
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-26 Origem:alimentado


A transição do carregamento descentralizado de materiais no lado da máquina para uma instalação totalmente automatizada envolve interrupções operacionais significativas se não for gerenciada corretamente. Os gerentes de fábrica enfrentam um dilema crítico: a necessidade urgente de reduzir o desperdício de materiais, os custos de mão de obra e o congestionamento do chão de fábrica versus o risco inaceitável de interromper a produção para uma instalação massiva em toda a instalação. Destruir a infraestrutura existente de uma só vez muitas vezes leva ao não cumprimento de cotas de produção e a períodos de inatividade inaceitáveis.
Uma estratégia de implementação em fases permite que as instalações atualizem sua infraestrutura de manuseio de materiais de forma incremental. Esta abordagem valida antecipadamente o retorno do investimento, minimiza o tempo de inatividade e garante a integração perfeita de todo o sistema de alimentação central da fábrica, sem comprometer as atuais cotas de produção. Ao dividir o projeto em etapas gerenciáveis, as equipes de engenharia podem substituir sistematicamente os processos de carregamento manual, mantendo ao mesmo tempo as principais linhas de fabricação funcionando sem problemas.
A atualização da infraestrutura de manuseio de materiais requer métricas básicas claras para medir o sucesso. Os gestores das instalações devem definir indicadores de desempenho exactos antes de instalarem um sistema de alimentação centralizado . O estabelecimento dessas linhas de base permite que os operadores da planta avaliem objetivamente o desempenho do transporte automatizado em relação aos métodos legados de carregamento manual. Você precisa de dados concretos para justificar as fases de expansão.
Executar uma estratégia de remoção e substituição é logisticamente impossível em um ambiente de produção 24 horas por dia, 7 dias por semana. Desligar todo um piso de moldagem por injeção ou extrusão para instalar tubulações suspensas e unidades centrais de vácuo interrompe a geração de receita. As implementações em fases resolvem isso mantendo a maioria das máquinas em funcionamento. As equipes de instalação podem direcionar os principais coletores de vácuo e instalar silos sem interferir nas linhas de produção ativas. As conexões finais da máquina são então programadas durante as janelas de manutenção de rotina ou nos turnos de fim de semana, garantindo produção contínua.
| Estratégia de implementação | Tempo de inatividade Impacto | Nível de risco | Alocação de recursos |
|---|---|---|---|
| Tudo de uma vez (extrair e substituir) | Alto (dias a semanas) | Forte | Requer presença massiva de contratantes externos |
| Implementação em fases | Baixo (horas por máquina) | Mínimo | Gerenciável com equipes de manutenção internas |
O manuseio automatizado de materiais introduz novas tecnologias na área de produção. As implementações em fases permitem que os operadores de máquinas e as equipes de manutenção se adaptem gradualmente aos novos controles automatizados e estações de manifold. Em vez de sobrecarregar o pessoal com uma mudança de sistema em toda a instalação, uma abordagem passo a passo facilita a aprendizagem prática. Os operadores dominam a calibração do receptor, a manutenção do filtro e a navegação IHM durante pequenas conversões de linha. Essa exposição prática reduz significativamente o erro do usuário quando todo o sistema fica online.
A base de uma rede de transporte confiável começa com a auditoria do uso atual e projetado do material. As equipes de engenharia devem documentar as densidades aparentes, as características de fluxo e a abrasividade de todas as resinas processadas. As distâncias de transporte e elevações verticais necessárias determinam o tamanho dos tubos e as capacidades da bomba. Deixar de considerar materiais de alta densidade aparente ou longos percursos horizontais resulta em bloqueios frequentes de linhas e fluxo inadequado de material para as tremonhas.
| Tipo de material | Densidade aparente típica (lb/ft³) | Desafio de transporte | Material de tubulação recomendado |
|---|---|---|---|
| Pelotas PET virgens | 45 - 50 | Geração de poeira em altas velocidades | Aço inoxidável padrão |
| Nylon com enchimento de vidro | 35 - 45 | Altamente abrasivo, desgasta os cotovelos | Aço Endurecido / Revestido De Cerâmica |
| Floco Remoído | 20 - 30 | Propenso a criar pontes e interligações | Aço inoxidável superdimensionado |
O planejamento de layout adequado requer o mapeamento da área física da instalação em zonas lógicas. Este processo é semelhante ao mapeamento de linhas na agricultura em grande escala, traçando caminhos ideais de linhas de vácuo e pontos de queda futuros. O zoneamento eficaz minimiza quedas de pressão e evita interferência no roteamento de linhas com pontes rolantes ou infraestrutura HVAC existente. Os planejadores devem projetar a rede de tubulação para acomodar os posicionamentos atuais das máquinas, deixando ao mesmo tempo pontos de conexão acessíveis para expansão futura. Evite cotovelos de 90 graus com raio curto a todo custo; eles matam a pressão do vácuo e destroem os pellets.
A seleção do parceiro de equipamento certo determina a viabilidade do projeto a longo prazo. Avalie os fornecedores com base em sua capacidade de fornecer sistemas modulares, controles PLC de arquitetura aberta e suporte de integração local. Evite fabricantes que bloqueiem instalações em hardware proprietário e não expansível. Um fabricante qualificado de sistema de alimentação central oferecerá dados de engenharia transparentes e apoiará uma estratégia de integração em fases, em vez de exigir uma instalação completa. Procure parceiros que entendam a realidade da integração no chão de fábrica.
As instalações iniciais devem incluir componentes principais superdimensionados para evitar gargalos futuros. A especificação de bombas de vácuo centrais, unidades de sopradores e sistemas de coleta de pó maiores durante a Fase 1 apoia a implementação final em toda a instalação sem exigir desmontagens futuras dispendiosas. A instalação de uma bomba dimensionada apenas para a linha piloto garante que o equipamento precisará ser substituído ou duplicado ao conectar máquinas adicionais. O superdimensionamento do tubo coletor de vácuo principal em uma ou duas polegadas durante a Fase 1 economiza imenso trabalho posterior.
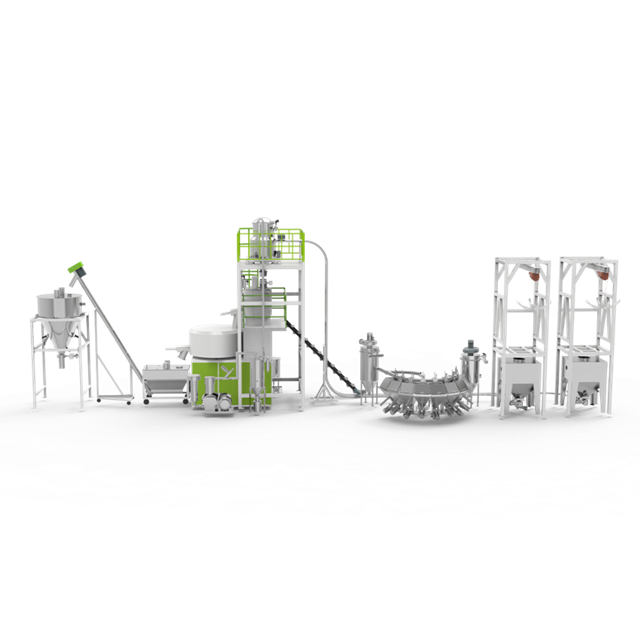
A instalação piloto serve como campo de provas para a nova infraestrutura. Selecione um cluster inicial de máquinas que ofereça processamento de alto volume e de um único material. Essas linhas proporcionam o retorno mensurável mais rápido do investimento com o menor risco de contaminação cruzada. Ao isolar o piloto em uma zona específica de alto rendimento, os engenheiros podem acompanhar facilmente a redução de mão de obra e a economia de materiais em relação às linhas de base previamente estabelecidas. Não escolha sua linha multicolorida mais complexa para o piloto.
A Fase 2 concentra-se no roteamento das linhas de materiais primários e na configuração da sala central de materiais. Isso inclui a construção de silos externos, a instalação de recipientes diários internos e a configuração de funis de secagem centrais. A rede de vácuo inicial é estabelecida, conectando a estação central de bombeamento ao conjunto da máquina piloto. Este backbone deve ser instalado tendo em mente futuras conexões de ramificação.
Os parâmetros do sistema requerem ajustes cuidadosos para lidar com o estágio inicial do projeto. Concentre-se no transporte de matérias-primas básicas antes de introduzir receitas complexas e com vários componentes. Os técnicos devem definir a pressão de vácuo, os tempos de transporte e os intervalos de limpeza da linha apropriados. Estabelecer um transporte estável para resinas virgens fornece uma base confiável antes de tentar transportar materiais reciclados desafiadores ou polímeros cheios de vidro altamente abrasivos. A limpeza adequada da linha evita plugues durante o desligamento.
Monitore atentamente as velocidades de transporte para garantir que o material não esteja se degradando ou criando poeira excessiva, comumente conhecida como cabelo de anjo no processamento de plásticos. O transporte em alta velocidade causa atrito, que derrete a camada externa dos pellets de plástico. Validar que a linha piloto atinge a redução projetada no trabalho de carregamento manual e no desperdício de material. Se a linha piloto não atingir as métricas de sucesso, os parâmetros deverão ser ajustados antes de ampliar ainda mais o sistema. Verifique diariamente o filtro central durante esta fase para avaliar a geração de poeira.
A linha piloto funciona como um ambiente de baixo risco para o pessoal de manutenção. Os operadores aprendem a calibrar receptores, filtros centrais e telas de controle IHM sem a pressão de gerenciar todo o fluxo de materiais da planta. Essa experiência prática aumenta a confiança e garante que a equipe de manutenção possa solucionar problemas comuns de forma independente. Eles aprendem como limpar uma linha conectada, limpar a tela do receptor e redefinir uma falha de vácuo.
Assim que a linha piloto for bem-sucedida, a instalação poderá começar a ramificar a linha de vácuo principal para conjuntos de máquinas secundárias e terciárias. Esta expansão requer um equilíbrio cuidadoso da rede de vácuo para garantir que a sucção adequada chegue às máquinas mais distantes. Os instaladores devem manter gradientes de tubulação adequados e utilizar curvas de raio longo para minimizar a degradação do material à medida que as distâncias de transporte aumentam. Os ganchos e suportes devem ser reforçados para suportar a carga dinâmica do material que flui através dos tubos.
A incrustação introduz o risco de contaminação cruzada durante as trocas de materiais. As instalações devem implementar estações automatizadas de seleção de materiais, conexões de coletor codificadas por RFID e válvulas de purga de limpeza de linha para garantir a pureza do material. A adaptação dos parâmetros de transporte torna-se necessária para lidar com variações nas densidades aparentes à medida que as linhas transitam entre material virgem, material reciclado, concentrados de cor e aditivos de desempenho específicos. Podem ser necessárias linhas dedicadas para materiais altamente sensíveis ou incompatíveis.
| Tipo coletor | Risco de contaminação | Velocidade de troca | Melhor aplicação |
|---|---|---|---|
| Bloqueio de câmera manual | Moderado (erro humano) | Lento | Mudanças de material de baixa frequência |
| Manual verificado por RFID | Baixo | Médio | Plantas multimateriais padrão |
| Matriz de válvulas totalmente automatizada | Zero | Instantâneo | Plantas de receitas complexas e de alta frequência |
Um sistema totalmente dimensionado deve comunicar-se com a infraestrutura mais ampla das instalações. Conectar o PLC do sistema de alimentação central ao ERP ou MES da instalação permite o rastreamento do inventário em tempo real. Essa integração permite o reordenamento automatizado de silos com base nas taxas reais de consumo, eliminando contagens manuais de estoque e evitando faltas inesperadas de materiais. O PLC também pode monitorar as horas de funcionamento da bomba e acionar ordens de serviço de manutenção automaticamente.
A operação contínua requer o ajuste das proporções ar/material em diferentes distâncias e elevações verticais. O ajuste fino desses parâmetros otimiza o uso de energia e minimiza o desgaste da tubulação. Os acionamentos de frequência variável (VFDs) nas bombas de vácuo permitem que o sistema aumente a sucção para transporte de longa distância e reduza a potência para máquinas localizadas mais próximas da sala de materiais, maximizando a eficiência energética. A ativação dos VFDs evita a quebra do pellet causada pela velocidade terminal excessiva.
A operação confiável depende do equilíbrio da produção contínua com o tempo de inatividade necessário para manutenção preventiva. As equipes de manutenção devem estabelecer cronogramas rígidos para limpeza de filtros, lubrificação de bombas de vácuo e inspeção de tubulações. Negligenciar os filtros centrais de poeira leva à redução do poder de sucção, ao aumento do tempo de transporte e à eventual falha da bomba. A implementação de sensores de pressão diferencial em filtros pode acionar alertas de manutenção automatizados antes que o desempenho diminua.
Meça as economias operacionais em relação à linha de base inicial estabelecida na Fase 1. Considere a redução das taxas de sucata, contas de energia mais baixas e mão de obra realocada. O acompanhamento destas métricas valida o sucesso da implementação faseada e fornece dados concretos para justificar mais investimentos em automação. O monitoramento consistente garante que o sistema continue a operar com eficiência máxima anos após a fase final de instalação. Documentar essas vitórias ajuda a garantir capital para futuras atualizações da planta.
R: Uma implementação em fases normalmente dura de 6 a 12 meses. A auditoria inicial e o mapeamento das instalações levam de 3 a 4 semanas. A instalação da infra-estrutura principal e da linha piloto normalmente requer de 4 a 8 semanas. O dimensionamento para o restante da instalação é feito em etapas ao longo dos meses restantes, programado durante as janelas de manutenção de rotina para evitar a interrupção da produção.
R: Sim. Os sistemas lidam com vários materiais usando válvulas dosadoras na garganta da máquina ou misturadores centrais na sala de materiais. Linhas de transporte dedicadas são frequentemente usadas para material moído empoeirado para evitar contaminação cruzada, e os parâmetros são ajustados para acomodar diferentes densidades aparentes e evitar pontes nas tremonhas.
R: A maioria das instalações obtém um retorno do investimento dentro de 12 a 24 meses. Este rápido retorno é impulsionado por uma redução significativa no trabalho manual, menor consumo de energia em comparação com carregadores individuais do lado da máquina e uma diminuição drástica no desperdício de materiais e na limpeza do chão.
R: A degradação do material é evitada controlando a velocidade de transporte. A utilização de inversores de frequência variável (VFDs) em bombas de vácuo garante que a relação ar/material seja otimizada. Além disso, o uso de cotovelos de raio longo na rede de tubulação reduz o atrito e evita a formação de pêlos de anjo e poeira.
R: Não. Uma abordagem em fases é projetada especificamente para evitar paralisações em toda a instalação. As principais linhas de vácuo e silos são instalados enquanto as máquinas funcionam. As conexões finais para máquinas individuais são programadas durante o tempo de inatividade planejado, turnos de fim de semana ou trocas rotineiras de moldes.
R: Priorize fabricantes com ampla experiência no setor e recursos de engenharia personalizada. Procure fornecedores que forneçam controles PLC de arquitetura aberta, equipamentos modulares que permitam fácil expansão e suporte pós-instalação robusto para auxiliar na calibração do sistema e no treinamento do operador.


