
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-25 Origem:alimentado


Os resíduos plásticos irregulares arruínam os seus lucros de reciclagem? Sucatas de grandes dimensões obstruem rotineiramente equipamentos a jusante. Eles danificam gravemente granuladores caros e, em última análise, interrompem todo o processo de pelotização. Para combater esse pesadelo operacional, um sistema dedicado de redução de tamanho serve como solução definitiva. Especificamente, a configuração de eixo único se destaca como o método mais confiável para dimensionamento preciso do material.
Neste guia abrangente, detalharemos a mecânica exata de como uma unidade de trituração controla as dimensões de saída. Ao compreender esses princípios fundamentais do ponto de vista da engenharia, os operadores das instalações podem otimizar seus equipamentos, minimizar o tempo de inatividade inesperado e selecionar o maquinário perfeito para suas linhas de produção específicas.
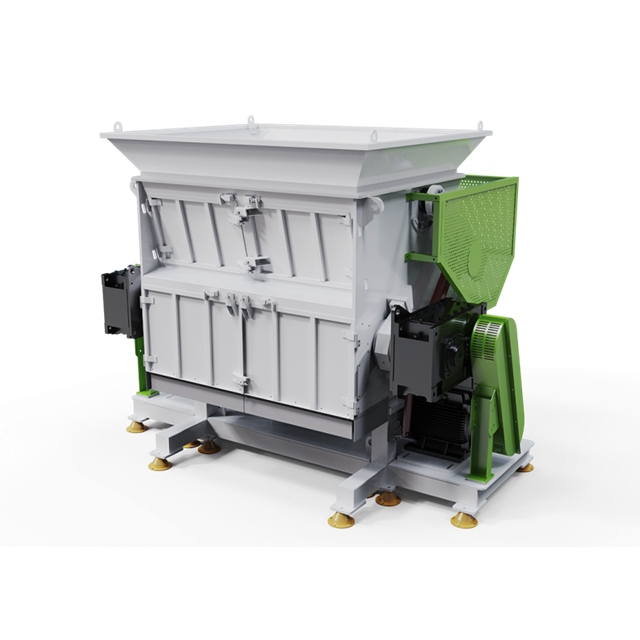
Para compreender completamente como o tamanho da produção é regulado, é necessário primeiro examinar a mecânica fundamental do equipamento. Servindo como o primeiro passo crítico na reciclagem de plástico, esta máquina industrial robusta transforma resíduos volumosos e incontroláveis em fragmentos uniformes e processáveis.
A eficiência operacional deste maquinário depende de um sistema sincronizado de componentes para serviços pesados. Cada peça desempenha uma função específica para garantir que o polímero seja reduzido às especificações exatas.
A jornada dos resíduos plásticos pela máquina é um processo mecânico de circuito fechado altamente controlado. Imagine um operador despejando um enorme fardo de filme agrícola na tremonha. Uma vez lá dentro, a gravidade e o aríete hidráulico assumem o controle. Eles pressionam implacavelmente os resíduos volumosos contra o eixo giratório de alta velocidade.
À medida que o rotor gira, suas facas salientes agarram o plástico, arrastando-o para baixo em direção às lâminas estacionárias do estator. Consequentemente, o material sofre imensas forças de cisalhamento à medida que se comprime através do estreito espaço entre as bordas móveis e fixas. Fraturado em pedaços menores, o plástico circula pela câmara de corte. Ele girará continuamente e será recortado até que os fragmentos sejam pequenos o suficiente para cair pelos orifícios específicos da tela inferior.
Os gerentes de instalações frequentemente avaliam as diferenças operacionais entre configurações de eixo simples e duplo. Embora ambos sejam excelentes na redução de volume, eles atendem a propósitos totalmente diferentes no chão de fábrica. Para esclarecer essas diferenças, considere as principais distinções mecânicas.
| Recurso | Configuração de eixo único | Configuração de eixo duplo |
|---|---|---|
| Mecanismo de corte | Corte de alta velocidade contra lâminas fixas | Rasgo em baixa velocidade entre dois eixos em contra-rotação |
| Controle de tamanho | Estritamente controlado por uma tela inferior | Sem tela; depende inteiramente da largura da lâmina |
| Consistência de saída | Flocos altamente uniformes e previsíveis | Tiras irregulares, longas e imprevisíveis |
| Melhor Aplicação | Dimensionamento preciso para granuladores downstream | Redução primária do volume de itens grandes e volumosos |
Em contraste com o design de eixo duplo, a arquitetura de eixo único é projetada estruturalmente para produzir uma saída uniforme e previsível. Ao reter o material na câmara de corte até que ele atenda aos requisitos dimensionais exatos, ele fornece o tamanho preciso do floco necessário para alimentar com segurança máquinas delicadas a jusante.
Se você quiser entender o controle de tamanho, olhe diretamente para a tela. Este componente resistente atua como o melhor guardião das dimensões do material.
O princípio físico que rege a tela é simples. Pedaços de plástico sólidos não podem sair da máquina de forma alguma, a menos que se encaixem fisicamente nos orifícios perfurados. Quando o rotor corta um pedaço de plástico, esse fragmento é varrido pela superfície da tela. Se a peça for menor que o diâmetro do furo, ela cai em uma esteira de saída. Por outro lado, se permanecer muito grande, o rotor o carrega de volta para outra rotação punitiva contra as facas estacionárias. Este ciclo contínuo garante o cumprimento estrito do tamanho de saída desejado.
Selecionar o tamanho correto da tela é um delicado ato de equilíbrio entre o refinamento do produto final e o rendimento por hora. Furos menores produzem flocos altamente refinados, mas forçam o material a permanecer mais tempo dentro da câmara. Isso reduz inerentemente a taxa de processamento.
Dados empíricos de instalações operacionais sugerem diversas configurações padrão. Por exemplo, peneiras de 30 mm a 40 mm são normalmente implantadas para plásticos duros e rígidos destinados a um granulador secundário, evitando efetivamente atolamentos a jusante. Enquanto isso, as telas de 50 mm a 60 mm oferecem um equilíbrio ideal para trituração de uso geral. Para itens altamente contaminados ou extremamente volumosos, onde a rápida redução do volume é o único objetivo, as instalações geralmente utilizam telas enormes de 80 mm a 100 mm.
Enquanto a peneira determina o tamanho máximo permitido, o rotor e suas facas determinam exatamente a eficiência com que o material atinge essa dimensão. A geometria do corte desempenha um papel importante na consistência da saída.
A folga de corte refere-se à microdistância entre as pontas das facas rotativas e a borda das facas estacionárias. Manter essa folga com tolerâncias restritas, geralmente entre 0,2 mm e 0,5 mm, é sem dúvida o ajuste mais crítico que um engenheiro de manutenção pode fazer. Quando ajustadas corretamente, as facas funcionam como uma tesoura de precisão. Eles criam um cisalhamento limpo e nítido que produz flocos geométricos uniformes.
Além disso, se esta lacuna aumentar devido a má manutenção, a máquina para de cortar e começa a rasgar ou esmagar. Para plásticos rígidos, uma grande lacuna gera poeira excessiva e inutilizável. Para filmes flexíveis, o material dobra-se sobre as lâminas rombas, derretendo devido ao atrito e resultando em massas longas e fibrosas que obstruem facilmente os orifícios da tela.
O tamanho de saída consistente exige ferramentas extremamente precisas. As lâminas cegas dependem de força contundente em vez de ação de cisalhamento, levando à degradação térmica do polímero e ao aumento do consumo de energia. Para combater isso, as máquinas modernas utilizam pastilhas de corte quadradas e reversíveis. Quando um operador percebe uma qualidade de saída degradada, ele simplesmente desparafusa a pastilha, gira-a noventa graus para expor uma nova aresta e retoma a produção com a geometria de corte perfeitamente restaurada.
O mecanismo de alimentação automatizado frequentemente passa despercebido, mas é o herói anônimo do controle de tamanho. O rotor só pode cortar com eficiência se o material for apresentado na pressão correta.
O empurrador hidráulico é responsável por forçar fisicamente o plástico a granel para a zona de corte. A relação entre a pressão do empurrador e a capacidade de corte do rotor determina a uniformidade da saída. Se o aríete empurrar de forma muito agressiva, forçará o excesso de material para dentro da abertura de corte, fazendo com que o rotor arranque pedaços grandes que obstruem a tela. Por outro lado, a pressão insuficiente faz com que o plástico salte do rotor, resultando em mordidelas ineficientes que criam poeira inútil em vez de flocos utilizáveis.
Para eliminar o erro humano, as máquinas avançadas contam com sistemas inteligentes de Controlador Lógico Programável. Esses computadores monitoram continuamente a amperagem elétrica consumida pelo motor do rotor. Quando a câmara de corte encontra um bloco de plástico particularmente denso, o motor trabalha mais e a amperagem aumenta. Detectando isso em milissegundos, o sistema automatizado comanda o empurrador hidráulico para retrair ligeiramente. Isto alivia a pressão de esmagamento, permite que o rotor limpe o material teimoso em seu próprio ritmo e mantém uma ação de corte consistente antes de retomar o movimento de avanço.
Análises de mercado recentes indicam uma mudança massiva em direção a tecnologias inteligentes de redução de tamanho baseadas em dados. À medida que aumenta a demanda global por resina pós-consumo de alta qualidade, as instalações de reciclagem estão sob imensa pressão para fornecer flocos perfeitos. Especialistas do setor observam que a trituração precisa e uniforme no estágio primário reduz drasticamente a carga de energia nos granuladores secundários. Esta otimização não apenas protege os equipamentos downstream, mas reduz fundamentalmente a pegada de carbono geral de toda a operação de reciclagem. As instalações estão cada vez mais se afastando de máquinas de força bruta, favorecendo sistemas equipados com empurradores automatizados com detecção de carga e rotores usinados com precisão para garantir o mais alto grau de produção reciclada.
Os resíduos plásticos são incrivelmente diversos. As configurações mecânicas que produzem flocos perfeitos de 40 mm a partir de um bloco sólido falharão catastroficamente quando aplicadas a um filme elástico fino. O controle real do tamanho requer a correspondência da configuração da máquina com o polímero específico.
Plásticos rígidos, como PVC de paredes espessas, purgas para moldagem por injeção e grandes pedaços de HDPE, são densos e quebradiços. Eles exigem alto torque e ângulos de corte agressivos para fraturar com eficácia. Ao processar esses materiais densos, a utilização de um serviço pesado triturador de resíduos de plástico multiuso de eixo único para garante que a intensa resistência física dos resíduos volumosos seja atendida com caixas de engrenagens reforçadas e aríetes empurradores robustos. Os tamanhos das telas são geralmente mantidos entre 40 mm e 60 mm, concentrando-se principalmente em evitar que o rotor pare e, ao mesmo tempo, fornecer pedaços geometricamente consistentes.
Os plásticos flexíveis apresentam um desafio mecânico totalmente diferente. Materiais como filmes agrícolas de LDPE e sacos de tecido PP não possuem rigidez para fraturar. Em vez disso, eles esticam, rasgam e envolvem eixos giratórios. Para resolver isso, um triturador de reciclagem leve da série DYSSQ especializado , configurado com espaços de corte extremamente apertados, é essencial para garantir um corte limpo e semelhante a uma tesoura. Os operadores devem utilizar telas especializadas com furos escareados para evitar que filmes úmidos ou carregados de estática adiram à superfície metálica e bloqueiem a saída.
Por que os gerentes de fábrica ficam obcecados em controlar as dimensões da produção? Porque a fase primária de redução raramente é o destino final. É a fase crítica de preparação que determina a rentabilidade de toda a linha downstream.
Na maioria das configurações industriais, o material triturado é alimentado via transportador diretamente em um granulador secundário, o que reduz os pedaços de 40 mm para flocos de 10 mm. Os granuladores operam em velocidades incrivelmente altas e são altamente sensíveis ao tamanho do material. Se uma máquina primária não conseguir regular sua produção e permitir que um pedaço sólido e maciço deslize, ela poderá quebrar catastroficamente as lâminas do granulador ou entortar o eixo do rotor. A produção primária consistente funciona como uma apólice de seguro obrigatória para maquinaria secundária delicada.
Os plásticos reciclados devem ser lavados agressivamente para remover sujeira, óleos e contaminantes químicos. A eficiência das arruelas de fricção e dos tanques flutuantes depende inteiramente da área de contato da superfície. Se os flocos de plástico que entram na lavadora forem de tamanho uniforme, as pás mecânicas podem esfregá-los uniformemente, produzindo material altamente purificado. Os tamanhos mistos retêm a sujeira dentro dos pedaços maiores, enquanto as partículas pequenas e valiosas são perdidas nos sistemas de filtragem de águas residuais.
A etapa final de reciclagem envolve derreter os flocos em uma extrusora para criar pellets reutilizáveis. As extrusoras exigem uma alimentação constante e consistente para manter temperaturas de fusão e perfis de pressão internos estáveis. Se a densidade aparente e o tamanho do plástico triturado flutuarem muito, a extrusora sofrerá oscilações. Isso leva a variações severas de temperatura dentro do barril, à degradação do polímero e, em última análise, à produção de pellets de baixo valor, porosos ou descoloridos.
A seleção do equipamento de redução de tamanho apropriado requer uma avaliação objetiva e baseada em dados dos seus parâmetros de produção específicos. Uma máquina que funciona perfeitamente para um concorrente que processa tubos rígidos pode ser totalmente inadequada para suas instalações se você processar filmes flexíveis.
Ao avaliar equipamentos potenciais, os tomadores de decisão devem examinar cuidadosamente as especificações técnicas para garantir que estejam alinhadas com os tamanhos de produção exigidos. As principais métricas incluem a potência nominal do motor em quilowatts para torque de cisalhamento adequado, largura do rotor para acomodar o tamanho físico dos maiores resíduos e a capacidade de resposta do sistema hidráulico. Além disso, os operadores devem calcular a verdadeira capacidade de produção em quilogramas por hora com base no tamanho específico da tela que pretendem usar, já que telas menores reduzem inerentemente as taxas de processamento por hora.
Em última análise, controlar o tamanho da produção de resíduos plásticos é uma sinfonia mecânica altamente calibrada. Baseia-se na sinergia perfeita entre a tela restritiva, a folga de corte precisa das pás do rotor e o ritmo inteligente do empurrador hidráulico. Investir em uma unidade de trituração de alta qualidade e configurada corretamente não é apenas uma compra. É um investimento fundamental na longevidade, eficiência e rentabilidade de toda a sua linha de reciclagem.
Como o controle preciso do tamanho depende de tolerâncias microscópicas, a qualidade da fabricação é fundamental. Encorajamos vivamente os operadores das instalações a avaliarem de perto os seus atuais fluxos de resíduos e a consultarem especialistas da indústria para conceberem a melhor configuração de redução de tamanho. Ao explorar um portfólio abrangente de máquinas trituradoras de plástico na Jwell Recycling, você pode acessar geometrias de rotor personalizadas, metalurgia de lâmina durável e programação de controle confiável adaptada exatamente ao seu fluxo de material exclusivo. Contate a Jwell Recycling hoje para projetar uma solução que maximize sua lucratividade operacional.
Sim, a maneira mais direta e eficaz de alterar o tamanho da saída é substituir a tela perfurada abaixo do rotor por uma que apresente diâmetros de furo maiores ou menores. Muitas unidades modernas apresentam berços hidráulicos suspensos para tornar essa troca rápida e segura.
Embora dependa muito do modelo específico e do tipo de polímero, essas unidades primárias normalmente reduzem o plástico em pedaços de 30 mm a 50 mm. Para tamanhos altamente refinados menores que isso, como flocos de 10 mm, geralmente é necessário um granulador secundário de alta velocidade na linha de produção.
Esta falha operacional geralmente é causada por lâminas de corte cegas ou por uma folga de corte mal calibrada entre as facas móveis do rotor e as facas estacionárias do estator. Também pode ocorrer se a tela inferior estiver danificada, muito desgastada ou totalmente ausente.
Se a sua operação exigir um tamanho de saída específico e uniforme para alimentar com segurança o equipamento posterior, um projeto de eixo único é estruturalmente superior porque utiliza uma peneira de dimensionamento. Os modelos de eixo duplo são excelentes para redução de volume primário de itens volumosos, mas não controlam as dimensões finais da produção com tanta precisão.
A vida útil da lâmina depende inteiramente da abrasividade do material a ser processado e das horas de operação. Para plásticos limpos, as lâminas podem durar vários meses antes de precisarem de rotação. Para filmes agrícolas altamente contaminados contendo areia ou sujeira, as pastilhas de corte podem precisar ser giradas ou substituídas a cada poucas semanas para manter uma folga de corte ideal.
Operar sem tela remove o mecanismo primário de controle de tamanho. O plástico passará pela câmara de corte após apenas algumas passagens, resultando em pedaços superdimensionados e totalmente inconsistentes. Isto quase certamente causará bloqueios graves e falhas mecânicas nos transportadores e granuladores a jusante.


