
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-15 Origem:alimentado


Como podem os resíduos volumosos de plástico rígido tornar-se material reutilizável? Primeiro, ele precisa de redução e processamento adequados de tamanho.
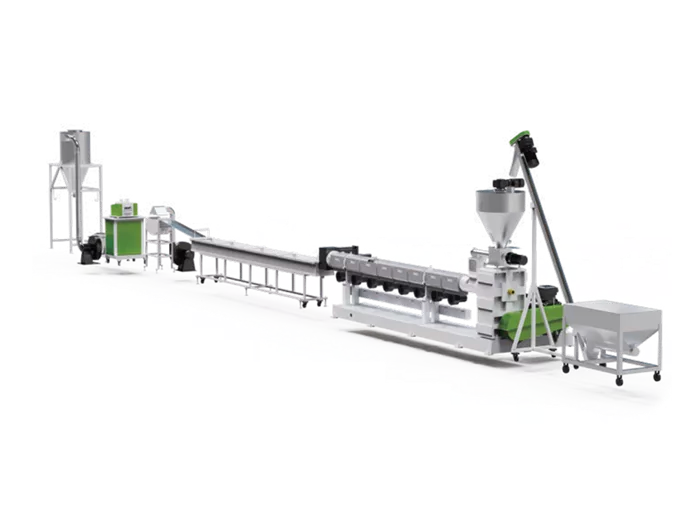
Uma linha de pelotização de plástico rígido converte flocos preparados e moídos em pellets reciclados consistentes.
Este guia explica seu processo, sistemas de alimentação, principais componentes, métodos de pelotização e seleção de equipamentos.
Uma linha de pelotização de plástico rígido é um sistema de reciclagem baseado em extrusão. Processa flocos de plástico rígido preparados ou moídos.
Seu objetivo principal é direto. Converte resíduos rígidos irregulares em pellets reciclados mais consistentes.
Um sistema típico lida com vários processos conectados:
Alimentação → Fusão → Plastificação → Filtração → Desgaseificação → Pelotização → Resfriamento → Coleta
A pelotização geralmente ocorre após a preparação antecipada dos resíduos. A preparação exata depende da limpeza da matéria-prima e da origem do material.
Uma máquina de pelotização de plástico rígido utiliza calor e energia mecânica para derreter resíduos termoplásticos preparados.
A rosca transporta o material através do cilindro aquecido. Comprime e plastifica o material durante este processo.
O fundido então passa por um sistema de filtração. Este estágio remove muitos contaminantes sólidos restantes.
A desgaseificação pode remover umidade ou substâncias voláteis. O fundido filtrado chega então à seção de pelotização.
O resultado final são pellets de plástico reciclado.
Muitos termoplásticos podem entrar em um processo de pelotização adequado.
Os materiais comuns incluem:
PP
PEAD
ABS
PS
PC
PA
PP e HDPE são materiais rígidos comuns de reciclagem. Eles aparecem em recipientes, engradados, baldes e produtos moldados.
ABS e PS aparecem frequentemente em componentes de eletrodomésticos. PC e PA podem ocorrer em aplicações de plásticos de engenharia.
PET e PVC exigem uma seleção de processo mais cuidadosa. Suas características térmicas e de umidade criam diferentes demandas de processamento.
Não existe uma configuração universal para cada polímero.
Temperatura, geometria do parafuso, secagem, filtração e corte devem corresponder ao material real.
Uma linha de pelotização para reciclagem de plástico rígido pode lidar com muitas formas de resíduos preparados.
Exemplos típicos incluem:
Flocos de garrafa
Recipientes triturados
Caixas de plástico
Baldes
Retificação de tubo
Sucata de moldagem por injeção
Restos de plástico automotivo
Retificação de plástico para eletrodomésticos
Resíduos de produção de fábrica
Produtos grandes normalmente requerem primeiro uma redução de tamanho.
Um processo de reciclagem completo pode, portanto, incluir trituração ou trituração antes da pelotização.
O plástico reciclado é um material plástico de tamanho reduzido mecanicamente.
Geralmente vem de produtos rejeitados, restos de produção ou produtos plásticos recuperados.
Um triturador ou granulador reduz pedaços maiores em partículas menores.
A rota básica é:
Produto rígido → Britagem → Remoído/flocos → Pelotização → Pelotas recicladas
O material reciclado é mais fácil de alimentar em uma extrusora do que produtos rígidos completos.
O tamanho consistente das partículas também suporta um fluxo de material mais estável.
O produto final são pellets de plástico reciclado.
Os pellets proporcionam uma forma física mais padronizada do que os flocos irregulares.
Geralmente são mais fáceis de:
Pacote
Loja
Transporte
Medidor
Mistura
Alimentação em equipamentos downstream
Contudo, a pelotização não restaura automaticamente as propriedades do material virgem.
A qualidade final ainda depende da pureza e degradação do polímero. A umidade e a contaminação também continuam sendo fatores importantes.
Esses processos têm funções diferentes.
Processo | Função principal |
|---|---|
Esmagamento | Reduz resíduos rígidos em flocos ou moídos |
Washing | Remove sujeira e contaminação da superfície |
Secagem | Reduz a umidade antes da extrusão |
Pelotização | Derrete e transforma plástico em pellets |
Uma completa de reciclagem de plástico rígido linha pode incluir todas as etapas.
Uma linha de pelotização lida principalmente com material após preparação adequada.
O plástico rígido e o filme se comportam de maneira diferente durante a alimentação.
Fator | Plástico Rígido | Filme Plástico |
|---|---|---|
Matéria-prima | Flocos e moídos | Filmes e bolsas soltas |
Densidade aparente | Geralmente mais alto | Geralmente mais baixo |
Comportamento alimentar | Mais estável | Mais difícil |
Compaction | Muitas vezes desnecessário | Muitas vezes útil |
Alimentação típica | Parafuso ou alimentador forçado | Cortador-compactador |
Desafio principal | Classificação e contaminação | Baixa densidade aparente e alimentação |
Flocos rígidos geralmente contêm menos ar retido.
Portanto, tendem a fluir de forma mais consistente através de equipamento de alimentação adequado.
Nota: O tipo de polímero por si só não pode determinar a configuração da máquina. A forma e a condição da matéria-prima são igualmente importantes.
Um processo de pelotização de plástico rígido geralmente começa antes da extrusão.
O material deve primeiro atingir tamanho e limpeza adequados.
O percurso global pode ser resumido como:
Classificação → Trituração → Lavagem → Secagem → Alimentação → Extrusão → Filtração → Pelotização
Produtos plásticos grandes normalmente não podem entrar diretamente na extrusora.
Eles primeiro passam por equipamentos adequados de redução de tamanho.
A trituração converte os produtos em flocos gerenciáveis ou moídos. A lavagem pode ocorrer quando houver contaminação.
A secagem reduz então o excesso de umidade antes da extrusão.
A preparação consistente suporta alimentação e processamento estáveis.
O material preparado entra no sistema de extrusão.
O equipamento de alimentação comum inclui:
Tremonhas de materiais
Alimentadores de parafuso
Alimentadores forçados
Alimentadores de força lateral
Os flocos rígidos geralmente têm maior densidade aparente do que o filme.
Esta propriedade pode suportar um enchimento de parafuso mais estável.
Alguns sistemas comerciais de flocos rígidos usam alimentadores forçados laterais. Esses alimentadores empurram ativamente o material preparado em direção à extrusora principal.
O parafuso gira dentro de um cilindro aquecido.
Ele move o plástico para frente enquanto aplica compressão e cisalhamento.
Aquecedores de barril fornecem energia térmica controlada. O cisalhamento mecânico também contribui para a fusão.
O polímero gradualmente se torna um fundido homogêneo.
A temperatura de processamento deve ser adequada ao polímero.
A temperatura excessiva pode aumentar a degradação. Calor insuficiente pode causar má plastificação.
O polímero fundido passa por um sistema de filtração.
Os filtros removem muitas impurezas sólidas restantes.
A desgaseificação a vácuo pode remover umidade e compostos voláteis. Sua importância depende da matéria-prima.
Equipamentos comerciais de pelotização de flocos rígidos podem combinar desgaseificação e filtração repetida. Essas configurações visam materiais reciclados mais exigentes.
Após a filtração, o processo se torna:
Derretimento filtrado → Matriz → Resfriamento → Corte → Coleta de pellets
Dica: Pergunte aos fornecedores se a capacidade cotada foi testada usando sua condição de polímero e flocos.
O comportamento alimentar é uma grande diferença entre essas aplicações de reciclagem.
Flocos rígidos geralmente têm maior densidade aparente.
Eles também contêm menos ar retido do que filmes soltos.
A densidade aparente afeta a quantidade de material que entra no sistema de alimentação.
O filme solto ocupa um volume substancial, ao mesmo tempo que fornece uma massa limitada.
Os flocos rígidos se comportam de maneira diferente.
Eles geralmente se acomodam de forma mais eficaz dentro da tremonha.
A relação pode ser simplificada como:
Maior densidade aparente → Melhor fluxo da tremonha → Enchimento de parafuso mais estável
O enchimento estável do parafuso suporta extrusão consistente.
No entanto, o material rígido não é automaticamente fácil de processar.
A geometria das partículas influencia o comportamento alimentar.
Podem ocorrer problemas quando os flocos contêm:
Peças grandes
Formas muito irregulares
Multas excessivas
Fragmentos afiados
Tamanhos de partículas mistos
Peças grandes podem criar pontes.
Muitas multas também podem alterar o comportamento alimentar.
A britagem consistente melhora, portanto, a preparação do material.
O tamanho da tela do britador deve corresponder ao sistema de pelotização a jusante.
Ambos os métodos de alimentação podem processar materiais rígidos.
A sua adequação depende do comportamento do material.
Fator | Alimentação de parafuso | Alimentação forçada |
|---|---|---|
Matéria-prima | Flocos soltos | Moagem irregular |
Força de alimentação | Moderado | Mais alto |
Objetivo principal | Alimentação controlada | Alimentação ativa |
Uso típico | Flocos consistentes | Restos de fluxo difícil |
Um alimentador forçado lateral pode melhorar o fornecimento de material quando a alimentação por gravidade se torna instável.
Dica: Forneça aos fornecedores as dimensões reais dos flocos e a densidade aparente antes de selecionar o sistema de alimentação.
Uma linha completa contém vários módulos coordenados.
Cada módulo afeta a estabilidade da produção.
A seção de alimentação entrega o material preparado à extrusora.
Pode incluir:
Funil de armazenamento
Alimentador de parafuso
Alimentador forçado
Alimentador lateral
Separador de metais
A alimentação estável suporta carregamento consistente da extrusora.
A separação de metais também pode proteger os componentes a jusante contra contaminação metálica indesejada.
A extrusora é a unidade principal de processamento.
Parâmetros importantes incluem:
Diâmetro do parafuso
Relação L/D
Velocidade do parafuso
Energia motora
Zonas de aquecimento
Projeto de resfriamento
Controle de temperatura
Um diâmetro de parafuso maior pode suportar maior rendimento.
Contudo, o tamanho do parafuso por si só não pode prever a produção real.
As propriedades da matéria-prima e o desempenho do alimentador também afetam a produção.
O plástico rígido reciclado pode conter contaminação residual.
Um trocador de tela filtra o polímero fundido.
O monitoramento da pressão de fusão ajuda os operadores a rastrear a carga do filtro.
A desgaseificação a vácuo pode remover umidade indesejada e materiais voláteis.
A matéria-prima pós-consumo pode exigir uma filtragem mais exigente do que a sucata limpa de fábrica.
A seção a jusante converte o fundido filtrado em pellets.
Pode conter:
Matriz de extrusão
Cortador de pellets
Sistema de resfriamento
Equipamento de desidratação
Secador de pellets
Transportador
Silo de armazenamento
Controles CLP
Esses sistemas devem operar juntos.
Um controle a jusante deficiente pode interromper uma extrusão que de outra forma seria estável.
Nota: Um motor maior não significa automaticamente maior potência utilizável. A alimentação, a filtração e o corte podem se tornar gargalos na produção.
O método de corte depende do comportamento do polímero e dos requisitos de produção.
Sistemas de cordão e anel de água são opções comuns.
A pelotização do fio segue uma sequência simples:
Extrusão por fusão → Formação de fios → Resfriamento a água → Corte → Coleta
O polímero sai através de vários furos na matriz.
Os fios contínuos entram então em uma seção de resfriamento.
Após o resfriamento, um cortador os converte em pellets.
Este processo é simples e amplamente aplicável a termoplásticos adequados.
Um sistema de anel de água corta o polímero próximo à face da matriz.
As lâminas rotativas formam pellets à medida que o material fundido sai.
A água então esfria e transporta os pellets.
Este arranjo evita o manuseio de fios longos.
Também pode criar um layout de produção mais compacto.
Contudo, o comportamento do material deve ser adequado ao método de corte.
Fator | Pelotização de fios | Pelotização em Anel de Água |
|---|---|---|
Ponto de corte | Após o resfriamento do fio | Perto do rosto |
Disposição | Mais longo | Mais compacto |
Manuseio de fios | Obrigatório | Não obrigatório |
Operação | Direto | Mais integrado |
Fator de seleção principal | Polímero e saída | Comportamento e saída de fusão |
Nenhum dos métodos é universalmente melhor.
Os fornecedores de máquinas devem avaliar o polímero antes de recomendá-lo.
Dica: Solicite amostras de pellets produzidos por ambos os métodos quando seu material puder usar qualquer uma das configurações.
A pelotização confere aos resíduos rígidos preparados uma forma mais padronizada.
Ele também fornece processamento adicional de fusão.
Os resíduos triturados podem tornar-se matéria-prima secundária para a produção.
Isto apoia a reciclagem mecânica.
Por exemplo:
Peças de PP rejeitadas → Trituração → Pelotização → Pelotas de PP reciclado
Os pellets podem então entrar na produção adequada a jusante.
A sua utilização final depende da qualidade do material e dos requisitos do produto.
O material reciclado tem formas e tamanhos de partículas irregulares.
Os pellets oferecem uma forma física mais consistente.
Eles são mais fáceis de embalar e transportar.
Eles também podem melhorar a dosagem e a alimentação posterior.
Isso é importante em ambientes de fabricação contínua.
A pelotização faz mais do que remodelar o plástico.
O processo de extrusão derrete e homogeneiza o material.
A filtragem remove muitos contaminantes sólidos.
A desgaseificação pode remover umidade e componentes voláteis quando necessário.
Esses processos podem melhorar a consistência da matéria-prima reciclada.
Eles não podem reverter todas as formas de degradação do polímero.
Os fabricantes também podem peletizar resíduos de produção limpa.
Por exemplo:
Sucata de injeção → Britagem → Pelotização → Matéria-prima reciclada
Outro exemplo é:
Sucata de tubos → Britagem → Pelotização → Pelotas secundárias
Essa abordagem pode reduzir o desperdício de material.
No entanto, as taxas reais de reutilização dependem das especificações do produto.
Nota: Os pellets reciclados devem ser avaliados em relação aos requisitos de processamento posterior e não apenas à aparência visual.
Uma máquina deve ser selecionada em torno da matéria-prima.
Começar pelo tamanho da máquina pode levar a decisões erradas.
Antes de entrar em contato com fornecedores, defina:
Tipo de polímero
Dimensões do floco
Forma reafiada
Fonte de resíduos
Umidade
Contaminação
Enchimentos
Aditivos
Identifique também se o material é pós-industrial ou pós-consumo.
A sucata de fábrica limpa geralmente requer uma preparação menos intensiva.
Os resíduos pós-consumo podem criar maiores demandas de filtragem.
Diferentes materiais rígidos se comportam de maneira diferente.
Os flocos de garrafas de HDPE não se comportam exatamente como os resíduos de aparelhos de ABS.
O PP preenchido também pode criar diferentes condições de processamento.
O alimentador deve corresponder ao fluxo de material.
O parafuso deve corresponder às propriedades do polímero e aos objetivos de processamento.
Não presuma que uma configuração funcione igualmente bem para todos os polímeros rígidos.
A capacidade geralmente é indicada em quilogramas por hora.
Os sistemas comerciais de flocos rígidos podem abranger amplas faixas de produção.
Por exemplo, uma família de produtos referenciada lista aproximadamente 150–1.000 kg/h em diferentes configurações de parafusos. Este valor é informado pelo fornecedor e deve ser verificado de acordo com o material real do comprador.
Faça estas perguntas antes de comparar a capacidade:
Qual polímero foi testado?
Qual era o tamanho do floco?
Foi lavado e seco?
Qual foi o seu nível de contaminação?
A produção foi medida continuamente?
Duas máquinas não podem ser comparadas de forma justa com matérias-primas diferentes.
Revise toda a configuração.
Itens importantes incluem:
Projeto de filtro
Método de mudança de tela
Desgaseificação a vácuo
Método de pelotização
Sistema de resfriamento
Secagem de pellets
Controle CLP
Acesso de manutenção
Pergunte também com que frequência as telas precisam ser substituídas sob o seu material.
Dica: Compare o desempenho garantido sob condições de matéria-prima definidas em vez do máximo anunciado em kg/h.
Uma cotação fornece especificações.
Um teste de material fornece evidências de compra mais fortes.
Envie flocos representativos ou moídos sempre que possível.
Não envie apenas a amostra mais limpa.
O material de teste deve representar condições normais de produção.
Avaliar:
Estabilidade alimentar
Taxa de transferência real
Pressão de fusão
Frequência de mudança de filtro
Consistência do pellet
Operação contínua
Testes mais longos podem revelar problemas perdidos durante demonstrações curtas.
A aparência do pellet por si só fornece informações limitadas.
Um pellet liso ainda pode conter contaminação inadequada.
Avaliar:
Consistência do tamanho do pellet
Umidade
Contaminação restante
Comportamento de processamento de fusão
Processabilidade downstream
Quando relevante, teste as propriedades exigidas pelo seu produto downstream.
O custo operacional continua após a instalação.
Revise componentes como:
Parafuso
Barril
Lâminas de corte
Telas de filtro
Aquecedores
Motor
Caixa de velocidades
Inspecione também o acesso para manutenção.
A moagem preenchida ou abrasiva pode aumentar o desgaste dos componentes.
Pergunte aos fornecedores sobre os intervalos de inspeção recomendados e peças sobressalentes.
Confirme exatamente o que a cotação inclui.
Serviços importantes podem incluir:
Instalação
Comissionamento
Treinamento de operadores
Peças de reposição
Suporte remoto
Serviço técnico
Personalização da máquina
Determine também se a cotação cobre apenas equipamentos de pelotização.
Uma completa de reciclagem de plástico rígido linha pode exigir equipamentos de trituração, lavagem, secagem e manuseio de materiais.
Dica: Coloque especificações de matéria-prima, produção alvo, requisitos de pellets e escopo de serviço no contrato de compra.
Uma linha de pelotização de plástico rígido converte flocos preparados e moídos em pellets reutilizáveis. Alimentação estável, filtração e pelotização controlada ajudam a melhorar a consistência do processamento.
A JWELL fornece soluções de pelotização de plástico rígido para diferentes necessidades de reciclagem. Seus sistemas configuráveis suportam processamento eficiente, produção estável de pellets e serviço técnico prático.
R: Uma linha de pelotização de plástico rígido converte flocos de plástico preparados e moídos em pellets reutilizáveis.
R: Uma linha de pelotização de plástico rígido usa alimentação, extrusão, filtração, desgaseificação, resfriamento e corte de pelotas.
R: Uma linha de pelotização de plástico rígido melhora a consistência do material, manuseio, alimentação e eficiência de reciclagem.
R: Os preços das linhas de pelotização de plástico rígido dependem da capacidade, alimentação, filtração, automação e métodos de pelotização.
R: Um peletizador de plástico rígido lida com flocos densos, enquanto os sistemas de filme geralmente exigem compactação especializada.
R: Tamanho irregular do material reciclado de plástico , alimentação instável, contaminação ou bloqueio do filtro podem causar flutuações na produção.


