
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-23 Origem:alimentado


As instalações de reciclagem que dependem do manuseio manual de materiais e de estágios de processamento desconectados acabaram atingindo um teto operacional rígido. A produtividade inconsistente, as altas dependências de mão de obra e a qualidade variável da produção criam gargalos graves que impedem o dimensionamento. Quando os operadores transferem materiais manualmente entre trituração, lavagem e extrusão, todo o fluxo de trabalho sofre com a formação de pontes de material, taxas de alimentação inconsistentes e controle deficiente de umidade. Estas ineficiências degradam diretamente o valor final do pellet e reduzem a eficácia geral do equipamento.
Superar estes estrangulamentos exige uma mudança estratégica que se afaste de máquinas isoladas. A implementação da automação completa da linha de reciclagem de plástico é uma necessidade para expandir as operações, garantir a conformidade rigorosa com a resina pós-consumo e alcançar uma produção contínua e de alto rendimento. Ao sincronizar dados e fluxo de materiais em todas as etapas, as instalações eliminam erros humanos, estabilizam as condições de processamento e produzem consistentemente plásticos reciclados de qualidade superior.
Avaliar o sucesso de uma instalação automatizada requer o estabelecimento de métricas de linha de base claras. Os operadores devem medir as toneladas por hora, o consumo de energia por quilograma processado e a consistência do índice de fluxo de fusão dos pellets. O acompanhamento dessas métricas revela a verdadeira saúde operacional da planta. Uma linha totalmente sincronizada reduz picos de energia mantendo cargas estáveis do motor, garantindo que a extrusora opere dentro de sua janela térmica ideal. Essa estabilidade se traduz diretamente em resultados de maior qualidade e menores custos de processamento por unidade.
Os gerentes de fábrica precisam analisar o consumo específico de energia. As linhas manuais geralmente apresentam picos massivos de amperagem quando um operador despeja um grande lote de material reciclado pesado em uma tremonha. A dosagem automatizada suaviza esta curva. A rotação da rosca da extrusora permanece constante, as zonas de aquecimento do cilindro não precisam combater influxos repentinos de material frio e a pressão de fusão na cabeça da matriz permanece plana. Esta harmonia mecânica prolonga a vida útil dos rolamentos axiais e dos componentes da caixa de engrenagens.
A classificação e alimentação manuais introduzem custos ocultos que vão muito além dos salários por hora. O erro humano leva a taxas de alimentação inconsistentes, fazendo com que as extrusoras sofram picos ou falhem, o que acaba danificando o equipamento e forçando paradas não planejadas. Além disso, a intervenção manual em torno de trituradores pesados e extrusoras de alta temperatura cria riscos de segurança significativos. A automação desses pontos de transferência de materiais remove os operadores de zonas perigosas, ao mesmo tempo que garante um fluxo contínuo e otimizado de sucata plástica para as máquinas de processamento.
Considere o custo físico de mover flocos molhados e lavados de uma lavadora de fricção para um funil de extrusora. O tráfego de empilhadeiras, o manuseio de supersacos e o despejo manual criam um chão de fábrica caótico. Sistemas de transporte pneumático automatizado ou transportadores helicoidais fechados movimentam esse material de forma silenciosa e eficiente. A redução no tráfego de empilhadeiras por si só diminui a taxa de acidentes e libera espaço para melhor acesso para manutenção.
O processamento contínuo automatizado minimiza a degradação térmica e a contaminação. Quando o material passa diretamente da lavagem para a extrusão sem ficar em recipientes de retenção, ele mantém suas propriedades físicas. Controles precisos de temperatura e desgaseificação automatizada evitam a quebra das cadeias poliméricas. Os recicladores que produzem resina pós-consumo de alta qualidade e não contaminada alcançam preços premium no mercado, pois os fabricantes exigem insumos reciclados confiáveis e de alta qualidade para seus produtos.
A consistência do índice de fluxo de fusão é o teste final de uma linha de reciclagem. Se o MFI flutuar, os moldadores por injeção não poderão usar os pellets sem ajustar os próprios parâmetros da máquina. As linhas automatizadas usam feedback de circuito fechado dos transdutores de pressão de fusão para ajustar a velocidade da rosca de alimentação. Se a pressão cair, o alimentador acelera. Isto garante que os pellets que saem do cortador de anel de água sejam uniformes em densidade e tamanho.
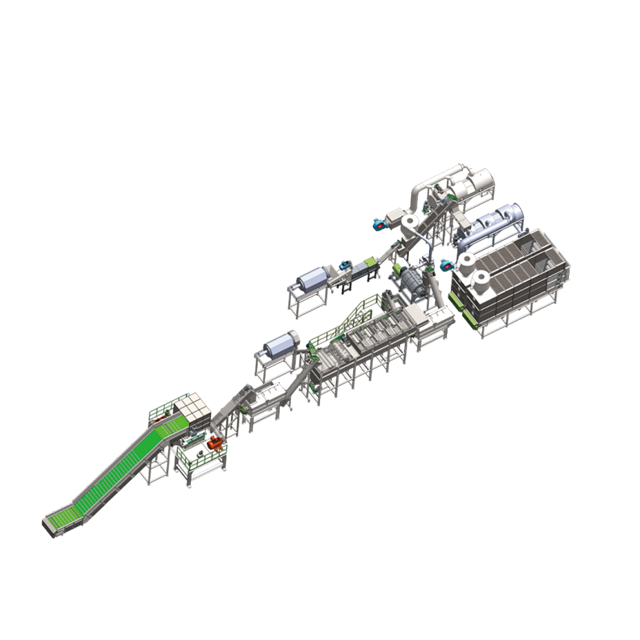
A transição do carregamento manual para transportadores automatizados, silos e tremonhas inteligentes altera fundamentalmente a eficiência da planta. Os sistemas de dosagem volumétrica medem o material por volume, enquanto os sistemas gravimétricos pesam o material, oferecendo precisão superior para manter uma taxa de alimentação estável. Para materiais difíceis e de baixa densidade, como filmes agrícolas soltos, sacos de tecido PP e sucata pós-consumo, a automação especializada de alimentação forçada evita a formação de pontes no funil e garante que a rosca da extrusora permaneça totalmente embalada.
Os alimentadores gravimétricos utilizam células de carga para medir constantemente o peso do material que entra na extrusora. O PLC calcula a perda de peso ao longo do tempo e ajusta as RPM do parafuso doseador para corresponder ao ponto de regulação exato. Isso é obrigatório ao misturar diferentes materiais, como adicionar uma porcentagem específica de carga de carbonato de cálcio ou masterbatch de cor ao floco reciclado. Os alimentadores volumétricos não podem levar em conta as mudanças na densidade aparente, o que significa que um lote de filme fofo será alimentado muito mais lentamente do que um lote de material reciclado denso e rígido, prejudicando todo o processo de extrusão.
Trituradores e britadores automatizados devem ser sincronizados com equipamentos posteriores por meio de circuitos de feedback com detecção de carga. Se a linha de lavagem ou a extrusora ficar mais lenta, o triturador ajusta automaticamente sua taxa de alimentação para evitar alimentação excessiva e acúmulo de material. A utilização de modelagem de simulação 3D durante a fase de projeto mapeia a sequência física do maquinário, garantindo que gargalos estruturais sejam identificados e resolvidos antes que a primeira peça de aço seja cortada.
Os trituradores modernos apresentam empurradores hidráulicos que empurram os fardos de plástico contra o rotor giratório. Em uma configuração automatizada, a pressão hidráulica neste empurrador está diretamente ligada à amperagem do motor do rotor principal. Se o rotor consumir muita corrente, o empurrador se retrai automaticamente, evitando um travamento. Essa lógica mantém o triturador operando na capacidade máxima sem disparar disjuntores ou quebrar correias de transmissão.
A remoção de contaminantes orgânicos, rótulos e adesivos é a principal função de uma linha automatizada de lavagem de plástico . Os tanques flutuantes separam automaticamente os materiais com base na densidade, enquanto as lavadoras de fricção de alta velocidade limpam agressivamente os contaminantes da superfície. As máquinas centrífugas de desidratação são essenciais para atingir limites rigorosos de teor de umidade de menos de um a três por cento antes da extrusão. A filtragem automatizada de água e o monitoramento do circuito de recirculação dentro do sistema reduzem significativamente o consumo de água doce, tornando o processo altamente eficiente.
As arruelas de fricção operam em altas RPMs, usando pás angulares para bater os flocos de plástico contra uma tela de aço inoxidável. Água é injetada para remover a sujeira solta e a polpa de papel. Em uma linha automatizada, as válvulas de vazão de água são controladas por medidores de vazão e sensores de turbidez. Se a água ficar muito suja, o sistema purga automaticamente a água suja e introduz água limpa de reposição. Isto evita que os flocos sejam recontaminados pela água suja da lavagem.
A desidratação é igualmente crítica. Se flocos úmidos entrarem na extrusora, a umidade se transformará em vapor, causando espuma na cabeça da matriz e criando pellets ocos e quebradiços. Secadores centrífugos automatizados giram os flocos em alta velocidade, forçando a saída da água através de uma tela. Para filmes flexíveis, que retêm teimosamente a água superficial, secadores mecânicos são frequentemente empregados. Essas máquinas usam um parafuso resistente para comprimir fisicamente o filme, espremendo a água antes de cortar o filme seco em aglomerados densos prontos para extrusão.
Um sistema automatizado de pelotização de plástico depende de filtração contínua por fusão, utilizando trocadores de tela que operam sem interromper a produção. A desgaseificação a vácuo remove voláteis e umidade, evitando vazios nos pellets finais. Dependendo do material, os operadores escolhem entre corte automatizado de anel de água na face da matriz, pelotização de fios ou pelotização subaquática. As cabeças de corte automatizadas com velocidade regulada ajustam dinamicamente a rotação da lâmina com base na pressão do fluxo de fusão para garantir uma geometria uniforme do pellet, eliminando inconsistências.
A filtragem por fusão é onde muitas linhas manuais falham. Ao processar sucata pós-consumo, as telas do filtro ficam rapidamente obstruídas com contaminantes que não podem ser fundidos, como papel alumínio, madeira ou silicone. Os trocadores de tela manuais exigem que o operador pare a extrusora, diminua a pressão e troque a tela. Os trocadores de tela contínuos de pistão duplo permitem que uma tela seja trocada enquanto o material fundido flui através da outra. Sistemas de backflush totalmente automatizados vão além, usando uma pequena quantidade de material fundido filtrado para empurrar os contaminantes para fora da tela e para fora de uma porta de descarga, permitindo que a tela seja reutilizada diversas vezes sem intervenção do operador.
As zonas de desgaseificação a vácuo no cilindro da extrusora retiram o ar preso, a umidade e os compostos orgânicos voláteis (VOCs). As bombas de vácuo de anel líquido de alto desempenho mantêm um vácuo profundo. Se o vácuo cair, o PLC dispara um alarme, indicando um possível bloqueio na porta de ventilação. Manter a ventilação desobstruída é obrigatório para a produção de pellets sólidos de alta densidade.
| Tecnologia de corte | mais adequada para | recursos de automação | Requisitos de manutenção |
|---|---|---|---|
| Face da matriz em anel de água | PE, PP, ABS (IFM padrão) | Ajuste automático da pressão da lâmina, RPM variável com base na pressão de fusão | Afiação regular da lâmina, recapeamento da placa de matriz |
| Pelotização de fios | PET, PC, polímeros de alta viscosidade | Banhos-maria com rosqueamento automático, velocidades sincronizadas do rolo extrator | Monitoramento de quebra de fio, ajuste de folga do cortador rotativo |
| Pelotização Subaquática | TPU, TPE, materiais de alta MFI | Controle de fluxo de água totalmente fechado, sequenciamento de inicialização automatizado | Manutenção complexa do aquecimento da placa de molde, controle preciso da temperatura da água |
As máquinas trituradoras-compactadoras-extrusoras-peletizadoras de acoplamento direto representam uma grande tendência para o processamento de filmes, fibras e sobras de tecido PP. Esses sistemas de etapa única consolidam a área ocupada e retêm o calor friccional gerado durante a compactação, economizando energia durante a extrusão. Em contraste, os layouts desacoplados em vários estágios oferecem mais flexibilidade para o processamento de plásticos rígidos altamente contaminados que exigem lavagem extensa e armazenamento intermediário antes da pelotização.
O cortador-compactador atua como um enorme aquecedor de fricção. As lâminas giratórias na parte inferior do tambor compactador cortam o filme e o aquecem até um pouco abaixo do seu ponto de fusão. A força centrífuga empurra esse material densificado e pré-aquecido diretamente para dentro da rosca da extrusora. Isto elimina a necessidade de um aglomerador ou alimentador forçado separado. A lógica de automação aqui é rígida: a temperatura do compactador determina a taxa de alimentação no tambor e a velocidade da rosca da extrusora determina a taxa de descarga do compactador. Se essas duas variáveis ficarem fora de sincronia, o material derreterá dentro do tambor ou deixará a extrusora sem energia.
A integração de novos componentes automatizados, como um alimentador gravimétrico inteligente, em linhas legadas pode proporcionar benefícios imediatos de produtividade. No entanto, a modernização acarreta riscos de integração. Protocolos PLC incompatíveis podem causar falhas de comunicação entre máquinas antigas e novas. A atualização de uma seção muitas vezes transfere o gargalo para outra parte da linha, e a modificação do equipamento existente pode anular as garantias originais do fabricante.
Por exemplo, adicionar um trocador de tela contínuo de alta capacidade a uma extrusora mais antiga pode parecer uma vitória rápida. Mas se a caixa de engrenagens e o motor da extrusora mais antiga não conseguirem lidar com o aumento da contrapressão gerada pelas telas de filtração mais finas, o motor irá disparar constantemente com alta amperagem. A automação requer uma visão holística dos limites mecânicos de cada componente da cadeia.
A aquisição de fonte única para sistemas automatizados prontos para uso fornece sistemas SCADA unificados, interfaces homem-máquina centralizadas e acionamentos de motores sincronizados. As fases de obtenção de valor e comissionamento são significativamente mais rápidas. Um sistema unificado garante que cada motor, sensor e aquecedor se comuniquem perfeitamente, fornecendo aos operadores um único painel para monitorar toda a planta.
Quando um único fornecedor fornece o triturador, a linha de lavagem e o peletizador, os protocolos de comunicação (como Profinet ou EtherCAT) são nativos em todos os PLCs. As telas da IHM compartilham a mesma linguagem de design, tornando o treinamento do operador muito mais simples. Se ocorrer uma falha na arruela de fricção, a IHM na estação da extrusora exibe o código de erro exato, permitindo que o operador resolva o problema sem correr pelo chão de fábrica.
Os PLCs centralizados são o cérebro da linha automatizada. Eles permitem o monitoramento em tempo real das cargas do motor, controle preciso da zona de temperatura e alertas de manutenção preditiva. Ao adquirir dados continuamente, o sistema pode detectar vibrações anormais em um rolamento do triturador ou uma queda de pressão na matriz da extrusora, alertando os operadores para realizarem a manutenção antes que ocorra uma falha catastrófica.
O registro de dados permite que os gerentes de fábrica acompanhem as métricas de produção ao longo do tempo. Você pode obter um relatório mostrando exatamente quantos quilowatts-hora foram consumidos para produzir um lote específico de pellets, qual foi a temperatura média de fusão e quantas vezes o trocador de tela circulou. Esses dados são inestimáveis para otimizar o processo e comprovar o controle de qualidade para compradores exigentes.
A verificação de um fabricante de linhas de lavagem de plástico requer a análise de sua capacidade de adaptar os layouts das linhas às áreas específicas das instalações e aos níveis de contaminação do material de entrada. Um parceiro competente projetará circuitos de derivação personalizados para materiais mais limpos e estágios robustos de lavagem por fricção para filmes agrícolas muito sujos. As soluções prontas para uso raramente funcionam de maneira ideal em diversos fluxos de resíduos.
Observe os desenhos de engenharia do fornecedor. Eles contabilizam o acesso de manutenção? Existe espaço suficiente para puxar o parafuso da extrusora para limpeza? Os tanques de água foram projetados com fundos inclinados e trados de lodo automatizados para remover a sujeira depositada ou seus operadores terão que remover a lama manualmente todo fim de semana? Esses detalhes mecânicos separam os fabricantes experientes dos fabricantes iniciantes.
Os compradores devem exigir testes de materiais usando sucata específica antes de finalizar os contratos. O processamento de filmes agrícolas fortemente impressos comporta-se de forma totalmente diferente da reciclagem de invólucros rígidos de baterias. A execução de uma prova física de conceito valida a configuração proposta do maquinário, garante que o rendimento desejado seja alcançável e confirma que a qualidade final do pellet atende aos padrões do mercado.
Envie uma amostra representativa do seu pior material para as instalações de teste do fabricante. Se seus fardos contiverem 10% de etiquetas de papel e 5% de areia, não envie flocos limpos e pré-lavados para teste. Você precisa ver como suas arruelas de fricção lidam com a polpa de papel e como sua extrusora lida com a umidade residual. Inspecione os pellets produzidos durante o teste quanto a vazios, descoloração e tamanho uniforme.
A confiabilidade do fornecedor depende de acordos de nível de serviço rigorosos, recursos de diagnóstico remoto e disponibilidade regional de peças de desgaste críticas. Os parafusos da extrusora, as lâminas do triturador e as telas de filtro requerem substituição regular. Um fabricante que pode fazer login remotamente em seu PLC para solucionar falhas e enviar peças sobressalentes localmente minimiza o dispendioso tempo de inatividade não planejado.
Solicite uma lista de peças de reposição recomendadas durante a fase de aquisição. Você deve manter itens de alto desgaste, como lâminas de corte de matriz, faixas de aquecimento, termopares e vedações de trocadores de tela em seu próprio inventário. Depender do envio para o exterior por uma faixa de aquecimento de US$ 50 pode custar dezenas de milhares de dólares em perda de produção.
A automação não pode corrigir uma classificação fundamentalmente deficiente. Se PVC ou metal entrar em uma linha de processamento de PET, o maquinário automatizado ainda produzirá pellets contaminados ou sofrerá danos mecânicos. As instalações devem implementar uma pré-seleção automatizada óptica ou infravermelha próxima para garantir que o material que entra nas fases de lavagem e extrusão seja altamente homogêneo.
Detectores de metais e separadores magnéticos são obrigatórios nas esteiras que alimentam os trituradores e extrusoras. Um único parafuso perdido pode destruir um conjunto de facas trituradoras ou arrancar o cilindro da extrusora. Válvulas desviadoras automatizadas ligadas aos detectores de metal ejetarão instantaneamente o lote contaminado de material da correia antes que ele chegue à câmara de corte.
Os pré-requisitos logísticos determinam o sucesso de uma instalação. As instalações devem ter pé-direito adequado para silos de armazenamento e piso reforçado para suportar extrusoras pesadas. Os sistemas de filtragem de água em circuito fechado requerem espaço dedicado e a estabilidade da energia de alta tensão é obrigatória para evitar falhas no motor e reinicializações do sistema de controle durante a operação.
O tratamento da água é frequentemente subestimado. Uma linha de lavagem de alta capacidade requer centenas de litros de água por minuto. Você não pode simplesmente jogar isso no ralo. Você precisa de uma estação de tratamento de água dedicada com unidades de flotação por ar dissolvido (DAF), estações de dosagem de floculante e prensas de lodo para limpar a água e recircula-la de volta à linha de lavagem. Este equipamento ocupa um espaço significativo e requer controles de automação próprios.
A implementação de máquinas avançadas muda o foco do trabalho manual para a operação técnica. Os operadores devem fazer a transição de manipuladores manuais para técnicos de processo. Eles exigem treinamento abrangente para gerenciar IHMs automatizadas, interpretar tendências de dados e realizar manutenção preventiva em componentes complexos, como trocadores de tela contínuos e matrizes de extrusão.
A atualização de processos manuais para sistemas sincronizados e orientados por dados elimina gargalos, estabiliza a qualidade da produção e garante a conformidade com rígidos padrões de resina pós-consumo. Os compradores devem priorizar fornecedores que ofereçam sistemas de controle unificados, testes comprovados de materiais e suporte pós-venda robusto em vez da oferta inicial mais baixa. A transição requer um planejamento cuidadoso, uma preparação rigorosa das instalações e um compromisso com o treinamento de sua força de trabalho.
R: O período de ROI normalmente varia de 18 a 36 meses. Este prazo depende muito dos custos de mão-de-obra locais, das tarifas de energia e da capacidade de obter preços premium para pellets consistentes e de alta qualidade produzidos pelo sistema automatizado.
R: Sim, mas requer bypass modulares ou configurações específicas da máquina. Os filmes flexíveis requerem diferentes técnicas de desidratação, como espremedores centrífugos de filme, enquanto os plásticos rígidos normalmente utilizam secadores centrífugos padrão e sistemas de secagem térmica.
R: A alimentação automatizada fornece um fluxo de material consistente, o que evita o aumento e a falta de energia da extrusora. Este estado estacionário reduz picos de energia, mantém temperaturas ideais de fusão e garante tamanho e qualidade uniformes dos pellets.
R: Esses sistemas exigem energia trifásica de nível industrial com alta estabilidade, um grande volume de abastecimento de água e sistemas integrados de tratamento de águas residuais para gerenciar com eficácia os processos de recirculação e filtração em circuito fechado.
R: As unidades cortadoras-compactadoras de uma etapa integram trituração, compactação e pelotização, oferecendo uma área menor e maior eficiência energética ao reter o calor friccional. Eles são ideais para materiais flexíveis de PP e filmes leves, enquanto os sistemas tradicionais desacoplados são melhores para materiais rígidos altamente contaminados.
R: A simulação 3D de pré-engenharia visualiza os fluxos de materiais estruturais e garante o posicionamento físico ideal do maquinário. Ajuda a identificar problemas de interface eletrônica e mecânica, evitando erros dispendiosos de layout antes que o equipamento seja fabricado e enviado.
R: Sim, é possível modernizar PLCs, transportadores automatizados e alimentadores inteligentes. No entanto, a integração de máquinas mais antigas e sem comunicação pode ser um desafio devido a protocolos incompatíveis, e a atualização de uma seção muitas vezes apenas transfere o gargalo para outro estágio manual.


