
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-13 Origem:alimentado


Ande em qualquer fábrica de reciclagem e você provavelmente ouvirá o esforço do motor da extrusora. O cano está quente, mas a cabeça da matriz está cuspindo uma bagunça de pellets deformados. Na maioria das vezes, o culpado não é o elemento de aquecimento ou uma cabeça de roscar com defeito. A causa raiz está na garganta de alimentação. O método utilizado para alimentar completamente o seu equipamento determina a estabilidade termodinâmica de todo o processo de extrusão.
As exigências globais para maior conteúdo reciclado pós-consumo nas embalagens mudaram fundamentalmente os requisitos de equipamentos em toda a indústria. Os compradores finais agora exigem resinas de qualidade quase virgem com rigorosas tolerâncias de índice de fluidez. Para conseguir isso, manter um fluxo de material contínuo e perfeito não é mais apenas uma atualização operacional. É um requisito básico absoluto para que as modernas instalações de reciclagem permaneçam competitivas. A má ingestão de material causa congestionamentos frustrantes, degradação térmica severa e pellets de plástico estragados. Esse gargalo operacional custa às instalações um tempo valioso de produção e milhares de dólares em energia elétrica desperdiçada. Neste guia de engenharia abrangente, detalharemos exatamente como o material deve ser alimentado para maximizar o rendimento e garantir um rápido retorno do investimento.
Ao avaliar o desempenho, os operadores muitas vezes concentram-se fortemente nas zonas de aquecimento da extrusora. Os dados de campo provenientes de instalações comerciais de reciclagem contam uma história diferente. A grande maioria das instabilidades do processo tem origem na tremonha. A consistência volumétrica com que o material é introduzido dita fundamentalmente a integridade estrutural do produto final.
A extrusão de plástico é inerentemente um processo termodinâmico contínuo. Um fluxo constante e ininterrupto de material é necessário para manter a temperatura interna e a pressão de fusão constantes. Quando a taxa de alimentação flutua de forma imprevisível, o volume de plástico dentro do cilindro da extrusora muda.
Se o cano estiver temporariamente sem material, o plástico existente será submetido a um calor de cisalhamento prolongado. Esta exposição prolongada leva a uma grave degradação térmica, quebrando as cadeias poliméricas e causando amarelecimento ou queimaduras. Em contraste, um aumento repentino no material causa um rápido aumento na pressão interna. Isso força partículas mal plastificadas e não derretidas diretamente através do trocador de tela. Manter um fluxo contínuo garante que o equilíbrio termodinâmico dentro do barril permaneça perfeitamente estável, produzindo pellets premium uniformes.
A alimentação incorreta impacta diretamente a vida útil mecânica de toda a sua linha de produção. A superalimentação causa forte estresse mecânico no motor da extrusora e no eixo da rosca. Forçar muito plástico sólido e frio em um espaço confinado faz com que o motor consuma amperagem excessiva apenas para manter sua velocidade de rotação. Com o tempo, esta tensão constante leva inevitavelmente à falha prematura do motor, danos na caixa de velocidades ou mesmo à quebra catastrófica do parafuso.
A subalimentação é menos destrutiva mecanicamente, mas é igualmente prejudicial para a economia da produção. Isso deixa as hélices parcialmente vazias, reduzindo drasticamente a capacidade de produção e desperdiçando energia elétrica cara. O estabelecimento de protocolos de alimentação adequados atua como sua primeira linha de defesa contra o desgaste mecânico e o consumo ineficiente de energia.
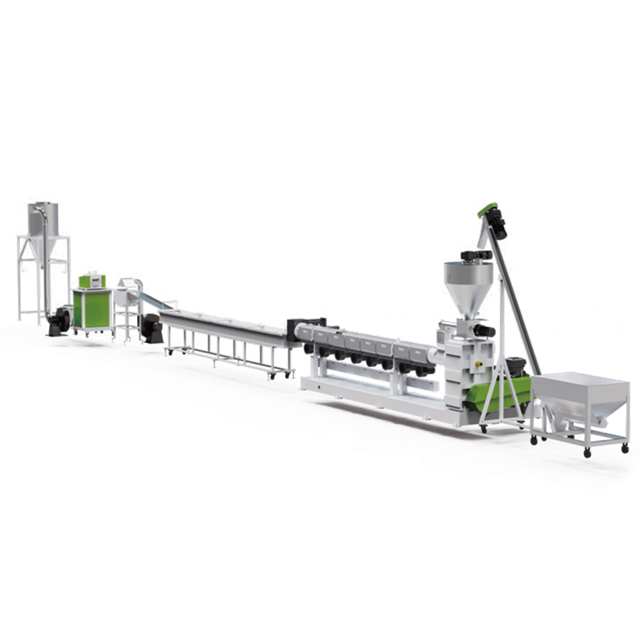
Um equívoco operacional comum é que uma extrusora simples pode processar resíduos brutos diretamente da caixa de coleta. As características físicas do material de entrada – especificamente sua densidade aparente, tamanho e limpeza – devem ser padronizadas antes mesmo de chegar à tremonha.
Os resíduos plásticos brutos chegam em formatos altamente irregulares. Lidar com tambores volumosos de HDPE em um minuto e com grumos grossos moldados por injeção no minuto seguinte torna a alimentação direta fisicamente impossível. O material deve primeiro passar por uma rigorosa redução de tamanho.
É obrigatória a passagem dos resíduos brutos por um Equipamento projetado com um sistema empurrador hidráulico robusto e pás do rotor alinhadas em V reduz efetivamente itens volumosos em flocos uniformes. O tamanho uniforme é o pré-requisito absoluto para uma alimentação uniforme. Quando os flocos de plástico compartilham uma geometria e densidade aparente consistentes, eles fluem de forma previsível através de funis e roscas de alimentação. Sem esta etapa crucial de redução de tamanho, os operadores enfrentam bloqueios constantes na garganta de alimentação. triturador de eixo único de plástico multiuso de alto torque .
A redução de tamanho por si só não é suficiente. O material deve estar totalmente livre de contaminantes. Os plásticos pós-consumo são frequentemente cobertos de sujeira, areia abrasiva, produtos químicos residuais e etiquetas de papel.
A alimentação de plástico não lavado introduz contaminantes abrasivos que destroem rapidamente as roscas e obstruem o filtro de fusão. Isso força os operadores a interromper constantemente a produção para substituir as telas, prejudicando totalmente a eficiência. O processamento dos flocos triturados através de uma linha de lavagem para reciclagem de resíduos de plástico rígido resolve isso. A utilização de arruelas de fricção de alta velocidade e tanques de separação flutuantes garante que apenas polímero limpo e puro entre no sistema de alimentação. Os secadores centrífugos de alto desempenho nessas linhas também reduzem o nível de umidade abaixo de um por cento, protegendo o maquinário e preservando o valor de mercado de seus pellets.
Os gestores das instalações devem escolher entre configurações de alimentação manuais e automatizadas com base no rendimento pretendido, nos custos de mão-de-obra e nas despesas de capital disponíveis. Ambos os métodos possuem perfis operacionais distintos.
Em uma configuração manual, os operadores de chão levantam e esvaziam fisicamente os sacos de flocos de plástico preparados em um funil alimentado por gravidade montado diretamente acima da extrusora. Este método é estritamente reservado para operações de pequena escala, processando menos de 100 quilogramas por hora ou em ambientes laboratoriais que realizam testes em lote. A alimentação manual é intensamente trabalhosa e inerentemente inconsistente. Depende inteiramente do ritmo do operador, muitas vezes levando a um ciclo frustrante de encher demais a tremonha e depois deixá-la funcionar vazia.
Os sistemas automatizados utilizam máquinas eletromecânicas para regular o fluxo de plástico sem intervenção humana constante. Eles são mais adequados para operações comerciais que visam produção contínua e redução de despesas gerais de mão de obra. Ao eliminar o erro humano, as configurações automatizadas que utilizam unidades de frequência variável fornecem o controle volumétrico preciso necessário para maximizar a produção das modernas linhas de reciclagem.
Para atingir a eficiência operacional máxima, o mecanismo de alimentação automatizado deve ser perfeitamente adaptado ao tipo específico de plástico que está sendo processado. Flocos rígidos pesados se comportam de maneira muito diferente de filmes leves com tendência estática.
Os transportadores de correia são a escolha padrão da indústria para transportar plásticos rígidos e pesados do silo de armazenamento até a tremonha principal. Garrafas trituradas, tubos de PVC e peças moldadas por injeção fluem facilmente nesses sistemas. Os transportadores são excepcionalmente confiáveis e capazes de movimentar grandes volumes de material por longas distâncias. Do ponto de vista da segurança operacional, eles são frequentemente equipados com detectores de metais em linha. Se um parafuso perdido for detectado entre os flocos de plástico, o transportador para automaticamente, evitando danos catastróficos ao parafuso.
Os alimentadores de parafuso utilizam uma rosca helicoidal rotativa alojada dentro de um tubo para mover o material para a garganta de alimentação. Eles geralmente são categorizados em sistemas volumétricos que medem por volume e sistemas gravimétricos que medem por peso preciso. Esses alimentadores são ideais para materiais com densidades aparentes inconsistentes. A ação mecânica do parafuso rotativo puxa ativamente o material para baixo a uma taxa controlada. Essa força de tração ativa é fundamental para evitar a formação de pontes, um problema comum onde flocos leves se interligam e formam um arco sólido sobre a garganta de alimentação.
Ao reciclar rolos de filme plástico limpos, secos e não cortados, a fase de trituração às vezes pode ser ignorada usando rolos de aperto. Rolos motorizados pesados seguram firmemente a folha contínua de filme plástico e a puxam diretamente para a zona de alimentação. A velocidade dos rolos de aperto é sincronizada eletronicamente com a velocidade da rosca extrusora. Isso mantém a tensão constante e garante uma taxa de alimentação perfeitamente estável, tornando-o um método incrivelmente eficiente em termos energéticos para embalagem extensível industrial contínua.
Materiais leves e fofos, como filmes agrícolas de LDPE ou sacos de tecido PP, possuem densidade aparente extremamente baixa. Eles tendem a flutuar e reter ar, tornando-os notoriamente difíceis de alimentar por meio de funis de gravidade padrão. Equipamentos modernos resolvem isso integrando um cortador-compactador diretamente na sequência de alimentação. O compactador usa lâminas rotativas de alta velocidade para cortar e densificar parcialmente o plástico em grânulos mais pesados, semelhantes a pipoca, por meio do calor de cisalhamento. A força centrífuga empurra violentamente esse material densificado diretamente para dentro da rosca da extrusora, aumentando drasticamente a capacidade de produção.
A eficiência operacional de qualquer instalação de reciclagem depende fortemente da sincronização entre a entrada de material e a saída de extrusão. O mecanismo de alimentação é a principal variável que determina a estabilidade termodinâmica de todo o processo.
Uma vez que o material é alimentado com sucesso na garganta, o parafuso giratório o transporta através do cilindro aquecido. A combinação de bandas de aquecimento externas e fricção de cisalhamento interno derrete os flocos sólidos em um líquido viscoso.
A execução determina o sucesso de cada etapa subsequente dentro da pelotizadora de plástico . Se a alimentação for consistente, esse derretimento progride suavemente através do barril. Máquinas de última geração utilizam relações comprimento-diâmetro otimizadas e desgaseificação a vácuo de zona dupla para extrair umidade e gases voláteis de maneira eficaz. O fundido limpo é então empurrado através de um trocador de tela de alta pressão antes de ser cortado em pellets uniformes. A alimentação irregular interrompe toda essa jornada, levando ao derretimento incompleto, desgaseificação deficiente e pellets quebradiços.
Poliolefinas como o polipropileno e o polietileno representam uma enorme percentagem dos resíduos plásticos globais. O processamento de flocos rígidos triturados de caixas de baterias ou paletes de plástico apresenta requisitos de torque únicos.
Operar uma linha de pelotização JWL de estágio único PP PE dedicada para plástico rígido requer uma configuração de alimentação robusta. Essas linhas são projetadas especificamente para reafiação rígida e possuem caixas de engrenagens de alto torque. Se os flocos rígidos forem alimentados de forma inconsistente, as flutuações de pressão resultantes farão com que o cortador da face da matriz produza pellets de tamanhos desiguais. Um sistema de alimentação por rosca calibrado com precisão garante que o barril permaneça completamente embalado, maximizando a integridade estrutural e a densidade aparente do produto final embalado.
Mesmo com equipamentos robustos, os operadores encontrarão interrupções no fluxo de materiais. Diagnosticar e resolver prontamente esses problemas de alimentação é vital para minimizar o tempo de inatividade.
A ponte na tremonha ocorre quando partículas sólidas de plástico se interligam contra as paredes, formando um arco estrutural na parte mais estreita. A máquina está completamente carente de informações. É necessária intervenção mecânica para quebrar o arco. A instalação de agitadores rotativos dentro da tremonha mantém o material em movimento constante. Para uma solução permanente, a atualização para um alimentador de parafuso motorizado garante que o material seja puxado ativamente para baixo.
Surging se manifesta como uma variação pulsante na saída do plástico derretido na cabeça da matriz. A máquina cospe plástico em rajadas inconsistentes, impossibilitando o corte uniforme de pellets. Surging é quase sempre um resultado direto de uma incompatibilidade entre a taxa de avanço e a velocidade da rosca principal. Os operadores devem utilizar controles do inversor para ajustar a velocidade do transportador ou do alimentador helicoidal para que corresponda perfeitamente à taxa de consumo da extrusora.
A introdução de material úmido em um barril aquecido faz com que a umidade residual se vaporize rapidamente em vapor. Essa expansão repentina do gás cria contrapressão que interrompe a taxa de alimentação e empurra o material de volta para cima na tremonha. Os sistemas de alimentação não conseguem consertar o plástico molhado. Os operadores devem garantir que os secadores centrífugos mecânicos na linha de lavagem a montante estejam funcionando com capacidade ideal para manter os níveis de umidade abaixo dos limites estritos.
A selecção do mecanismo de alimentação apropriado é uma decisão crítica em matéria de despesas de capital. Um sistema de alimentação incompatível causará gargalos até mesmo no peletizador mais avançado.
A geometria física do plástico alvo dita a sua tecnologia. Se a sua instalação processa principalmente garrafas rígidas trituradas ou caixas de computador em ABS, esses flocos pesados fluem facilmente. Um transportador de correia padrão alimentando um funil por gravidade é altamente eficaz. No entanto, se o seu modelo de negócios gira em torno de filmes agrícolas macios ou sacos de tecido, é estritamente necessário investir em um sistema compactador de alimentação forçada para obter taxas de produção lucrativas.
Avalie seu orçamento e custos operacionais de longo prazo. As tremonhas de alimentação manual representam as despesas de capital iniciais mais baixas, mas escondem elevados custos de mão-de-obra a longo prazo. Os sistemas de alimentação automatizados exigem um investimento inicial mais elevado, mas a economia de mão-de-obra resultante, o desgaste reduzido da máquina e o aumento da produção de pellets normalmente geram um retorno positivo do investimento no primeiro ano.
Finalmente, a pegada física deve ser considerada estrategicamente. Os transportadores de correia requerem espaço significativo para atingir a inclinação gradual necessária para alcançar o topo da extrusora. Se o espaço físico for severamente limitado, as instalações devem utilizar alimentadores de parafuso helicoidais verticais para levantar material sem ocupar espaço horizontal valioso.
A alimentação adequada define o sucesso final da sua produção de reciclagem. Não se trata apenas de despejar resíduos numa tremonha. Exige preparação precisa do material e o método de entrega mecânica correto compatível com seu polímero específico.
Ao triturar e lavar cuidadosamente seus materiais com antecedência, você evita dispendiosos tempos de inatividade da máquina e protege seu equipamento de extrusão principal. Estabelecer uma taxa de alimentação consistente e automatizada melhora diretamente a qualidade final do pellet reciclado. Pellets uniformes e de alta densidade significam maior valor de mercado e maior lucratividade para sua instalação de reciclagem. Reserve um tempo para avaliar os tipos de materiais e o layout das instalações e integre os sistemas automatizados certos para elevar seus padrões de produção hoje. Para obter orientação especializada sobre o dimensionamento do equipamento perfeito de trituração, lavagem e pelotização para sua aplicação específica, explore as soluções especializadas da Jwell Recycling.
Não, colocar plástico não lavado em uma extrusora é altamente desencorajado. O plástico não lavado contém sujeira abrasiva, areia, óleos e resíduos químicos. Esses contaminantes desgastarão rapidamente a rosca e o cilindro da extrusora, obstruirão repetidamente os filtros de fusão e, por fim, arruinarão a integridade estrutural dos pellets finais. Um processo abrangente de lavagem e secagem é essencial antes da alimentação.
Sim, na grande maioria dos casos. A menos que você esteja utilizando uma máquina altamente especializada equipada com um compactador embutido para serviço pesado projetado especificamente para filmes inteiros, plásticos rígidos e itens volumosos devem ter seu tamanho reduzido. Um triturador processa resíduos em flocos uniformes, o que é um requisito fundamental para manter uma taxa de alimentação suave e previsível na extrusora.
A alimentação por gravidade depende inteiramente do peso natural e da alta densidade aparente de flocos de plástico rígidos e pesados que caem na garganta de alimentação da máquina. É simples, mas altamente ineficaz para materiais leves. A alimentação forçada utiliza componentes mecânicos, como parafusos helicoidais giratórios ou compactadores de densificação, para empurrar ativamente plásticos leves, fofos ou propensos à estática para dentro da extrusora, garantindo que o parafuso permaneça totalmente embalado.
A densidade aparente determina quanta massa de polímero real entra na extrusora por rotação da rosca de alimentação. Materiais com baixa densidade aparente, como flocos de filme, ocupam muito volume físico, mas contêm muito pouco peso, levando à subalimentação e ao baixo rendimento. Materiais de alta densidade aparente, como material reciclado rígido, alimentam com eficiência e embalam o barril de forma compacta, resultando em taxas de produção mais altas e pressão de fusão mais estável.
Um inversor de frequência variável controla a velocidade do motor elétrico do mecanismo de alimentação, como um transportador ou sem-fim. Ao usar um VFD, os operadores podem ajustar com precisão as RPM do alimentador para corresponder perfeitamente à capacidade de entrada da rosca principal da extrusora. Esta sincronização eletrônica evita a superalimentação e a subalimentação, eliminando picos e garantindo uma produção contínua e estável.


