
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-30 Origem:alimentado


A estimativa de métricas de manuseio de materiais sem estruturas matemáticas precisas expõe as instalações de produção a graves riscos operacionais. Gargalos de produção, consumo excessivo de energia e desgaste prematuro de equipamentos acontecem quando os gerentes de fábrica adivinham os tamanhos dos tubos ou as capacidades dos sopradores. O principal problema é traduzir as demandas de produção das instalações em especificações exatas de transporte mecânico ou pneumático. Você deve levar em conta o comportamento dos materiais, o layout das instalações e o crescimento futuro. Confiar nas regras práticas do fornecedor geralmente leva a extrusoras famintas ou linhas obstruídas. Este guia serve como um recurso definitivo para engenheiros e gerentes de fábrica. Você aprenderá a calcular com precisão a capacidade de transporte, avaliar as variáveis do sistema e mitigar os riscos de implementação antes da aquisição. Pare de confiar em estimativas. Use cálculos matemáticos para dimensionar suas linhas, garantir um rendimento consistente e construir uma infraestrutura de manuseio de materiais que realmente atenda às suas metas de produção.
Uma rede de manuseio de materiais bem-sucedida oferece rendimento consistente, tempo de inatividade mínimo, eficiência energética e integridade do material. Alcançar estes critérios requer uma abordagem rigorosa ao cálculo da capacidade. O cálculo incorreto desses parâmetros leva a graves ineficiências operacionais e perda de receitas. Você precisa de um guia confiável de projeto de sistema de alimentação central para enfrentar esses desafios de engenharia.
O subdimensionamento de um sistema faz com que o equipamento de processamento downstream fique sem energia. Isso resulta em horas de produção perdidas, comprometimento da qualidade do produto e alarmes frequentes da máquina. Quando uma máquina de moldagem por injeção espera pela resina, você perde dinheiro a cada segundo. Por outro lado, o sobredimensionamento leva a despesas de capital excessivas e ao desperdício de energia. Empurrar materiais em velocidades excessivas ou usar proporções inadequadas de ar/tecido causa grave degradação do material. Impactos de alta velocidade geram poeira, criam cabelos de anjo em plásticos e comprometem o produto final.
Para estabelecer uma base sólida, os engenheiros devem auditar as taxas de produção atuais e prever as necessidades futuras de capacidade. Isto envolve analisar as taxas máximas de consumo de todas as máquinas conectadas operando simultaneamente. Você não pode apenas olhar a média diária. Você deve olhar para o sorteio máximo.
Depender apenas da produtividade média por hora (kg/h ou lb/h) geralmente causa falhas no sistema durante os ciclos de pico. Os sistemas devem ser projetados para lidar com taxas instantâneas de pico (expressas em kg/s ou lb/s) em pontos críticos de queda do alimentador. Se um receptor de vácuo abrir e exigir 50 libras de material em 10 segundos, seu sistema deverá fornecer essa taxa instantânea, e não apenas a média horária. Não levar em conta esse aumento de demanda resulta em bloqueios de linha e interrupções contínuas de operação.
Os engenheiros também devem avaliar as características físicas da planta. Um sistema projetado para um armazém plano e aberto irá falhar em uma instalação de vários níveis com numerosos elevadores verticais. Cada cotovelo, válvula desviadora e subida vertical acrescentam resistência. Você deve calcular o comprimento total equivalente da rede de tubulação para dimensionar o soprador corretamente. Detalharemos essas variáveis específicas na próxima seção.
O cálculo da capacidade correta requer um conhecimento profundo das propriedades físicas do material e da geometria da rota de transporte. Essas variáveis determinam a energia necessária e o dimensionamento da tubulação para o sistema. Você não pode usar a mesma matemática para pellets de plástico virgem e flocos reciclados.
A densidade aparente difere significativamente da densidade real. A densidade aparente leva em conta os vazios entre as partículas, que é o volume real que o material ocupa na linha de transporte. O tamanho, a forma, o teor de umidade e a coesão das partículas afetam diretamente a fluidez. Materiais coesos ou com alta umidade exigem ajustes nas fórmulas de capacidade para evitar pontes e bloqueios na rede de tubulação.
Por exemplo, pellets de PET virgens fluem facilmente e têm uma densidade aparente previsível. Os flocos de PET reciclados, no entanto, têm formatos irregulares, menor densidade aparente e tendem a se interligar. Você precisa de um diâmetro de tubo maior e um volume de ar maior para mover a mesma massa de flocos em comparação com os pellets.
| Tipo de material | Densidade aparente média (lb/ft³) | Características do fluxo | Transporte Desafio |
|---|---|---|---|
| Pelotas PET virgens | 50 - 55 | Fluxo livre | Baixo atrito, fácil de transportar |
| Floco de moagem PP | 20 - 25 | Intertravamento | Propenso a fazer pontes e conectar |
| Nylon com enchimento de vidro | 40 - 45 | Abrasivo | Alto desgaste do tubo, requer cotovelos endurecidos |
| Pelotas TPE/TPU | 35 - 40 | Pegajoso / Coeso | Pode manchar as paredes dos tubos em altas velocidades |
O layout físico da instalação influencia fortemente a capacidade. As corridas horizontais e as elevações verticais apresentam diferentes perfis de resistência. Perdas por atrito e reduções de capacidade são causadas por curvas de tubos, cotovelos e válvulas desviadoras. Os engenheiros usam cálculos de comprimento equivalente para traduzir essas mudanças direcionais em distâncias adicionais de tubos retos. Isso garante que o soprador ou motor seja dimensionado adequadamente para superar a resistência adicional.
Um cotovelo de raio longo de 90 graus pode adicionar 20 pés de resistência equivalente a um tubo reto. Se o seu percurso incluir dez cotovelos, você acabou de adicionar 200 pés de resistência equivalente ao seu cálculo. Ignorar isso resultará em um soprador subdimensionado e plugues de linha constantes.
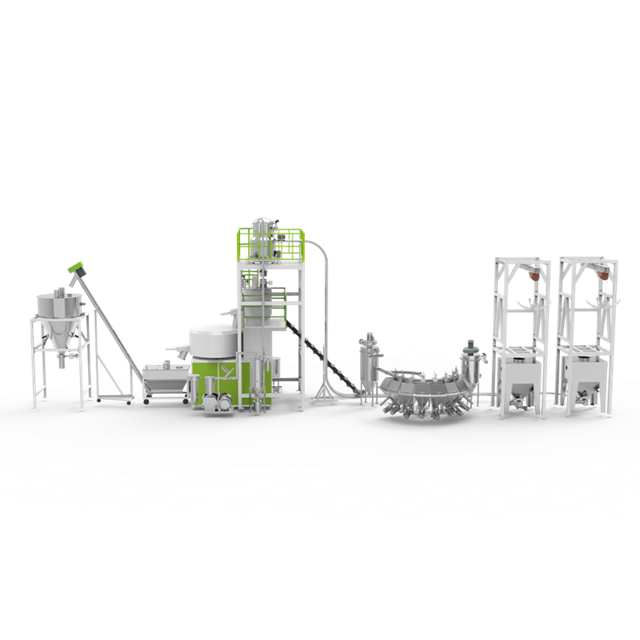
O diâmetro interno da linha de transporte e a velocidade necessária para manter os materiais suspensos são fatores críticos. Em sistemas pneumáticos, isso é conhecido como velocidade de saltação. Se a velocidade cair abaixo deste limite, o material cai da corrente de ar, causando bloqueios. A área da seção transversal determina o volume máximo de material que pode passar por um ponto específico a uma determinada velocidade.
Você deve manter uma velocidade alta o suficiente para manter o material em movimento, mas baixa o suficiente para evitar a degradação. Este é o equilíbrio mais difícil de alcançar no transporte pneumático. Normalmente buscamos uma velocidade de captação em torno de 3.500 a 4.000 pés por minuto (FPM) para pellets de plástico padrão, aumentando para 5.000 FPM no final da linha à medida que o ar se expande.
A taxa volumétrica (pés cúbicos ou metros cúbicos por hora) serve como a principal restrição física antes de levar em consideração as alterações na densidade do material. Compreender o volume máximo que o sistema pode suportar é essencial antes de converter esse volume em taxas de fluxo de massa com base no material específico que está sendo processado. Um tubo de 3 polegadas só pode conter um volume específico de ar e material. Você não pode forçar mais massa através dele sem aumentar a velocidade, o que leva aos problemas de degradação mencionados anteriormente.
A tradução de variáveis físicas em especificações de engenharia acionáveis requer fórmulas padrão. Esses cálculos fornecem a base para dimensionar equipamentos e garantir a entrega confiável de materiais. Você deve aplicar essas fórmulas rigorosamente para construir um sistema de alimentação central funcional.
A fórmula fundamental do fluxo contínuo é Q = ρ * A * v, onde Q é a capacidade, ρ é a densidade aparente do material, A é a área da seção transversal e v é a velocidade. Esta fórmula calcula a taxa de fluxo de massa teórica. A conversão do fluxo volumétrico (pés cúbicos ou metros por hora) em fluxo de massa (kg/h ou lb/h) é necessária para uma correspondência precisa da produção, pois as máquinas de processamento consomem material por peso, não por volume.
Vejamos um exemplo prático. Se você tiver um tubo de 4 polegadas (Área = 0,087 pés quadrados), transportando material a 4.000 FPM (velocidade) e a densidade aparente do material for 40 lb/ft³. O fluxo volumétrico teórico é Área * Velocidade. Você então multiplica pela densidade aparente para obter o fluxo de massa. Entretanto, isso pressupõe um tubo 100% cheio, o que nunca acontece no transporte pneumático em fase diluída. Você deve aplicar uma taxa de carregamento de sólidos (normalmente de 2 a 5 libras de material por libra de ar) para obter a taxa de transporte real.
Projetos especializados de manuseio de materiais geralmente lidam com unidades discretas, cargas em lote ou válvulas rotativas embolsadas. Para essas aplicações, a fórmula de passo discreto é usada: Capacidade (Unidades/Hora) = (Velocidade do Transportador × 3600) ÷ Passo do Produto. O passo representa o espaçamento entre cargas ou bolsões de material discretos, permitindo que os engenheiros calculem taxas de entrega exatas para sistemas segmentados.
Ao dimensionar uma válvula rotativa de bloqueio de ar no fundo de um silo, você calcula o volume dos bolsões da válvula e multiplica pelo RPM. Uma válvula de 1 pé cúbico por revolução (CFR) funcionando a 15 RPM move 15 pés cúbicos por minuto. Multiplique isso pela sua densidade aparente de 40 lb/ft³ e você obterá uma capacidade teórica de 600 lb/minuto. Em seguida, você aplica um fator de eficiência (geralmente 70-80%) para contabilizar o preenchimento da bolsa e o vazamento de ar.
Há uma diferença crítica entre a Capacidade de Projeto (a meta operacional exata) e a Capacidade de Seleção (a classificação bruta do equipamento necessária para garantir o desempenho). A capacidade de seleção é responsável pelas ineficiências do mundo real. O cálculo é: SC = Capacidade de Projeto × Fator de Material × Fator de Projeto de Equipamento. Isso garante que os engenheiros levem em conta variáveis como vazamento de válvula rotativa, obstrução de filtro ou escorregamento mecânico, evitando que o sistema tenha um desempenho inferior em ambientes de produção reais.
Ajustes de cálculo são necessários dependendo do método de transporte. Os sistemas pneumáticos de vácuo ou pressão exigem cálculos complexos que envolvem densidade do ar, queda de pressão e relações ar-material. Sistemas mecânicos, como transportadores helicoidais ou correntes de arrasto, dependem mais fortemente do deslocamento volumétrico e das classificações de eficiência mecânica. A capacidade de um transportador helicoidal depende do diâmetro da rosca, passo, RPM e porcentagem de carga na calha (geralmente 30% a 45% da capacidade total para evitar danos ao rolamento).
Os cálculos teóricos devem ser equilibrados com as realidades práticas de implementação. Projetar um sistema confiável envolve gerenciar compensações entre velocidade, capacidade e integridade do material. Você não pode simplesmente aumentar a velocidade do soprador e esperar bons resultados.
O cálculo da capacidade determina diretamente o volume de ar necessário (CFM) e a pressão operacional (PSI/inHg). Essas métricas são cruciais para a seleção do soprador. Subestimar a queda de pressão devido ao roteamento complexo ou à alta densidade do material resultará em um soprador subdimensionado, levando a entupimentos frequentes da linha e tempo de inatividade do sistema.
Cada componente adiciona queda de pressão. A haste coletora, o tubo reto, os cotovelos, as conexões da mangueira flexível e o receptor do filtro final resistem ao fluxo de ar. Você deve somar esses valores de resistência. Um sistema de vácuo típico opera entre 10 a 14 polegadas de mercúrio (inHg). Se a queda de pressão calculada for de 16 polHg, um soprador de deslocamento positivo padrão irá parar e a linha irá entupir. Você deve aumentar o diâmetro do tubo para diminuir a velocidade e o atrito ou mudar para uma bomba de alto vácuo.
Os engenheiros enfrentam um compromisso constante entre aumentar a velocidade para aumentar a capacidade e diminuir a velocidade para evitar danos materiais. Materiais frágeis podem quebrar, gerar poeira ou criar “cabelos de anjo” em plásticos se transportados muito rapidamente. Encontrar a velocidade ideal que atenda aos requisitos de capacidade e ao mesmo tempo preservar a integridade do material é uma fase crítica do projeto.
O cabelo de anjo ocorre quando pellets de plástico deslizam contra a parte interna do cotovelo de um tubo em alta velocidade. A fricção derrete a superfície do pellet, deixando uma fina mancha de plástico na parede do tubo. Os pellets subsequentes removem essa mancha, criando cabelos de anjo longos e pegajosos que eventualmente obstruem os filtros e as válvulas rotativas. Para evitar isso, você deve calcular a velocidade terminal do pellet específico e garantir que sua velocidade de transporte permaneça logo acima do ponto de saltação, mas bem abaixo do ponto de fricção de fusão. O uso de cotovelos especializados também ajuda a reduzir esse atrito.
Um bem projetado sistema de alimentação centralizado acomoda futuras adições à linha de produção sem exigir uma revisão completa do sistema. Isso envolve dimensionar as principais linhas de coletores e sopradores com uma porcentagem específica de excesso de capacidade, permitindo fácil integração de novas máquinas de processamento à medida que a instalação se expande.
Se você planeja adicionar mais três máquinas de moldagem por injeção no próximo ano, dimensione agora seu coletor de vácuo principal para essa capacidade futura. É muito mais barato instalar um cabeçote de 4 polegadas hoje e operá-lo com uma capacidade menor do que retirar um cabeçote de 3 polegadas no próximo ano. Instale unidades de frequência variável (VFDs) em seus sopradores para que você possa reduzir o fluxo de ar para as necessidades atuais e aumentá-lo ao adicionar novas máquinas.
Colaborar com um fabricante experiente de sistemas de alimentação central é essencial para traduzir os cálculos teóricos em uma realidade funcional. Sua experiência preenche a lacuna entre a matemática e a aplicação prática. Não tente projetar uma rede pneumática complexa sozinho se você não tiver experiência específica em dinâmica de fluidos.
Ao avaliar propostas de fornecedores, examine minuciosamente suas reivindicações de capacidade. Procure cálculos transparentes em vez de estimativas garantidas. Um fabricante respeitável explicará claramente como chegou às suas recomendações de dimensionamento, detalhando os fatores específicos do material e os cálculos de comprimento equivalente utilizados. Peça para ver a matemática. Se eles apenas fornecerem uma cotação com o tamanho do soprador e sem cálculos de queda de pressão, vá embora.
A matemática teórica deve ser apoiada por testes físicos nas instalações do fabricante. Usar o material de produção exato e o roteamento de tubulação proposto valida os cálculos e identifica possíveis problemas de fluxo antes da instalação. Envie-lhes um gaylord com o seu material de pior fluxo. Faça com que eles transmitam isso por meio de um circuito de teste que imita os levantamentos verticais e a contagem de cotovelos da sua instalação. Meça a degradação. Verifique se há poeira no filtro.
Fique atento aos sinais de alerta durante a fase de aquisição. Ignorar as variações de densidade aparente entre materiais virgens e reciclados é um importante sinal de alerta. Deixar de levar em conta as mudanças na densidade do ar em grandes altitudes arruinará um sistema instalado em Denver em comparação com um em Miami. Subdimensionar as áreas de filtração para economizar dinheiro no receptor resultará em constante cegamento do filtro e perda de sucção.
O cálculo da capacidade de transporte requer uma combinação de física teórica e experiência prática em manuseio de materiais. O dimensionamento preciso evita tempos de inatividade dispendiosos, protege a integridade do material e garante o uso eficiente de energia. Ao selecionar um projeto de sistema, priorize a transparência matemática, a escalabilidade e os recursos comprovados de teste do fornecedor. Pare de adivinhar e comece a calcular.
R: Para fluxo contínuo, a fórmula padrão é Q = ρ * A * v, onde Q é a capacidade, ρ é a densidade aparente do material, A é a área da seção transversal e v é a velocidade. Para alimentação discreta, use Capacidade (Unidades/Hora) = (Velocidade do transportador × 3600) ÷ Passo do produto.
R: Capacidade de projeto é o volume real necessário para a planta. A capacidade de seleção é um cálculo reduzido usado por um fabricante para dimensionar o equipamento para que ele opere de maneira confiável sob ineficiências do mundo real, como obstrução de filtro, vazamento de válvula rotativa ou escorregamento mecânico.
R: Maior densidade aparente requer mais energia e dimensionamento de linha específico para movimentar o mesmo volume. Isso impacta diretamente as especificações do soprador e do motor, pois materiais mais densos exigem maior força e maiores diferenciais de pressão para permanecerem suspensos ou serem empurrados mecanicamente através da rede de tubulação.
R: Os termos são usados indistintamente na fabricação industrial. Ambos descrevem uma rede singular e automatizada de distribuição de materiais projetada para alimentar múltiplas máquinas de processamento a partir de um local de armazenamento central usando sopradores e coletores de tubulação compartilhados.
R: Mudanças de direção aumentam o atrito e a queda de pressão dentro da linha de transporte. Isso reduz a eficiência geral do sistema e requer redução da capacidade, calculada usando métricas de comprimento equivalente para garantir que os sopradores sejam dimensionados adequadamente para superar a resistência adicional.
R: Os fabricantes possuem software de dimensionamento proprietário, dados de testes empíricos e experiência de implementação no mundo real. Eles podem levar em conta variáveis como alterações na densidade do ar e degradação do material que as fórmulas padrão muitas vezes ignoram, garantindo que o sistema final tenha um desempenho confiável.


