
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-29 Origem:alimentado


A lucratividade e a estabilidade operacional de uma instalação de reciclagem são determinadas em grande parte antes que o material chegue à extrusora. O processamento de plásticos rígidos pós-consumo, como polietileno de alta densidade (HDPE) e polipropileno (PP), introduz graves gargalos a jusante se não for manuseado corretamente. Adesivos residuais, contaminantes orgânicos e altos níveis de umidade levam ao entupimento frequente da tela, liberação severa de gases, pressões de fusão inconsistentes e, em última análise, pellets quebradiços ou de qualidade inferior.
Para obter pellets reciclados padronizados e de alto valor, os operadores das instalações devem avaliar a lavagem não como uma etapa preliminar isolada, mas como o principal mecanismo de controle de qualidade. Este guia examina como o investimento em uma especialmente desenvolvida linha de lavagem de plástico rígido mitiga falhas de extrusão a jusante, reduz custos operacionais e maximiza o valor de mercado do produto final.
Sujeira residual, etiquetas de papel e polímeros nocivos causam estragos na estabilidade do fundido. Quando os flocos contaminados entram na extrusora, as partículas não lavadas acumulam-se rapidamente no filtro de fusão. Isto força o trocador de tela a operar continuamente. Intervenções freqüentes na tela causam quedas repentinas na pressão de fusão. Estas flutuações perturbam o fluxo contínuo do polímero fundido. Os operadores enfrentam desgaste rápido do filtro e paradas não planejadas da máquina. Cada minuto que a extrusora fica parada para substituir uma tela queimada reduz diretamente a produção diária. Além disso, contaminantes excessivos requerem telas de malha mais finas, que inerentemente retardam a taxa de extrusão e aumentam a contrapressão na rosca.
Em um ambiente típico de fábrica, a passagem de flocos sujos por uma extrusora de parafuso único padrão pode reduzir a vida útil da tela de várias horas para menos de vinte minutos. Os custos de mão de obra associados ao monitoramento constante e à troca de telas aumentam rapidamente. Mais importante ainda, a degradação física do fundido devido a picos de pressão resulta em pelotas com densidade aparente inconsistente. Os compradores percebem imediatamente essas variações, levando a remessas rejeitadas e perda de receita.
A umidade atua como um agente destrutivo dentro do cilindro da extrusora. Quando os flocos úmidos encontram o alto calor do processo de extrusão, a água vaporiza instantaneamente. Esta rápida expansão do vapor causa grave liberação de gases nas zonas de ventilação. Se o sistema de ventilação não conseguir lidar com o volume de vapor, o gás retido cria vazios e formação de espuma no pellet final. Além dos defeitos físicos, a umidade desencadeia a degradação hidrolítica. As cadeias poliméricas se quebram sob a combinação de alto calor e água. Esta reação química reduz drasticamente a resistência à tração e ao impacto do plástico reciclado.
Os operadores muitas vezes tentam compensar o material úmido aumentando a pressão do vácuo nas aberturas da extrusora. Esta é uma solução temporária que raramente resolve o problema subjacente. Altos níveis de umidade também fazem com que o material escorregue na rosca da extrusora, causando oscilações e taxas de produção inconsistentes. A única solução permanente é garantir que o material que entra na tremonha esteja totalmente seco, o que coloca a responsabilidade do desempenho diretamente no equipamento de secagem a montante.
A lavagem de plásticos rígidos de poliolefina (PO) apresenta dificuldades únicas em comparação com o processamento de garrafas PET. Os recipientes pós-consumo de HDPE e PP geralmente contêm óleos automotivos, produtos químicos agrícolas ou adesivos industriais pesados. Esses contaminantes superficiais não são removidos com a simples fricção a frio. Os óleos superficiais se fixam nos arranhões microscópicos dos flocos de plástico. Os adesivos industriais espalham-se pelo material em vez de se soltarem. Além disso, os plásticos PO flutuam na água. Essa característica de densidade requer tanques de separação especializados, projetados especificamente para empurrar o material flutuante para frente e, ao mesmo tempo, permitir que contaminantes mais pesados saiam do fluxo.
A geometria física dos plásticos rígidos também complica o processo de lavagem. Ao contrário dos filmes finos de PET, os recipientes rígidos quebram em flocos grossos e irregulares durante a granulação. Esses flocos grossos têm uma proporção menor entre área de superfície e volume, tornando mais difícil que o atrito mecânico alcance todas as superfícies contaminadas. Projetos de rotores especializados são necessários para agitar esses flocos pesados de maneira eficaz, sem que eles fiquem presos dentro das câmaras de lavagem.
A má qualidade da lavagem repercute muito além do estágio de pelotização. Quando pellets abaixo do padrão chegam ao fabricante final, os defeitos se multiplicam. A umidade residual e os produtos orgânicos voláteis causam marcas de espalhamento – listras prateadas na superfície das peças moldadas por injeção. A fragilidade estrutural leva a produtos rachados durante a montagem ou transporte. Os odores persistentes de resíduos orgânicos não lavados tornam o plástico inutilizável para embalagens destinadas ao consumidor. Estas falhas a jusante reduzem imediatamente o valor de mercado dos plásticos reciclados. Os fabricantes rejeitarão rapidamente lotes que causam altas taxas de refugo em suas máquinas de moldagem por injeção ou extrusão-sopro.
A fase inicial de trituração e trituração prepara os plásticos rígidos para uma limpeza eficaz. A integração da água diretamente no granulador cria um ambiente de trituração úmida. Esta introdução imediata de água funciona como uma pré-lavagem. Ele elimina sujeira solta, areia e detritos abrasivos antes que o material chegue ao equipamento a jusante. A remoção precoce desses abrasivos reduz significativamente o desgaste das lâminas das arruelas de fricção. A trituração úmida também mantém a câmara de corte fria. Isso evita que plásticos sensíveis ao calor derretam e se espalhem pelas facas do granulador, garantindo um tamanho de flocos consistente e um rendimento estável.
A redução adequada do tamanho é a base de toda a linha. Se os flocos forem muito grandes, eles não passarão eficientemente pelas telas do lavador de fricção. Se forem muito pequenos, tornam-se finos que se perdem no lodo das águas residuais. Manter facas granuladoras afiadas e definir o tamanho correto da peneira (normalmente de 12 mm a 16 mm para plásticos rígidos) é um requisito operacional diário que impacta diretamente o rendimento de toda a planta.
Arruelas de fricção de alta velocidade fornecem a ação mecânica necessária para esfregar os flocos. Essas máquinas utilizam um rotor de rotação rápida alojado dentro de uma tela estacionária. As pás do rotor atingem os flocos de plástico, forçando-os a esfregar agressivamente uns contra os outros e contra a tela. Essa fricção intensa remove etiquetas de papel, sujeira e contaminantes superficiais soltos. No entanto, a ação mecânica deve permanecer equilibrada. As RPMs do rotor e as configurações da tela devem separar contaminantes pesados sem degradar excessivamente os flocos de plástico. O processamento excessivo transforma materiais valiosos em finos inúteis que são levados pelas águas residuais.
A lavagem térmica é obrigatória para plásticos rígidos muito sujos. O sistema mantém um banho-maria com temperatura controlada, normalmente entre 80°C e 90°C. A estas temperaturas, a viscosidade dos óleos superficiais cai, permitindo-lhes libertar-se do plástico. Os operadores introduzem soda cáustica (NaOH) ou detergentes industriais especializados na lavagem a quente. A dosagem química dissolve colas teimosas e decompõe resíduos orgânicos. A combinação de calor, surfactantes químicos e agitação mecânica garante que os flocos emerjam totalmente livres dos contaminantes que causam falhas na extrusão.
Manter a concentração química correta é uma ciência precisa. Muito pouco detergente deixa óleos nos flocos, enquanto muito desperdiça dinheiro e complica o tratamento de águas residuais. Sistemas de dosagem automatizados ligados a sensores de pH fornecem o método mais confiável para manter o equilíbrio químico ideal durante um turno contínuo de produção.
A separação dos plásticos rígidos alvo dos materiais indesejados depende da gravidade específica. Poliolefinas como PP e PE têm densidade inferior à da água, fazendo com que flutuem. Contaminantes como PVC, PET, vidro e metais têm maior densidade e dissipação. Os tanques flutuantes utilizam uma série de tambores giratórios ou pás na superfície da água. Esses mecanismos empurram suavemente os flocos flutuantes de PO para frente em direção ao sem-fim de descarga. Enquanto isso, os contaminantes pesados caem no fundo do tanque, onde um sistema de extração separado os remove. Esta separação física garante a pureza da matéria-prima necessária para uma extrusão estável.
A remoção da água dos flocos lavados requer um processo de duas etapas. Primeiro, as máquinas centrífugas de desidratação giram o material em altas velocidades. A força centrífuga conduz a água superficial a granel através de uma tela de malha. Embora eficaz, a desidratação mecânica geralmente deixa os flocos com 2% a 3% de umidade. Para atingir o limite estrito de menos de 1% de umidade, o material passa para tubulações de secagem térmica. O ar quente sopra pelos tubos de transporte, evaporando a umidade microscópica restante. Esta rigorosa sequência de secagem garante que o material esteja pronto para a tremonha da extrusora.
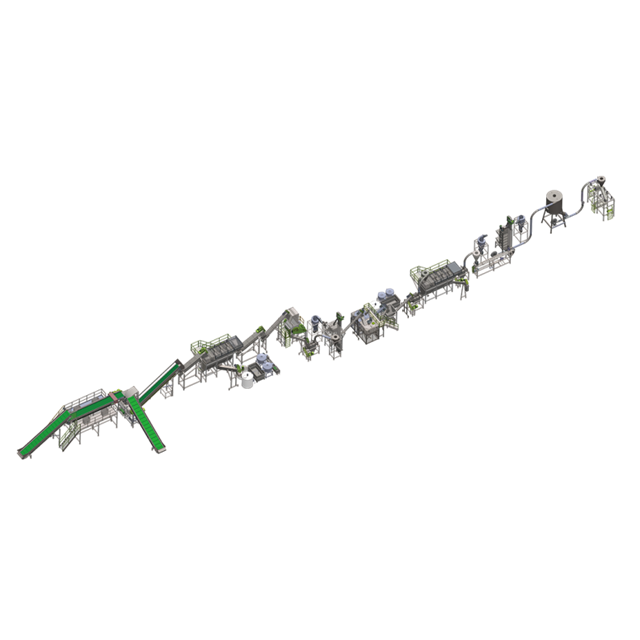
Os operadores frequentemente enfrentam a tensão entre o tempo de residência da lavagem e a pureza do material. Apressar a fase de lavagem para aumentar o volume de saída degrada diretamente a uniformidade do pellet a jusante. Quando os flocos se movem muito rapidamente através das arruelas de fricção ou dos tanques quentes, os adesivos e os óleos permanecem presos. A contaminação resultante força a extrusora a trabalhar mais, levando a telas estouradas e pellets rejeitados. Maximizar o rendimento em detrimento do tempo de residência é uma falsa economia. A verdadeira eficiência requer o equilíbrio da taxa de alimentação para garantir que as ações mecânicas e químicas tenham tempo suficiente para limpar completamente o material.
A lavagem de alto desempenho exige energia significativa, principalmente para aquecer água e alimentar motores pesados. Avaliar a eficiência da concessionária envolve observar como o sistema gerencia o calor. Os sistemas modernos utilizam trocadores de calor para capturar energia térmica das águas residuais e transferi-la para a água doce que entra. O isolamento eficiente nos tanques de lavagem quente evita a perda de calor ambiente. Além disso, a utilização do calor de fricção gerado pelas arruelas mecânicas pode complementar os elementos de aquecimento térmico externos. A atualização para motores de eficiência premium nos granuladores e centrífugas otimiza a pegada energética geral da linha de lavagem de plástico.
| Componente do sistema | Abordagem tradicional | Abordagem de eficiência otimizada | Benefício operacional direto |
|---|---|---|---|
| Aquecimento de lavagem a quente | Somente injeção direta de vapor | Tanques isolados com trocadores de calor | Reduz a perda de energia térmica em até 30% |
| Gestão da Água | Alimentação contínua de água doce | Sistema de recirculação de circuito fechado | Reduz drasticamente o consumo de água e os custos de conformidade |
| Fase de Secagem | Sopradores elétricos de alta temperatura | Pré-secagem centrífuga + tubulação térmica | Alcança <1% de umidade com menor carga elétrica |
| Dosagem Química | Adição manual de lote | Dosagem automatizada controlada por PLC | Evita resíduos químicos e garante pureza consistente dos flocos |
Operar uma instalação de lavagem sem tratamento integrado de águas residuais é financeiramente insustentável. Um sistema de recirculação de água em circuito fechado captura a água suja que sai das lavadoras de fricção e dos tanques flutuantes. O sistema filtra o lodo, neutraliza o pH e bombeia a água limpa de volta ao circuito de lavagem. Isso reduz drasticamente o consumo de água doce. Também retém a energia térmica já presente na água, diminuindo as necessidades de aquecimento para a fase de lavagem a quente. A gestão eficaz da água reduz os custos de conformidade ambiental e evita o encerramento de instalações devido aos limites locais de descarga de águas residuais.
A supervisão manual de um processo de lavagem complexo leva a uma qualidade inconsistente dos flocos. As instalações modernas contam com a integração do Controlador Lógico Programável (PLC). O PLC monitora continuamente parâmetros críticos, como temperaturas da água na lavagem a quente, taxas de dosagem de produtos químicos e cargas elétricas nos motores da lavadora de fricção. Se a carga do motor aumentar, indicando um atolamento de material, o PLC ajusta automaticamente a taxa de alimentação a montante. Essa automação garante que o sistema opere com eficiência máxima sem intervenção humana. A escalabilidade depende deste nível de controle para manter uma qualidade de saída consistente à medida que a capacidade das instalações se expande.
Projetar um processo de lavagem envolve uma compensação conceitual entre agressão mecânica e rendimento do material. A utilização de arruelas de fricção altamente agressivas garante a remoção de etiquetas e colas de papel teimosas. No entanto, esta intensa ação mecânica quebra plásticos quebradiços. Os finos plásticos resultantes passam pelas telas de desidratação e acabam na prensa de lodo. Os operadores perdem um valioso peso de polímero. O projeto do sistema deve calibrar os ângulos das pás do rotor e as folgas da tela para maximizar o atrito nos contaminantes e, ao mesmo tempo, minimizar a destruição física dos flocos de plástico alvo.
Um equívoco comum na indústria de reciclagem é que RPMs mais altas da máquina equivalem automaticamente a um melhor processamento. Embora girar uma centrífuga mais rápido remova mais água, operar uma lavadora de fricção em RPMs máximas pode causar derretimento localizado dos flocos de plástico. Isso cria aglomerados que prendem a sujeira dentro do polímero. A ação mecânica consistente e controlada produz melhor matéria-prima. O objetivo é o tamanho uniforme dos flocos e a limpeza consistente da superfície. Flocos estáveis alimentam suavemente o funil da extrusora, mantendo uma pressão de fusão constante e resultando em pellets altamente uniformes.
Selecionar o fornecedor de equipamento certo requer uma verificação rigorosa. Os gerentes de instalações devem exigir dados de desempenho verificáveis, coletados sob condições de carga contínuas e realistas. Demonstrações curtas e controladas com fardos limpos pré-separados não refletem as operações diárias. Um fabricante competente projetará configurações personalizadas adaptadas às matérias-primas específicas de sua instalação. Eles devem demonstrar transparência em relação aos intervalos de manutenção e aos custos de substituição de peças de alto desgaste, como facas granuladoras e telas centrífugas. Peça referências de plantas operacionais para verificar a confiabilidade de seus equipamentos a longo prazo.
Subestimar o espaço físico necessário para um circuito completo de lavagem, secagem e tratamento de água é um risco crítico de implementação. Esses sistemas exigem extensos encanamentos, roteamento elétrico e passarelas de acesso para manutenção. Além disso, a carga eléctrica dos elementos de aquecimento e dos motores pesados excede frequentemente a capacidade existente dos edifícios industriais mais antigos. Os gerentes das instalações devem realizar uma auditoria completa dos serviços públicos antes de comprar equipamentos. Certifique-se de que a rede local possa suportar o consumo máximo de amperagem durante a inicialização e que o abastecimento de água municipal atenda aos requisitos de fluxo contínuo do sistema.
A realidade do processamento de plástico pós-consumo é o desgaste severo das máquinas. As lâminas da lavadora de fricção sofrem erosão, as telas da centrífuga rasgam e as facas do triturador ficam cegas rapidamente ao processar sujeira abrasiva. Sem cronogramas rigorosos de manutenção preventiva, a qualidade dos flocos sofrerá quedas repentinas. Os operadores devem receber treinamento abrangente sobre como monitorar as cargas do motor e identificar os sons de falhas nos rolamentos. Implemente um protocolo para inspeções diárias de tela e afiação semanal de lâminas. Manter um estoque robusto de peças sobressalentes de desgaste no local evita que pequenos problemas mecânicos causem dias de perda de produção.
Material de entrada inconsistente ameaça a estabilidade de todo o processo de lavagem. Um fardo de plástico rígido pode conter metais escondidos, pedras pesadas ou pedaços enormes de blocos de purga inflexíveis. Se esses itens entrarem no granulador, causarão falha catastrófica da lâmina. Mitigue esse risco implementando protocolos robustos de pré-seleção. Instale poderosos separadores magnéticos overband e rotores de correntes parasitas para capturar metais ferrosos e não ferrosos. Utilize a classificação baseada em sensor (NIR) para ejetar tipos de polímeros indesejados antes que o material entre na linha de lavagem primária. A proteção do maquinário a montante garante uma operação contínua a jusante.
R: Para evitar a liberação de gases, formação de espuma e degradação estrutural dos pellets, o teor de umidade deve ser reduzido para menos de 1% antes da extrusão.
R: Água quente, muitas vezes combinada com dosagem química precisa, é necessária para quebrar adesivos industriais, óleos e resíduos orgânicos que a lavagem por fricção a frio não consegue remover.
R: Reduz significativamente o consumo de água doce e retém o calor da fase de lavagem térmica, reduzindo drasticamente as contas de serviços públicos e os custos de conformidade do tratamento de águas residuais.
R: A liberação de gases é causada principalmente pela transformação da umidade residual em vapor sob altas temperaturas de extrusão ou pela queima de sobras de contaminantes orgânicos, adesivos e produtos químicos.
R: Embora alguns componentes mecânicos se sobreponham, o PET e o PO exigem métodos de separação de densidade diferentes (dissipadores de PET, flutuadores de PO) e diferentes perfis térmicos, geralmente necessitando de linhas dedicadas ou altamente personalizadas.
R: O material mal lavado deixa microcontaminantes e voláteis nos pellets. Durante a injeção posterior ou moldagem por sopro, isso resulta em defeitos estéticos, fragilidade estrutural e falhas de processamento, diminuindo o valor de mercado dos pellets.
R: Procure dados transparentes de desempenho sob cargas contínuas, garantias de eficiência energética, capacidade de executar testes piloto com sua matéria-prima específica e suporte pós-instalação robusto para peças de desgaste e manutenção.


