
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-28 Origem:alimentado


Você sabia que a trituração a seco destrói ativamente o valor dos plásticos pós-consumo? Quando lâminas de aço rápido rasgam materiais poliméricos densos, o atrito cinético intenso gera grandes quantidades de calor. Sem intervenção, este pico térmico degrada plásticos valiosos quase instantaneamente. Isso os torna completamente inúteis para a fabricação de alta qualidade. A granulação úmida resolve essa falha crítica de processamento alterando fundamentalmente o ambiente termodinâmico dentro do britador.
Ao injetar um fluxo contínuo e pressurizado de água diretamente na câmara de corte, as instalações resfriam, limpam e lubrificam os materiais simultaneamente. Neste guia de engenharia abrangente, exploraremos a mecânica precisa por trás desse processo. Você aprenderá exatamente como a dinâmica dos fluidos melhora a eficiência da reciclagem. Além disso, explicaremos por que a integração desta tecnologia em uma linha de lavagem de plástico padrão é crítica para a fabricação downstream de alta qualidade.
A granulação úmida é um processo mecânico altamente especializado utilizado em modernas instalações de reciclagem para reduzir grandes resíduos plásticos em flocos uniformes e gerenciáveis. Ao contrário da britagem a seco padrão, que depende apenas da força bruta, este processo introduz um fluxo constante de água diretamente na câmara de corte. Esta injeção de fluido ocorre exatamente enquanto as pás do rotor de alta velocidade cortam o material plástico.
Imagine o interior de um britador para serviço pesado. Plásticos rígidos são violentamente lançados contra estatores de aço endurecido. Ao introduzir água neste exato momento de maior estresse mecânico, os operadores da planta atenuam os efeitos colaterais negativos do corte pesado. Na arquitetura de um sistema de reciclagem industrial, o granulador úmido normalmente fica imediatamente após as fases iniciais de classificação e pré-trituração. Serve como a ponte principal entre a redução de resíduos brutos e os módulos de lavagem intensiva a jusante.
É importante distinguir a granulação plástica industrial da granulação úmida farmacêutica. No setor médico, a granulação úmida refere-se ao processo de ligação de pós finos usando um aglutinante líquido para formar comprimidos coesos. Por outro lado, no contexto da reciclagem de polímeros, o processo atinge exatamente o oposto. É estritamente um mecanismo de redução de tamanho. A água utilizada nos granuladores plásticos não atua como aglutinante químico. Em vez disso, funciona puramente como refrigerante físico, lubrificante mecânico e meio de transporte para facilitar a quebra eficiente.
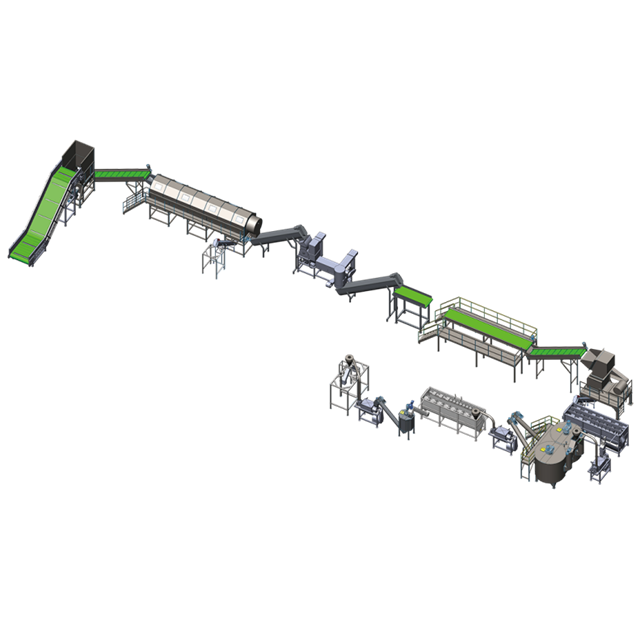
Para compreender o imenso valor do processamento úmido, os engenheiros devem examinar as interações físicas e termodinâmicas que ocorrem dentro da câmara de britagem. A adição de água altera o ambiente de corte de três maneiras fundamentais.
Os granuladores rotativos de alta velocidade operam forçando lâminas de aço endurecido através de estruturas poliméricas densas a centenas de rotações por minuto. Este cisalhamento mecânico agressivo gera atrito cinético extremo. Sem intervenção de fluidos, a temperatura dentro de uma câmara de corte a seco excede facilmente o ponto de amolecimento de muitos plásticos comuns.
A água possui uma capacidade térmica específica excepcionalmente alta. Isso o torna um absorvedor térmico excepcional. Quando os operadores borrifam água no granulador, o líquido absorve imediatamente o calor friccional gerado pelos golpes das lâminas. A rápida dissipação de calor evita que materiais sensíveis ao calor derretam ou manchem as ferramentas de corte. Consequentemente, a manutenção de uma temperatura baixa e estável preserva a integridade estrutural do polímero.
Além do resfriamento, a água serve como um lubrificante hidrodinâmico altamente eficaz. Como as pás do rotor de aço atingem continuamente os resíduos plásticos, a resistência física causa desgaste microscópico nas bordas metálicas. Com o tempo, essa resistência leva ao embotamento da lâmina, o que provoca aumento no consumo de energia e cortes irregulares.
Um fluxo contínuo de água cria uma fina película lubrificante entre as superfícies do polímero e as facas de corte. Esta camada fluida reduz o coeficiente de atrito, permitindo que as lâminas cortem o plástico com resistência mínima. Como resultado, a ação de corte torna-se notavelmente mais suave. Esta lubrificação melhora a qualidade geométrica dos flocos de saída e reduz significativamente a tensão mecânica no motor e nas correias de transmissão.
Na parte inferior de cada granulador há uma tela de malha resistente que determina o tamanho final dos flocos de saída. Em sistemas secos, as partículas de plástico ficam frequentemente presas nessas perfurações devido à eletricidade estática ou à fusão localizada. Os engenheiros referem-se a esse fenômeno como ofuscamento da tela. Depois que a tela é bloqueada, o material permanece preso na câmara, levando ao processamento excessivo e a uma queda acentuada no rendimento.
A água elimina esse gargalo por meio da hidrolavagem. A energia cinética do fluxo de água empurra e lava ativamente os flocos de tamanho correto através dos orifícios da tela. A lavagem contínua mantém a matriz livre de obstruções, garantindo uma descarga constante e de alto volume. Ao evitar o acúmulo de material, a hidrolavagem maximiza a capacidade de processamento por hora do equipamento.
O tereftalato de polietileno é notoriamente sensível ao estresse térmico. Quando submetido a altas temperaturas durante a britagem a seco, este polímero sofre rápida oxidação. Esta degradação térmica danifica permanentemente o comprimento da cadeia molecular. Manifesta-se como perda de resistência à tração e amarelecimento do material. Tais danos tornam o plástico totalmente inadequado para aplicações de alto valor.
Além disso, a granulação seca gera enormes quantidades de eletricidade estática. Isso faz com que partículas finas de poeira se agarrem teimosamente a flocos maiores. A britagem a seco também queima contaminantes residuais diretamente na superfície do plástico devido ao calor induzido por fricção.
A granulação úmida contorna todos esses problemas. Ao manter a temperatura bem abaixo do ponto de amolecimento, o processamento úmido preserva as propriedades físicas do plástico. É exatamente por isso que uma linha de lavagem para reciclagem de garrafas PET utiliza quase exclusivamente trituradores úmidos. A água imediatamente começa a dissolver os açúcares e a soltar as colas dos rótulos antes que eles possam aderir às superfícies de flocos recém-cortadas.
| métrica operacional | granulação seca | granulação úmida |
|---|---|---|
| Temperatura operacional | Alto acúmulo de calor | Baixo e estável |
| Degradação de Polímero | Risco grave de oxidação | Mínimo a nenhum |
| Taxa de desgaste da lâmina | Embotamento rápido | Retardado pela lubrificação fluida |
| Finos e geração de poeira | Partículas elevadas no ar | Suprimido e limitado pela água |
| Ação de limpeza inicial | Contaminantes assam em flocos | Lava a sujeira e dissolve substâncias orgânicas |
| Risco de cegueira de tela | Alto risco de bloqueios | Eliminado através de hidro-lavagem |
Olhando para os desenvolvimentos recentes na reciclagem mecânica global, está a ocorrer uma mudança clara. Os organismos reguladores em toda a Europa e América do Norte estão a exigir percentagens mais elevadas de conteúdo reciclado pós-consumo nas embalagens de consumo. Este impulso legislativo criou uma enorme procura por plásticos reciclados de qualidade alimentar.
Para obter a certificação de qualidade alimentar, os flocos reciclados devem atender a padrões estruturais e de pureza incrivelmente rígidos. A trituração a seco tradicional simplesmente não consegue atender a esses padrões de qualidade modernos devido à degradação térmica inerente. Os operadores de instalações estão abandonando cada vez mais as configurações secas. O padrão da indústria está agora firmemente enraizado na granulação úmida avançada. O processamento com água não é mais visto como uma atualização opcional, mas sim como um requisito fundamental para garantir uma posição no mercado premium de plásticos reciclados. Manter a viscosidade do polímero durante a fase inicial de britagem é a única maneira de garantir que o produto final passe por rigorosos testes de garantia de qualidade.
Os granuladores industriais representam um gasto de capital significativo. Naturalmente, a sua manutenção contínua representa um custo operacional importante para as instalações de reciclagem. O principal consumível continua sendo o conjunto de rotor e facas do estator de aço temperado.
Em ambientes secos, o ciclo contínuo de aquecimento e resfriamento altera a estrutura metalúrgica das lâminas de aço. Isso leva ao amolecimento das bordas ou microfraturas. A granulação úmida mantém uma temperatura fria e consistente. Isso preserva a dureza e a integridade estrutural do aço. Como a água reduz a força de atrito, as facas retêm suas arestas de corte afiadas por períodos significativamente mais longos.
Além disso, a água atua como um amortecedor mecânico. Quando plásticos pesados e rígidos entram na câmara, a dinâmica dos fluidos absorve uma fração do choque cinético. Este leve efeito de amortecimento reduz a vibração estrutural transmitida ao eixo do rotor, aos rolamentos e ao conjunto de acionamento. Em última análise, protege toda a máquina contra desgaste prematuro.
Para os gestores de fábrica, a lógica financeira do investimento no processamento por via húmida é simples. A troca e afiação das lâminas do granulador requerem o desligamento completo da máquina. Isso resulta em horas de perda de tempo de produção. Ao prolongar a vida útil operacional das lâminas, a granulação úmida reduz drasticamente o tempo de inatividade para manutenção. Quando os operadores abrem a tremonha hidráulica para verificações de rotina, encontram lâminas mais limpas e menos fadiga estrutural. Isto traduz-se diretamente em rendimentos anuais mais elevados e num retorno mais rápido do investimento.
O objetivo final de qualquer processo de redução de tamanho não é apenas diminuir o tamanho das peças de plástico. Em vez disso, o objetivo principal é preparar matéria-prima para extrusão posterior e produção de pellets PET de alta qualidade . A condição física e química dos flocos que saem do granulador determina diretamente a eficiência da extrusora.
Um dos desafios mais significativos na reciclagem mecânica é a geração de finos. Estas são partículas microscópicas de poeira e pequenos fragmentos de plástico criados quando plásticos quebradiços se quebram sob imensa força. Em uma configuração seca, o rasgo agressivo gera um grande volume desses finos. Quando os flocos cobertos de poeira atingem a fase de extrusão, os finos derretem muito mais rápido do que os flocos maiores. Isto leva à queima localizada, manchas de negro de fumo e descoloração nos pellets finais.
A granulação úmida atenua totalmente esse problema. O fluxo contínuo de água atua como um meio tampão, promovendo cortes mais limpos em vez de rasgos irregulares. Além disso, a água elimina imediatamente quaisquer partículas mínimas produzidas. Isso garante que apenas flocos limpos e uniformes prossigam ao longo da linha.
Ao avaliar opções para uma linha de lavagem completa, características específicas de engenharia devem ser priorizadas. A resistência à corrosão não é negociável. As câmaras de corte devem ser construídas em aço inoxidável de alta qualidade ou tratadas com revestimentos anticorrosivos industriais.
A impermeabilização robusta para todos os rolamentos mecânicos é absolutamente essencial. Os rolamentos externos equipados com vedações em labirinto multicamadas evitam a entrada de água. A entrada de água na caixa do rolamento é uma das principais causas de falhas catastróficas da máquina. Procure sistemas que garantam tamanhos de flocos uniformes abaixo de quinze milímetros, mantendo um teor de umidade abaixo de um por cento após o estágio final de secagem centrífuga. Sistemas de ponta, como linhas avançadas de pelotização de parafuso único, dependem fortemente dessa precisão a montante para manter a desgaseificação estável e evitar quedas de viscosidade durante a pelotização.
Embora as principais motivações para a adoção da granulação úmida giram em torno do rendimento e da qualidade do material, os benefícios ambientais são igualmente atraentes. A implementação de um sistema de processamento úmido aborda vários padrões críticos de segurança no local de trabalho.
A britagem a seco convencional libera partículas microscópicas de plástico no ar circundante. Os microplásticos transportados pelo ar representam um grave risco respiratório para os trabalhadores das fábricas. Eles também criam um ambiente altamente combustível se acumularem. A granulação úmida atua como um mecanismo imediato de supressão de poeira. Como o corte ocorre inteiramente dentro de um meio fluido, o material particulado é instantaneamente ligado à água.
Especificamente, granuladores pesados são inerentemente barulhentos. A saída acústica das pás do rotor de aço atingindo o plástico rígido excede facilmente os limites seguros de decibéis. No entanto, a introdução de água proporciona um amortecimento acústico substancial. A água absorve e difunde efetivamente as ondas sonoras de alta frequência. Embora os recintos acústicos continuem a ser necessários, a poluição sonora de base é visivelmente reduzida.
Um equívoco comum é que a granulação úmida desperdiça grandes quantidades de água. Nas aplicações industriais modernas, isto é totalmente impreciso. Os principais fabricantes projetam sistemas de reciclagem utilizando arquiteturas avançadas de tratamento de água em circuito fechado. A água que sai do granulador é bombeada para um circuito de tratamento dedicado que envolve peneiras rotativas, tanques de decantação e hidrociclones. Depois de filtrada, a água limpa recircula continuamente de volta ao granulador. Isso minimiza drasticamente o consumo de água doce.
A água é muito mais do que um simples agente de limpeza. É um catalisador fundamental na redução do tamanho do plástico. Ao resfriar ativamente as máquinas e lubrificar as lâminas de corte, a granulação úmida evita graves danos causados pelo calor em polímeros sensíveis. Este processo de engenharia garante que os flocos resultantes sejam uniformes, puros e estruturalmente sólidos.
Em última análise, a extrusão a jusante de alta qualidade é impossível sem esta etapa específica de granulação. As instalações de reciclagem modernas que procuram permanecer competitivas devem investir em sistemas avançados de processamento por via húmida. A atualização do seu equipamento de redução de tamanho protege seu maquinário, garante melhor eficiência operacional e produz produtos finais premium. Para operadores que buscam soluções confiáveis e de alto rendimento, explorar equipamentos especializados de fabricantes confiáveis como a Jwell Recycling é o próximo passo lógico para otimizar as operações de sua planta.
Embora o processo físico exija um fluxo contínuo de água para manter o resfriamento e a lubrificação, as instalações industriais modernas não consomem quantidades excessivas de água doce. As linhas de reciclagem contemporâneas são projetadas com sofisticados sistemas de filtragem e recirculação de água. A água que sai do granulador é capturada, filtrada mecanicamente para remover a sujeira e bombeada diretamente de volta para a câmara de corte. Essa reciclagem contínua torna a operação altamente sustentável.
Sim, a grande maioria dos termoplásticos rígidos se beneficia significativamente da granulação úmida. Polímeros comuns, como polietileno de alta densidade, polipropileno e tereftalato de polietileno, apresentam melhor qualidade de flocos quando processados com água. No entanto, é particularmente crítico para materiais sensíveis ao calor. Como certos plásticos perdem rapidamente a sua integridade estrutural quando expostos ao calor induzido por fricção, a granulação húmida é considerada uma necessidade absoluta e não uma atualização opcional.
A introdução de água na câmara de corte aumenta drasticamente a vida útil operacional das lâminas do granulador. Em um cenário de britagem a seco, o atrito extremo faz com que o metal amoleça, desgaste rapidamente e perca sua aresta de corte afiada. A água atua tanto como refrigerante térmico quanto como lubrificante mecânico. Ao reduzir o coeficiente de atrito e manter o aço frio, as lâminas mantêm a sua integridade estrutural e afiação por períodos significativamente mais longos.
A umidade é de fato inimiga do processo de extrusão. Alimentar flocos úmidos em uma extrusora causará formação de espuma e má formação de pellets. Contudo, os flocos húmidos produzidos durante a granulação nunca chegam à extrusora num estado húmido. Uma linha de lavagem abrangente integra sistemas de secagem mecânica e térmica altamente eficientes imediatamente após as fases de lavagem. Equipamentos como secadores centrífugos de alta velocidade e secadores de tubulação de ar quente removem sistematicamente a umidade, garantindo que os flocos sejam completamente secos antes da pelotização.
A proporção ideal depende muito da densidade específica do polímero e do nível de contaminação. Geralmente, os engenheiros industriais recomendam uma vazão que garanta a lubrificação contínua sem inundar a câmara de corte. Pouca água não consegue dissipar o calor de forma eficaz, enquanto o excesso de água pode interromper a ação cinética de hidrolavagem através da tela inferior. Granuladores avançados apresentam válvulas de fluxo ajustáveis, permitindo que os operadores ajustem a injeção de água com base em métricas de rendimento em tempo real.
A viscosidade intrínseca é uma medida crítica do peso molecular e da resistência estrutural do polímero. O calor excessivo gerado durante a trituração a seco quebra as cadeias poliméricas, causando uma queda acentuada na viscosidade. A granulação úmida evita essa degradação térmica, mantendo a temperatura de processamento bem abaixo do ponto de amolecimento do material. Ao preservar o comprimento original da cadeia, os flocos resultantes retêm a alta viscosidade intrínseca necessária para aplicações exigentes, como embalagens de qualidade alimentar.


