
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-24 Origem:alimentado


O fluxo inconsistente de matérias-primas em processos de fabricação contínuos cria um impacto financeiro agravado que corrói diretamente as margens de lucro. Quando as linhas de processamento de plástico dependem do manuseio manual de materiais ou de carregadeiras autônomas mal calibradas, as instalações apresentam taxas irregulares de refugo, paradas frequentes da máquina e altos custos de intervenção do operador. A instabilidade do processo normalmente se manifesta através de duas ameaças principais: fome e superalimentação. A falta ocorre quando um fornecimento interrompido de material causa funcionamento a seco, disparos curtos ou perda de pressão da extrusora. Por outro lado, a superalimentação força o excesso de material para dentro da garganta, levando à formação de pontes na tremonha, à degradação térmica da resina estagnada e ao derramamento induzido pela gravidade na área de produção.
Para estabilizar o rendimento e garantir a consistência do produto, as instalações devem mudar para o manuseio de materiais automatizado e orientado por sensores. Avaliar um sistema automático de alimentação de material representa uma etapa necessária para as modernas plantas de processamento. Ao eliminar o erro humano e substituir carregadores obsoletos por controles precisos e de circuito fechado, os fabricantes protegem suas margens e mantêm ciclos de produção contínuos e otimizados.
O fluxo ideal de material requer uma taxa de produção constante, degradação zero do material e geração mínima de sucata. O sucesso no processamento de plástico depende da manutenção de um equilíbrio preciso entre o material que entra na tremonha e o material consumido pela rosca. Quando as instalações alcançam esse equilíbrio, elas maximizam o tempo de atividade da máquina e produzem pesos de peças consistentes. Qualquer desvio dessas métricas básicas indica uma falha estrutural na arquitetura de manuseio de materiais. Os operadores monitoram parâmetros específicos para verificar a integridade do sistema, incluindo a estabilidade da pressão do fundido, o tempo de recuperação da rosca e os níveis de poeira no ambiente próximo à garganta de alimentação. Um processo estável funciona continuamente sem intervenção manual, enquanto uma configuração defeituosa exige atenção constante do operador para eliminar congestionamentos ou redefinir alarmes.
A falta de máquinas interrompe a produção e danifica equipamentos. As causas básicas geralmente incluem sondas de sucção bloqueadas, gaylords vazios ou dimensionamento inadequado da bomba de vácuo que não consegue levantar pellets em longas distâncias. Quando o material para de fluir, a máquina de processamento continua funcionando vazia. Em muitas fábricas, os operadores só descobrem a fome depois que a máquina produz um lote de peças defeituosas. Uma mangueira flexível dobrada ou uma tela de filtro entupida pode facilmente interromper a sequência de vácuo, deixando o receptor vazio enquanto a extrusora puxa a resina restante da tremonha.
Os resultados da fome são imediatos e dispendiosos. As extrusoras sofrem cavitação, causando desgaste severo do parafuso e marcas no cilindro. As máquinas de moldagem por injeção produzem disparos curtos, gerando sucata irrecuperável e potencialmente danificando a cavidade do molde. A perda contínua de pressão do processo força os operadores a purgar o barril, desperdiçando resina cara e exigindo horas para reiniciar uma linha paralisada. Além disso, eventos repetidos de falta de energia degradam os selos mecânicos na rosca de alimentação, levando à falha prematura do equipamento e à paralisação não planejada para manutenção.
A superalimentação de material cria gargalos que obstruem a linha de produção. As causas principais geralmente envolvem falta de sensores de nível, configurações inadequadas de temporizador em carregadeiras antigas ou vazamento induzido pela gravidade através de válvulas mal vedadas. Sem mecanismos de corte precisos, o material inunda a garganta de alimentação. Os sistemas legados que dependem apenas de temporizadores muitas vezes não conseguem levar em conta as mudanças na densidade aparente. Se um novo lote de resina fluir mais rápido que o anterior, o carregador baseado em temporizador puxará muito material, transbordando o receptor e embalando a garganta da tremonha.
Os resultados incluem pontes de material e rattleing, onde os pellets se interligam e bloqueiam totalmente o fluxo. A resina estagnada em um funil cheio demais sofre degradação térmica, alterando as propriedades físicas do polímero e causando manchas pretas no produto final. A superalimentação também causa derramamento de material, criando riscos de escorregamento no chão da fábrica e colocando tensão mecânica desnecessária nos motores de alimentação. Quando uma tremonha passa, os operadores devem quebrar manualmente o congestionamento com uma haste, introduzindo riscos de segurança e interrompendo a produção.
| Sintoma | Causa primária | Impacto na produção | Ação imediata necessária |
|---|---|---|---|
| Tiros Curtos / Cavitação | Fome material | Alta taxa de sucata, desgaste do parafuso | Limpe as linhas, verifique a pressão do vácuo |
| Ponte de tremonha | Superalimentação/Compactação | Bloqueio de fluxo, tempo de inatividade | Quebre o congestionamento, ajuste os sensores de enchimento |
| Manchas pretas em peças | Degradação Térmica | Rejeição de qualidade | Purgue o barril, reduza o volume da tremonha |
| Derramamento de pellets | Válvula chorando | Risco de segurança, desperdício de material | Inspecione e substitua os guilhotinas |
As instalações normalmente escolhem entre alimentadores autônomos e sistemas automatizados totalmente integrados. Os carregadores autônomos operam com temporizadores simples, sem o feedback necessário para se ajustar às mudanças nas densidades aparentes. Eles exigem ajustes manuais constantes sempre que os operadores trocam de resina ou ajustam as taxas de moagem. Em contraste, um sistema automático de alimentação de material utiliza uma rede de sensores, válvulas e controladores para combinar dinamicamente a entrega de material com o consumo real da máquina. Essa abordagem integrada elimina as suposições no manuseio de materiais, garantindo que a extrusora receba exatamente o que precisa, exatamente quando precisa.
Sensores de nível capacitivos, ópticos e mecânicos monitoram o volume exato de material dentro da tremonha. Sensores capacitivos detectam a mudança dielétrica quando os pellets cobrem a sonda, tornando-os altamente eficazes para resinas padrão. Sensores ópticos utilizam feixes de luz para verificar a presença de material, o que funciona bem para pellets transparentes ou translúcidos. As pás mecânicas giram até que a resistência sinalize que a tremonha está cheia, proporcionando uma solução robusta para materiais pesados ou abrasivos. A seleção do sensor certo depende inteiramente das características físicas do polímero que está sendo processado.
O feedback de circuito fechado aciona automaticamente o sequenciamento de vácuo para reabastecer o material somente quando o limite de nível baixo é ultrapassado. Esta abordagem orientada pela procura evita inerentemente o enchimento excessivo. Se um sensor falhar, alarmes redundantes de alto nível param a bomba de vácuo, proporcionando uma proteção contra derramamentos de material. Os sistemas modernos também incorporam alarmes de tempo limite; se a bomba de vácuo funcionar por um período especificado sem o acionamento do sensor de alto nível, o sistema alertará o operador sobre um potencial bloqueio de linha ou gaylord vazio, evitando que a máquina funcione a seco.
A deriva do material induzida pela gravidade prejudica a precisão do lote. As comportas de corte positivo e as eclusas de ar rotativas atuam como barreiras à prova de violação entre o fornecimento de material e a máquina de processamento. Quando o sistema está inativo, estes selos mecânicos fecham completamente. Uma guilhotina pneumática corta a coluna de material, garantindo uma vedação hermética mesmo se houver pellets no caminho. As câmaras de ar rotativas fornecem alimentação contínua enquanto mantêm um diferencial de pressão, evitando que o ar de transporte entre no fluxo do processo.
Isso evita a alimentação indesejada e evita que a umidade ambiente entre no suprimento de resina seca. Ao isolar fisicamente o fluxo de material, as instalações eliminam o efeito de choro que muitas vezes leva a bloqueios e pontes na garganta. A manutenção de rotina nessas vedações é simples, mas necessária. Os operadores devem verificar periodicamente os cilindros pneumáticos quanto a vazamentos de ar e inspecionar as lâminas da comporta quanto a desgaste, especialmente ao processar compostos com enchimento de vidro ou altamente abrasivos.
A escolha do método de dosagem correto determina a estabilidade do processo. A alimentação volumétrica depende da velocidade e do tempo da rosca, assumindo um volume de material constante. No entanto, variações de densidade aparente e taxas de moagem inconsistentes fazem com que os sistemas volumétricos superalimentem ou subalimentem. Se o material reciclado for mais fofo que a resina virgem, um alimentador volumétrico fornecerá menos peso real por rotação, privando o processo e alterando as propriedades físicas do produto final.
Os sistemas gravimétricos de perda de peso monitoram continuamente o peso do material usando células de carga altamente sensíveis. O controlador ajusta automaticamente as velocidades da rosca de alimentação para compensar as mudanças na densidade aparente. Esta calibração em tempo real elimina completamente a superalimentação. Quando a célula de carga detecta uma queda na densidade aparente, o controlador acelera o motor de dosagem para manter a taxa de fluxo de massa alvo. Este ajuste contínuo garante que a extrusora receba uma mistura perfeitamente consistente, independentemente das variações no fornecimento de matéria-prima.
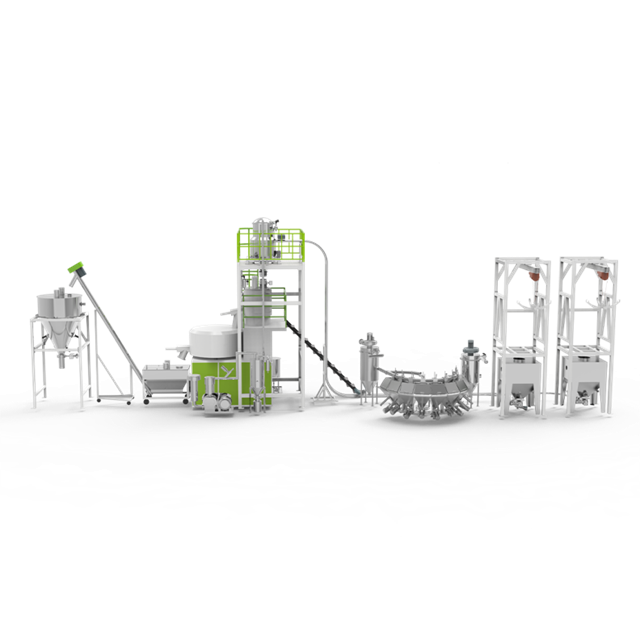
A transição de uma alimentação localizada para um em toda a fábrica sistema de alimentação central requer um planejamento arquitetônico cuidadoso. As instalações devem mapear as distâncias de transporte, os requisitos de rendimento e o número de resinas distintas processadas simultaneamente. Uma arquitetura escalável permite que os fabricantes adicionem novas máquinas sem revisar toda a infraestrutura de manuseio de materiais. Os engenheiros devem calcular o comprimento total equivalente da rede de tubulação, levando em consideração elevações verticais e cotovelos de raio longo, para determinar a capacidade exata da bomba de vácuo necessária para manter velocidades de transporte ideais.
O transporte a vácuo em fase diluída puxa o material através das linhas, oferecendo um manuseio suave de pellets frágeis. Este método evita a formação de pêlos de anjo e minimiza a geração de poeira, tornando-o ideal para distâncias curtas a médias dentro da planta. Os sistemas de vácuo operam sob pressão negativa, o que significa que qualquer vazamento na tubulação atrairá ar em vez de soprar a poeira para a sala limpa. Essa limpeza inerente torna o transporte a vácuo a escolha padrão para a maioria dos ambientes internos de processamento de plástico.
O transporte por pressão empurra o material usando ar em alta velocidade. As instalações avaliam sistemas de pressão para transferência de grandes volumes e longa distância de silos externos para silos internos. A seleção do método de transporte correto evita a degradação do material durante o transporte. Os sistemas de pressão exigem câmaras de ar rotativas para introduzir o material na linha pressurizada e exigem uma filtragem robusta no destino para ventilar o ar de transporte com segurança. A combinação do transporte sob pressão para transferência a granel com o transporte a vácuo para alimentação da máquina geralmente fornece a solução mais eficiente para toda a fábrica.
O roteamento de múltiplas resinas distintas para diversas máquinas requer coletores automatizados de distribuição de materiais. Essas estações de acoplamento usam validação controlada por software, como etiquetas RFID ou leitores de código de barras, para garantir que os operadores conectem a origem correta ao destino correto. Em uma fábrica movimentada que opera dezenas de polímeros diferentes, as conexões manuais de mangueiras são um convite a erros catastróficos. Bombear uma resina de engenharia de alta temperatura em uma máquina configurada para um plástico comum de baixa temperatura congelará instantaneamente o parafuso e causará um enorme tempo de inatividade.
Esta validação evita a contaminação cruzada. Um bem projetado sistema de alimentação centralizado gerencia perfeitamente rotas complexas, permitindo trocas rápidas de material sem purga manual ou limpeza de linha. Quando um operador inicia uma troca de material, o controlador central purga automaticamente a linha de transporte de volta à fonte, garantindo que nenhum resíduo permaneça no tubo. O sistema então desbloqueia o coletor, permitindo que o operador faça a nova conexão, que o software verifica antes de iniciar a bomba de vácuo.
A colocação remota de sopradores e bombas de vácuo reduz o ruído ambiente da sala limpa. Isolar esses componentes mecânicos pesados longe da área de produção também elimina a interferência vibracional. Os sopradores de deslocamento positivo de alta capacidade geram níveis significativos de decibéis e vibrações de baixa frequência que podem percorrer a estrutura do edifício. A colocação dessas unidades em uma sala de bombas dedicada e com isolamento acústico protege a audição dos trabalhadores e está em conformidade com os regulamentos de segurança ocupacional.
Células de carga gravimétricas altamente sensíveis requerem um ambiente estável para manter a precisão da dosagem. Ao remover fontes de vibração, uma arquitetura centralizada garante medições de peso precisas e evita leituras falsas do sensor. Se uma célula de carga vibrar, o controlador recebe dados de peso erráticos, fazendo com que o motor de dosagem sofra picos e pare. Isolar as bombas e utilizar conexões flexíveis entre os receptores de material e os misturadores gravimétricos garante que as células de carga leiam apenas o peso real do material.
A centralização de bombas de vácuo e filtros reduz drasticamente a contaminação de salas limpas. Em vez de esvaziar recipientes de pó individuais em cada máquina, os operadores gerenciam um ponto de coleta de pó único e centralizado. As carregadeiras autônomas geralmente liberam o ar de exaustão empoeirado diretamente no ambiente de produção, revestindo superfícies e criando riscos respiratórios. Um sistema central puxa todo o ar transportado de volta para um compartimento de filtro primário localizado na sala de bombas.
Isso reduz o ruído ambiente na área de produção e simplifica as rotinas de manutenção. Os mecanismos automáticos de purga do filtro mantêm o fluxo de ar ideal, evitando a perda de vácuo e garantindo velocidades consistentes de transporte do material. Pulsos de ar comprimido explodem periodicamente os cartuchos do filtro, jogando a poeira acumulada em uma caixa de coleta abaixo. O pessoal de manutenção só precisa esvaziar esse recipiente único, em vez de fazer a manutenção de dezenas de pequenos filtros espalhados pelo chão da fábrica.
Ao analisar uma proposta de fornecedor, as instalações devem exigir características específicas que garantam a viabilidade a longo prazo. A arquitetura escolhida deve estar alinhada com as demandas atuais de produção e, ao mesmo tempo, oferecer caminhos de atualização contínuos para expansão futura. Um sistema genérico e pronto para uso raramente funciona bem em um ambiente de fabricação complexo. Os gerentes de fábrica devem avaliar os fornecedores com base em suas capacidades de engenharia, sofisticação de software e experiência com tipos específicos de polímeros.
A parceria com um competente de sistemas de alimentação central fabricante garante que o sistema atenda às restrições físicas exatas da instalação. O fabricante deve realizar uma auditoria completa nas instalações, calcular as quedas de pressão em todos os trechos de tubulação e dimensionar as bombas de vácuo corretamente. Eles devem levar em conta a altura do teto, os suportes estruturais e a área física das máquinas de processamento. Um layout de tubulação mal projetado, com muitas curvas acentuadas, degradará o material e desgastará os tubos prematuramente.
Bombas de tamanho inadequado levam ao travamento do material ou velocidade excessiva do pellet, causando degradação. A engenharia personalizada garante que as velocidades de transporte permaneçam dentro da faixa ideal para os polímeros específicos que estão sendo processados. Se a velocidade do ar for muito baixa, o material sai da suspensão e obstrui a linha. Se a velocidade for muito alta, os pellets se chocam contra as paredes do tubo, criando poeira e cabelos de anjo. O fabricante deve fornecer cálculos detalhados que comprovem que os tamanhos de bomba propostos manterão a fase de transporte correta.
Avalie as capacidades de PLC e IHM do sistema proposto. Os controladores modernos devem oferecer rastreamento de consumo de materiais em tempo real e alertas de manutenção preditiva. Os operadores precisam de painéis visuais claros para monitorar os níveis da tremonha, o desempenho do vácuo e as rotas ativas de materiais. A interface deve permitir que os supervisores definam os níveis de acesso do usuário, evitando que pessoal não autorizado altere parâmetros críticos de dosagem ou ignore alarmes de segurança.
A integração perfeita com plataformas ERP ou MES existentes permite que os gerentes de fábrica rastreiem o uso de materiais em relação às ordens de produção. Essa conectividade de dados fornece controle de inventário preciso e identifica ineficiências de processos antes que elas causem tempo de inatividade. Quando o sistema de alimentação se comunica diretamente com o banco de dados central da fábrica, as equipes de compras recebem alertas automáticos quando os silos de matéria-prima ficam vazios, garantindo que a cadeia de abastecimento permaneça ininterrupta.
Certifique-se de que o fabricante tenha experiência comprovada no manuseio dos materiais específicos usados em suas instalações. Nylons abrasivos cheios de vidro requerem tubulação resistente ao desgaste, como cotovelos revestidos de cerâmica ou aço inoxidável jateado, para evitar rupturas. As resinas higroscópicas exigem transporte de ar seco em circuito fechado para evitar a recuperação da umidade durante o transporte. Pós de baixa fluidez e materiais reciclados de alta proporção requerem geometrias de tremonha especializadas, agitadores mecânicos ou dispositivos de quebra de pontes para manter um fluxo consistente.
Verifique a integração de mecanismos automáticos de limpeza de sensores. Os sistemas de retorno de ar comprimido evitam o cegamento da poeira nos sensores ópticos e capacitivos. Sensores limpos garantem a detecção precisa do nível, eliminando as causas básicas da fome e da superalimentação. Se um fornecedor propor sensores padrão para uma aplicação de material reciclado altamente empoeirado sem oferecer um mecanismo de limpeza, ele não terá a experiência prática de campo necessária para construir um sistema confiável.
R: A falta de máquinas é causada principalmente pela interrupção do fluxo de material. Os culpados comuns incluem sondas de sucção bloqueadas, recipientes de fonte de material vazios, mangueiras dobradas ou bombas de vácuo subdimensionadas que não conseguem transportar pellets nas distâncias exigidas. Esta interrupção força a extrusora a secar, provocando disparos curtos e desgaste do equipamento.
R: Ele usa feedback do sensor de circuito fechado para monitorar os níveis da tremonha em tempo real. O sistema só aciona o reabastecimento de material quando os níveis caem abaixo de um limite específico. Além disso, válvulas de corte positivas e câmaras de ar rotativas bloqueiam fisicamente a entrada de material em excesso na garganta quando o sistema está ocioso.
R: A alimentação gravimétrica mede o peso real do material usando células de carga, ajustando automaticamente a velocidade da rosca para compensar alterações na densidade aparente. A alimentação volumétrica depende da velocidade e do tempo, o que leva a graves imprecisões de dosagem sempre que a densidade do material ou a taxa de moagem flutuam.
R: A centralização das bombas de vácuo remove o calor, o ruído e a vibração da área de produção. Ele cria um ambiente mais limpo, evita interferência vibracional com células de carga gravimétricas altamente sensíveis e consolida toda a manutenção do filtro e coleta de poeira em um local único e de fácil acesso.
R: As estações de acoplamento utilizam coletores de distribuição automatizados equipados com validação de software, como etiquetas RFID ou leitura de código de barras. Essa tecnologia garante que os operadores conectem fisicamente a linha de origem do material correta ao destino correto da máquina antes que o controlador central permita o início da sequência de transporte.
R: Pó e partículas finas de resina se acumulam naturalmente dentro das tremonhas e podem revestir sensores ópticos e capacitivos, causando leituras falsas de cheio ou vazio. Mecanismos de limpeza automáticos, como o retorno de ar comprimido, mantêm os sensores limpos, garantindo a detecção precisa do nível e evitando funcionamentos a seco inesperados ou derramamentos de material.


