
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-03 Origem:alimentado


Olhe para sua extrusora no chão de fábrica. O motor está gritando em plena carga, consumindo enormes amperes. No entanto, você caminha até a cabeça da matriz e vê apenas um fio de derretimento saindo. Definitivamente, você não é o primeiro gerente de instalação a olhar frustrado para uma tremonha cheia de material que simplesmente se recusa a alimentar enquanto a rosca gira completamente seca.
Materiais de baixa densidade aparente são notórios por deixarem máquinas de reciclagem famintas. Os plásticos rígidos fluem sem esforço. Mas penugens leves – como filmes agrícolas, sacolas de compras e espumas EPS – criam enormes gargalos. Eles ocupam uma enorme quantidade de espaço, mas oferecem quase zero de massa real. Isso efetivamente sufoca a linha de produção. Neste guia, analisaremos a física exata por trás dessas falhas de alimentação. Mais importante ainda, analisaremos atualizações de equipamentos direcionadas que podem duplicar instantaneamente o seu rendimento diário.
Antes de mergulharmos na mecânica, vejamos o rumo que a indústria da reciclagem está tomando. Análises recentes de mercado mostram um aumento maciço nas exigências de recuperação de embalagens flexíveis em todo o mundo. As recicladoras são inundadas com filmes multicamadas e envoltórios agrícolas. No entanto, a incapacidade de processar eficientemente estas matérias-primas leves é o principal gargalo que impede as instalações de capitalizarem a crescente procura de resinas recicladas pós-consumo. A indústria está abandonando rapidamente os sistemas tradicionais alimentados por gravidade. Em vez disso, o foco mudou inteiramente para tecnologias de alimentação ativa altamente automatizadas, projetadas especificamente para superar essa incompatibilidade entre volume e peso.
Compreender as propriedades físicas da sua sucata é tão importante quanto conhecer sua composição química. A densidade aparente é uma métrica fundamental. Ele determina exatamente como o polímero se comporta durante as etapas de alimentação e extrusão.
A densidade aparente é o peso de um material por unidade de volume. Em aplicações industriais, os engenheiros medem-no em quilogramas por metro cúbico. Crucialmente, é responsável tanto pela massa plástica sólida quanto pelos espaços vazios. Isto inclui o ar ambiente preso entre partículas irregulares.
O comportamento da sucata plástica dentro de uma tremonha varia drasticamente com base nesta relação volume/peso. Plásticos rígidos, como garrafas trituradas de HDPE ou flocos de PET, têm uma massa elevada em relação ao seu volume. A sua densidade aparente varia frequentemente entre 300 e 500 kg/m³. Por serem pesados e compactos, a gravidade supera facilmente o atrito. Isso os puxa para baixo através da tremonha e diretamente para dentro da rosca da extrusora.
Em contraste, os plásticos flexíveis e leves comportam-se de forma totalmente diferente. Materiais como filmes agrícolas, espuma EPS e sacos de tecido têm um volume enorme, mas uma massa extremamente baixa. Sua densidade aparente pode cair para algo entre 20 e 100 kg/m³. Ao encher uma tremonha com esses materiais, você está essencialmente tentando alimentar sua máquina principalmente com ar.
Os funis alimentados por gravidade padrão são projetados sob uma suposição específica. O material deve possuir massa suficiente para superar o atrito interno e fluir para baixo. Quando apresentada à penugem leve, essa física se desintegra completamente. O plástico simplesmente não possui a força gravitacional necessária para entrar na garganta de alimentação. O resultado é uma pilha estagnada e emaranhada que se recusa a entrar na máquina, exigindo constante intervenção humana.
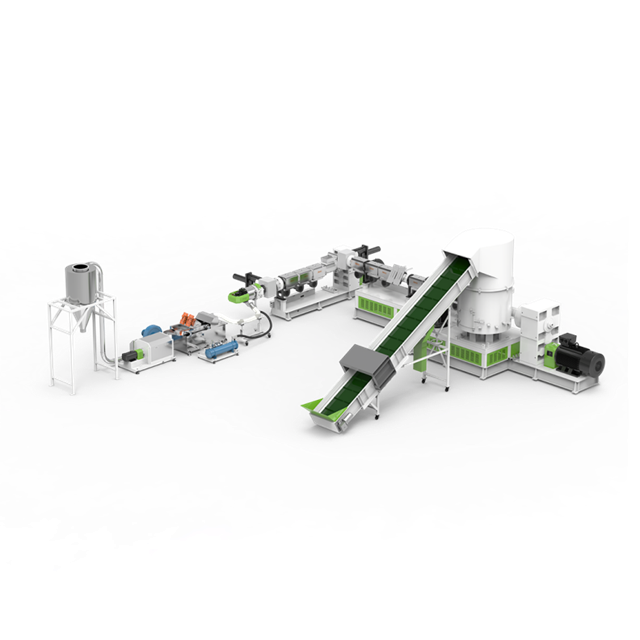
Ao alimentar plásticos flexíveis em equipamentos de reciclagem padrão, a baixa densidade aparente desencadeia uma cascata de falhas mecânicas e termodinâmicas. Essas falhas paralisam gravemente a produção.
Extrusoras são máquinas inerentemente volumétricas. Seu rendimento é determinado pela quantidade de volume físico que o parafuso pode puxar para frente por rotação. Ao processar penugem de baixa densidade, as hélices da rosca se enchem de material que é principalmente ar. Consequentemente, a massa sólida real de polímero que entra no barril é insignificante. Chamamos esse fenômeno de fome material no chão de fábrica. Mesmo que o motor de acionamento principal esteja funcionando em RPM máximas, uma máquina de pelotização de plástico não poderá atingir sua potência nominal se a rosca estiver embalando ar em vez de material denso.
Os plásticos flexíveis apresentam formas irregulares, muitas vezes fibrosas, que geram atrito interno extremo. À medida que esses materiais entram na tremonha, eles se interligam e aderem teimosamente às paredes metálicas. Este intertravamento cria um arco estrutural diretamente sobre a garganta de alimentação. Depois que uma ponte se forma, a pequena quantidade de sucata abaixo dela é rapidamente processada. O parafuso fica girando vazio enquanto um enorme entupimento permanece suspenso acima. A produção é interrompida completamente até que um operador quebre manualmente o arco com uma vara.
Além disso, as matérias-primas de baixa densidade transportam grandes volumes de ar ambiente diretamente para o barril aquecido. À medida que o plástico começa a derreter, esse ar fica preso dentro da matriz polimérica. Se o ar não puder escapar para trás através da garganta de alimentação ou através de zonas dedicadas de desgaseificação a vácuo, isso causará graves problemas termodinâmicos. A presença de oxigênio em altas temperaturas leva à rápida oxidação do polímero. Isso degrada as propriedades mecânicas do plástico. Este gás aprisionado também cria pellets ocos e quebradiços, forçando os operadores a desacelerar drasticamente a máquina para permitir a desgaseificação adequada.
Diferentes tipos de sucata plástica apresentam desafios únicos de manuseio com base em suas relações específicas entre volume e peso. Os gestores das instalações devem identificar com precisão estes materiais para implementar as intervenções mecânicas corretas.
| Tipo de material | Fontes comuns | Densidade aparente estimada kg/m³ | Desafio de alimentação primária |
|---|---|---|---|
| Espuma EPS/EPE | Embalagem protetora, isolamento | 10 - 30 | Teor de ar extremamente elevado; tende a flutuar na caçamba em vez de afundar. |
| Filme LDPE / LLDPE | Filme stretch, filme agrícola, sacolas de supermercado | 50 - 150 | Altamente sujeito a estiramento, emaranhamento e formação de pontes severas na tremonha. |
| Sacos tecidos PP | Sacos enormes, ráfia, sacos de cimento | 80 - 120 | A alta resistência à tração causa penugem fibrosa que envolve agressivamente os parafusos. |
| Cortes de borda | Restos de fabricação industrial | 100 - 200 | Tiras longas e contínuas que se interligam e bloqueiam instantaneamente a garganta de alimentação. |
| Flocos Rígidos de Referência | Garrafas trituradas de HDPE, tubos rígidos | 300 - 500 | Flui facilmente; ideal para alimentação por gravidade padrão. |
Tratar os gargalos de alimentação como um pequeno incômodo operacional é um erro caro. A baixa densidade aparente ataca diretamente o retorno do investimento de uma instalação de reciclagem através de vários drenos financeiros ocultos, mas devastadores.
As extrusoras industriais requerem uma enorme quantidade de eletricidade para alimentar seus motores de acionamento primário e aquecedores de barril. O consumo de energia permanece relativamente constante quer a máquina esteja processando 200 kg/hora ou 500 kg/hora. Quando materiais de baixa densidade privam o parafuso, o consumo específico de energia dispara. Operar uma máquina meio vazia significa que você está pagando o preço total pela eletricidade e gerando apenas metade do produto vendável.
Quando as tremonhas passam frequentemente, as instalações são forçadas a dedicar pessoal exclusivamente para monitorar a zona de alimentação. Os operadores muitas vezes ficam posicionados perigosamente perto da tremonha, empunhando varas longas para forçar manualmente a penugem teimosa para dentro da rosca rotativa. Isto não só aumenta drasticamente os custos laborais por tonelada de plástico reciclado, como também introduz graves riscos de segurança no local de trabalho.
A qualidade consistente do pellet depende inteiramente de condições termodinâmicas estáveis dentro do cilindro da extrusora. Quando a alimentação do material é irregular devido à baixa densidade aparente, a pressão de fusão e a temperatura flutuam enormemente. Isto leva a material pouco plastificado, partículas não fundidas e viscosidade variável. Em última análise, o valor dos pellets resultantes é reduzido, reduzindo diretamente as margens de lucro da instalação.
Você simplesmente não pode alimentar filmes agrícolas inteiros, bordas longas ou sacos grandes intactos diretamente em uma linha de extrusão padrão. O pré-condicionamento mecânico é obrigatório para alterar o estado físico do material antes mesmo de chegar à extrusora.
A primeira lei do processamento de plásticos de baixa densidade é a redução de tamanho. Peças grandes e irregulares têm muita área de superfície e tendem a dobrar, esticar e emaranhar. Ao reduzir o material em pedaços menores e uniformes, você diminui a probabilidade de intertravamento. Esta é a principal causa da ponte.
A integração de um resistente triturador de filme plástico ao seu fluxo de trabalho transforma resíduos incontroláveis em uma matéria-prima consistente. Um sistema de trituração adequado decompõe de forma limpa materiais longos e fibrosos. Isso evita que eles se enrolem nas correias transportadoras ou nas roscas da extrusora. Embora a trituração por si só não aumente significativamente a densidade aparente, ela cria um tamanho de partícula uniforme que é infinitamente mais fácil de transportar, armazenar e processar nas etapas subsequentes de densificação.
É importante notar que nem todos os equipamentos de redução de tamanho são adequados para plásticos flexíveis. Os granuladores padrão operam em altas velocidades. Isto faz com que filmes leves flutuem sem rumo ao redor da câmara de corte, gerando calor e poeira excessivos. Um triturador de eixo único dedicado, projetado especificamente para filmes, opera em velocidade mais baixa com torque mais alto. Projetos especializados de rotor em forma de V e lâminas com tolerâncias estreitas são necessários para cisalhar materiais flexíveis de maneira limpa, sem que eles se enrolem no eixo rotativo.
Embora a trituração resolva a questão do tamanho das partículas, ela não resolve a questão da baixa densidade aparente. Para maximizar o rendimento, o material deve ser densificado antes de entrar na extrusora. É aqui que o compactador de corte se torna um divisor de águas absoluto.
Um compactador de corte é uma câmara de processamento grande e cilíndrica que fica diretamente acima da garganta de alimentação da extrusora. Ele substitui efetivamente o funil de gravidade padrão. Os engenheiros o projetaram especificamente para preencher a lacuna entre os resíduos de baixa densidade e a extrusão de alta capacidade.
Dentro do compactador, lâminas rotativas de alta velocidade cortam e misturam continuamente a penugem de plástico. A energia cinética dessas lâminas rotativas gera um calor de fricção significativo. Este calor direcionado faz com que os filmes e sacos leves amoleçam e encolham. Eles se aglomeram em grânulos mais densos e pesados. Ao expulsar o ar preso e encolher o plástico, a densidade aparente aumenta drasticamente logo antes da fase de extrusão.
Ao contrário das tremonhas padrão que dependem da gravidade, o cortador compactador utiliza força mecânica ativa. As lâminas rotativas criam um poderoso vórtice centrífugo. Isto empurra ativamente o material recém-densificado e pré-aquecido diretamente para dentro da rosca da extrusora. A atualização para uma linha abrangente de pelotização de plástico equipada com um cortador compactador elimina completamente a falta de material e a formação de pontes. Ele garante que as hélices do parafuso sejam embaladas até a capacidade máxima absoluta.
Se a integração de um cortador compactador não for viável para o layout específico de sua instalação, existem soluções alternativas de engenharia mecânica projetadas para forçar ativamente materiais de baixa densidade no processo de extrusão.
Um alimentador de força lateral é um mecanismo de alimentação auxiliar montado perpendicularmente ou em ângulo em relação ao cilindro principal da extrusora. Utilizando deslocamento positivo mecânico, este dispositivo normalmente apresenta parafusos duplos co-rotativos ou contra-rotativos. Esses parafusos auxiliares agarram mecanicamente a penugem leve e a conduzem diretamente para a zona de fusão sob imensa pressão. Ao sincronizar a velocidade do alimentador forçado com a rosca principal da extrusora através de um sistema de controle de circuito fechado, este mecanismo de alimentação contínua contorna efetivamente os problemas de ponte.
A geometria interna da rosca extrusora desempenha um papel crítico no manuseio de plásticos de baixa densidade. Uma rosca padrão projetada para reafiação rígida normalmente apresenta uma seção de alimentação relativamente rasa. Isso não consegue capturar volume suficiente de filme leve por rotação. Para processar fluff de forma eficiente, os fabricantes projetam perfis de rosca especializados com passagens significativamente mais profundas na zona de alimentação. Esta maior profundidade do canal maximiza o volume livre disponível. Ele permite que o parafuso capture e transporte um volume físico maior de material leve a cada revolução.
Como os materiais de baixa densidade aparente transportam inerentemente grandes volumes de ar ambiente e umidade superficial para o cilindro da extrusora, a desgaseificação robusta não é negociável. Se este ar não for removido agressivamente, ele ficará preso dentro do polímero fundido. Extrusoras avançadas que processam materiais leves devem ser equipadas com zonas de desgaseificação a vácuo duplas ou até triplas. Bombas de vácuo de anel líquido de alta potência extraem ativamente gases voláteis antes que o fundido chegue à cabeça de rosca, garantindo pellets sólidos e uniformes.
A aquisição de equipamentos de reciclagem industrial é um gasto de capital significativo. Quando sua matéria-prima primária consiste em plásticos de baixa densidade aparente, seus critérios de avaliação devem ser rigorosos e focados na eficiência operacional a longo prazo.
O primeiro passo na avaliação do equipamento é uma auditoria rigorosa do seu fluxo típico de materiais. Se a sua instalação processa um fluxo misto onde filmes leves e sacos tecidos constituem mais de 30% do volume, os sistemas padrão alimentados por gravidade falharão. Nestes cenários, a redução inicial do tamanho e a densificação ativa são obrigatórias para evitar emaranhados e bloqueios catastróficos.
A reciclagem moderna de plástico depende fortemente da automação para manter um rendimento consistente e proteger as máquinas contra erros do operador. Ao avaliar uma nova linha, examine o sistema Controlador Lógico Programável. CLPs avançados utilizam loops PID para monitorar a amperagem do motor principal em tempo real. Se o PLC detectar uma queda de carga, aumenta automaticamente a velocidade da unidade de alimentação. Por outro lado, se a pressão do fundido aumentar, o sistema desacelera temporariamente o alimentador. Além disso, procurar proporções L/D altas, como 32:1 ou 36:1, garante que o material tenha tempo de residência adequado para derreter e desgaseificar adequadamente.
As decisões de aquisição devem basear-se no custo total de propriedade e não apenas nas despesas de capital iniciais. Uma extrusora padrão e de baixo custo pode parecer financeiramente atraente. Mas se o seu rendimento cair 60% durante o processamento de filmes de baixa densidade, as despesas operacionais irão rapidamente corroer quaisquer poupanças iniciais. Um sistema que garanta um elevado rendimento para plásticos leves terá um custo inicial mais elevado, mas compensa rapidamente, duplicando o rendimento diário e reduzindo os custos de trabalho manual.
A baixa densidade aparente é o inimigo silencioso do rendimento da máquina. Transforma facilmente operações de reciclagem de alto potencial em lutas ineficientes e de mão-de-obra intensiva. Colocar mais trabalho manual na tremonha não resolverá a física subjacente do problema. Plásticos leves requerem soluções mecânicas dedicadas para serem processados com eficiência.
Ao pré-tratar materiais com um triturador de qualidade e atualizar para uma máquina de pelotização avançada equipada com cortador, compactador ou alimentador forçado, você garante uma alimentação contínua e de alta capacidade. Pare de pagar o preço total pela eletricidade para operar uma máquina meio vazia. Avalie hoje mesmo sua eficiência de rendimento atual. Visite a Jwell Recycling para explorar atualizações de equipamentos específicas e consulte nossa equipe de engenharia para projetar uma linha de reciclagem personalizada que transforma facilmente resíduos de baixa densidade em pellets de plástico de alto valor.
Embora varie de acordo com a máquina, uma densidade aparente de cerca de 300 a 400 kg/m³ é geralmente ideal para extrusoras alimentadas por gravidade padrão. Materiais abaixo de 100 kg/m³ quase sempre exigem equipamento de alimentação especializado, como um cortador compactador, para manter um rendimento eficiente.
Embora um granulador possa cortar filmes, materiais leves tendem a flutuar ao redor da câmara de corte de alta velocidade, gerando calor excessivo e poeira sem serem processados adequadamente. Um triturador de filme plástico dedicado opera em velocidade mais baixa com torque mais alto, tornando-o muito mais eficiente e confiável para a redução inicial de tamanho de materiais de baixa densidade.
Pelotas ocas são causadas principalmente por ar e umidade retidos. Como os materiais de baixa densidade transportam uma enorme quantidade de ar ambiente para dentro do barril, se a sua linha de extrusão não tiver um sistema de desgaseificação a vácuo de vários estágios adequado, esse ar ficará preso dentro do plástico fundido. Isso resulta em pellets ocos, quebradiços e de baixa qualidade.
Para materiais de densidade aparente extremamente baixa, como filme agrícola ou sacos de tecido PP, a integração de um cortador compactador pode aumentar o rendimento de uma máquina de pelotização em 50 a mais de 100 por cento em comparação com uma configuração tradicional de tremonha por gravidade. Isto é conseguido simplesmente densificando o material e garantindo que a rosca da extrusora esteja sempre totalmente embalada.
A umidade depositada em grandes áreas de superfície, como filmes, vaporiza rapidamente dentro do barril aquecido, causando forte formação de espuma e degradação do polímero. O pré-aquecimento adequado do compactador elimina a umidade da superfície antes da extrusão, enquanto a desgaseificação a vácuo multizona é necessária para extrair qualquer vapor remanescente do fundido.
Extrusoras de parafuso único integradas com compactadores de corte são o padrão da indústria para reciclagem de filmes pós-consumo devido à sua alta capacidade de volume, design robusto e economia. Os sistemas de parafuso duplo são normalmente reservados para aplicações de composição especializadas onde é necessária mistura intensiva com aditivos, em vez de recuperação básica de volume.


