
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-15 Origem:alimentado


Você sabia que os plásticos misturados são praticamente inúteis? Sem uma classificação precisa, os esforços de reciclagem falham completamente. A tecnologia de infravermelho próximo resolve esta enorme crise de resíduos, identificando tipos únicos de plástico na velocidade da luz. Nesta postagem, você aprenderá exatamente como funciona a classificação óptica, a ciência por trás da impressão digital de materiais e como essa precisão inicial determina o sucesso de seu equipamento downstream - mais notavelmente, sua avançada linha de lavagem de plástico.
Imagine o ambiente ensurdecedor e empoeirado de uma instalação de recuperação de materiais da década de 1990. Durante décadas, a indústria de reciclagem dependeu fortemente do trabalho manual para separar os resíduos urbanos mistos. Os trabalhadores ficavam ombro a ombro ao longo de correias transportadoras em movimento rápido. Eles identificaram e selecionaram visualmente diferentes tipos de plásticos com base no formato, flexibilidade e rotulagem. No entanto, depender de mãos humanas apresenta graves gargalos operacionais. O processo é inerentemente lento. Os trabalhadores sofrem de erros induzidos pela fadiga. O pessoal da instalação está exposto a riscos significativos de saúde e segurança.
Além disso, o olho humano é biologicamente incapaz de distinguir com precisão entre diferentes tipos de polímeros que parecem idênticos. Uma garrafa de água PET transparente e um recipiente transparente de PVC são visualmente indistinguíveis. No entanto, eles são quimicamente incompatíveis. Para atender à crescente demanda global por materiais reciclados de alta pureza, as fábricas modernas fizeram a transição para a triagem óptica automatizada. Esta mudança não é apenas uma atualização incremental. É uma necessidade fundamental. A automação óptica processa toneladas de material por hora com consistência estatística. Ele substitui suposições pela identificação de materiais baseada em dados.
Numa instalação de reciclagem padronizada e de alta capacidade, a triagem não funciona no vácuo. Ele serve como um ponto de verificação intermediário crítico dentro de um fluxo de trabalho mecânico mais amplo. O processo típico começa com o manuseio de materiais a granel. A trituração agressiva, a triagem trommel e a separação balística removem sujeira, sucata e materiais bidimensionais, como papel e filmes plásticos frágeis.
Especificamente, uma vez isolados os itens plásticos rígidos e tridimensionais, eles são alimentados em correias de aceleração de alta velocidade. Essas correias conduzem diretamente às máquinas de digitalização. Aqui, o fluxo caótico de plásticos é separado por tipos específicos de polímeros. Somente após esta separação química precisa o material se move para jusante. Em seguida, entra nas fases de lavagem e moagem, concluindo eventualmente na fase de extrusão e pelotização.
Na sua essência, esta tecnologia baseia-se nos princípios da espectroscopia. O sistema funciona iluminando o fluxo rápido de resíduos plásticos com uma fonte de luz halógena especializada. Freqüentemente, esses materiais viajam a velocidades superiores a 3 metros por segundo. Esta luz intensa emite comprimentos de onda no espectro do infravermelho próximo, normalmente variando entre 700 e 2.500 nanômetros.
Quando esta luz direcionada atinge um objeto plástico, as ligações moleculares dentro da matriz polimérica absorvem comprimentos de onda específicos. Ligações como Carbono-Hidrogênio ou Oxigênio-Hidrogênio reagem de maneira diferente à luz. Os comprimentos de onda restantes são refletidos de volta para o sensor. Como cada tipo de plástico apresenta uma estrutura molecular distintamente única, cada polímero reflete um padrão de luz altamente específico. O sensor atua como um espectrômetro ultrarrápido. Captura esta luz refletida e analisa instantaneamente o padrão de absorção para criar uma impressão digital óptica. Ao cruzar essa impressão digital com um banco de dados digital pré-programado, o computador identifica o tipo exato de resina do objeto em tempo real.
Reconhecer o material é apenas metade da batalha. A máquina deve extrair fisicamente o item alvo antes que ele passe. Assim que o sensor identifica um polímero desejado na correia transportadora, o processador central calcula a posição, formato e velocidade exatos desse item específico.
À medida que o objeto de plástico atinge o final da correia e é lançado em uma trajetória de queda livre, um conjunto precisamente alinhado de válvulas de ar pneumáticas de alta velocidade é acionado. Essas válvulas disparam rajadas concentradas de ar comprimido em questão de milissegundos. O súbito assobio do ar altera a trajetória do plástico alvo. Ele dispara o material através de um divisor mecânico em um depósito de coleta designado. Enquanto isso, os materiais não-alvo caem naturalmente em uma calha de rejeição separada.
O principal objetivo da triagem óptica é separar um fluxo de resíduos altamente misturado em lotes homogêneos e de alto valor. Esta separação é baseada em códigos de identificação de resina padrão. A tecnologia provou ser altamente eficaz no isolamento dos plásticos comerciais mais comuns encontrados em riachos municipais.
Abaixo está uma análise de como o sistema lida com várias resinas comuns:
| Tipo de resina | Código de identificação | Características de classificação óptica | Riscos comuns de contaminação |
|---|---|---|---|
| BICHO DE ESTIMAÇÃO | 1 | Apresenta picos de absorção bem distintos; classificação altamente precisa. | PVC, PLA |
| PEAD | 2 | Resposta de sinal forte e clara; facilmente separado do PET. | PP |
| PVC | 3 | Distinto do PET sob scanners de luz; crítico para isolar devido à acidez. | BICHO DE ESTIMAÇÃO |
| PEBD | 4 | Identificável, embora muitas vezes processado de forma diferente com base na rigidez. | PEBDL |
| PP | 5 | Espectro único; comumente classificados para reutilização automotiva e de embalagens. | PEAD |
| PS | 6 | Facilmente identificado; separados para evitar contaminação em outros córregos. | QUADRIS |
Análises de mercado recentes revelam uma grande mudança na forma como as instalações de reciclagem lidam com os fluxos de materiais. Impulsionados por mandatos cada vez mais rigorosos de Responsabilidade Estendida do Produtor em todo o mundo, os operadores de plantas enfrentam uma pressão sem precedentes para atingir taxas de pureza superiores a 99%. A classificação padrão não é mais apenas uma ferramenta de ejeção. Está evoluindo rapidamente para um nó de coleta de dados. Os scanners modernos rastreiam tendências de composição de materiais em tempo real. Esses dados permitem que os gerentes de instalações ajustem dinamicamente as lavadoras de fricção e os secadores térmicos a jusante, otimizando o consumo de energia com base na carga exata de contaminação que entra na linha.
Enquanto isso, o cenário das embalagens está mudando. Plásticos biodegradáveis como o ácido polilático estão se infiltrando cada vez mais no fluxo de resíduos municipais. A olho nu, um copo para bebidas geladas de base biológica se parece exatamente com um copo PET padrão. No entanto, se estes bioplásticos entrarem num fluxo de reciclagem tradicional, actuarão como contaminantes químicos graves. Eles alteram drasticamente o ponto de fusão e arruínam a integridade estrutural do produto reciclado final.
Felizmente, a espectroscopia avançada pode detectar claramente as disparidades químicas entre os polímeros de base biológica e os plásticos tradicionais à base de petróleo. Os sistemas ópticos modernos são continuamente atualizados com novos dados espectrais. Isto permite aos operadores das instalações identificar e ejetar bioplásticos com sucesso, protegendo assim o valor central dos seus fluxos primários de reciclagem.
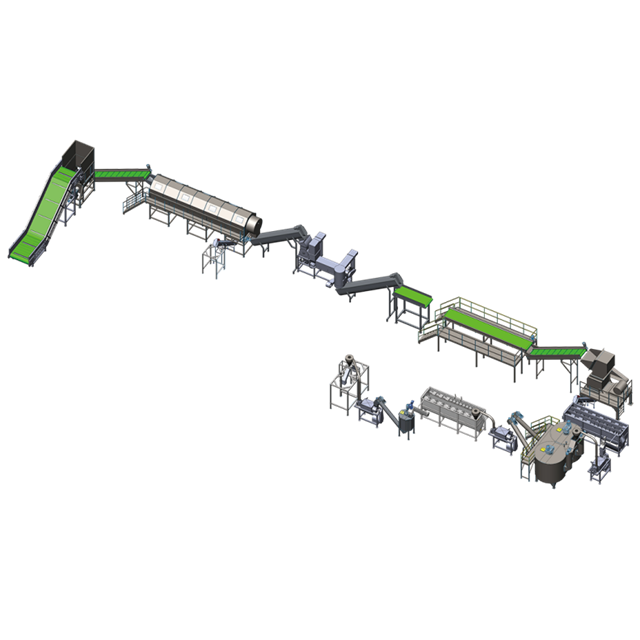
O maquinário que você coloca a jusante de seus classificadores ópticos determina, em última análise, a qualidade final do seu produto reciclado. No entanto, uma realidade fundamental da engenharia permanece. Um sistema de lavagem de alta eficiência é projetado para limpar materiais, não para separá-los.
Se o fluxo de entrada alimentado no equipamento de lavagem estiver fortemente contaminado com polímeros mistos, toda a linha deverá trabalhar significativamente mais. Níveis elevados de contaminação levam ao uso ineficiente de energia térmica. Picos de consumo de água. Os detergentes químicos esgotam-se rapidamente e são dispendiosos. Ao garantir que o sistema frontal forneça um fluxo altamente purificado, a linha de lavagem pode operar exatamente como os engenheiros pretendiam. Ele pode se concentrar inteiramente na remoção de resíduos orgânicos, na dissolução de colas e na remoção de etiquetas de papel, em vez de combater incompatibilidades químicas no tanque da lavadora quente.
A separação precisa do front-end também atua como uma estratégia robusta de manutenção preventiva. Os fluxos de resíduos municipais são notórios por conterem materiais abrasivos não alvo. Metais pesados e plásticos estruturais densos não têm absolutamente nenhum lugar em uma linha de reciclagem de embalagens padrão.
Do ponto de vista da engenharia, imagine uma lavadora de fricção de alta velocidade funcionando a 1.200 rotações por minuto. Se repentinamente ficar obstruído com adesivos derretidos e resinas densas e incompatíveis, os resultados serão catastróficos. Quando os scanners não conseguem ejetar essas anomalias logo no início, os contaminantes duros entram na fase de processamento mecânico. Eles rapidamente cegam ou quebram as lâminas de aço dos granuladores. Isso leva a graves bloqueios mecânicos, dispendiosos tempos de inatividade não planejados e dispendiosas substituições de componentes que prejudicam diretamente a margem da instalação.
Uma das aplicações comerciais mais críticas da tecnologia óptica é a separação do cloreto de polivinila do tereftalato de polietileno. No setor da reciclagem, isto é conhecido como o dilema do PVC. Ambos os materiais são amplamente utilizados para embalagens transparentes de consumo. Isso torna a separação manual impossível em escala.
Mesmo que uma percentagem microscópica de PVC chegue a uma linha de lavagem de reciclagem de garrafas PET , as consequências serão desastrosas. As linhas de lavagem industrial são projetadas para lidar com capacidades massivas, geralmente variando de 500 quilogramas por hora a 6.000 quilogramas por hora. Durante as fases subsequentes de fusão e extrusão, o PET requer temperaturas de processamento excepcionalmente altas. A estas temperaturas elevadas, qualquer PVC residual degrada-se imediatamente. Libera gás ácido clorídrico corrosivo. Este ácido ataca violentamente a estrutura molecular do lote, causando amarelecimento severo, fragilidade extrema e uma queda catastrófica na integridade estrutural. A espectroscopia de alta velocidade continua sendo o único método industrialmente viável para detectar e ejetar esses contaminantes antes que envenenem as fases de aquecimento.
O objetivo final de muitas operações modernas de reciclagem é produzir material reciclado de qualidade alimentar. Este produto premium comanda preços de mercado de alto nível. Alcançar a conformidade com estruturas regulatórias rigorosas exige uma abordagem intransigente e em vários níveis.
A base absoluta da produção de qualidade alimentar é a pureza de classificação quase perfeita. No entanto, a classificação por si só é insuficiente. O fluxo purificado deve então passar por um processo de lavagem intensivo em vários estágios. A sinergia perfeita entre o scanner que garante a pureza química e a linha de lavagem que utiliza tratamentos com soda cáustica quente para erradicar contaminantes biológicos é o que, em última análise, produz material seguro e aprovado para contato com alimentos.
Depois que os plásticos foram classificados com precisão pelas máquinas ópticas e rigorosamente limpos e secos pela linha de lavagem, o material existe como flocos de plástico limpos e uniformes. Para serem efetivamente utilizados por máquinas de moldagem por injeção ou sopradoras de fabricação padrão, esses flocos devem ser convertidos novamente em pellets de resina uniformes.
Esta transformação crítica ocorre durante o processo de extrusão. Os flocos limpos são alimentados em uma extrusora onde são derretidos. Eles são forçados a passar por telas de malha microscópicas para filtrar quaisquer impurezas remanescentes. O fundido é desgaseificado em um ambiente de vácuo profundo para extrair a umidade e, finalmente, cortado em pellets lisos e uniformes.
A viabilidade comercial dos sistemas de produção de pellets PET premium depende fortemente de duas métricas. Estas são a Viscosidade Intrínseca e a clareza da cor dos pellets. A Viscosidade Intrínseca é uma medição direta do peso molecular e da resistência mecânica do polímero.
Em contraste, se a classificação inicial for desleixada, vestígios de polímeros estranhos ou plásticos coloridos derreterão diretamente no lote. Esta contaminação cruzada reduz imediatamente a viscosidade. Isso torna os pellets resultantes muito fracos para aplicações de alto estresse, como garrafas de bebidas carbonatadas. A classificação frontal altamente precisa garante que a linha de extrusão processe um material puro e uniforme. Extrusoras avançadas de parafuso único equipadas com relações específicas entre comprimento e diâmetro podem manter pressões de processamento estáveis. Essa precisão resulta em pellets de qualidade premium que os recicladores podem vender com confiança pelas taxas de mercado mais altas possíveis.
Apesar de sua ampla adoção e eficiência comprovada, a tecnologia óptica tradicional enfrenta uma limitação bem documentada. Ele se esforça para identificar plásticos pretos. A raiz do problema está na física da absorção da luz. Os plásticos pretos são normalmente coloridos com pigmento negro de fumo. O negro de fumo absorve quase todo o espectro de luz, incluindo os cruciais comprimentos de onda do infravermelho próximo.
Como a luz é engolida em vez de refletida, o sensor não recebe nenhum sinal óptico de volta. Basicamente, ele vê um buraco negro se movendo ao longo da correia transportadora. Isto torna impossível identificar o polímero subjacente. Para combater este frustrante estrangulamento, a indústria está a desenvolver agressivamente novas soluções. Isso inclui espectroscopia no infravermelho médio, tecnologias de detecção baseadas em laser e iniciativas em todo o setor para eliminar gradualmente os pigmentos de negro de fumo em favor de corantes pretos detectáveis em embalagens de consumo.
Olhando para o futuro, o setor da reciclagem está a testemunhar um influxo maciço de capital em arquiteturas de triagem híbridas. O futuro da recuperação de materiais reside na integração perfeita de algoritmos de Inteligência Artificial e Aprendizado de Máquina com sensores visuais existentes. Embora os scanners padrão sejam fenomenais na identificação de polímeros básicos, as embalagens modernas estão se tornando cada vez mais complexas. Filmes multicamadas, capas retráteis de corpo inteiro e etiquetas pesadas podem facilmente confundir sensores padrão.
Ao integrar a inteligência artificial, as máquinas de triagem estão se tornando rapidamente mais inteligentes. Os modelos de aprendizado de máquina são treinados em milhões de imagens e pontos de dados espectrais. Isso permite que o software reconheça padrões físicos, formas e até embalagens específicas de marcas. Um sistema orientado por IA pode diferenciar com sucesso entre uma garrafa transparente envolta em uma capa retrátil de PVC de corpo inteiro e uma garrafa de PVC sólido. Ele ajusta dinamicamente sua lógica de classificação para manter a pureza absoluta do fluxo.
Para gestores de instalações e investidores que procuram otimizar as suas operações de reciclagem, é crucial ver a fábrica como um ecossistema único e interligado, em vez de uma coleção desarticulada de máquinas individuais. Concentrar todo o seu capital apenas na compra do classificador óptico mais caro não produzirá um alto retorno sobre o investimento se o seu equipamento de lavagem e extrusão posterior não tiver capacidade para tratar adequadamente o material classificado.
Uma instalação verdadeiramente lucrativa requer integração mecânica e de software perfeita. A capacidade de saída do classificador deve corresponder perfeitamente à capacidade de entrada da linha de lavagem. Da mesma forma, as capacidades térmicas e de vácuo da extrusora de pelotização devem ser calibradas com precisão. Eles precisam lidar com os níveis exatos de pureza e umidade alcançados pelo processamento inicial.
Devido às complexas dependências operacionais entre triagem, lavagem e extrusão, muitas das plantas de reciclagem mais bem-sucedidas optam por soluções prontas para uso fornecidas por fabricantes de equipamentos experientes e abrangentes.
A aquisição de equipamentos de uma equipe de engenharia unificada garante que toda a linha seja dimensionada corretamente desde o primeiro dia. Fabricantes experientes entendem perfeitamente como calibrar os parâmetros de lavagem para lidar com a produção específica de flocos gerada pelos classificadores modernos. Ao investir em um sistema holístico de ponta a ponta, as operadoras podem minimizar drasticamente o tempo de inatividade da integração. Eles eliminam gargalos de processamento localizados e garantem um fluxo contínuo suave e altamente lucrativo, desde resíduos municipais mistos até pellets reciclados de alto valor.
Quando devidamente calibrados e mantidos, os modernos classificadores ópticos industriais podem atingir rotineiramente taxas de pureza entre 95 e 99 por cento. No entanto, esta precisão depende muito da preparação do material de entrada. A trituração adequada, a distribuição consistente do material na correia de aceleração e a remoção de itens sobrepostos são fatores críticos de engenharia que garantem que os sensores possam ler com precisão cada peça plástica individual.
Os sensores padrão leem principalmente a camada superficial do material voltado para o scanner. Se uma embalagem for composta de plástico multicamadas, o sistema poderá identificar apenas a resina externa, levando potencialmente à contaminação em lotes de fluxo único. Para resolver isso, as instalações mais recentes estão combinando sensores de penetração profunda com software de reconhecimento visual de IA para sinalizar e separar embalagens complexas multicamadas em fluxos de recuperação dedicados.
Os sistemas padrão têm dificuldade para identificar os plásticos pretos porque o pigmento negro de fumo usado na fabricação absorve a luz. Isso evita que o sensor leia um sinal refletido. No entanto, tecnologias mais recentes que utilizam espectroscopia no infravermelho médio, detecção a laser e reconhecimento visual baseado em IA estão atualmente preenchendo essa lacuna para classificar com sucesso materiais pretos.
Uma linha de lavagem de plástico é projetada estritamente para limpar contaminantes de superfície, como sujeira, etiquetas e colas. Não pode alterar a composição química do plástico. A classificação frontal precisa garante que a linha de lavagem processe um material uniforme. Isto evita a contaminação cruzada química, economiza energia, reduz o uso de detergentes e protege o maquinário interno contra materiais abrasivos e não-alvo.
Numa linha de reciclagem de PET, a classificação precisa é absolutamente vital para identificar e ejetar o PVC, que a olho nu parece idêntico ao PET. Se o PVC entrar no processo de fusão posterior, ele queima na temperatura de fusão mais alta exigida para o PET. Isso libera ácido clorídrico que degrada todo o lote e corrói equipamentos de extrusão caros.
Embora a classificação altamente precisa forneça o material de entrada puro necessário, a classificação por si só não garante o status de qualidade alimentar. Alcançar a produção de pellets de qualidade alimentar também requer uma combinação intensiva de lavagem cáustica a quente, lavagem por fricção em alta velocidade e desgaseificação a vácuo adequada durante a fase de extrusão para remover todos os contaminantes biológicos e compostos orgânicos voláteis.
As máquinas de classificação modernas são incrivelmente rápidas. Eles normalmente processam materiais em correias transportadoras que se movem a velocidades de 2,5 a 3 metros por segundo. Dependendo da largura da máquina e da densidade do material, um único classificador óptico pode processar várias toneladas de plástico por hora. Ele identifica e ejeta fisicamente itens individuais em meras frações de segundo.
Pronto para atualizar suas instalações? Pare de permitir que gargalos de processamento destruam suas margens de lucro. Se você precisa lidar com 500 kg/h ou escalar para uma operação massiva de 6.000 kg/h, a integração perfeita do equipamento é a chave para a produção de flocos e pellets de qualidade alimentar premium. Explore hoje prontas para uso, líderes do setor, soluções de reciclagem de plástico projetadas para máxima pureza e estabilidade operacional contínua.


