
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-16 Origem:alimentado


O filme plástico úmido destrói totalmente o processo de extrusão final. Entre em qualquer fábrica de reciclagem desatualizada e você verá o caos em primeira mão. Os operadores martelam as tremonhas em ponte. As extrusoras liberam vapor violentamente. Varrer pellets rejeitados e quebradiços torna-se uma tarefa diária frustrante. Como as instalações de primeira linha eliminam esse enorme gargalo operacional?
Uma robusta linha de lavagem de plástico faz um trabalho fenomenal na limpeza de resíduos pós-consumo. Ele remove agressivamente lama, produtos químicos agrícolas e óleos residuais. No entanto, o material de saída está encharcado. Os plásticos flexíveis têm uma enorme relação entre área de superfície e volume. Esta característica física retém a umidade superficial teimosa, tornando os flocos totalmente inadequados para fusão imediata.
Neste guia de engenharia, detalhamos a mecânica crítica da compressão do filme. Você aprenderá exatamente como essas máquinas especializadas preparam o material lavado para extrusão. Também exploraremos por que a desidratação mecânica se tornou um componente inegociável para operações de reciclagem lucrativas.
Para compreender o valor de um espremedor de filme, devemos observar sua posição exata no fluxo de trabalho de reciclagem mais amplo. Em uma operação padrão, os plásticos pós-consumo passam por uma sequência rigorosa de trituração, lavagem por fricção e separação por flutuação. Esses estágios iniciais dependem fortemente de grandes volumes de água para eliminar contaminantes sólidos pesados.
Este processo que exige muita água produz flocos de plástico excepcionalmente limpos. No entanto, introduz um grave problema secundário. O material que sai da lavadora de fricção final ou do tanque de enxágue está completamente saturado. Filme úmido e arejado simplesmente não pode entrar em uma extrusora de pelotização.
A máquina de espremer filme atua como uma ponte indispensável aqui. Posicionado imediatamente após a fase final de lavagem, o espremedor funciona como um ponto de transição automatizado. Recebe a penugem molhada diretamente do equipamento de limpeza. Em seguida, ele processa essa penugem em um estado seco e densificado. Ao resolver problemas de umidade e densidade simultaneamente, o espremedor garante que o material que entra na garganta de alimentação da extrusora esteja perfeitamente condicionado para uma fusão de alta eficiência.
Olhando para a trajetória mais ampla da indústria de reciclagem de plástico, a transição para a compressão mecânica alinha-se perfeitamente com as atuais demandas do mercado. Mandatos globais mais rigorosos para conteúdo reciclado pós-consumo estão forçando as marcas a exigir pellets de qualidade quase virgem. Os operadores das instalações já não podem suportar a porosidade e a degradação causadas por métodos de secagem inadequados.
O aumento dos custos da eletricidade industrial em todo o mundo desempenha um papel importante nesta mudança. O funcionamento de secadores térmicos que consomem muita energia ou de enormes sopradores de ar quente destrói as margens de lucro. Avançar em direção à densificação baseada em fricção não é mais apenas uma atualização operacional. É uma necessidade económica estrita. As instalações que adotam a compressão mecânica relatam consistentemente métricas de custo por tonelada mais baixas em comparação com aquelas que adotam sistemas legados de secagem térmica.
Os operadores das fábricas enfrentam obstáculos significativos ao tentar processar plásticos flexíveis lavados. As razões fundamentais pelas quais o filme lavado não pode ser alimentado diretamente em uma extrusora resumem-se a duas propriedades físicas frustrantes. Estes são umidade excessiva e densidade aparente inadequada.
A introdução de água em um ambiente de extrusão de alta temperatura é altamente destrutiva. As extrusoras de pelotização padrão operam em temperaturas que variam de 160°C a 240°C dependendo do polímero específico. Quando o filme úmido entra no cilindro da extrusora, a água residual sofre instantaneamente uma mudança de fase. Ele violentamente se transforma em vapor.
A água se expande por um fator de aproximadamente 1.600 ao ser convertida de líquido em gás. Esta rápida expansão cria uma imensa pressão interna. A geração repentina de vapor causa forte formação de espuma e liberação de gases, impedindo que o polímero fundido forme um fio coeso. O vapor retido também cria vazios microscópicos nos pellets plásticos finais, reduzindo significativamente sua integridade estrutural. Pellets com alta porosidade são quebradiços e serão rejeitados pelos fabricantes posteriores. Implementar um método eficaz para desidratação de filmes plásticos antes da extrusão é uma exigência operacional absoluta.
Além da umidade, a estrutura física dos plásticos flexíveis lavados apresenta um enorme desafio de alimentação. Materiais como filmes agrícolas de polietileno de baixa densidade e sacos tecidos de polipropileno são incrivelmente leves depois de triturados. A densidade aparente destes flocos lavados normalmente varia de apenas 20 a 50 quilogramas por metro cúbico. Uma extrusora padrão opera de forma mais eficiente quando alimentada com materiais que possuem uma densidade aparente de 300 quilogramas por metro cúbico ou superior.
Essa discrepância extrema leva a uma falha mecânica conhecida como ponte. Como o filme fofo não tem massa, a gravidade por si só não consegue puxá-lo para dentro da garganta de alimentação. O material se entrelaça e forma um arco sólido sobre a rosca rotativa da extrusora. O parafuso não consegue agarrar o material, causando fome de alimentação. A capacidade de produção cai drasticamente e o fluxo inconsistente de material causa flutuações severas na pressão de fusão.
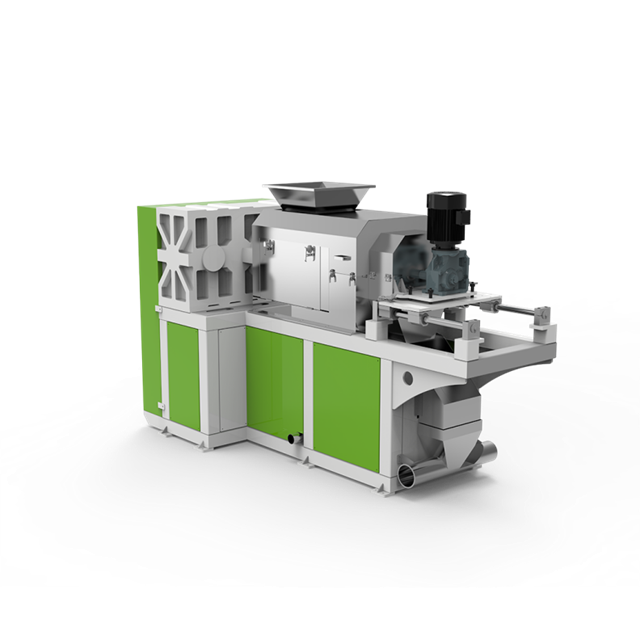
A máquina de espremer filme resolve os desafios de umidade e densidade por meio de um processo mecânico de vários estágios. Ao contrário dos secadores térmicos tradicionais que dependem de fontes externas de calor, um espremedor utiliza força mecânica e fricção. Veja exatamente como ocorre a transformação no chão de fábrica.
O processo começa quando o filme úmido e fofo cai no funil de recepção. No centro da máquina está um parafuso resistente de passo variável alojado dentro de um cilindro de aço robusto. À medida que o parafuso gira, ele puxa ativamente o material úmido para frente. A distância entre as hélices do parafuso diminui gradualmente à medida que o material se aproxima da extremidade de descarga.
Este passo decrescente diminui continuamente o volume físico disponível para o plástico. O filme é submetido a imensa compressão mecânica. Essa intensa ação de compressão força os pedaços individuais de filme a se compactarem firmemente, iniciando o processo de densificação enquanto torce agressivamente a água superficial retida.
À medida que o parafuso aplica pressão crescente, a água retida é mecanicamente forçada para fora da matriz plástica. A seção inferior do cilindro do espremedor apresenta telas de drenagem especializadas e resistentes ou um alojamento perfurado com precisão.
A pressão é tão intensa que a água é expelida rapidamente por essas perfurações. Este estágio de desidratação mecânica reduz o teor de umidade de mais de 30% para aproximadamente 10-15% em questão de segundos. Calor aplicado zero é usado aqui. A água expelida é coletada em um recipiente de drenagem abaixo da máquina e retorna ao sistema de tratamento de água da instalação.
A fase mais avançada tecnologicamente ocorre na secção final do cano. O plástico fortemente comprimido avança contra um ponto de descarga restrito. O cisalhamento mecânico e o atrito entre o plástico, o parafuso e a parede do cilindro geram uma quantidade substancial de calor natural.
Este calor friccional serve a dois propósitos vitais. Primeiro, aumenta a temperatura o suficiente para evaporar a umidade residual restante. Isto reduz o teor final de água para o nível alvo de 1–3%. Em segundo lugar, o calor é controlado com precisão para atingir o ponto de amolecimento do polímero específico. O plástico não atinge o estado líquido totalmente fundido. Em vez disso, torna-se semiplastificado. Ele amolece e se funde, transformando-se de flocos soltos em uma massa coesa, semelhante a uma massa.
A etapa final envolve moldar o material semiplastificado em um formato gerenciável. A massa plástica densa e quente força através de uma placa de matriz especializada localizada na extremidade do cilindro do espremedor. À medida que o material é extrudado através dos orifícios, um conjunto de lâminas rotativas de alta velocidade o corta imediatamente em pequenos pedaços.
Como o material é semifundido, essas peças cortadas aglomeram-se naturalmente e esfriam ligeiramente à medida que são descarregadas. Eles formam grânulos densos e irregulares, semelhantes a pipoca. Esses grânulos possuem alta densidade aparente e fluem facilmente sob a gravidade. Eles estão perfeitamente condicionados para cair diretamente no funil de uma extrusora de pelotização.
Ao projetar uma instalação de reciclagem, os operadores devem escolher a tecnologia de secagem correta. Historicamente, os secadores centrífugos eram a escolha padrão. No entanto, quando se trata de filmes flexíveis, a secagem centrífuga falha em comparação com a compressão mecânica.
Os secadores centrífugos operam girando plástico úmido em altas velocidades dentro de uma tela estacionária. Isso joga a água para fora. Este método funciona muito bem para plásticos rígidos, como flocos de garrafas PET ou material reciclado espesso de HDPE. Os materiais duros ricocheteiam nas telas, permitindo que a água se desprenda facilmente.
Os filmes flexíveis reagem de maneira diferente. Filmes macios e finos se colam contra as telas giratórias. Eles cegam as perfurações e evitam que a água escape. A alta área superficial permite que a tensão superficial retenha a umidade que a força centrífuga por si só não consegue superar. Os secadores centrífugos geralmente deixam filmes flexíveis com um teor de umidade residual de 8 a 15%. Pior ainda, a secagem centrífuga não faz absolutamente nada para aumentar a densidade aparente do material.
| Característica/Métrica | Centrífuga Spin Dryer | Film Espremendo Máquina |
|---|---|---|
| Tipo de material ideal | Plásticos rígidos como flocos de PET e HDPE | Plásticos flexíveis como sacos tecidos LDPE, LLDPE e PP |
| Mecanismo de Secagem | Rotação de alta velocidade usando força centrífuga | Compressão mecânica e aquecimento por cisalhamento por fricção |
| Conteúdo final de umidade | 8% a 15% para filmes flexíveis | 1% a 3% alcançado de forma consistente |
| Impacto na densidade aparente | Nenhum. O material permanece fofo e leve. | Alto. Transforma penugem em grânulos densos. |
| Prontidão de alimentação da extrusora | Pobre. Causa pontes na tremonha e vazios de vapor. | Excelente. A alimentação por gravidade é fácil e maximiza o rendimento. |
Ao atualizar uma instalação para lidar com plásticos flexíveis, selecionar o maquinário certo é fundamental. Nem todos os equipamentos de densificação são projetados de acordo com os mesmos padrões. Os operadores da planta devem avaliar a integridade mecânica, a distribuição de energia e as capacidades de automação para garantir a confiabilidade a longo prazo. Procure especificações de nível industrial semelhantes às da série DYJG.
A função central depende de imensa pressão mecânica. Esta compressão contínua gera estresse físico extremo nos componentes metálicos. Os espremedores de alta qualidade utilizam ligas especializadas resistentes ao desgaste. As máquinas Premium apresentam parafusos forjados em liga de aço estrutural de alta qualidade, especificamente 38CrMoAlA nitretado. Este processo de endurecimento superficial profundo aumenta significativamente a resistência à abrasão. Isto é essencial no processamento de filmes agrícolas que retêm partículas microscópicas de areia.
A densificação de polímeros flexíveis exige energia cinética substancial. O conjunto do motor e da caixa de engrenagens deve fornecer torque alto e consistente em velocidades de rotação relativamente baixas. Dependendo da capacidade alvo, que pode variar de 300 a 1.000 kg/h, os motores normalmente variam de 90kW a 160kW. Um espremedor premium apresenta uma caixa de engrenagens de superfície resistente e com dentes duros. Se a caixa de engrenagens for subdimensionada, a máquina irá travar frequentemente durante picos de material, levando a tempos de inatividade dispendiosos.
Máquinas autônomas estão sendo rapidamente substituídas por linhas de produção totalmente integradas. Uma máquina de primeira linha deve se comunicar perfeitamente com um sistema avançado de lavagem de resíduos de plástico . A integração avançada envolve sistemas PLC que monitoram o fluxo de materiais em tempo real. Se a tremonha de saída do espremedor estiver cheia, o PLC sinaliza automaticamente às arruelas de fricção a montante para pausar a entrega do material. Isso cria uma operação contínua e em circuito fechado que requer intervenção humana mínima.
| Componente/Característica | Espremedor de mercado padrão | Espremedor premium de alta qualidade |
|---|---|---|
| Material do parafuso | Aço carbono padrão | 38CrMoAlA nitretado ou liga bimetálica |
| Tipo de caixa de velocidades | Engrenagem de redução padrão | Superfície de dentes duros, caixa de engrenagens de alto torque |
| Saída de umidade | 5% a 8% | 1% a 3% |
| Sistema de controle | Botão manual | Tela sensível ao toque PLC com integração VFD |
A versatilidade de uma máquina espremedora de filme é um de seus atributos mais valiosos. Enquanto os plásticos rígidos utilizam secadores centrífugos, os polímeros flexíveis requerem compressão especializada. Abaixo estão os principais materiais que mais se beneficiam dessa tecnologia.
Filmes agrícolas de LDPE pós-consumo: Os filmes agrícolas de polietileno de baixa densidade representam um grande segmento da indústria de reciclagem de plástico. Esses materiais retêm quantidades significativas de umidade. Quando alimentada em um espremedor, a compressão mecânica força a saída da água retida. O calor friccional suaviza ligeiramente o LDPE, transformando grandes volumes de filme em aglomerados compactos.
Filmes Stretch Wrap e Embalagem LLDPE: O Polietileno Linear de Baixa Densidade é caracterizado por extrema elasticidade. O peso leve do LLDPE causa pontes severas nos funis da extrusora. O espremedor resolve isso semiplastificando o material e cortando-o em grânulos densos. A gravidade pode então puxar o material de forma eficiente para dentro da rosca da extrusora.
Sacos tecidos PP e sacos Jumbo: Os sacos tecidos de polipropileno possuem uma resistência à tração incrivelmente alta. Os aglomeradores tradicionais lutam para processar sacos de tecido PP sem desgaste excessivo da lâmina. Um espremedor de alto torque esmaga e comprime as fibras tecidas resistentes. Ele quebra a integridade estrutural da trama e gera calor suficiente para formar grânulos sólidos e uniformes.
Redes de nylon e redes de pesca: O nylon é um material higroscópico. Absorve naturalmente a umidade dentro de sua estrutura polimérica. O processamento de redes de pesca descartadas requer uma remoção agressiva de umidade antes da extrusão para evitar a degradação hidrolítica. Os espremedores de filme aplicam a pressão sustentada necessária para expulsar a umidade, convertendo redes emaranhadas em matéria-prima de alta densidade.
A reciclagem bem-sucedida de filmes plásticos requer controle preciso de umidade e densificação estrutural. Sem abordar o fator fluff e a água residual, os processos de extrusão inevitavelmente sofrerão gargalos, desgaste do equipamento e má qualidade dos pellets. Os espremedores de filme fornecem a solução contínua definitiva para esses dois desafios formidáveis.
Investir em máquinas de compressão modernas atualiza toda a sua operação. Ele transforma um processo desarticulado e trabalhoso em um fluxo de trabalho simplificado e altamente lucrativo. Pronto para eliminar pontes na tremonha e vazios de vapor? Equipe suas instalações com tecnologia de desidratação de alto desempenho. Visite a Jwell Recycling para explorar soluções personalizadas e aumentar drasticamente sua produção de extrusão hoje mesmo.
Para uma extrusão ideal sem problemas de desgaseificação, o nível de umidade deve ser rigorosamente controlado entre 1% e 3%. Quando os polímeros flexíveis retêm a umidade acima desse limite, a água vaporiza instantaneamente ao entrar no barril de alta temperatura. Esta expansão do vapor provoca a formação de espuma dentro do polímero fundido, levando a uma severa porosidade nos pellets reciclados finais. Um espremedor de filme de alta qualidade utiliza intensa pressão mecânica e calor de fricção para atingir esse objetivo de forma consistente.
Sim. Em quase todos os projetos modernos de instalações de reciclagem, um espremedor de filme substitui completamente o aglomerador tradicional do tipo lote. Historicamente, os aglomeradores evaporavam a umidade e densificavam os restos de filme através da fricção de lâminas rotativas de alta velocidade em uma panela grande. Esse método mais antigo é um processo em lote que exige supervisão manual constante, gera poeira excessiva e consome grandes quantidades de energia elétrica. O espremedor executa exatamente as mesmas tarefas de densificação e secagem de forma contínua e automática.
Não, o espremedor é altamente eficiente em termos energéticos em comparação com tecnologias alternativas de secagem. Os sistemas de secagem térmica dependem de aquecedores de resistência elétrica de alta potência ou sopradores de ar quente. Um espremedor de filme opera segundo o princípio da termodinâmica mecânica. A máquina usa um único motor elétrico potente para acionar o parafuso de compressão. O calor de secagem real é gerado naturalmente através da intensa fricção do plástico que se comprime contra si mesmo e contra as paredes do cilindro.
Não, desde que o maquinário seja projetado com precisão e calibrado corretamente pelo operador. A degradação do polímero normalmente ocorre quando os plásticos são expostos ao calor térmico excessivo e descontrolado que quebra as cadeias moleculares. Um espremedor de alta qualidade gerencia cuidadosamente o calor friccional que gera. A temperatura dentro do barril atinge apenas o ponto preciso necessário para semiplastificar o material. Como o processo é contínuo, o tempo de residência do plástico dentro do espremedor é muito curto, evitando danos causados pelo calor.
Um espremedor de filme possui um tamanho altamente compacto. Os sistemas tradicionais de secagem térmica requerem tubulações longas, enormes separadores de ciclones e grandes silos de aquecimento para fornecer tempo de residência suficiente para que o ar quente evapore a umidade. Em contraste, um espremedor consolida a desidratação, a secagem e a densificação em uma única estrutura de máquina. Isso economiza espaço valioso na fábrica e simplifica o layout geral da fábrica.
A manutenção mais crítica envolve monitorar o desgaste nas hélices do parafuso e na parede interna do cilindro. Como a máquina depende de alto atrito e pressão, contaminantes abrasivos como areia residual podem desgastar gradualmente o metal. As instalações devem realizar inspeções visuais regulares e medir a folga entre o parafuso e o cilindro. A utilização de máquinas com componentes de aço nitretado 38CrMoAlA amplia significativamente os intervalos de manutenção, exigindo apenas trocas rotineiras de óleo da caixa de engrenagens e lubrificação dos rolamentos em condições normais de operação.


