
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-23 Origem:alimentado


A crescente importância da reciclagem de plástico na indústria moderna não pode ser exagerada. Dados recentes do mercado revelam uma enorme aceleração em direção a 30 a 50 por cento de conteúdo reciclado pós-consumo nos setores de embalagens e automotivo. Impulsionado por exigências ambientais globais cada vez mais rigorosas e por grandes flutuações nos custos das matérias-primas, o processamento de sucata industrial evoluiu. Já não é apenas uma iniciativa verde de nicho. É uma estratégia vital para manter a rentabilidade básica.
No entanto, à medida que os processadores tentam integrar maiores volumes de sucata, rapidamente descobrem uma dura realidade no chão de fábrica. As configurações de extrusão legadas simplesmente não conseguem lidar com os comportamentos erráticos do fluxo do material reciclado moderno de origem mista. Embora a utilização de sucata reciclada economize dinheiro em papel, sua natureza física irregular cria enormes dores de cabeça mecânicas. Ao contrário dos pellets virgens, que são uniformes em formato e peso, o material reciclado é notoriamente inconsistente. Esta imprevisibilidade introduz sérios desafios em relação à alimentação da extrusora. O resultado? Gargalos de produção constantes, desperdício crescente de energia e qualidade de material gravemente degradada.
Compreender a dinâmica do fluxo de materiais é o primeiro passo. Investir na máquina de pelotização de plástico certa é a chave definitiva para transformar sucata inconsistente em pelotas uniformes e de alto valor. Este guia abrangente explora exatamente como a consistência do material reciclado afeta o processo de extrusão. Descobriremos os custos ocultos da má alimentação e detalharemos como as atualizações estratégicas de equipamentos podem resolver esses problemas mecânicos de forma permanente.
Para resolver permanentemente os problemas de alimentação, os operadores devem primeiro entender o que torna o material moído fundamentalmente diferente da resina virgem uniforme. Por que emperra? Por que surge? As variáveis geralmente se enquadram em três categorias físicas distintas. Esses fatores determinam exatamente como um material se comporta sob a gravidade e o estresse mecânico.
O processo de trituração e granulação cria inerentemente flocos irregulares e irregulares. Quando as peças plásticas são esmagadas, a geometria resultante é totalmente imprevisível. Os pellets virgens são normalmente esféricos ou cilíndricos. Isso permite que eles rolem uns sobre os outros com atrito mínimo, como os rolamentos de esferas. Em total contraste, partículas de material reciclado planas, angulares e alongadas tendem a se interligar. Este comportamento interligado reduz drasticamente a fluidez natural do material. Impede fisicamente que a sucata deslize suavemente pelas paredes da tremonha e para dentro da garganta de alimentação.
A densidade aparente é definida como o peso de um material por unidade de volume. Como a sucata triturada contém formas irregulares e grandes quantidades de ar aprisionado, ela normalmente possui uma densidade aparente muito mais baixa e altamente variável em comparação com o material virgem. Por exemplo, pellets de PE virgem podem apresentar uma densidade aparente de fluxo livre de 0,60 g/cm³. Enquanto isso, flocos flexíveis de filme PE podem registrar valores tão baixos quanto 0,05 g/cm³. Esta variação extrema torna incrivelmente difícil para uma extrusora padrão alimentada por gravidade manter uma ingestão consistente. A massa real que entra no parafuso muda a cada rotação.
Durante a granulação mecânica agressiva, é inevitavelmente gerado pó plástico microscópico. Os profissionais da indústria referem-se a isso como multas. Esses finos criam atrito excessivo e eletricidade estática na garganta de alimentação. O material adere teimosamente às paredes da tremonha. Além disso, flocos inconsistentes muitas vezes retêm a umidade ambiente. Quando esta umidade entra no cilindro de extrusão aquecido, ela vaporiza instantaneamente. As bolhas de gás resultantes perturbam o fluxo do material, alteram aleatoriamente a viscosidade do fundido e comprometem gravemente a estabilidade estrutural do polímero fundido final.
Quando o material reciclado de baixa qualidade atende a um mecanismo de alimentação padrão, ocorrem falhas mecânicas específicas. Essas interrupções fazem mais do que apenas paralisar a produção. Eles exigem intervenção manual constante e trabalhosa dos operadores de piso.
Imagine um chão de fábrica movimentado. A extrusora seca repentinamente, a pressão da matriz cai e um operador precisa pegar um martelo de borracha para bater na lateral da tremonha. Esse cenário frustrante é conhecido como ponte. Ocorre quando flocos irregulares e de baixa densidade se entrelaçam para formar um arco estrutural na parte mais estreita da tremonha. Esta ponte física bloqueia totalmente a garganta de alimentação. A caça aos ratos é um fenômeno relacionado. Aqui, o material flui apenas pelo centro exato da tremonha. Ele deixa um cilindro compactado e estagnado de material agarrado às paredes externas. Ambos os problemas interrompem completamente o processo de extrusão.
Como a densidade aparente do material reciclado varia muito de um punhado para outro, a rosca da extrusora absorve diferentes quantidades de massa por rotação. Essa inconsistência leva diretamente ao aumento. Surging é uma condição perigosa onde a taxa de saída na cabeça da matriz flutua de forma imprevisível. Em um minuto, a máquina empurra um fio grosso e pesado. No minuto seguinte, ele se torna um fio frágil. A sobretensão arruína as tolerâncias dimensionais do produto final e causa variações massivas na integridade estrutural geral.
As extrusoras padrão são projetadas para alimentação por inundação. Eles operam sob a suposição de que a tremonha é mantida cheia e a gravidade garantirá que a raiz do parafuso seja constantemente compactada. No entanto, o material reciclado leve e fofo muitas vezes não cai rápido o suficiente para manter o parafuso cheio. Isso leva à alimentação involuntária de fome. O parafuso gira sem material suficiente para processar. Isso reduz drasticamente a capacidade geral de produção da máquina e desperdiça imensas quantidades de energia elétrica.
| Parâmetro | Pelotas Virgens | Misturadas Remoídas/Flocos |
|---|---|---|
| Densidade aparente | Alto e consistente em torno de 0,50 a 0,65 g/cm³ | Baixo e altamente variável, muitas vezes 0,05 a 0,30 g/cm³ |
| Geometria de Partículas | Esférico ou cilíndrico uniforme | Irregular, plano, alongado e entrelaçado |
| Fluidez | Excelente, comporta-se como fluido | Fraco, propenso a aderência estática e formação de pontes |
| Mecanismo de alimentação necessário | Funil de alimentação por gravidade padrão | Alimentadores forçados, compactadores ou compactadores de corte |
| Risco de consistência fundida | Muito baixo | Alto risco de surto e degradação térmica |
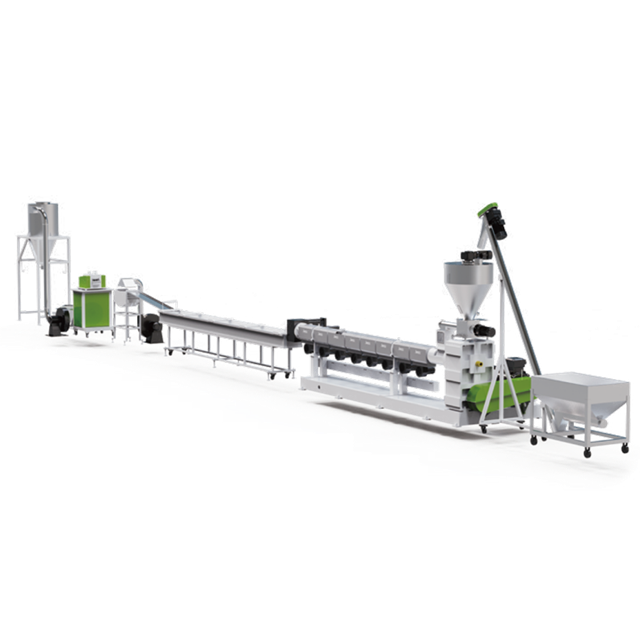
Os bloqueios mecânicos de alimentação na tremonha não reduzem apenas os limites de produção. Eles desencadeiam uma violenta reação em cadeia de interrupções térmicas e químicas dentro do cilindro da extrusora.
A alimentação desigual causa pressão de fusão errática na matriz. Quando o parafuso não é preenchido de forma consistente, o atrito de cisalhamento aplicado ao plástico varia. Como o cisalhamento é responsável por uma parte significativa do processo de fusão, o cisalhamento irregular leva a perigosos pontos quentes e frios dentro do polímero fundido. Os pontos frios resultam em partículas sólidas não derretidas que contaminam o produto final. Por outro lado, os pontos quentes fazem com que o plástico queime, fume ou se degrade quimicamente.
Quando ocorrem pontes ou buracos de rato, lotes específicos de material permanecem estagnados na zona de alimentação por muito mais tempo do que o pretendido. Os plásticos são altamente sensíveis à sua história térmica. A exposição prolongada a altas temperaturas sem movimento para frente faz com que as cadeias poliméricas se quebrem por meio da cisão da cadeia. Esta degradação térmica se manifesta como manchas pretas, descoloração severa e perda total de propriedades mecânicas. Os pellets finais tornam-se quebradiços e comercialmente inviáveis.
Além dos defeitos imediatos do material, a alimentação inconsistente força o motor e a caixa de engrenagens da extrusora a suportar cargas brutais e flutuantes. Quando uma onda de material denso cai repentinamente em um barril faminto, o motor deve aumentar seu torque instantaneamente para empurrá-lo. Essas mudanças rápidas e constantes no estresse mecânico levam ao desgaste prematuro do metal. As hélices do parafuso, o revestimento interno do cilindro e os rolamentos axiais críticos sofrem uma grande surra, resultando em falhas catastróficas e dispendiosos tempos de inatividade para manutenção.
Depender de extrusoras padrão alimentadas por gravidade para processar material reciclado de baixa qualidade é uma batalha ineficiente e perdida. Para alcançar uma produção consistente e um fundido de alta qualidade, as instalações devem atualizar para equipamentos especializados projetados especificamente para a física dos materiais reciclados.
Para neutralizar a baixa densidade aparente da sucata triturada, as modernas máquinas de reciclagem utilizam alimentadores de força mecânica. Em vez de depender passivamente da gravidade, um alimentador forçado apresenta um sem-fim acionado de forma independente, posicionado dentro da tremonha. Este sem-fim comprime fisicamente e empurra o material reciclado leve e volumoso diretamente para a garganta de alimentação da extrusora. Ao compactar o material com força, a máquina garante que o parafuso seja embalado de forma consistente. Isso elimina completamente a ponte e estabiliza a saída.
Para plásticos altamente irregulares ou flexíveis, como filmes LDPE ou sacos de tecido, é altamente recomendável integrar um cortador compactador em uma A série JWP, por exemplo, utiliza uma grande unidade cilíndrica situada diretamente acima da extrusora. Lâminas giratórias de alta velocidade na parte inferior do compactador criam atrito intenso. Esta ação pré-aquece, seca e densifica a sucata irregular. A força centrífuga empurra então esse material densificado e semifundido diretamente para dentro da rosca da extrusora em uma etapa contínua e altamente estável. É uma virada de jogo para a reciclagem de filmes. linha de pelotização de plástico .
O material reciclado frequentemente carrega níveis mais elevados de umidade, tintas de impressão residuais e contaminantes superficiais do que o plástico virgem. Quando submetidos ao calor da extrusora, esses contaminantes se transformam em gases voláteis. Máquinas de pelotização especializadas apresentam zonas avançadas de desgaseificação a vácuo duplo ou triplo ao longo do barril. Esses poderosos sistemas de ventilação extraem a umidade vaporizada e o ar preso antes que o plástico chegue à cabeça de roscar. Isto evita vazios, bolhas e fraquezas estruturais nos pellets finais.
Ao atualizar uma instalação para lidar com sucatas de plástico rígido, selecionar a arquitetura de sistema correta é fundamental para o seu sucesso operacional. Isso inclui materiais como garrafas trituradas de polietileno de alta densidade, caixas de bateria de polipropileno ou peças automotivas ABS.
A escolha entre extrusoras de parafuso único e de parafuso duplo depende muito da consistência e do nível de contaminação da sua matéria-prima. Uma linha de pelotização de plástico rígido dedicada que utiliza uma configuração de parafuso único, como a série JWL de estágio único, é altamente econômica. É extremamente eficiente para processar plásticos rígidos limpos e pré-selecionados com densidade aparente moderada, geralmente apresentando relações L/D otimizadas de 32:1 ou 36:1 para fusão completa. Por outro lado, as extrusoras de rosca dupla oferecem capacidades superiores de mistura dispersiva. Os parafusos entrelaçados co-rotativos proporcionam deslocamento positivo, tornando-os ideais para manusear materiais reciclados altamente compostos.
O material reciclado rígido raramente está perfeitamente limpo. Muitas vezes contém vestígios de etiquetas de papel, folhas de alumínio ou plásticos estranhos que não podem ser derretidos. Uma linha de pelotização premium deve incorporar filtração contínua e robusta por fusão. Trocadores de tela hidráulicos de pistão duplo ou filtros a laser autolimpantes automatizados removem esses contaminantes microscópicos do polímero fundido sem interromper a produção. Manter um fluxo de fusão limpo garante que os pellets finais atendam aos rígidos padrões de qualidade exigidos para reciclagem em circuito fechado.
As roscas de extrusão padrão são projetadas para pellets virgens e não possuem a geometria necessária para processar o material reciclado com eficiência. As linhas especializadas apresentam perfis de parafusos personalizados projetados especificamente para materiais reciclados. Esses perfis geralmente incluem voos de alimentação mais profundos na zona de entrada para acomodar flocos de baixa densidade aparente. Eles também utilizam zonas de barreira especializadas para garantir que as partículas sólidas não fundidas sejam separadas do polímero totalmente fundido.
Embora máquinas avançadas de pelotização sejam a solução definitiva, a implementação de protocolos rigorosos de pré-tratamento no chão de fábrica aumentará significativamente a eficiência e a vida útil do seu equipamento de extrusão.
A base para uma boa alimentação da extrusora começa no granulador. Manter as lâminas do granulador afiadas e utilizar os tamanhos de tela corretos garante que os flocos de plástico sejam cortados de forma limpa, em vez de rasgados ou esticados. Cortes limpos produzem uma geometria de partículas mais uniforme com menos bordas irregulares. Isto reduz diretamente a probabilidade de formação de pontes na tremonha e minimiza a geração de poeira excessiva e problemática.
Como os lotes de material reciclado podem variar muito em termos de densidade aparente e índice de fluidez, a alimentação direta do granulador para a extrusora raramente é recomendada. As instalações devem utilizar grandes silos de homogeneização ou misturadores de fita para misturar diferentes lotes de material reciclado. Ao calcular a média da densidade aparente e das propriedades térmicas em um volume maior de material, os operadores fornecem à extrusora uma matéria-prima muito mais estável e previsível.
A remoção de partículas finas e umidade antes da extrusão melhora drasticamente a fluidez do material. Os sistemas de elutriação, ou classificadores de ar, usam correntes de ar controladas para separar a poeira leve dos flocos de plástico mais pesados. Isto elimina a aderência estática que faz com que o material grude na garganta de alimentação. Além disso, a passagem do material reciclado higroscópico através de um secador dessecante garante que a umidade da superfície seja erradicada, evitando a degradação hidrolítica do polímero durante a fase de extrusão.
Para gerentes de fábrica e diretores de produção, solucionar problemas de alimentação de extrusoras não é apenas uma necessidade técnica. É uma estratégia financeira crítica. A atualização para um sistema especializado adaptado para reciclagem transforma resíduos variáveis em um fluxo de receita altamente lucrativo.
Os custos ocultos da má alimentação são substanciais. Cada vez que um operador precisa interromper seu fluxo de trabalho para limpar manualmente uma tremonha em ponte, a instalação desperdiça um tempo valioso de produção. O aumento e a alimentação de fome também exigem ajustes manuais constantes na temperatura da extrusora e na velocidade da rosca. Os sistemas automatizados de alimentação forçada e compactador de corte eliminam completamente essas intervenções que exigem muita mão-de-obra. A linha funciona continuamente com supervisão mínima.
No altamente competitivo mercado de plásticos reciclados, a consistência dita o preço. Pellets que sofrem degradação térmica, manchas pretas ou índice de fluxo de fusão variável devido à má alimentação devem ser vendidos com um desconto significativo ou totalmente descartados. Ao manter uma pressão estável e temperaturas de fusão homogêneas, as modernas linhas de pelotização produzem pellets uniformes e sem defeitos. Esses pellets reciclados de alta qualidade podem ser vendidos a preços premium de mercado, acelerando diretamente o período de retorno do investimento do equipamento.
Extrusoras padrão que lutam com moagem inconsistente consomem eletricidade em excesso. Quando uma máquina é alimentada por fome, o enorme motor de acionamento e os aquecedores de barril continuam a consumir potência total enquanto produzem apenas uma fração de sua produção potencial. Uma linha de pelotização contínua e otimizada mantém as hélices da rosca totalmente compactadas. Isso maximiza o rendimento por quilowatt-hora. Esta maior eficiência energética reduz o custo global por quilograma de plástico processado, ampliando as suas margens de lucro.
Em última análise, a consistência do plástico reciclado determina o sucesso ou o fracasso do processo de extrusão. A má consistência do material inevitavelmente causa pontes, ondas e degradação térmica severa. Isso prejudica a qualidade do produto final e aumenta os custos operacionais.
Embora o pré-tratamento de sua sucata de plástico por meio de trituração, mistura e secagem adequadas seja altamente benéfico, atualizar seu maquinário continua sendo a solução definitiva. Depender de equipamentos legados para processar sucata moderna e de origem mista é um gargalo para o crescimento. Ao investir em sistemas de extrusão altamente projetados, equipados com alimentadores forçados, compactadores de corte e geometrias de rosca especializadas, os processadores podem transformar seus fluxos de resíduos mais teimosos em pellets premium e de alto valor. Pare de lutar contra seu equipamento legado. Avalie seus fluxos de sucata, identifique suas metas de rendimento e explore as soluções avançadas de reciclagem da Jwell para otimizar permanentemente sua área de produção.
Sim. A mistura de material reciclado com pellets virgens usando uma proporção de 20/80 ou 30/70 pode melhorar significativamente a densidade geral e a fluidez da matéria-prima. Os pellets virgens suaves ajudam a transportar o material reciclado irregular pela tremonha, reduzindo a formação de pontes e oscilações em uma configuração de extrusão padrão.
Embora varie dependendo do polímero específico, uma densidade aparente mais próxima da dos pellets virgens, normalmente em torno de 0,48 a 0,64 g/cm³, é ideal para alimentação por gravidade. Materiais com densidade muito baixa, como flocos de filme, requerem assistência mecânica, como um alimentador forçado, para serem processados adequadamente.
Um alimentador forçado utiliza um sem-fim acionado mecanicamente localizado dentro da tremonha para empurrar fisicamente o material reciclado leve, fofo ou inconsistente para dentro da garganta de alimentação da extrusora. Esta pressão mecânica constante garante que as hélices do parafuso sejam sempre preenchidas adequadamente, contornando as limitações da gravidade.
O surto geralmente é causado por densidade aparente inconsistente ou pequenas pontes na tremonha. Quando o parafuso pega uma quantidade grande e densa de material, produz picos. Quando atinge uma bolsa fofa e cheia de ar, a produção cai. Isso faz com que o volume de saída e a pressão interna do cilindro flutuem enormemente.
Uma extrusora padrão é projetada para pellets virgens limpos e uniformes. Em contraste, uma configuração de reciclagem dedicada apresenta geometrias de parafuso de barreira especializadas, sistemas de compactação ou alimentação forçada para serviços pesados, desgaseificação a vácuo aprimorada e filtração contínua avançada de material fundido. Eles são projetados especificamente para lidar com inconsistências físicas e contaminantes inerentes à sucata plástica.
A densidade aparente é calculada pegando um recipiente de volume conhecido, enchendo-o com o plástico reciclado sem embalá-lo com força e pesando o material. Divida o peso do plástico pelo volume do recipiente. Isso fornece a densidade aparente, geralmente expressa em gramas por centímetro cúbico ou libras por pé cúbico. O rastreamento dessa métrica ajuda os operadores a ajustar as velocidades de alimentação de acordo.
Embora um trocador de tela hidráulico seja excelente para filtrar contaminantes sem parar a máquina, ele não corrigirá oscilações causadas por alimentação inadequada da tremonha. Surging é um problema de volume de ingestão. No entanto, se o seu surto for causado por uma peneira manual severamente obstruída, criando uma contrapressão maciça, um trocador de tela contínuo estabilizará a pressão de fusão na cabeça de roscar.


