
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-30 Origem:alimentado


O Polietileno de Baixa Densidade continua sendo um dos plásticos mais utilizados em todo o mundo, servindo como espinha dorsal para filmes de embalagens, coberturas agrícolas e sacolas de varejo. No entanto, apesar da sua omnipresença, a reciclagem deste material representa um obstáculo operacional formidável, principalmente devido a um problema persistente: a contaminação. Quando a sucata pós-consumo ou pós-industrial chega a uma instalação, ela praticamente nunca está em estado puro. Em vez disso, normalmente está emaranhado com sujeira abrasiva, umidade retida, resíduos orgânicos em decomposição e tipos de polímeros incompatíveis.
Análises recentes de mercado indicam um ponto de inflexão crítico no setor de reciclagem de plásticos. Impulsionada por mandatos rigorosos de Responsabilidade Alargada do Produtor e metas ambiciosas de sustentabilidade corporativa, a procura por plásticos reciclados pós-consumo premium está a aumentar. No entanto, os relatórios da indústria destacam uma dura realidade: a grande maioria da sucata flexível disponível está fortemente contaminada, criando um grave estrangulamento na cadeia de abastecimento. Essa disparidade apresenta uma oportunidade lucrativa. Instalações equipadas com tecnologias avançadas de descontaminação e filtragem para processar essa sucata “suja” em pellets de alta clareza e sem odor estão atualmente posicionadas para capturar enormes margens de lucro e dominar o mercado.
Se os contaminantes complexos não forem sistematicamente neutralizados, eles degradarão drasticamente a estrutura molecular dos pellets reciclados finais, tornando-os completamente inúteis para aplicações de fabricação de alto valor. Para superar isso, os operadores das instalações devem ir além das configurações básicas e investir em tecnologia projetada com precisão. Este guia abrangente explora exatamente como as impurezas comprometem a integridade do polímero e analisa as intervenções mecânicas necessárias para filtrá-las de forma eficaz.
Antes de analisar o impacto a jusante nos equipamentos de extrusão, é necessário categorizar os tipos específicos de impurezas que se infiltram no fluxo de resíduos. Os materiais pós-consumo raramente apresentam um único tipo de defeito. Em vez disso, os contaminantes geralmente se enquadram em três categorias científicas distintas, cada uma exigindo uma solução mecânica única.
Nos centros de triagem municipais, os filmes flexíveis são frequentemente enfardados juntamente com polietileno de alta densidade, polipropileno e polietileno tereftalato. O principal perigo aqui reside na imiscibilidade do polímero e nas propriedades térmicas muito diferentes. Por exemplo, enquanto o polietileno de baixa densidade derrete suavemente em torno de 110 graus Celsius, o tereftalato de polietileno permanece inteiramente sólido até atingir temperaturas superiores a 260 graus Celsius. Quando esta matriz plástica misturada entra numa extrusora, os polímeros não fundidos actuam como corpos estranhos destrutivos, perturbando a estrutura cristalina uniforme do fundido circundante.
Considere receber fardos de filme agrícola. Normalmente estão endurecidos com solo abrasivo, areia e pequenas pedras. Juntamente com estas ameaças inorgânicas, as embalagens municipais de alimentos trazem cargas pesadas de contaminantes orgânicos, como resíduos de alimentos em decomposição, matéria biológica e rótulos de papel degradados. Além disso, a umidade atua como um contaminante invisível altamente perturbador. Como os filmes flexíveis têm uma enorme relação entre área de superfície e volume, eles retêm e retêm quantidades significativas de água, que se transforma violentamente em vapor durante o processamento térmico.
Certos filmes de embalagens industriais agem como esponjas, absorvendo óleos, solventes agressivos e pesticidas agrícolas ao longo de sua vida útil. Se o processo de reciclagem não conseguir extrair ou neutralizar estes compostos, os produtos químicos perigosos permanecerão permanentemente presos na matriz plástica. Além de representar graves riscos de segurança e conformidade regulatória, esses produtos químicos aprisionados alteram ativamente a estabilidade a longo prazo e o perfil de segurança do polímero.
Quando os operadores da planta alimentam sucata contaminada em um sistema de extrusão básico e padrão, sem pré-tratamento adequado e filtração profunda, o resultado resultante sofre uma degradação de qualidade mensurável, muitas vezes catastrófica. As consequências do processamento deficiente podem ser quantificadas através de três parâmetros principais.
Os fabricantes de filmes soprados valorizam esse polímero específico por sua excepcional flexibilidade, alto alongamento na ruptura e resistência ao impacto. Quando polímeros nocivos se infiltram na mistura, eles não conseguem se unir em nível molecular, criando concentradores de tensão microscópicos em todo o material. Consequentemente, quando um operador tenta passar estes pellets comprometidos através de uma linha de extrusão de filme soprado, a bolha de fusão torna-se altamente instável. O filme fica quebradiço, rasgando frequentemente sob tensão mínima da teia, levando a interrupções dispendiosas na produção e desperdício de material.
Sujeira inorgânica, areia fina e adesivos de papel remanescentes não derretem dentro do cilindro da extrusora. Em vez disso, sujeitos a intenso calor e cisalhamento, eles carbonizam. Este processo de queima se manifesta como géis duros, manchas pretas e uma descoloração turva geral nos pellets finais. Os produtos esteticamente comprometidos têm um valor de mercado muito baixo porque não podem ser utilizados em bens de consumo transparentes, translúcidos ou de cores vivas, forçando os recicladores a transformá-los em tubos industriais baratos e de paredes espessas ou em sacos de lixo pretos.
Resíduos orgânicos e umidade retida causam forte liberação de gases durante a fase de fusão. À medida que a água se transforma em vapor e os produtos orgânicos se decompõem em compostos orgânicos voláteis, eles tentam desesperadamente escapar do plástico derretido. Sem ventilação mecânica adequada, os pellets finais solidificarão em torno destas bolsas microscópicas de gás, criando vazios ocos. Esses pellets leves e estruturalmente insalubres causam alimentação errática em máquinas de moldagem por injeção e carregam um odor desagradável e persistente que repele potenciais compradores.
Para evitar que elementos destrutivos cheguem à fase sensível de extrusão térmica, o fluxo de trabalho de reciclagem deve iniciar com limpeza mecânica e química agressiva. A classificação a seco padrão é totalmente insuficiente para filmes flexíveis. A implementação de um de alta eficiência sistema de lavagem de resíduos de plástico foi projetado especificamente para lidar com abrasivos, óleos aderentes e produtos orgânicos incorporados exclusivos deste material.
Uma configuração de lavagem profissional depende de estágios sequenciais e direcionados para atingir a pureza máxima. As lavadoras de fricção de alta velocidade utilizam pás giratórias rápidas para remover violentamente a sujeira teimosa e as etiquetas de papel. Depois disso, os tanques de separação sink-float exploram a gravidade específica de diferentes materiais. O polímero alvo leve flutua até a superfície, enquanto contaminantes mais densos, como vidro, cacos de metal e plásticos pesados, afundam para facilitar a extração. Finalmente, sistemas agressivos de secagem térmica e centrífuga devem ser implantados para remover o excesso de água, garantindo que os flocos entrem na próxima fase com um teor de umidade estritamente bem abaixo de 3%.
Os resíduos brutos normalmente chegam ao piso basculante em fardos altamente irregulares e densamente comprimidos. A tentativa de alimentar essas folhas enormes e emaranhadas diretamente em uma linha de lavagem ou em uma extrusora garante bloqueios mecânicos imediatos, perfis de fusão erráticos e picos massivos de consumo de energia que podem danificar os motores de acionamento.
A integração de um resistente triturador de filme plástico nos estágios preliminares resolve esse pesadelo logístico. Utilizando um design universal de eixo único com lâminas rotativas projetadas com precisão, o triturador corta resíduos volumosos em flocos uniformes e gerenciáveis. Essa redução crítica de tamanho garante um fluxo de material constante e previsível, evitando que os equipamentos a jusante alternem entre alimentação excessiva e falta de energia. Especificamente, flocos de tamanhos consistentes expõem uma área de superfície significativamente maior à água e ao atrito nos tanques de lavagem, resultando em uma limpeza exponencialmente mais profunda.
O coração de qualquer operação de reciclagem profissional é a fase de extrusão térmica. Este é o momento crítico onde os flocos lavados e triturados são submetidos a altas temperaturas, derretidos, filtrados profundamente e transformados em uma mercadoria comercializável. Para combater eficazmente impurezas microscópicas residuais, os gerentes de instalações devem priorizar recursos específicos e de engenharia ao selecionar sua máquina de pelotização de plástico.
Mesmo depois de passar por uma rigorosa secagem centrífuga, vestígios de umidade interna e tintas de impressão voláteis permanecem presos na matriz polimérica. Uma extrusora avançada resolve isso por meio de zonas de desgaseificação a vácuo altamente projetadas, localizadas estrategicamente ao longo do cilindro. À medida que o material atinge o estado fundido, bombas de vácuo de alta potência extraem ativamente o vapor de água e os monômeros de baixo peso molecular antes que o plástico chegue à cabeça da matriz. Essa extração agressiva garante que os pellets resultantes sejam sólidos, incrivelmente densos e livres de vazios que causam falhas de fabricação posteriores.
A filtração por fusão serve como a barreira mecânica definitiva contra contaminação sólida e não derretida. À medida que o polímero transita para um líquido altamente viscoso, ele é forçado sob imensa pressão através de um trocador de tela de precisão. Essas malhas de aço com classificação micrométrica são projetadas para capturar sujeira microscópica, partículas carbonizadas e vestígios de plásticos estranhos. Para materiais pós-consumo altamente contaminados, trocadores de tela contínuos de pistão duplo são essenciais. Eles permitem que os operadores troquem malhas de filtros entupidas sem interromper a produção, mantendo assim a pressão de fusão estável e maximizando o tempo de atividade da instalação.
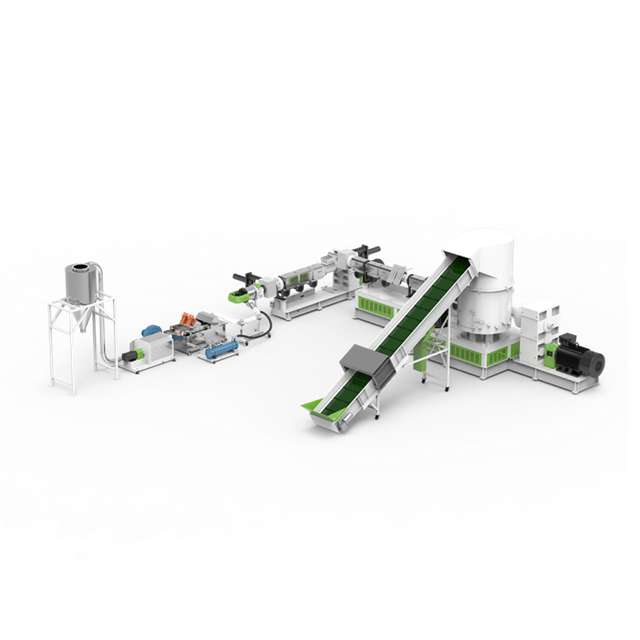
Ao alocar capital para equipamentos de reciclagem industrial, a compra de uma extrusora básica e independente raramente é suficiente para lidar com a física única dos filmes flexíveis. Como esses materiais possuem alta elasticidade e densidade aparente extremamente baixa, eles são notoriamente difíceis de processar usando funis padrão alimentados por gravidade. As instalações que buscam produção premium devem investir em uma linha de pelotização de plástico totalmente integrada , adaptada especificamente para embalagens flexíveis.
| de extrusora padrão | ( | série JWP) |
|---|---|---|
| Mecanismo de alimentação | Funil alimentado por gravidade (propenso a formar pontes e flutuar) | Cortador-Compactador Integrado (alimentação centrífuga forçada) |
| Controle de umidade | Ventilação atmosférica básica | Pré-secagem em compactador e zonas de desgaseificação de alto vácuo |
| Sistema de Filtragem | Trocador de tela manual (requer desligamento da máquina) | Trocador de tela contínuo de pistão duplo (produção ininterrupta) |
| Qualidade Final do Pellet | Tamanho inconsistente, potenciais vazios, alto risco de manchas pretas | Pelotas lenticulares uniformes, densas e altamente estéticas |
O obstáculo mais significativo no processamento de flocos de filme é colocá-los na rosca da extrusora de maneira eficiente. Flocos leves tendem a formar pontes ou flutuar em funis tradicionais. Uma moderna linha da série JWP resolve isso integrando um cortador-compactador diretamente acima da zona de alimentação. Dentro deste tambor, lâminas rotativas de alta velocidade geram intenso atrito mecânico, cortando, pré-secando e densificando simultaneamente os flocos fofos em grânulos pesados e semifundidos. A força centrífuga então comprime continuamente esse material densificado diretamente na rosca, garantindo uma taxa de alimentação de capacidade máxima altamente estável.
A geometria interna da rosca extrusora não pode ser genérica. Ele deve ser meticulosamente projetado para lidar com o índice de fluxo de fusão específico e a sensibilidade térmica do polímero alvo. Um perfil de rosca otimizado apresenta zonas de barreira específicas e seções de mistura projetadas para homogeneizar suavemente o fundido, garantindo que as impurezas sejam dispersas uniformemente em vez de formar pontos fracos. Além disso, um sistema de corte frontal com anel de água é universalmente reconhecido como o padrão da indústria. Facas rotativas de alta velocidade cortam o polímero fundido imediatamente à medida que ele é extrudado da placa de matriz, lançando instantaneamente os pellets quentes para fora em um anel circulante de água gelada. Esta têmpera rápida produz pellets uniformes, suaves e altamente estéticos.
O objetivo final de superar a contaminação é produzir um produto de qualidade comercial que proporcione um retorno financeiro superior. Ao implementar sistematicamente uma rigorosa fase de pré-tratamento juntamente com tecnologia de extrusão de última geração, os recicladores podem neutralizar completamente os efeitos prejudiciais da sujeira, umidade e mistura de polímeros cruzados.
O material reciclado premium e livre de contaminação possui um preço superior no mercado global de commodities. Quando os fabricantes compram esses pellets, eles esperam especificações exatas em relação à densidade, resistência à tração e clareza visual. Os pellets produzidos através de sistemas avançados de filtragem e desgaseificação atendem facilmente a esses critérios rigorosos, permitindo que sejam vendidos em setores industriais de alto valor. Essas aplicações variam desde revestimentos de lixo industriais pesados e filmes de cobertura agrícola de alta elasticidade até membranas de construção duráveis e embalagens secundárias de varejo. Em última análise, transformar sucata altamente contaminada em material de grau A não só impulsiona a economia circular, mas também garante rentabilidade a longo prazo para as instalações de processamento.
Embora seja praticamente inevitável encontrar impurezas em fluxos de resíduos municipais ou agrícolas, isso não precisa ditar a qualidade do resultado final. Se não forem verificados, sujeira, umidade e polímeros nocivos degradarão agressivamente a resistência mecânica e o apelo estético de seus pellets reciclados. No entanto, ao compreender o impacto molecular destes contaminantes e ao investir na tecnologia correta e especificamente desenvolvida, os operadores das instalações podem recuperar o controlo total sobre a qualidade da sua produção. A utilização de uma linha de processamento abrangente equipada com trituração robusta, lavagem intensiva, desgaseificação a vácuo profundo e filtração contínua por fusão permite que você transforme os resíduos mais desafiadores em pellets reciclados de qualidade premium altamente lucrativos.
Pronto para transformar sucata altamente contaminada em pellets reciclados premium e de alta margem? Avalie sua configuração atual e explore toda a gama de soluções avançadas, desde trituradores de alta eficiência até sistemas de extrusão totalmente integrados. Visite a Jwell Recycling para configurar o maquinário exato adaptado às suas demandas operacionais.
Embora os modernos equipamentos de extrusão utilizem filtração contínua por fusão para remover impurezas sólidas e desgaseificação a vácuo para extrair umidade e gases voláteis, eles não conseguem obter resultados ideais isoladamente. Cargas pesadas de contaminação requerem um pré-tratamento rigoroso. A utilização de sistemas de lavagem industrial e equipamentos de trituração dedicados garante que o material seja preparado adequadamente, evitando que a extrusora fique sobrecarregada e permitindo a produção de pellets de primeira linha e sem defeitos.
Embora ambos pertençam à família do polietileno, eles exibem densidades moleculares, estruturas cristalinas e comportamentos de fusão muito diferentes. Uma inclusão menor pode misturar-se de forma aceitável, dependendo da aplicação de uso final. No entanto, concentrações mais elevadas de contaminação alterarão significativamente o Índice de Fluxo de Fusão do lote. Este conflito estrutural torna os pellets resultantes visivelmente mais rígidos, menos transparentes e completamente inadequados para aplicações de filme de alto estiramento ou soprado.
Bolhas, vazios ou espuma dentro dos pellets reciclados são quase exclusivamente causados por umidade retida ou gases orgânicos voláteis que se expandem rapidamente durante a fase de resfriamento. Este grave defeito estrutural indica que os flocos não foram secos adequadamente antes da extrusão, ou que a maquinaria de processamento carece de um sistema eficiente de desgaseificação a vácuo capaz de extrair gases em expansão do polímero fundido antes que ele saia da cabeça da matriz.
Plásticos flexíveis reciclados mecanicamente padrão geralmente não são aprovados para aplicações de contato direto com alimentos. Esta restrição deve-se ao risco inerente de substâncias perigosas, resíduos químicos ou aditivos não alimentares migrarem do fluxo original de resíduos pós-consumo para o produto final. Alcançar a certificação de qualidade alimentar requer tecnologias altamente especializadas de superlimpeza e descontaminação que operam muito além das capacidades das linhas padrão de lavagem e pelotização.
A garantia de qualidade em uma instalação de reciclagem normalmente envolve testar o índice de fluxo de fusão para garantir que o material flua de forma consistente durante a fabricação secundária. Os engenheiros também realizam análises do conteúdo de cinzas para determinar a porcentagem de contaminantes inorgânicos restantes no polímero, juntamente com inspeções visuais em amostras de filme soprado para verificar se há pontos pretos, géis não derretidos e transparência geral.
Para uma extrusão estável e produção de pellets de alta qualidade, o teor de umidade dos flocos recebidos deve estar estritamente abaixo de 3%. O excesso de umidade causa grave degradação hidrolítica e formação de espuma. As configurações modernas utilizam secadores centrífugos na linha de lavagem, seguidos pelo intenso calor de fricção de um cortador-compactador integrado, para garantir que o material esteja suficientemente seco antes de entrar na rosca extrusora.


