
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-01 Origem:alimentado


A demanda global por poliestireno reciclado está aumentando. Os mandatos de sustentabilidade estão a tornar-se mais rigorosos em todo o setor industrial. A economia circular está finalmente a criar raízes. Os principais fabricantes estão buscando agressivamente resinas recicladas de alta qualidade para atender às suas cotas de produção. No entanto, preparar esta sucata específica para reutilização continua a ser uma enorme dor de cabeça operacional para muitos gestores de fábrica.
A má preparação arruína diretamente o produto final. Pule uma etapa crucial de descontaminação ou redução de tamanho e sua matriz polimérica sofrerá uma falha catastrófica durante a extrusão. Neste guia de engenharia abrangente, explicamos exatamente como processar resíduos de poliestireno de maneira eficaz. Exploraremos as nuances da classificação óptica, a mecânica completa da britagem e como selecionar o equipamento de processamento preciso necessário para maximizar sua lucratividade operacional.
O poliestireno é um polímero de hidrocarboneto aromático sintético altamente versátil. Ande no chão de qualquer instalação de reciclagem e você verá pilhas altas de várias formas. Você verá de tudo, desde caixas de CD transparentes e quebradiças até caixas de eletrodomésticos densas e duráveis. Classificar com precisão esses resíduos recebidos é fundamental. As propriedades físicas da sucata ditam toda a metodologia de pré-processamento.
Nos fluxos de resíduos comerciais, o poliestireno geralmente aparece em duas formas físicas distintas. A mistura dessas duas formas sem o pré-processamento independente adequado leva a densidades aparentes totalmente inconsistentes. Esta inconsistência interromperá rapidamente os mecanismos de alimentação das máquinas de extrusão padrão, causando oscilações e pressão de fusão irregular.
PS rígido: O poliestireno de uso geral é transparente e quebradiço, frequentemente utilizado em talheres descartáveis e tubos de ensaio. O poliestireno de alto impacto contém aditivos de borracha para maior durabilidade, tornando-o ideal para cabides, recipientes de alimentos e caixas eletrônicas. O pré-processamento desta variante rígida é o foco principal do nosso fluxo de trabalho de engenharia.
PS expandido: Este material leve, comumente conhecido como isopor, consiste em até 98% de ar. Devido à sua densidade aparente extremamente baixa, requer uma etapa inicial de pré-processamento completamente diferente. Os operadores da planta devem utilizar densificação térmica ou compactação a frio antes que este material possa ser introduzido em linhas de extrusão padrão.
A integridade estrutural do plástico reciclado depende inteiramente da pureza do polímero. A introdução de polímeros estranhos em um lote de poliestireno atua como um veneno para o fundido. Diferentes plásticos possuem pontos de fusão e limites de degradação térmica distintos.
Por exemplo, o tereftalato de polietileno derrete a cerca de 260°C. O poliestireno derrete muito mais baixo, normalmente entre 210°C e 240°C. Se uma garrafa PET ou uma bandeja de polipropileno for misturada com sucata de PS, esses plásticos estranhos permanecerão sólidos dentro do barril aquecido. Eles bloquearão violentamente as telas de filtração e criarão pontos fracos estruturais nos pellets finais.
As modernas instalações de reciclagem utilizam um sistema de defesa em camadas para alcançar uma pureza quase perfeita do material. O processo começa com a triagem manual, onde os trabalhadores extraem fisicamente contaminantes não plásticos óbvios, como suportes de metal, inserções de papel e fragmentos de madeira. A partir daí, o material passa por classificadores ópticos de infravermelho próximo. Quando a luz infravermelha atinge um item de plástico, o polímero reflete uma assinatura luminosa específica. Isso permite que jatos de ar direcionados afastem o poliestireno de outros plásticos misturados.
Após a separação óptica, as instalações geralmente empregam tanques flutuantes. Utilizando a gravidade específica, o poliestireno rígido afunda naturalmente na água. Por outro lado, as poliolefinas leves flutuam na superfície, permitindo uma separação altamente eficiente baseada na densidade. Antes de prosseguir, a descontaminação da superfície remove sujeira pesada, etiquetas adesivas e resíduos orgânicos. Esta etapa crucial evita o desgaste abrasivo prematuro das lâminas do britador.
Resíduos volumosos, como grandes caixas de televisão ou massas emaranhadas de cabides, simplesmente não podem ser alimentados diretamente em uma extrusora. A redução de tamanho é um processo mecânico agressivo que padroniza as dimensões físicas do material. Essa padronização é um requisito crítico para manter a pressão estável ao longo da linha.
A redução do tamanho industrial normalmente envolve uma falha mecânica brutal em dois estágios. Primeiro, os trituradores industriais pesados operam em baixas velocidades com enorme torque. Eles rasgam componentes de paredes espessas em pedaços grosseiros e irregulares. Esses pedaços são posteriormente alimentados em granuladores de alta velocidade.
Dentro da câmara de moagem, lâminas rotativas resistentes cortam o plástico quebradiço contra facas fixas. Isso cria um ruído ensurdecedor que ecoa pelo chão da instalação. Uma tela posicionada abaixo da câmara de corte determina o tamanho final da saída. O objetivo final aqui é reduzir os resíduos volumosos em pequenos flocos padronizados com diâmetro de 10 mm a 15 mm. Esta geometria precisa oferece a relação ideal entre área de superfície e volume, permitindo uma absorção de calor rápida e uniforme durante o próximo processo de extrusão.
Mesmo após a descontaminação e trituração inicial, os flocos muitas vezes retêm impurezas microscópicas, óleos industriais e adesivos residuais teimosos. A fase de lavagem e secagem atua como a etapa final de polimento para remover esses contaminantes remanescentes.
Depois de granulados, os flocos são esfregados agressivamente dentro de uma lavadora de fricção de alta velocidade. Utilizando um rotor interno girando a mais de 1.000 RPM, o intenso atrito mecânico gerado entre os flocos, o rotor e a água remove efetivamente as colas residuais das etiquetas de papel. Após esta lavagem violenta, os flocos passam por longos tanques de enxágue. As pás empurram suavemente o material que afunda ao longo do fundo, enquanto as impurezas leves são removidas da superfície.
A secagem é sem dúvida a etapa preparatória mais sensível de todas. A umidade é o inimigo fundamental da extrusão de polímeros. Quando os flocos úmidos atingem o calor escaldante do cilindro da extrusora, a água instantaneamente se transforma em vapor. Esse vapor retido desencadeia uma reação química conhecida como hidrólise. Quebra violentamente as cadeias poliméricas e degrada a resistência mecânica do plástico. Para combater isso, as instalações utilizam secadores centrífugos para extrair mecanicamente a água superficial. As tubulações de ar térmico evaporam então qualquer umidade microscópica restante. Padrões rígidos da indústria exigem que o teor de umidade final caia abaixo de 1%.
Após meticulosa classificação, trituração, lavagem e secagem, os flocos preparados atingem o clímax do fluxo de trabalho de reprocessamento. O material agora está preparado para ser transformado novamente em uma resina bruta altamente valiosa.
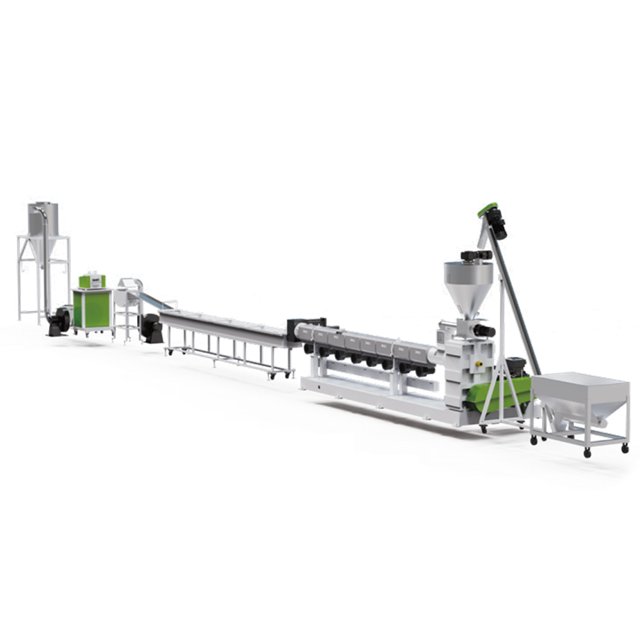
Os flocos limpos são normalmente transportados através de um sistema de vácuo pneumático fechado, diretamente para o funil de alimentação principal de uma máquina de pelotização de plástico . Para flocos rígidos, dosadores volumétricos ou gravimétricos de precisão garantem um fluxo contínuo e ininterrupto de material na rosca. Este mecanismo de alimentação projetado evita surtos ou falta de barril.
Dentro do cilindro, um parafuso giratório transporta o material através de múltiplas zonas de aquecimento calibradas com precisão. O perfil de temperatura normalmente começa em torno de 180°C na garganta de alimentação e gradualmente atinge o pico entre 220°C e 240°C perto da cabeça da matriz. À medida que o plástico derrete, zonas de desgaseificação a vácuo simples ou duplas extraem ativamente compostos orgânicos voláteis vaporizados e traços de umidade. Antes de chegar à matriz de corte, o plástico fundido é forçado através de trocadores de tela hidráulicos contínuos. Isso filtra quaisquer partículas estranhas microscópicas não derretidas para garantir pureza absoluta.
A aquisição do maquinário correto requer uma análise cuidadosa do seu fluxo de material específico. Os gerentes de fábrica devem avaliar os níveis de contaminação e o rendimento desejado para selecionar a arquitetura de sistema apropriada. O processamento de polímeros rígidos e amorfos requer manuseio térmico e mecânico específico para evitar tensões de cisalhamento.
Ao avaliar uma linha de pelotização de plástico rígido , a decisão principal gira em torno da configuração dos barris da extrusora. Uma extrusora de estágio único, composta por um cilindro longo, é altamente eficiente e consome menos energia. É a escolha ideal para flocos pós-industriais limpos e bem preparados que apresentam baixa umidade e contaminação mínima. Como o material passa apenas por uma fase de fusão, ele sofre menos histórico térmico, preservando sua resistência à tração.
Por outro lado, uma configuração de estágio duplo utiliza uma extrusora primária que alimenta o plástico fundido em uma extrusora secundária menor. Esta configuração complexa fornece dois pontos de filtração distintos e zonas adicionais de desgaseificação de vácuo profundo. Ele foi projetado especificamente para sucata pós-consumo que ainda pode conter cargas pesadas de tinta, pequenas impurezas ou níveis flutuantes de umidade após a lavagem.
| Configuração do sistema Filtração | de entrada de material ideal | e desgaseificação | História térmica | Melhor aplicação |
|---|---|---|---|---|
| Extrusora de estágio único | Sucata pós-industrial limpa, umidade <1% | Trocador de tela única, 1-2 zonas de desgaseificação | Baixo (preserva a resistência à tração máxima) | Remoagem GPPS/HIPS de alta pureza |
| Extrusora de duplo estágio | Sucata pós-consumo, materiais impressos, leve umidade | Trocadores de tela dupla, múltiplas zonas de vácuo profundo | Moderado (fase de fusão prolongada) | PS pós-consumo fortemente pintado ou lavado |
Depois de derretido e filtrado, a tecnologia de corte define o produto final. A pelotização de fios é amplamente considerada o método mais confiável para poliestireno rígido. O polímero fundido é extrudado em fios contínuos, puxado através de um longo banho de resfriamento de água para solidificar suavemente e cortado em pelotas cilíndricas uniformes. Esse resfriamento gradual evita que o material quebradiço se quebre, um problema comum ao usar fresas agressivas com anel de água sem controles térmicos precisos.
A tentativa de processar flocos rígidos em máquinas projetadas para filmes macios é uma receita para falhas mecânicas frequentes e baixa produção de material. Os plásticos rígidos têm densidades aparentes mais altas e exigem geometrias de parafuso otimizadas para gerenciar a sensibilidade ao cisalhamento.
Investir em um especialmente desenvolvido para plástico rígido sistema de pelotização oferece vantagens operacionais distintas. Esses sistemas avançados utilizam aquecedores cerâmicos e ventiladores automatizados para manter um gerenciamento térmico preciso. Esta engenharia direcionada reduz o consumo desnecessário de energia, diminui o risco de desgaste dos parafusos e minimiza os custos de mão-de-obra associados a bloqueios de máquinas. A eficiência operacional resultante acelera diretamente o retorno do investimento da sua instalação.
Além da eficiência básica, o valor de mercado da resina reciclada é ditado pelas suas propriedades físicas. Os compradores procuram consistência de cor, resistência à tração e uniformidade do pellet. Máquinas dedicadas garantem desgaseificação superior e filtração contínua, produzindo pellets premium e sem bolhas que geram margens mais altas dos moldadores por injeção.
Olhando para o panorama mais amplo da reciclagem, os analistas da indústria observam uma trajetória ascendente distinta para o poliestireno reciclado pós-consumo. Impulsionadas pelo compromisso da indústria de embalagens com cadeias de fornecimento circulares e regulamentações ambientais globais mais rigorosas, as principais marcas estão buscando ativamente fontes confiáveis de resinas recicladas de alta qualidade. Estamos testemunhando uma grande mudança no downcycling. Em vez disso, o mercado exige materiais reciclados de qualidade alimentar ou quase nobres.
Esta mudança coloca imensa pressão sobre as instalações de reciclagem para abandonarem configurações rudimentares. A atualização para classificação mecânica avançada e tecnologias de extrusão especializadas não é mais opcional. É um requisito estrito atender aos padrões de pureza corporativos. A preparação adequada continua a ser a base inegável da reciclagem de alta qualidade. Classificar, triturar e lavar são os primeiros passos críticos. No entanto, a transformação final depende fortemente de maquinaria especializada e fiável. Ao escolher a configuração correta da extrusora e a tecnologia de corte, os gerentes de fábrica podem transformar um fluxo de resíduos desafiador em um recurso altamente lucrativo e pronto para o mercado.
Embora ambos os materiais compartilhem o mesmo polímero base, suas formas físicas requerem um manuseio drasticamente diferente antes da extrusão. O isopor contém até 98% de ar em volume. Alimentar esta matéria-prima diretamente em uma extrusora padrão é altamente ineficiente. Deve primeiro ser processado através de um densificador ou compactador a frio para criar lingotes sólidos. Uma vez densificado em uma forma rígida, muitas vezes pode ser processado nas mesmas linhas de extrusão usadas para flocos rígidos, desde que o mecanismo de alimentação esteja devidamente ajustado.
A sucata deve passar por rigorosa descontaminação. Deve ser bem lavado para remover óleos, resíduos orgânicos e adesivos. Embora as extrusoras de alta qualidade sejam equipadas com trocadores de tela hidráulicos para filtrar impurezas microscópicas, a alimentação de sucata altamente contaminada causará bloqueios rápidos da tela. Isto perturba a pressão de fusão e degrada a clareza visual dos pellets finais.
O teor de umidade deve ser estritamente reduzido para menos de 1% antes de entrar na tremonha. Nas altas temperaturas necessárias para derreter o polímero, a água residual se vaporiza instantaneamente em vapor. Se não for totalmente removido pela desgaseificação a vácuo, esse vapor ficará preso. Ele quebra as cadeias poliméricas e resulta em pellets quebradiços, espumosos ou ocos.
A principal diferença está na alimentação e na densificação do material. Os flocos rígidos têm alta densidade aparente e fluem facilmente, permitindo o uso de funis volumétricos padrão ou alimentadores forçados. Os filmes plásticos flexíveis são leves e fofos. Eles exigem um cortador-compactador integrado para pré-aquecer e densificar o material macio antes que a rosca da extrusora possa agarrá-lo.
A decisão depende inteiramente da qualidade do seu material de entrada. Se sua instalação processa sucata pós-industrial limpa ou utiliza uma linha de lavagem avançada que fornece flocos com umidade quase zero, uma máquina de estágio único é altamente eficiente. Se você estiver processando sucata pós-consumo que retém tintas pesadas, adesivos residuais ou umidade flutuante, uma linha de dois estágios é estritamente necessária para sua filtragem secundária crucial e capacidades de desgaseificação a vácuo profundo.
O índice de fluxo de fusão determina a facilidade com que o polímero fundido flui sob pressão. A mistura de sucata de diferentes origens de fabricação pode resultar em um índice de fluxo de fusão extremamente flutuante. Esta inconsistência causa oscilações na cabeça da matriz e tamanhos irregulares de pellets. A classificação dos materiais pela sua aplicação original ajuda a estabilizar o índice de fluxo de fusão durante a extrusão.
Pelotas frágeis são normalmente o resultado de degradação térmica severa ou hidrólise induzida por umidade. Se as temperaturas do cilindro da extrusora estiverem muito altas, ou se o material sofrer tensão de cisalhamento excessiva devido a um projeto inadequado da rosca, as cadeias de polímero se rompem. Garantir que a umidade esteja abaixo de 1% e utilizar aquecedores cerâmicos precisos evitará essa falha estrutural.
Transformar sucata complexa de poliestireno em pellets premium e de alta margem requer mais do que apenas maquinário básico. Requer engenharia de precisão adaptada ao seu fluxo de material específico. Esteja você lidando com material reciclado pós-industrial limpo ou resíduos pós-consumo altamente impressos, configurar a configuração térmica e de filtragem correta é a chave para maximizar seu rendimento. Avalie seus gargalos operacionais atuais e explore tecnologias avançadas de extrusão na Jwell Recycling para encontrar a arquitetura de sistema exata que se alinha aos seus objetivos de produção.


