
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-05 Origem:alimentado


Você já executou um lote de pellets reciclados e descobriu que eles eram quebradiços, descoloridos ou totalmente rejeitados pelos compradores? Como engenheiro de extrusão, vejo esse problema constantemente no chão de fábrica. O controle de temperatura é o coração indiscutível da reciclagem de plástico. O calor é absolutamente essencial para derreter e reformar polímeros. No entanto, a temperatura excessiva de fusão atua como um assassino silencioso da qualidade do plástico reciclado.
O núcleo desta transformação acontece dentro do equipamento de extrusão. A qualidade do seu pellet final está diretamente ligada à forma como o sistema gerencia o aquecimento externo, o atrito interno e o resfriamento rápido. Se você errar nesse equilíbrio, o material se degrada. Neste guia abrangente, exploraremos os efeitos físicos e mecânicos do superaquecimento, a ciência por trás da degradação térmica e como a escolha dos parâmetros corretos do equipamento pode resolver permanentemente essas dores de cabeça operacionais.
Olhando para as tendências actuais da indústria, o sector da reciclagem enfrenta exigências de qualidade cada vez mais rigorosas por parte das marcas globais de bens de consumo. As empresas estão se comprometendo a utilizar porcentagens mais altas de resina pós-consumo de alta qualidade em suas embalagens. Os recicladores não podem mais depender da reciclagem de plásticos degradados termicamente em itens de baixo valor, como bancos de parques. Há um forte consenso na indústria de que preservar o índice de fluxo de fusão original do polímero e a resistência à tração é fundamental. Consequentemente, as instalações estão abandonando rapidamente as extrusoras manuais e investindo pesadamente em linhas automatizadas e ricas em sensores que evitam proativamente a degradação térmica.
Para compreender verdadeiramente como as temperaturas extremas danificam os plásticos reciclados, primeiro você deve compreender a mecânica do processo de fusão. O processamento de materiais plásticos desencadeia graves transformações físicas e químicas. Durante esta fase delicada, o controle da temperatura é a variável mais crítica.
O processo de reciclagem transforma flocos de plástico lavados ou restos pós-consumo em pellets uniformes e reutilizáveis. Essa jornada começa quando a matéria-prima entra na moega. Ao lado da máquina, você ouve o zumbido constante do motor de acionamento alimentando flocos leves em um cilindro cilíndrico longo e aquecido. Este barril abriga um parafuso giratório resistente.
À medida que o parafuso gira, ele transporta continuamente o plástico através de zonas térmicas distintas. Estas incluem a zona de alimentação, a zona de compressão e a zona de medição. Durante esse trânsito, o plástico sólido suaviza gradualmente e se transforma em um fluido viscoso. Finalmente, a rosca empurra o polímero fundido através de uma cabeça de rosca, moldando-o em fios contínuos que são posteriormente resfriados e cortados em pellets. Se o ambiente térmico não for rigorosamente regulado durante este trânsito, a integridade estrutural do plástico fica permanentemente comprometida.
Um equívoco comum na indústria de reciclagem é que todo o calor vem diretamente dos aquecedores externos da máquina. Na realidade, a energia térmica dentro de uma máquina de pelotização de plástico padrão vem de duas fontes distintas. Estas são bandas de aquecimento externas e fricção de cisalhamento interno.
As faixas do aquecedor externo envolvem o cano. Eles fornecem a energia térmica inicial necessária para amolecer o plástico frio. No entanto, à medida que o parafuso gira, ele comprime e corta agressivamente o plástico contra as paredes endurecidas do cilindro. Este intenso atrito mecânico gera uma enorme quantidade de energia interna, conhecida como calor de cisalhamento.
Em muitos cenários operacionais, o calor de cisalhamento descontrolado é o principal culpado por trás das temperaturas excessivas de fusão. Uma vez que o plástico esteja totalmente derretido, esse atrito pode fazer com que a temperatura interna aumente muito além dos pontos de ajuste dos aquecedores externos. Se o equipamento não possuir mecanismos de resfriamento rápido ou se o projeto do parafuso for fundamentalmente defeituoso, esse excesso de calor ataca diretamente a estrutura molecular do polímero.
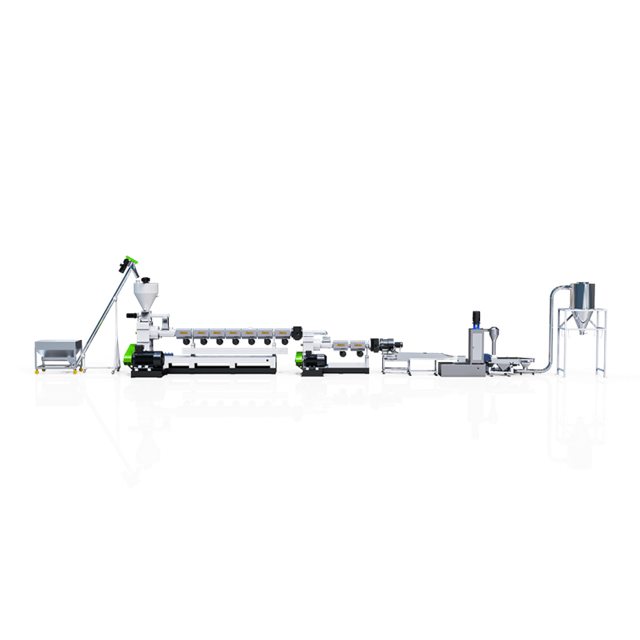
Quando o plástico é submetido a sobrecarga térmica, o dano raramente fica oculto. Caminhando pelo chão de fábrica, os operadores podem detectar a degradação térmica observando defeitos visuais e sensoriais específicos muito antes de os pellets atingirem o banho de resfriamento.
Uma mudança distinta na cor geralmente é a primeira bandeira vermelha. Quando os polímeros são expostos a altas temperaturas por longos períodos, eles sofrem rápida oxidação. Esta reação química altera fundamentalmente as propriedades ópticas do plástico.
Por exemplo, o PET transparente pode ficar com uma cor amarela turva e pouco atraente. PE ou PP branco podem adquirir uma tonalidade marrom queimada. Pelotas descoloridas sinalizam que o material está degradado. Isso reduz drasticamente seu valor de mercado. Os compradores de plásticos reciclados exigem uma consistência rigorosa de cores. Consequentemente, os pellets oxidados são frequentemente rejeitados porque não podem ser utilizados para fabricar produtos finais esteticamente agradáveis.
Outro defeito prevalente causado pelo calor excessivo é a formação de bolhas ou vazios no interior dos pellets. Quando a temperatura de fusão excede a janela de processamento seguro, o plástico começa a se decompor quimicamente. Isso libera gases voláteis em um processo conhecido como liberação de gases.
Esses gases ficam presos no polímero fundido espesso e viscoso. À medida que o plástico sai da cabeça da matriz e esfria rapidamente no anel de água ou no banho de fio, os gases formam bolsas ocas permanentes dentro do pellet sólido. Este efeito de formação de espuma arruína a aparência visual do pellet e diminui drasticamente a sua densidade aparente. Quando os fabricantes tentam usar esses pellets preenchidos com vazios na moldagem por injeção posterior, o ar aprisionado causa falhas estruturais e pontos fracos nas peças moldadas finais.
Os indicadores sensoriais são tão críticos quanto os visuais. A degradação térmica severa libera compostos orgânicos voláteis no ar circundante. Se você estiver próximo a uma extrusora em dificuldades, poderá notar um cheiro forte e acre de polímeros queimados permeando a linha de produção.
Em casos extremos, o plástico degradado emitirá fumaça visível ao ser empurrado através da cabeça de roscar. Essa fumaça é um claro indicador empírico de que as cadeias poliméricas estão queimando ativamente. Isto não só destrói todo o lote de material, mas a emissão de fumaça perigosa também cria um ambiente de trabalho inseguro para o pessoal da instalação.
| Tipo de defeito | Engenharia primária causa | impacto na qualidade final do pellet |
|---|---|---|
| Amarelecimento/Escurecimento | Oxidação térmica devido ao tempo de residência prolongado | Perda de clareza visual; valor de mercado significativamente menor e rejeição do comprador. |
| Vazios Internos | Liberação de gases e gases voláteis aprisionados | Densidade aparente reduzida; causa falhas estruturais na moldagem por injeção a jusante. |
| Fumaça e Odor | Liberação de compostos orgânicos voláteis | Degradação completa do material; graves riscos de segurança e ambientais. |
Embora os defeitos visuais sejam certamente problemáticos, os danos microscópicos invisíveis causados por picos extremos de temperatura são muito mais prejudiciais. O alto calor altera a física fundamental do polímero. Ele retira do material as propriedades mecânicas que o tornam útil para aplicações de fabricação.
Os plásticos derivam sua resistência, flexibilidade e durabilidade inerentes de sua estrutura molecular. Os polímeros são compostos de longas cadeias repetidas de moléculas profundamente emaranhadas. Pense nessas correntes como uma rede bem tecida. O comprimento dessas cadeias determina o peso molecular e a resistência geral do material.
Quando a temperatura de fusão se torna excessiva, a energia térmica supera as ligações químicas que mantêm estas cadeias unidas. O calor atua como uma tesoura microscópica. Ele corta violentamente as longas cadeias poliméricas em pedaços mais curtos e fragmentados. Este fenômeno é conhecido cientificamente como cisão da cadeia polimérica. À medida que as cadeias se quebram, o peso molecular médio do plástico cai vertiginosamente, alterando fundamentalmente as suas características físicas.
O resultado direto da cisão da cadeia polimérica é uma perda drástica de desempenho mecânico. Longas cadeias de polímero podem esticar, dobrar e absorver o impacto deslizando umas sobre as outras. Correntes curtas e quebradas simplesmente não podem.
Consequentemente, os pellets de plástico que sofreram degradação térmica tornam-se altamente frágeis. Eles perdem sua resistência à tração, que é a capacidade crítica de resistir à ruptura sob tensão. Se um fabricante utilizar inadvertidamente estes pellets degradados para produzir uma cadeira de plástico ou um saco de tecido resistente, o produto final ficará estruturalmente comprometido. Ele irá rachar, quebrar ou falhar prematuramente sob pressão operacional padrão.
O Melt Flow Index mede a facilidade com que um polímero derretido flui sob pressão. É uma especificação vital para fabricantes downstream. O calor excessivo perturba o índice de fluxo de fusão dos plásticos reciclados de maneiras altamente imprevisíveis.
Normalmente, a cisão da cadeia faz com que o plástico se torne demasiado fluido, resultando num índice de fluxo de fusão invulgarmente elevado. As cadeias moleculares mais curtas oferecem muito pouca resistência ao fluxo. No entanto, em certos polímeros, o calor extremo desencadeia a reticulação. Aqui, as correntes quebradas se unem de maneira inadequada, tornando o plástico inesperadamente rígido. Em ambos os cenários, as propriedades de fluxo alteradas tornam os pellets um pesadelo para serem processados em máquinas de moldagem por sopro ou por injeção.
Os problemas de controle de temperatura raramente são isolados apenas das configurações da máquina. Além do atrito mecânico, a pureza da matéria-prima influencia fortemente a dinâmica térmica durante o processo de extrusão. Os contaminantes muitas vezes atuam como catalisadores ocultos, acelerando rapidamente a taxa de degradação térmica.
Flocos de plástico reciclado freqüentemente contêm vestígios de contaminantes microscópicos. Estes incluem sujeira residual, areia fina ou poeira metálica. Estas impurezas possuem propriedades térmicas totalmente diferentes em comparação com o plástico circundante. Especificamente, o metal e a sujeira conduzem e retêm o calor com muito mais eficiência do que os polímeros.
Quando estes contaminantes entram no barril aquecido, absorvem rapidamente a energia térmica circundante. Isto cria pontos quentes localizados dentro da poça de fusão. Mesmo que a temperatura geral da máquina esteja definida corretamente no painel de controle, o plástico que envolve imediatamente esses pontos quentes está sujeito a calor extremo e concentrado. Este superaquecimento localizado inicia a rápida cisão e oxidação da cadeia.
Os contaminantes não estão limitados a partículas sólidas. A umidade e as tintas de impressão residuais são igualmente destrutivas sob o calor. Quando flocos úmidos ou muito cobertos de tinta entram no ambiente de alta temperatura da extrusora, os líquidos fervem rapidamente. Eles se transformam em vapor e gases químicos voláteis.
Se esses gases permanecerem presos sob calor e pressão elevados e contínuos, eles causarão degradação hidrolítica. Isso rompe ainda mais as cadeias poliméricas. Portanto, a utilização de equipamentos com zonas especializadas de desgaseificação a vácuo não é negociável. Essas zonas extraem com segurança e eficiência vapor e gases químicos do fundido antes que possam catalisar a degradação térmica.
Compreender que o calor excessivo danifica o plástico é apenas o primeiro passo. Para resolver permanentemente o problema, os operadores devem, em primeiro lugar, identificar as falhas operacionais e mecânicas específicas que provocam picos de temperatura.
O desenho geométrico da rosca extrusora determina exatamente quanto atrito de cisalhamento é aplicado ao material. Diferentes plásticos requerem perfis de parafusos muito diferentes. Por exemplo, um parafuso projetado com uma taxa de compressão muito agressiva forçará o material para um espaço apertado muito rapidamente.
Esta ação mecânica agressiva gera uma imensa quantidade de calor de cisalhamento interno. Quando o plástico chega ao meio do cano, a fricção já queimou o material. Tentar usar um parafuso universal e de tamanho único para todos os tipos de plásticos é um erro operacional generalizado. Praticamente garante temperaturas de fusão inconsistentes e pellets degradados.
Antes que o plástico fundido saia da matriz, ele deve passar por um trocador de tela. Este sistema de filtragem robusto foi projetado para capturar partículas não derretidas, papel e contaminantes sólidos. Ao longo de horas de operação, essas telas finas inevitavelmente ficam obstruídas com detritos.
Quando um filtro está fortemente bloqueado, ele cria uma forte contrapressão dentro do cilindro. O parafuso giratório deve então trabalhar significativamente mais para empurrar o plástico viscoso através da abertura restrita. Este aumento do esforço mecânico gera enormes quantidades de calor de cisalhamento indesejado. Causa picos de temperatura rápidos e localizados que queimam o polímero poucos segundos antes de ele ser peletizado.
Como o atrito de cisalhamento gera seu próprio calor interno, os aquecedores externos são frequentemente desligados automaticamente quando a máquina atinge seu estado operacional estável. Desse ponto em diante, a máquina deverá contar inteiramente com seus sistemas de refrigeração para manter um ambiente térmico estável.
Se os ventiladores de resfriamento do barril falharem, ou se os canais internos de resfriamento de água ficarem incrustados com minerais e perderem eficiência, a máquina perderá sua capacidade de regular o calor de fricção. Se não for controlada, a temperatura continuará a subir incontrolavelmente.
Embora operadores qualificados possam monitorar manualmente as temperaturas e ajustar as configurações básicas, a intervenção humana raramente é rápida o suficiente para evitar picos térmicos repentinos causados por inconsistências de materiais. A solução fundamental para prevenir a degradação térmica reside na engenharia e automação do próprio equipamento. A atualização para máquinas modernas transfere a carga do controle de temperatura do operador para sistemas digitais sofisticados.
Em equipamentos de reciclagem mais antigos ou básicos, o controle de temperatura é puramente reativo. No momento em que um sensor tradicional detecta que o cano está muito quente, as cadeias de polímero no seu interior já começaram a quebrar. A moderna tecnologia de extrusão utiliza sistemas proativos e altamente automatizados para manter uma janela térmica rigorosa e inabalável.
Os sistemas de última geração contam com controladores lógicos programáveis avançados combinados com algoritmos PID rigorosos. Esses sistemas inteligentes calculam a quantidade exata de energia necessária para manter a temperatura alvo, levando em consideração o calor de cisalhamento interno gerado pelo parafuso em tempo real. Se o atrito causar um pico inesperado de temperatura, o sistema ativará instantaneamente canais de refrigeração líquida ou ventiladores cilíndricos de alta velocidade para extrair o excesso de calor.
Uma das zonas mais críticas para a gestão da temperatura é a secção de alimentação de material. Quando flocos de plástico frios, irregulares e fofos são forçados diretamente para dentro de um cilindro extrusor altamente aquecido, a máquina deve depender fortemente de cisalhamento mecânico agressivo para derreter o material rapidamente. Este choque térmico repentino é a principal causa do superaquecimento localizado.
A integração de um cortador compactador no sistema muda fundamentalmente essa dinâmica. Um compactador de corte é uma grande câmara cilíndrica equipada com lâminas rotativas de alta velocidade localizadas logo antes da entrada da extrusora. À medida que as lâminas giram, elas geram atrito mecânico controlado. Essa fricção pré-aquece, seca e densifica suavemente os flocos de plástico leves em um estado quente semelhante a uma massa.
Como o material já está pré-aquecido e compactado antes mesmo de tocar a rosca, a extrusora requer significativamente menos força de cisalhamento para obter uma fusão uniforme. Esta transição suave reduz drasticamente o risco de picos de temperatura incontroláveis. Para instalações que processam filmes leves, investir em uma linha de pelotização de plástico integrada equipada com um cortador compactador é um método comprovado para preservar a integridade do polímero. Essas linhas avançadas geralmente apresentam corte de face de matriz a quente com anel de água e desgaseificação a vácuo robusta, lidando sem esforço com capacidades de 300 kg/h a 1.000 kg/h, mantendo o calor de cisalhamento estritamente sob controle.
Nem todos os plásticos se comportam da mesma maneira sob o calor. As estratégias de gerenciamento térmico que funcionam perfeitamente para filmes agrícolas flexíveis de LDPE muitas vezes falham miseravelmente quando aplicadas a garrafas rígidas de HDPE ou caixas de bateria de PP. Alcançar resultados de alta qualidade requer equipamentos projetados especificamente para as propriedades físicas da matéria-prima.
Os materiais reciclados rígidos possuem uma densidade aparente muito maior do que os filmes flexíveis. Quando tubos triturados, sobras moldadas por injeção ou garrafas de paredes espessas entram na extrusora, eles apresentam desafios termodinâmicos únicos. Como essas partículas são densas e duras, elas não derretem rapidamente. Se um operador tentar acelerar o processo simplesmente aumentando a temperatura do barril, a parte externa do floco queimará enquanto a parte interna permanecerá completamente sólida.
Os plásticos rígidos requerem um tempo de permanência mais longo e um design de parafuso específico com uma taxa de compressão mais suave. Este design cuidadoso permite que o calor penetre uniformemente nos flocos grossos, derretendo completamente o material sem expor as camadas externas a temperaturas degradantes. Além disso, os plásticos rígidos são altamente sensíveis ao cisalhamento. Exceder a temperatura ideal de processamento, mesmo por uma margem estreita, causa a cisão imediata da cadeia polimérica.
Para plásticos rígidos, materiais fortemente impressos ou matérias-primas com maior teor de umidade, controlar a temperatura de fusão e, ao mesmo tempo, remover contaminantes é incrivelmente difícil em um único barril. A solução de engenharia mais eficaz para este problema complexo é o processo de extrusão em dois estágios.
O processamento desses materiais densos exige um sistema de pelotização dedicado para plástico rígido . Uma configuração de dois estágios separa o processo de reciclagem em duas zonas térmicas distintas, garantindo que o plástico nunca seja submetido a altas temperaturas por mais tempo do que o absolutamente necessário.
A extrusora primária opera a uma velocidade e temperatura mais altas. Com uma alta relação L/D, seu único propósito é fundir profundamente os flocos rígidos, filtrar contaminantes sólidos através de um trocador de tela robusto e expor o fundido a uma zona de desgaseificação a vácuo intenso. O alto calor evapora com segurança a umidade e as tintas voláteis. Depois que o material é desgaseificado e filtrado, ele é transferido para a extrusora baby secundária e mais curta. Este barril opera a uma velocidade muito mais baixa e a uma temperatura significativamente reduzida. Sua função principal é resfriar suavemente o fundido, estabilizar a pressão interna e extrudar suavemente o plástico através da cabeça de roscar. Este histórico térmico preciso preserva as propriedades mecânicas e garante que os pellets finais sejam visualmente claros e estruturalmente sólidos.
A temperatura excessiva de fusão atua como um assassino silencioso da qualidade do plástico reciclado. Isso arruína o apelo visual e a integridade estrutural. Quando é aplicado calor extremo, as cadeias de polímeros quebram-se, transformando material reciclado potencialmente valioso em resíduos frágeis e inutilizáveis.
Embora a habilidade do operador e o monitoramento vigilante sejam importantes, eles não podem corrigir as falhas inerentes de equipamentos mal projetados. Para dominar verdadeiramente o controle de temperatura, você precisa de máquinas confiáveis e bem projetadas. Sistemas avançados equipados com controladores inteligentes, cortadores compactadores ou extrusão de dois estágios fornecem o gerenciamento térmico preciso necessário para proteger seus polímeros.
Pare de perder dinheiro com pellets de plástico degradados e de baixo valor. Avalie seus requisitos atuais de matéria-prima e produção e explore soluções avançadas de extrusão na Jwell para encontrar o maquinário exato para sua instalação. Atualizar sua linha é o caminho mais rápido para eliminar a degradação térmica, otimizar seu índice de fluxo de fusão e produzir consistentemente pellets reciclados de alto valor e de primeira linha nos quais os compradores confiam.
Depende muito do tipo específico de polímero e do seu peso molecular. Por exemplo, o LDPE geralmente funde eficientemente entre 160°C e 200°C. Em contraste, o PP requer uma janela térmica mais alta, normalmente entre 220°C e 250°C. Exceder essas janelas de temperatura específicas em até 10 a 20 graus pode iniciar uma rápida degradação térmica, levando a danos irreversíveis à integridade estrutural do material.
Infelizmente, uma vez que ocorre a cisão da cadeia polimérica devido ao calor excessivo, a perda mecânica é permanente. As ligações moleculares que conferem ao plástico flexibilidade e resistência à tração foram rompidas. Embora seja possível misturar uma pequena porcentagem de pellets degradados termicamente com material virgem de alta qualidade para diluir o defeito, não é possível reverter o dano químico ou restaurar totalmente as propriedades físicas perdidas.
Este é um sinal clássico e documentado de degradação térmica e oxidação de polímeros. Sua máquina provavelmente está enfrentando um dos três problemas: as faixas do aquecedor externo estão ajustadas para uma temperatura muito alta, a geometria interna do parafuso está gerando atrito de cisalhamento excessivo ou o material está passando muito tempo dentro do cilindro aquecido. Qualquer um desses fatores queimará rapidamente o plástico.
Sim, é altamente eficaz. Uma linha de dois estágios usa uma extrusora primária específica para fusão e desgaseificação a vácuo, seguida por uma extrusora secundária mais lenta, dedicada ao resfriamento suave e ao aumento de pressão. Ao separar esses processos, o sistema evita que o polímero seja submetido simultaneamente a altas temperaturas sustentadas e forças de cisalhamento agressivas. Isso o torna altamente recomendado para materiais termicamente sensíveis ou contaminados.
Um cortador compactador utiliza fricção mecânica de lâminas rotativas de alta velocidade para pré-aquecer, secar e densificar suavemente flocos de plástico leves antes de entrarem no cilindro da extrusora. Como o material já está quente e compactado em um estado uniforme, a rosca principal da extrusora não precisa trabalhar tão agressivamente para conseguir a fusão. Isto reduz drasticamente a força de cisalhamento necessária, evitando assim picos de calor de cisalhamento repentinos e incontroláveis.
A umidade excessiva na matéria-prima atua como agente destrutivo quando exposta a altas temperaturas de extrusão. À medida que o plástico úmido entra no barril aquecido, a água rapidamente se transforma em vapor. Este vapor retido combinado com o alto calor causa degradação hidrolítica, que quebra agressivamente as cadeias poliméricas. É por isso que a pré-secagem adequada ou a utilização de uma extrusora com zonas robustas de desgaseificação a vácuo é fundamental para manter a qualidade do material.
Do ponto de vista da engenharia, a variação de temperatura aceitável é incrivelmente estreita. As linhas de extrusão de alta qualidade visam manter a temperatura de fusão dentro de uma janela de ±2°C a ±5°C do ponto de ajuste alvo. Flutuações maiores que isso indicam mau gerenciamento térmico ou atrito de cisalhamento excessivo, o que inevitavelmente levará a valores inconsistentes do Índice de Fluxo de Fusão e qualidade variável do pellet em todo o lote.


