
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-16 Origem:alimentado


As paradas repentinas de máquinas estão arruinando sua produção de reciclagem? Entre em qualquer chão de fábrica e você rapidamente perceberá uma dura verdade. Os materiais plásticos de sucata raramente são uniformes. Os operadores lutam constantemente contra níveis variados de umidade e densidades aparentes extremamente flutuantes. Essas inconsistências interrompem o processo de extrusão minuto a minuto. Uma queda repentina na pressão de fusão na cabeça da matriz deixa os trabalhadores lutando para ajustar a velocidade da rosca. Enquanto isso, fios de polímero quebrados se arrastam pelo chão da fábrica, prejudicando o rendimento.
Neste guia, detalhamos exatamente como essas inconsistências de materiais afetam seu produto final. Mais importante ainda, exploramos como a integração do equipamento de processamento correto neutraliza completamente a imprevisibilidade da matéria-prima. Você aprenderá como travar sua linha em um estado estacionário lucrativo.
Na reciclagem industrial de plásticos, alcançar um estado estável de operação continua sendo o objetivo final da engenharia. No entanto, as matérias-primas alimentadas no sistema resistem inerentemente a este objectivo. A variação da matéria-prima refere-se às inconsistências físicas e químicas presentes nos resíduos de plástico muito antes de chegarem ao funil da extrusora.
O setor de reciclagem moderno processa materiais provenientes de dois fluxos primários. Os resíduos pós-industriais tendem a ser relativamente limpos e previsíveis. Em contraste, os resíduos pós-consumo são notoriamente erráticos. Um único fardo de sucata municipal pode conter graus mistos de polímeros, índices de fluxo de fusão variados e pontos de fusão diferentes.
Quando esses lotes mistos entram na garganta de alimentação, a extrusora enfrenta um pesadelo termodinâmico. Deve processar materiais que se comportam de maneira drasticamente diferente sob calor e pressão intensos. Por exemplo, uma mistura de polietileno de alta densidade e polietileno de baixa densidade exibirá mudanças de viscosidade durante a fase de fusão. Esta alteração localizada na viscosidade desafia a capacidade da máquina de manter uma produção uniforme. Em última análise, leva a defeitos visuais no pellet final.
O cenário global de reciclagem está mudando rapidamente. Análises recentes do mercado indicam um enorme impulso no sentido de taxas obrigatórias de inclusão de materiais reciclados nas embalagens. As marcas internacionais estão a comprometer-se com 25 a 50 por cento de conteúdo reciclado até 2030. Consequentemente, as instalações de reciclagem são cada vez mais forçadas a processar fardos municipais de qualidade inferior e altamente misturados. Este impulso à economia circular agrava o problema da variação das matérias-primas. Os recicladores não podem mais depender de sucata limpa e homogênea para manter a lucratividade. A atualização do controle de processo não é mais opcional. É um requisito básico para a sobrevivência no mercado.
A extrusão é um processo contínuo regido por princípios termodinâmicos estritos. O equipamento de extrusão padrão é projetado para operar em condições de estado estacionário. O volume de entrada, os perfis de aquecimento e as RPM do parafuso devem permanecer perfeitamente constantes. Quando as propriedades da matéria-prima flutuam, esse delicado estado estacionário é destruído. A uniformidade na densidade aparente, umidade e tipo de polímero garante que o atrito de cisalhamento gerado pela rosca extrusora permaneça constante. Este é o requisito fundamental para uma produção de pellets eficiente e estável.
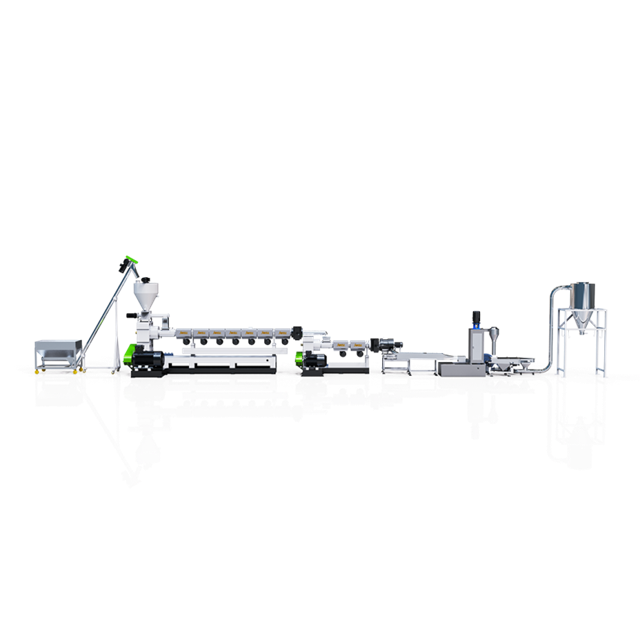
Quando os materiais de entrada mudam abruptamente, a mecânica interna do cilindro da extrusora reage imediatamente. A extrusora atua como uma bomba de fusão altamente calibrada. Portanto, qualquer variação na admissão altera drasticamente a dinâmica da pressão e da temperatura na cabeça da matriz.
As variações de densidade aparente determinam diretamente o fator de preenchimento da rosca extrusora. Imagine um lote denso de material reciclado pesado e rígido, seguido de repente por flocos de filme leves e macios. Os canais dos parafusos não serão preenchidos completamente. Este fenômeno é conhecido no chão de fábrica como alimentação faminta. Isso faz com que a pressão de fusão caia instantaneamente. Por outro lado, um influxo repentino de material denso desencadeia violentos picos de pressão. Esses surtos se manifestam como espessuras irregulares dos fios. Eles causam fios quebrados que exigem re-enfiamento manual, frustrando tanto os trabalhadores de chão de fábrica quanto os compradores finais.
Surpreendentemente, a maior parte do calor necessário para derreter o plástico não irradia das bandas externas do aquecedor. Origina-se do atrito de cisalhamento gerado pelo parafuso giratório. Quando a dureza ou densidade da matéria-prima flutua, a quantidade de atrito gerado muda de acordo. Materiais mais duros geram alto calor de cisalhamento. Isso pode causar um aumento na temperatura de fusão, arriscando a degradação térmica e liberando o cheiro acre de polímero queimado. Materiais mais macios ou úmidos podem não gerar atrito adequado. Isso permite que partículas não derretidas passem diretamente pela matriz.
A umidade atua como um grave agente desestabilizador. Quando a matéria-prima úmida atinge as zonas de alta temperatura, a água rapidamente se transforma em vapor. Ele se expande exponencialmente em volume. Se um pico repentino de umidade sobrecarregar o sistema de desgaseificação a vácuo do barril, o gás preso permanecerá suspenso no polímero fundido. Ao sair da matriz, esse gás se expande. O resultado são pellets espumosos, ocos ou altamente porosos. Estes pellets defeituosos carecem de integridade estrutural e quebram-se facilmente durante o transporte.
Para dominar efetivamente a estabilidade da extrusão, os operadores das instalações devem identificar e neutralizar três fontes primárias de inconsistência da matéria-prima antes que elas atinjam a zona de fusão.
A variação de umidade é particularmente devastadora para polímeros higroscópicos como PET e Nylon. No entanto, também prejudica severamente as poliolefinas se a umidade superficial permanecer alta. Filmes agrícolas lavados ou garrafas pós-consumo muitas vezes retêm níveis de água imprevisíveis. Quando a umidade entra no barril, ela absorve o calor latente, alterando o perfil de aquecimento. Em certos plásticos, o excesso de água desencadeia a hidrólise. Esta reação química de quebra de cadeia degrada significativamente o peso molecular e a resistência física do material.
A geometria física da sucata determina sua densidade aparente, medida em gramas por centímetro cúbico. O material reciclado pesado e rígido é alimentado sem esforço pela gravidade, preenchendo as hélices da rosca com eficiência. Em total contraste, os flocos de filme leves e fofos têm uma densidade aparente excepcionalmente baixa. Quando materiais de baixa densidade são despejados em uma tremonha padrão, eles tendem a formar pontes, aglomerar-se ou flutuar. Eles impedem fisicamente que um volume consistente de material chegue ao parafuso.
Os plásticos pós-consumo frequentemente carregam contaminantes que não derretem. Isso inclui etiquetas de papel, sujeira fina, papel alumínio e tintas de impressão pesadas. À medida que os níveis de contaminação variam enormemente de lote para lote, a taxa na qual o filtro de fusão cega torna-se totalmente imprevisível. O entupimento rápido obstrui o fluxo do fundido, causando picos severos de pressão a montante. Isso força os operadores a interromper totalmente a produção para trocar de tela, destruindo o ritmo do processo.
| Tipo de variação | Material de origem comum | Impacto primário na extrusão | Defeito resultante do pellet |
|---|---|---|---|
| Alta umidade | Filmes lavados, garrafas municipais | Sobrecarrega a ventilação a vácuo, causa hidrólise | Pelotas ocas, quebradiças ou espumosas |
| Baixa densidade aparente | Sacos tecidos, filmes stretch | Alimentação faminta, ponte de tremonha | Tamanhos irregulares, aumento de pressão |
| Alta Contaminação | Embalagem impressa, sucata suja | Cegueira rápida do filtro de tela | Marcas de queimadura, géis não derretidos, baixo rendimento |
A moderna tecnologia de reciclagem evoluiu especificamente para compensar as inconsistências inevitáveis dos materiais descartados. Mudar de equipamentos rudimentares para máquinas avançadas e especialmente construídas é o método mais definitivo para garantir a estabilidade operacional.
Para combater variações de densidade aparente, configurações avançadas utilizam mecanismos de alimentação forçada. Os alimentadores forçados empregam uma rosca vertical secundária para empurrar agressivamente materiais leves para dentro da rosca principal da extrusora. Isto garante um fator de preenchimento consistente, independentemente do fluxo de gravidade natural do material. Além disso, sistemas de dosagem volumétrica e gravimétrica podem ser integrados. Eles estabilizam com precisão a proporção de entrada de lotes mistos, travando a máquina em estado estacionário.
Para lidar com picos inesperados de umidade, equipamentos de última geração apresentam relações comprimento/diâmetro alongadas. Eles acomodam ventilação a vácuo em várias zonas. Ao utilizar zonas de desgaseificação duplas ou até triplas equipadas com bombas de vácuo de anel líquido de alta capacidade, o sistema extrai grandes volumes de vapor e gases voláteis muito antes do fundido atingir a matriz.
Investir em uma máquina de pelotização de plástico projetada de forma abrangente garante que essas tecnologias avançadas de alimentação e desgaseificação funcionem em conjunto. Eles toleram variações de matéria-prima a montante, garantindo que o que sai da face da matriz permaneça perfeitamente consistente.
Os plásticos rígidos apresentam um conjunto único de obstáculos de processamento que diferem inteiramente dos filmes flexíveis. Materiais como tubos de alta densidade, sucatas moldadas por injeção e invólucros eletrônicos exigem abordagens de engenharia específicas.
A moagem rígida é normalmente processada através de um triturador e granulador antes da extrusão. Os flocos resultantes possuem espessuras de parede variadas e formas irregulares. Além disso, os plásticos rígidos frequentemente contêm altos níveis de cargas inorgânicas ou modificadores de impacto. Esses aditivos criam variações localizadas no Índice de Fluxo de Fusão. Eles exigem mistura intensa e dispersiva para obter uma fusão verdadeiramente homogênea.
Para processar plásticos rígidos carregados de alta variabilidade e contaminação, as extrusoras padrão de estágio único geralmente ficam aquém. A solução arquitetônica ideal é um layout de extrusora de dois estágios.
Nesta configuração robusta, a extrusora mãe primária funciona a uma rotação mais alta com uma relação comprimento/diâmetro estendida, normalmente em torno de 36:1. Dedica sua energia inteiramente à fusão, mistura e desgaseificação primária. O polímero fundido é então empurrado através de um trocador de tela primário para uma extrusora bebê secundária. Este barril secundário opera a uma RPM muito mais baixa. Ele fornece bombeamento suave, desgaseificação secundária a vácuo e um estágio final de filtração por fusão ultrafina. Esta separação de funções evita o aquecimento excessivo por cisalhamento. Ele garante que surtos violentos de pressão da fase de fusão primária nunca atinjam a cabeça de roscar. A utilização de um sistema de pelotização dedicado para plástico rígido concede aos operadores o tempo de residência de mistura extra e a capacidade de filtração necessários para estabilizar fluxos altamente contaminados.
Os plásticos flexíveis apresentam o desafio extremo oposto da moagem rígida. Materiais como filmes stretch, sacos de tecido e ráfia compartilham uma característica definidora. Eles têm uma densidade aparente incrivelmente baixa.
Quando filmes leves são alimentados em um funil de gravidade padrão, o material simplesmente não tem massa para ser empurrado para baixo nas hélices da rosca. Para agravar o problema, o calor friccional que irradia da garganta de alimentação pode fazer com que o filme amoleça prematuramente. Isso cria uma ponte sólida de plástico que bloqueia completamente a entrada de material. A extrusora fica imediatamente sem energia, fazendo com que a pressão de fusão caia para zero e interrompendo totalmente a produção.
O cortador compactador atua como uma unidade de pré-condicionamento altamente especializada integrada diretamente sobre a garganta de alimentação da extrusora. Ele lida com materiais leves com densidades aparentes tão baixas quanto 0,03 gramas por centímetro cúbico. Consiste em um grande tambor vertical equipado com lâminas rotativas de alta velocidade em sua base. À medida que o material fofo é transportado para o tambor, as lâminas rotativas cortam agressivamente o material e, ao mesmo tempo, geram intenso calor de fricção.
Esse calor localizado elimina a umidade da superfície e leva o plástico ao ponto de amolecimento. A força centrífuga gerada pelas lâminas densifica esse material amolecido. Ele força o plástico diretamente na rosca da extrusora a uma taxa constante e uniforme. Ao pré-aquecer, secar e densificar o material em uma etapa fluida, o cortador compactador neutraliza completamente as variações de densidade aparente. Para neutralizar a instabilidade da alimentação, o investimento em uma robusta linha de pelotização de plástico transforma a penugem flutuante e imprevisível em uma alimentação consistente e altamente estável.
Ao avaliar atualizações de equipamentos para uma instalação de reciclagem, os tomadores de decisão devem olhar muito além das especificações básicas de rendimento. A verdadeira medida de uma máquina de alta qualidade reside na sua capacidade de lidar com a variação da matéria-prima sem exigir intervenção manual constante. Para manter a extrusão em estado estacionário, os sistemas de reciclagem modernos dependem de vários recursos críticos de engenharia.
Como a contaminação é uma realidade inevitável nos resíduos pós-consumo, parar a máquina para raspar e trocar manualmente as telas do filtro é economicamente devastador. À medida que contaminantes que não derretem se acumulam contra a tela de filtração, a pressão de fusão dentro do barril dispara. Se a pressão flutuar muito, isso causará oscilações na cabeça da matriz.
Os trocadores de tela contínuos de pistão duplo são o padrão ouro da indústria. Ao contrário dos sistemas manuais que exigem desligamentos completos, os sistemas de pistão duplo permitem que o material fundido flua continuamente através de uma câmara de filtração enquanto a outra é purgada e substituída. A mudança acontece em uma fração de segundo. Isso garante que a pressão de fusão permaneça estável, eliminando as quedas repentinas de produção que interrompem a pelotização a jusante.
A estabilidade da extrusão moderna depende muito da automação inteligente. Os sistemas avançados de controlador lógico programável atuam como o sistema nervoso central da linha. Eles monitoram continuamente métricas críticas como amperagem do motor, pressão de fusão e zonas de temperatura. Se o sistema detectar uma queda de pressão indicando uma diminuição na densidade aparente na garganta de alimentação, ele se comunica automaticamente com o sistema de dosagem para aumentar a taxa de alimentação. Este mecanismo de feedback de circuito fechado elimina a carga de ajuste manual dos trabalhadores de chão de fábrica. Garante um fluxo de fusão altamente estável.
A etapa final de corte do polímero fundido em pellets é altamente sensível à estabilidade da extrusão. A escolha do método de corte deve estar alinhada com as características de fluxo inerentes ao material.
Para gerentes de fábrica e diretores financeiros, a atualização para tecnologia de extrusão sofisticada representa um gasto de capital significativo. Contudo, ao calcular o retorno do investimento, é necessário ter em conta os custos ocultos e sangrentos da variação da matéria-prima. O tempo de inatividade crônico das máquinas, as ineficiências trabalhistas e o valor fortemente rebaixado do produto destroem as margens de lucro.
Em instalações que utilizam equipamentos obsoletos, a variação da matéria-prima está diretamente correlacionada com a perda de horas de operação. Quando um lote de material com alto teor de umidade causa forte formação de espuma, os operadores são forçados a interromper a linha para recuperar a pressão do vácuo. A contaminação pesada leva ao rápido cegamento da tela, exigindo trocas manuais de tela que consomem de 15 a 30 minutos por ocorrência. Ao implementar tecnologias avançadas, as instalações melhoram drasticamente a eficácia geral do equipamento. A extrusão estável reduz a necessidade de supervisão humana constante. A mão de obra pode ser realocada para controle de qualidade ou triagem a montante.
O objetivo final de qualquer operação de reciclagem é produzir um pellet que possa servir como substituto direto da resina virgem. Os fabricantes finais exigem especificações rigorosas. Eles exigem tamanho de pellet uniforme, ausência de vazios internos e propriedades mecânicas estáveis. Quando a variação da matéria-prima causa flutuações de temperatura e pressão, os pellets resultantes sofrem degradação térmica e porosidade. Os recicladores são então forçados a vendê-los com grandes descontos.
Ao utilizar equipamentos especializados e tolerantes a variações, os operadores garantem que mesmo os fardos municipais altamente erráticos sejam processados com controle preciso de temperatura e desgaseificação agressiva. O resultado é um pellet denso, uniforme e de qualidade premium que comanda os melhores preços de mercado. Isso garante um rápido retorno financeiro do investimento em máquinas.
| Métrica de Desempenho | Equipamento Convencional Processando Sucata Variável | Equipamento Avançado Processando Sucata Variável |
|---|---|---|
| Eficiência de tempo de atividade | 60 a 70 por cento devido a paradas frequentes para trocas de tela e quebras de fios. | Mais de 90% devido à filtração contínua e ao controle automatizado de pressão. |
| Requisito de mão de obra | Alto. Requer operadores dedicados para ajustar manualmente as taxas de alimentação e fixar os fios. | Baixo. Sistemas automatizados lidam com ajustes; os operadores simplesmente monitoram a interface. |
| Qualidade do Pellet | Variável. Propenso a pellets ocos, tamanhos inconsistentes e degradação térmica. | Prêmio. Pelotas sólidas e uniformes com viscosidade intrínseca e índice de fluxo de fusão estáveis. |
A variação da matéria-prima é uma realidade inevitável no cenário moderno de reciclagem de plástico. Isto é especialmente verdadeiro à medida que a indústria muda fortemente para o processamento de resíduos pós-consumo complexos. No entanto, a instabilidade da extrusão não precisa ditar o seu cronograma de produção. Combinar seu perfil específico de sucata com a arquitetura correta da máquina é a solução definitiva para esse desafio.
Sistemas avançados equipados com compactadores de corte, extrusoras de duplo estágio e filtração contínua de massa fundida lidam com mudanças de umidade e densidade com facilidade. Eles transformam penugem imprevisível e materiais rígidos contaminados em pellets reciclados estáveis e de alto valor. Para proteger suas margens de lucro e maximizar o rendimento, avalie hoje mesmo seus fluxos de materiais atuais. É altamente recomendável visitar a Jwell Recycling para consultar especialistas em extrusão e encontrar o equipamento perfeito para suas instalações.
O surto é causado principalmente por mudanças abruptas na densidade aparente e no teor de umidade da matéria-prima recebida. Quando materiais leves ou macios são alimentados em uma tremonha padrão, eles não conseguem preencher as hélices da rosca de maneira uniforme. Isso leva à falta de alimentação, o que faz com que a pressão de fusão dentro do cilindro da extrusora caia e aumente de forma imprevisível. A entrada repentina de material com alta umidade também gera vapor que interrompe o fluxo constante do polímero fundido.
Um cortador compactador atua como um sistema avançado de pré-condicionamento para plásticos leves e flexíveis. Usando lâminas rotativas de alta velocidade, ele gera calor friccional para cortar, secar e densificar simultaneamente materiais fofos, como filmes agrícolas. Ao densificar o material antes de entrar na extrusora, o compactador garante uma alimentação consistente e forçada diretamente na rosca. Isto neutraliza completamente a instabilidade causada pela baixa densidade aparente.
Um sistema de dois estágios é altamente recomendado ao processar matérias-primas altamente contaminadas ou com alto teor de umidade, como plásticos rígidos pós-consumo. A extrusora primária cuida da fusão inicial e da desgaseificação primária. Enquanto isso, a extrusora secundária de giro mais lento fornece filtração fina adicional e estabilização suave antes do corte. Este processo de duas etapas garante que a sucata altamente variável seja homogeneizada sem interrupções no processo.
Embora existam máquinas multifuncionais, depender de um único sistema para processar plásticos rígidos pesados e filmes flexíveis leves muitas vezes compromete a estabilidade da extrusão. A moagem rígida requer alimentação de tremonha padrão e geometrias de rosca específicas. Filmes flexíveis requerem mecanismos de alimentação forçada, como um cortador compactador. Para obter a máxima eficiência operacional, as instalações devem investir em linhas dedicadas otimizadas para as características físicas específicas da sua matéria-prima primária.
A umidade é altamente prejudicial aos fundidos de polímeros. Se a matéria-prima com níveis variados de umidade entrar na extrusora e não for adequadamente ventilada, a água retida se transformará em vapor de alta pressão. Em materiais como o PET, isso causa degradação hidrolítica, enfraquecendo permanentemente as propriedades mecânicas. Para outros plásticos, o vapor retido resulta em formação de espuma na cabeça da matriz. Isso cria pellets ocos, quebradiços e porosos que apresentam baixo desempenho em máquinas de moldagem por injeção e possuem um valor de mercado significativamente menor.
O controle da umidade requer uma abordagem de engenharia em várias etapas. Primeiro, os sistemas de pré-secagem a montante ou os compactadores de corte expulsam a água superficial usando calor friccional. Em segundo lugar, o cilindro da extrusora deve ser equipado com ventilação a vácuo multizona. Bombas de vácuo de anel líquido de alta capacidade extraem vapor e gases voláteis do fundido antes que o plástico chegue à cabeça de roscar. Isto garante um pellet final sólido e sem vazios.
A pressão de fusão flutua devido a três fatores principais. Primeiro, a densidade aparente inconsistente faz com que o parafuso se encha de maneira desigual, levando à falta de alimentação. Em segundo lugar, os altos níveis de contaminação cegam rapidamente as telas de filtração, causando gargalos e picos de pressão a montante. Finalmente, taxas de alimentação desiguais provenientes de sistemas de dosagem mal calibrados perturbam o estado estacionário da bomba de fusão, resultando em leituras erráticas de pressão na matriz.


