
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-26 Origem:alimentado


Você já olhou para uma montanha de sucata de plástico pós-consumo e se perguntou como ela realmente se torna uma resina valiosa novamente? O processo de extrusão é o herói desconhecido da moderna indústria de plásticos e reciclagem. Quer uma instalação esteja fabricando tubos de PVC contínuos ou dando uma segunda vida aos flocos de HDPE lavados, esse maquinário para serviço pesado está no centro da operação.
No entanto, a mecânica interna muitas vezes parece uma caixa preta para quem está fora do departamento de engenharia. Como exatamente o plástico sólido bruto se transforma em um produto contínuo e uniforme ou em pellets de formato perfeito? Gestores de fábricas, compradores B2B e empreendedores de reciclagem precisam de dados objetivos claros para fazer escolhas inteligentes de equipamentos. Neste mergulho profundo em engenharia, analisaremos os princípios da termodinâmica e do cisalhamento mecânico da extrusão de plástico. Eliminaremos o jargão e examinaremos os sistemas industriais exatos que alimentam as modernas e lucrativas instalações de reciclagem.
Para compreender a realidade da produção industrial, é preciso primeiro compreender a maquinaria primária. Pense em uma extrusora como uma bomba altamente avançada e resistente para termoplásticos. Sua função principal é converter plástico bruto sólido em um fundido uniforme e contínuo. Este polímero fundido é então forçado sob imensa pressão através de uma ferramenta usinada chamada matriz. A matriz atua como molde final, dando ao plástico sua forma estrutural contínua.
Para compreender a complexa termodinâmica em jogo, precisamos examinar os componentes essenciais do sistema.
O funil serve como ponto de entrada. É um receptáculo em forma de funil onde a matéria-prima é carregada antes que a gravidade ou um mecanismo de alimentação forçada a introduza no barril. O cano em si é um cilindro de aço bimetálico espesso e endurecido que abriga o parafuso. Ele é envolto em várias faixas de aquecedor elétrico. Essas bandas fornecem a energia térmica inicial necessária para amolecer o plástico na inicialização.
Provavelmente o componente mais crítico é o parafuso. Este eixo helicoidal usinado com precisão determina todo o processo. À medida que gira, seu desenho geométrico específico transporta, comprime, derrete e mistura o polímero. Acionando esse enorme eixo de aço está o conjunto do motor e da caixa de câmbio. Esses componentes resistentes fornecem o imenso controle de torque e velocidade de rotação necessários para resistir à contrapressão extrema do plástico fundido.
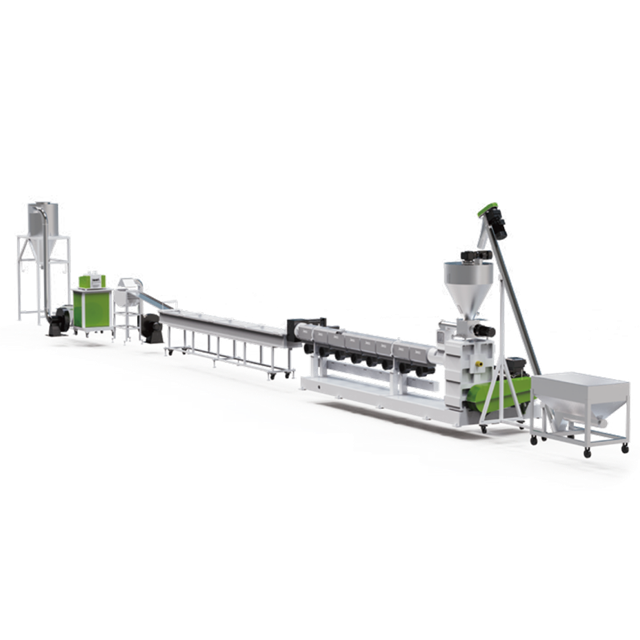
Acompanhar a jornada do plástico do início ao fim revela um delicado equilíbrio contínuo de temperatura, pressão e cisalhamento mecânico. Nunca se trata apenas de aplicar calor.
O processo de extrusão começa na tremonha. Flocos de plástico sólido ou pellets virgens caem na garganta de alimentação e entram nas passagens rotativas da rosca. Para materiais com baixa densidade aparente, como filme plástico fofo ou flocos rígidos volumosos, a alimentação por gravidade padrão geralmente falha. Nestes cenários, um alimentador forçado vertical comprime fisicamente o material no barril. Isso evita bloqueios de ponte e garante um rendimento altamente consistente.
Uma vez dentro do cilindro, o parafuso giratório empurra o plástico para frente através da zona de alimentação. À medida que o material avança para a zona de transição, o diâmetro da raiz do parafuso aumenta gradualmente. Esta mudança geométrica reduz o espaço disponível para o plástico e cria uma compressão intensa.
Um equívoco comum de engenharia é que os aquecedores externos derretem totalmente o plástico. Na realidade, o atrito mecânico impulsiona a grande maioria do processo de fusão. Conhecida na dinâmica de fluidos como dissipação viscosa ou calor de cisalhamento, essa energia é gerada rapidamente à medida que o plástico é agressivamente comprimido entre o parafuso giratório e a parede estacionária do cilindro. Os aquecedores elétricos servem principalmente para elevar a temperatura da máquina durante a inicialização e manter um perfil térmico estável em diferentes zonas.
À medida que o plástico entra na zona de compressão, ele transita de um leito sólido de partículas aquecidas por fricção para um fundido homogêneo. A mistura adequada garante distribuição uniforme de cores e integridade estrutural.
Durante esta fase, a desgaseificação torna-se uma necessidade absoluta para materiais pós-consumo. Imagine processar garrafas de detergente lavadas. A umidade residual e os compostos orgânicos voláteis das tintas se expandem rapidamente quando expostos ao calor extremo. As extrusoras modernas apresentam zonas de ventilação especializadas que utilizam bombas de vácuo de anel líquido. Essas bombas extraem agressivamente os gases presos através de uma porta no barril. A falha na remoção desses voláteis resulta em vazios microscópicos no produto final, o que compromete gravemente sua resistência mecânica à tração.
A seção final do parafuso é a zona de medição. Aqui, a profundidade do canal permanece constante para estabilizar a pressão interna e garantir uma taxa de saída uniforme. Antes de chegar à matriz, o plástico fundido é forçado através de um trocador de tela hidráulico. Este robusto sistema de filtragem captura partículas não derretidas, fragmentos microscópicos de metal e sujeira residual. Finalmente, o fundido pressurizado limpo atravessa a matriz e assume sua nova forma contínua.
A escolha entre uma configuração de parafuso único e duplo depende inteiramente da matéria-prima e da produção desejada. Nenhum dos dois é inerentemente superior sem contexto. Cada um atende aplicações industriais altamente específicas.
O design de parafuso único opera segundo um princípio simples, utilizando um eixo giratório. É altamente econômico, fácil de manter e excepcionalmente eficiente no bombeamento de materiais limpos e uniformes. Isso o torna a escolha padrão para fabricação de perfis de tubos e operações básicas de reciclagem.
Em contraste, uma máquina de parafuso duplo apresenta dois parafusos interligados girando juntos dentro de um cilindro em forma de oito. Como os parafusos se engrenam, eles são em grande parte autolimpantes. As máquinas de parafuso duplo oferecem grande força de cisalhamento, composição de aditivos superior e excelente desvolatilização. Eles são a solução ideal para processar materiais altamente contaminados ou produzir masterbatches de cores de alta qualidade.
| Especificação | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Função Primária | Derretimento, transporte e aumento de pressão | Mistura, composição e desgaseificação intensas |
| Força de cisalhamento | Baixo a Médio | Extremamente alto |
| Custo de manutenção | Substituição de peças simples e baixa | Alto requer alinhamento preciso |
| Melhor usado para | Reciclagem padrão, tubo, filme soprado | Masterbatch, polímeros PCR complexos |
Embora as extrusoras sejam famosas por criar perfis contínuos, como caixilhos de janelas, elas servem uma finalidade ligeiramente diferente no setor de reciclagem. Em vez de formar um produto de consumo final, a máquina atua como o motor central de uma robusta máquina de pelotização de plástico.
Nesta aplicação específica, a matriz na extremidade de descarga é uma placa de aço espessa preenchida com vários pequenos orifícios. O sistema empurra o plástico homogeneizado fundido através desses orifícios para criar formas que podem ser facilmente cortadas em grânulos uniformes. Esses pellets padronizados tornam-se a matéria-prima para instalações de moldagem por injeção em todo o mundo.
O método de corte do plástico fundido geralmente se enquadra em duas categorias distintas de engenharia. A pelotização de fios puxa fios contínuos de polímero semelhantes a espaguete através de um longo banho de resfriamento de água antes que um cortador rotativo os corte em cilindros precisos. Este método é altamente confiável para materiais de alta resistência à fusão, como PET. Alternativamente, a pelotização da face da matriz com anel de água utiliza lâminas rotativas de alta velocidade rentes à placa da matriz. As lâminas cortam instantaneamente o fundido extrudado em pequenas gotas. A força centrífuga lança essas gotículas em um anel circulante de água para resfriá-las em pelotas esféricas. Este método é excepcionalmente eficiente em termos de espaço para resinas PE e PP.
A análise de dados de mercado recentes revela uma grande mudança no cenário da reciclagem. Os mandatos globais de sustentabilidade estão a forçar as principais marcas de consumo a incorporar 20% a 30% de conteúdo reciclado nas novas embalagens. Esta mudança regulatória altera drasticamente os requisitos para equipamentos de extrusão.
Os processadores não lidam mais com sucata industrial limpa e previsível. A matéria-prima de resina pós-consumo atual está altamente contaminada. Os operadores da planta enfrentam índices de fluxo de fusão imprevisíveis, variações severas de umidade e lotes mistos de polímeros. Consequentemente, a demanda por desvolatilização avançada e filtragem em vários estágios disparou. Para processar esses materiais complexos de forma lucrativa, as operações agora contam com uma linha especializada de pelotização de plástico rígido.
Para plásticos duros, como garrafas de detergente HDPE ou resíduos eletrônicos ABS, a fase de extrusão deve levar em conta impurezas microscópicas pesadas.
Uma configuração de estágio único utiliza um cano longo com múltiplas zonas de desgaseificação. É adequado apenas para flocos rígidos que foram excepcionalmente bem lavados e completamente secos. No entanto, os padrões da indústria favorecem fortemente uma configuração mãe-bebê de dois estágios para desafiar os rígidos pós-consumo.
Em uma arquitetura de dois estágios, a extrusora mãe primária opera em alta temperatura e alto torque para derreter os flocos ásperos. Ele executa a filtragem inicial de tela pesada e a desgaseificação primária. O hot melt então é transferido diretamente para uma extrusora baby secundária. Operando em velocidade mais baixa e temperatura reduzida, esta segunda máquina permite filtração ultrafina e desgaseificação a vácuo mais profunda. Este processo de duas etapas garante que mesmo insumos altamente contaminados produzam pellets premium sem bolhas.
A construção de um altamente eficiente para plástico rígido sistema de pelotização requer a integração de vários módulos periféricos especializados ao redor da extrusora central. Cada componente mitiga uma variável específica do processo.
Os flocos de plástico rígido muitas vezes sofrem de densidades aparentes inconsistentes. A alimentação por gravidade padrão leva a uma produção irregular. Alimentadores forçados volumétricos ou gravimétricos avançados equipados com agitadores internos garantem um fluxo constante e medido de material na rosca. Isso maximiza a estabilidade do rendimento e evita picos de amperagem do motor.
Como os flocos pós-consumo inevitavelmente contêm vestígios de materiais estranhos, como folha de alumínio ou areia microscópica, a filtração robusta por fusão não é negociável. Os trocadores de tela hidráulicos contínuos de pistão duplo permitem que os operadores troquem malhas de filtro entupidas sem parar a linha de produção. Os modelos avançados apresentam tecnologia de retrolavagem hidráulica para limpar as telas automaticamente. Isso reduz drasticamente o dispendioso tempo de inatividade operacional.
Depois de cortados e resfriados, os pellets devem estar completamente secos. A umidade residual da superfície causa grandes defeitos durante a moldagem por injeção posterior. Os secadores centrífugos de alta velocidade usam fluxo de ar intenso para remover as gotas de água antes que os pellets secos sejam transportados pneumaticamente para os silos de armazenamento.
Investir em uma linha de extrusão representa um enorme gasto de capital. Os gerentes de fábrica devem avaliar as máquinas com base em métricas objetivas de desempenho, e não em recursos superficiais de marketing.
Primeiro, avalie a capacidade de produção versus o diâmetro do parafuso. A saída é amplamente ditada pelo diâmetro do parafuso e sua relação comprimento/diâmetro. Uma máquina padrão de parafuso único de 120 mm pode render 500 kg/h, enquanto uma máquina robusta de 160 mm pode exceder 1.000 kg/h. Você deve combinar perfeitamente as especificações da extrusora com as capacidades da sua linha de lavagem a montante. O sobredimensionamento leva à degradação do material devido ao tempo de residência excessivo. O subdimensionamento prejudica a lucratividade de toda a sua planta.
Além disso, examine a eficiência energética. A eletricidade é o maior custo operacional contínuo na reciclagem de plástico. Exija do fabricante as métricas de Consumo Específico de Energia medido em kWh/kg. Procure equipamentos com motores síncronos de ímã permanente e tampas de isolamento de cerâmica avançadas para minimizar a perda térmica.
Finalmente, insista na geometria personalizada do parafuso. Os plásticos se comportam de maneira muito diferente sob calor e pressão. O perfil do parafuso necessário para PP de alto fluxo de fusão falhará se usado para HDPE de baixo fluxo de fusão. Certifique-se de que o fabricante projete voos de barreira personalizados ou misturadores Maddock adaptados estritamente à sua matéria-prima específica.
Compreender os princípios mecânicos e térmicos da extrusão é vital para qualquer pessoa que esteja escalando uma operação de fabricação ou reciclagem de plásticos. É o motor transformador que transforma resíduos sólidos em materiais viáveis e rentáveis. Ao equilibrar perfeitamente o atrito de cisalhamento, a desgaseificação a vácuo e a filtragem precisa, as extrusoras modernas impulsionam a economia circular.
Esteja você processando sucata industrial limpa ou lidando com plásticos rígidos pós-consumo altamente contaminados, implantar a arquitetura de extrusão correta é a única maneira de maximizar a eficiência operacional. Pare de perder dinheiro com contas de energia excessivas e paradas frequentes para manutenção. Investir em maquinário personalizado de alta qualidade garante que sua produção atenda aos mais rígidos padrões do mercado global.
Você está pronto para atualizar o rendimento e a qualidade dos pellets de sua instalação? Avalie sua matéria-prima atual, determine sua capacidade alvo e integre uma linha de pelotização de nível comercial projetada para suas necessidades operacionais exatas.
A relação L/D significa relação comprimento/diâmetro. Representa o comprimento voado do parafuso dividido pelo seu diâmetro externo. Uma relação L/D mais alta, como 36:1, proporciona um tempo de permanência mais longo para o plástico dentro do cilindro. Isso permite melhor fusão, mistura superior de aditivos e mais espaço para múltiplas portas de desgaseificação a vácuo. Razões L/D mais baixas, como 24:1, são normalmente usadas para polímeros limpos e facilmente derretidos, onde o histórico de calor excessivo pode causar degradação.
A limpeza de uma rosca extrusora requer um procedimento específico para evitar contaminação entre diferentes lotes de polímeros. Os operadores normalmente aplicam um composto de purga comercial na máquina. Os compostos de purga são resinas altamente viscosas e estáveis ao calor, projetadas para remover plástico carbonizado e corantes das hélices da rosca e das paredes do cilindro. Para uma limpeza mecânica profunda, os engenheiros devem retirar totalmente o parafuso do cilindro enquanto ele ainda está quente e limpar manualmente as hélices usando escovas de arame de latão e almofadas de malha de cobre especializadas.
As temperaturas dentro do barril variam muito dependendo do polímero específico que está sendo processado. Geralmente, o perfil de temperatura varia de 150°C a 300°C. É fundamental observar que esse calor não é fornecido apenas pelas faixas externas do aquecedor elétrico. Uma parcela significativa da energia térmica é gerada internamente através do atrito mecânico e das forças de cisalhamento criadas à medida que o parafuso giratório comprime o plástico.
A principal diferença está na continuidade do processo. A extrusão é um processo contínuo em estado estacionário que força o plástico fundido através de uma matriz aberta para criar formas longas e uniformes, como tubos, folhas ou fios. A moldagem por injeção é um processo cíclico de início e parada. Ele injeta plástico derretido sob extrema pressão em um molde de aço tridimensional fechado para criar peças individuais e discretas, como tampas de garrafas ou componentes de painéis automotivos.
Os plásticos rígidos pós-consumo retêm níveis microscópicos de umidade e compostos orgânicos voláteis de tintas e rótulos, mesmo após lavagens rigorosas. Quando o plástico derrete, essas substâncias se vaporizam em gases em expansão. Se a extrusora não tiver uma zona adequada de desgaseificação a vácuo de anel líquido para liberar esses gases, o vapor permanecerá preso dentro do polímero fundido. Isto resulta na formação de bolhas de ar dentro dos pellets finais, tornando-os estruturalmente fracos e não comercializáveis para moldadores de injeção de alta qualidade.


