
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-19 Origem:alimentado


Suas linhas de composição estão sofrendo com má mistura de materiais e rápido desgaste interno? Como engenheiro de processos, vejo os gerentes de fábrica enfrentarem diariamente essas duas frustrações. Compreender o comportamento mecânico exato de seu maquinário é a primeira linha de defesa contra dispendiosas paradas de produção não planejadas.
Nesta análise técnica, examinamos o funcionamento interno dos modernos equipamentos de extrusão. Exploraremos os estágios mecânicos, compararemos configurações de equipamentos e compartilharemos estratégias viáveis para otimizar seu sistema para obter máximo rendimento e lucratividade.
Uma extrusora de rosca dupla é um dispositivo de processamento eletromecânico resistente utilizado extensivamente nas indústrias de plásticos e química. Em sua essência, a máquina consiste em dois eixos giratórios paralelos alojados dentro de um barril aquecido bem ajustado. Ao contrário das máquinas formadoras básicas, este equipamento altamente projetado realiza reações químicas e físicas contínuas sob controles precisos de temperatura e pressão.
O conceito fundamental baseia-se na interação dinâmica entre os dois eixos rotativos e a parede interna do cano. Seu desenho geométrico força as resinas poliméricas e os aditivos químicos para frente enquanto os submete a intenso cisalhamento mecânico. Este ambiente interno hostil facilita a fusão rápida e a mistura homogênea de matérias-primas distintas em uma única matriz uniforme.
A operação desta máquina requer um alto grau de proficiência técnica. Os técnicos modernos devem monitorar continuamente os transdutores digitais de pressão de fusão e ajustar as taxas de alimentação gravimétricas em tempo real. Eles também regulam as velocidades do eixo para garantir que o polímero fundido permaneça perfeitamente estável. Mesmo um pequeno desvio nestes parâmetros pode levar à degradação imediata do material ou à geometria inconsistente do pellet.
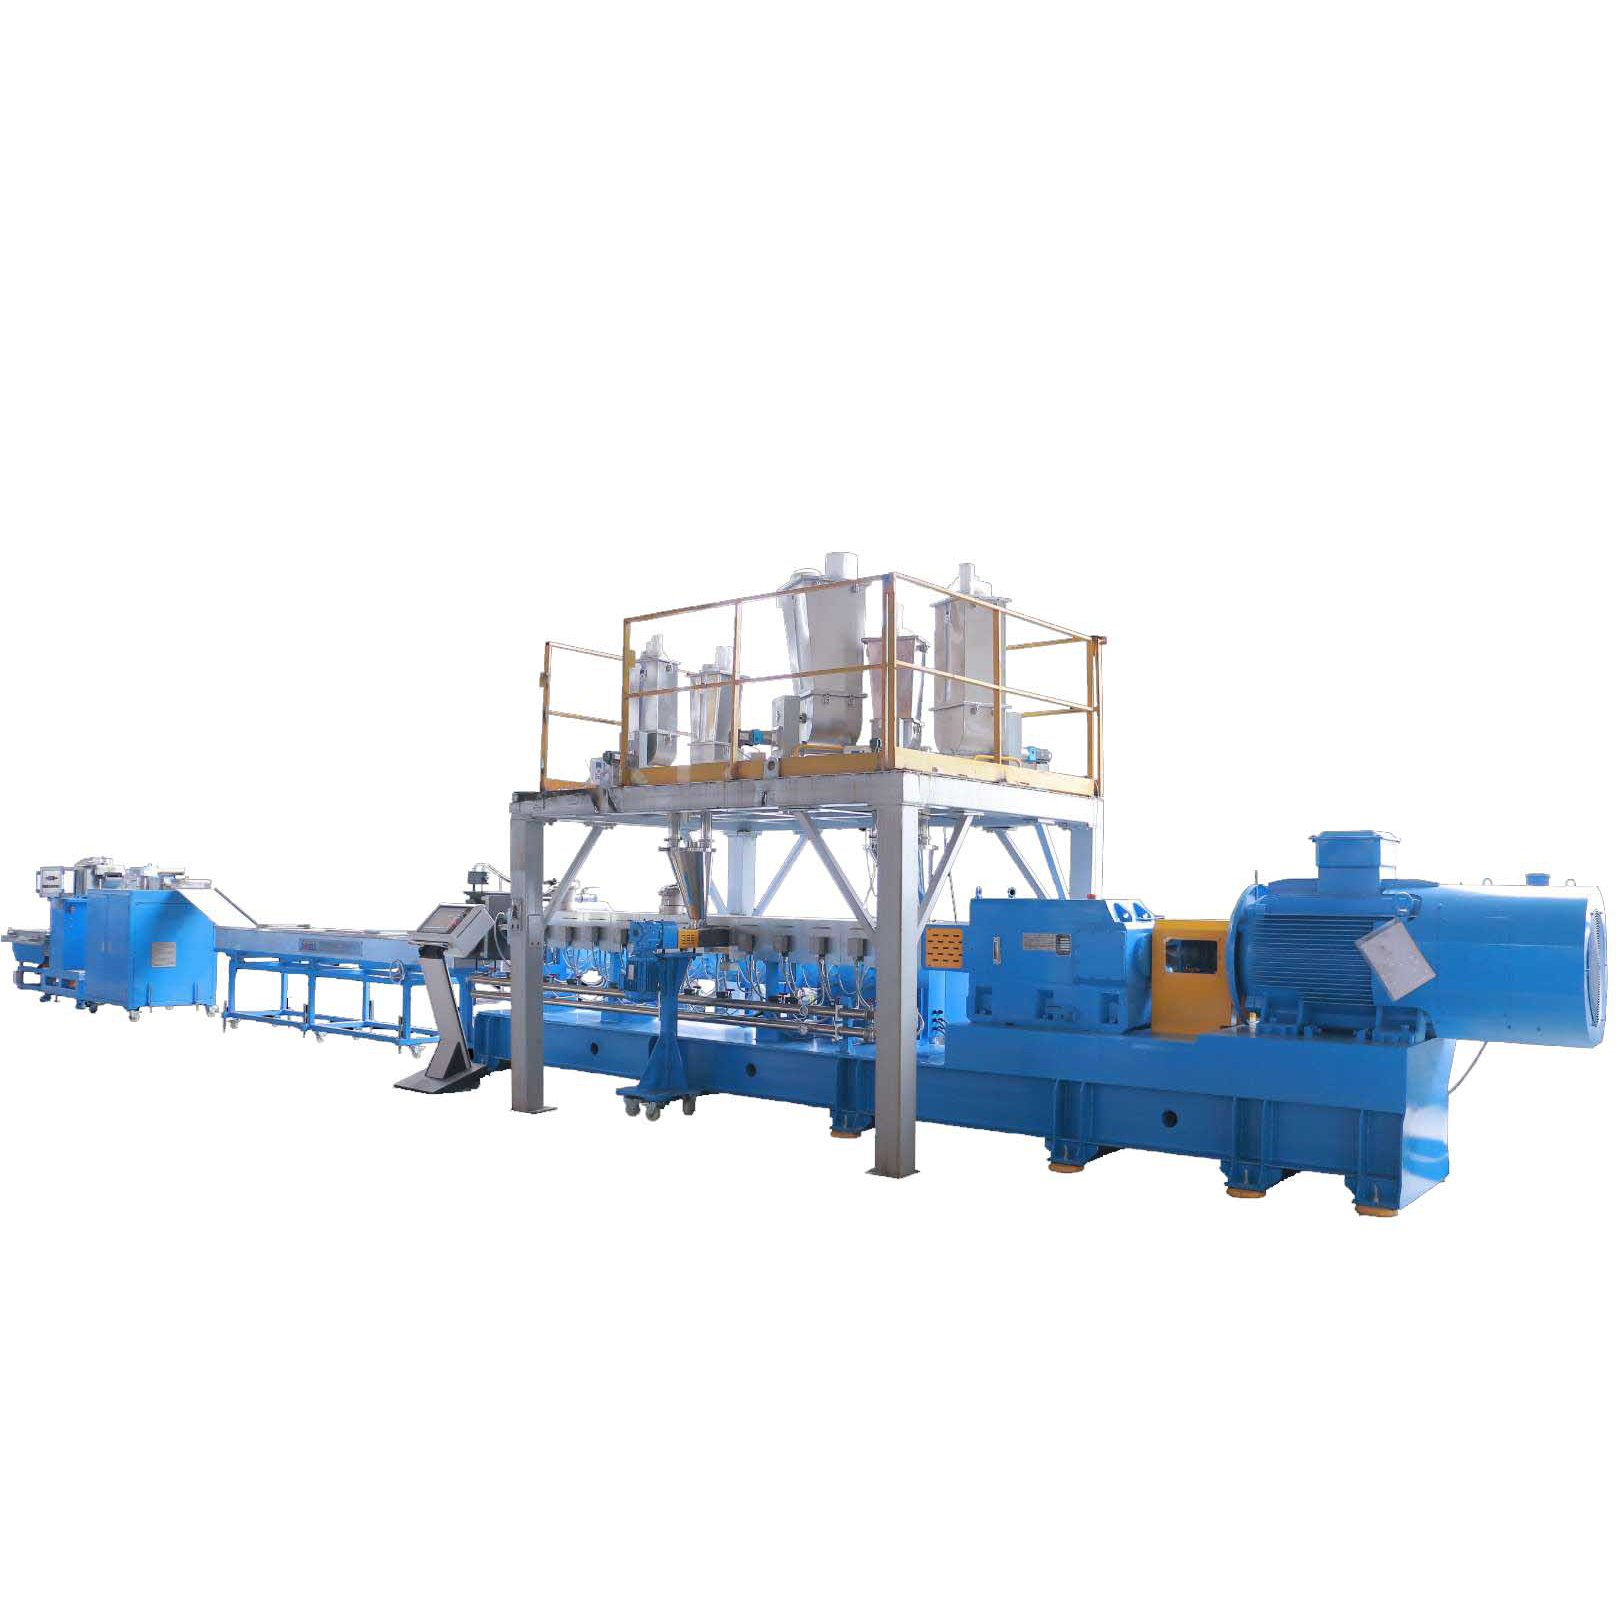
Compreender a sequência mecânica desses equipamentos é essencial para gestores de fábrica que buscam otimizar suas linhas de produção. O processo interno é dividido em cinco etapas distintas. Cada estágio é projetado para desempenhar uma função específica na matriz polimérica.
O processo começa na zona de entrada. Matérias-primas como resinas básicas, aditivos líquidos, corantes e cargas minerais entram na tremonha principal. As configurações industriais normalmente empregam alimentadores avançados com perda de peso. Esses dispositivos inteligentes dosam as matérias-primas com extrema precisão. Para evitar bloqueios, a seção de admissão apresenta passagens profundas projetadas para acomodar grandes volumes de material sólido e transportá-lo rapidamente para longe da garganta de alimentação.
À medida que o material avança, ele entra na zona de transição. Aqui, a rotação começa a comprimir agressivamente o polímero. Embora as bandas de aquecimento elétrico externo forneçam energia térmica inicial, a grande maioria do processo de fusão é impulsionada por atrito mecânico. As folgas incrivelmente estreitas entre o metal giratório e a parede do cano geram intenso calor interno. Isso faz a transição dos pellets de plástico sólido para um estado fundido altamente viscoso.
Uma vez totalmente derretido, o material entra na zona de mistura. Esta seção utiliza elementos modulares especializados, principalmente blocos de amassamento e componentes de passo reverso. Estas peças sujeitam o polímero fundido a imensas forças de cisalhamento. A mistura dispersiva quebra aglomerados sólidos em partículas microscópicas. Ao mesmo tempo, a mistura distributiva garante que essas pequenas partículas sejam espalhadas uniformemente por toda a matriz polimérica.
Durante as fases de fusão intensa, a umidade ambiente, o ar retido e os compostos orgânicos voláteis são liberados das matérias-primas. Se ficarem presos no fundido, esses gases em expansão causam vazios e graves fraquezas estruturais no produto final. Para combater isso, o cano possui uma zona de ventilação aberta para um sistema de vácuo de alta capacidade. O perfil especializado espalha o fundido de maneira fina. Isso aumenta drasticamente sua área de superfície e permite que o vácuo extraia agressivamente impurezas gasosas indesejadas.
Na fase final, o maquinário atua como uma poderosa bomba contínua. Ele cria pressão suficiente para forçar a fusão do polímero homogêneo purificado através de uma cabeça de matriz usinada com precisão. À medida que o material incandescente sai da matriz na forma de fios contínuos, ele é imediatamente temperado. Finalmente, o plástico solidificado é cortado em pellets comercializáveis uniformes por uma máquina de pelotização de plástico , pronto para embalagem ou fabricação posterior.
Para avaliar eficazmente os investimentos em equipamentos de capital, os compradores devem compreender profundamente a arquitetura física das máquinas. Uma linha padrão é construída sobre três subsistemas críticos interconectados.
O sistema de acionamento atua como o coração pulsante da extrusora. Consiste em um motor CA de alta capacidade acoplado diretamente a uma caixa de redução para serviço pesado. A caixa de engrenagens deve distribuir uniformemente o enorme torque mecânico para dois eixos paralelos separados, mantendo a sincronização rotacional absoluta. A alta capacidade de torque permite que a máquina processe materiais de engenharia altamente viscosos e cargas pesadas de enchimento sem travar. Por exemplo, equipamentos de última geração geralmente suportam uma classificação de torque específica de até 11,5 Nm/cm³, permitindo facilmente composições de alto enchimento.
As extrusoras industriais modernas utilizam um design de barril altamente modular. Várias seções individuais são firmemente aparafusadas. Essa modularidade permite que os engenheiros de processo personalizem a relação comprimento/diâmetro com base em suas necessidades específicas de processamento. As proporções normalmente variam de 32:1 a mais de 52:1, dependendo da aplicação. Cada seção independente do cilindro é equipada com seus próprios aquecedores elétricos embutidos e canais internos de refrigeração líquida. Isto cria zonas precisas de controle de temperatura.
Ao contrário das brocas agrícolas simples, as partes internas não são eixos metálicos sólidos de peça única. Em vez disso, eles são montados deslizando várias peças modulares em um eixo estriado central. Este design brilhante permite que os engenheiros mapeiem um perfil personalizado. Os elementos incluem blocos de transporte dianteiro para mover o material rapidamente, blocos de amassamento largos para fusão agressiva e elementos reversos para criar vedações de fusão localizadas.
Ao selecionar novos equipamentos de processamento, os tomadores de decisão devem escolher entre duas configurações mecânicas primárias. Esta escolha fundamental determina as capacidades de processamento da máquina e suas aplicações ideais de fábrica.
Em uma configuração co-rotativa, ambos os eixos giram exatamente na mesma direção. Este design cria um ambiente de cisalhamento notavelmente alto e apresenta um mecanismo exclusivo de autolimpeza. O vôo de uma haste limpa continuamente a raiz de sua parceira. As máquinas co-rotativas operam em velocidades excepcionalmente altas, muitas vezes excedendo 600 RPM, oferecendo eficiência de mistura incomparável. Eles continuam sendo o padrão indiscutível da indústria para reciclagem avançada, onde a homogeneização completa é o objetivo principal.
Em contraste, uma configuração contra-rotativa apresenta eixos girando em direções opostas. Este mecanismo cria um ambiente de baixo cisalhamento e baixo atrito. As matérias-primas são essencialmente retidas em câmaras isoladas e bombeadas com mistura interna mínima. Como geram muito pouco calor de fricção, as extrusoras contra-rotativas são utilizadas principalmente para processar materiais altamente sensíveis ao calor, como o PVC.
Os gerentes de fábrica frequentemente enfrentam a difícil decisão de investir em um sistema de eixo único ou duplo. Embora as extrusoras de eixo único sejam mecanicamente mais simples e visivelmente mais baratas no início, elas servem a uma finalidade fundamentalmente diferente no chão de fábrica. Para tornar a seleção de equipamentos clara, sempre aconselho meus clientes a consultar esta matriz de comparação prática baseada nas demandas de engenharia do mundo real.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Função Primária | Derretimento e transporte de materiais pré-misturados. | Composição, mistura e desvolatilização intensas. |
| Capacidade de mistura | Baixo. Depende principalmente do fluxo de arrasto. | Excepcional. Oferece mistura dispersiva e distributiva. |
| Flexibilidade de Materiais | Luta com altas cargas de enchimento ou aditivos em pó. | Lida facilmente com receitas complexas e até 80% de enchimentos minerais. |
| Autolimpeza | Pobre. Requer desmontagens ou purga pesada. | Excelente. O design co-rotativo limpa continuamente o cano. |
Especificamente, se a sua produção envolve a mistura de vários aditivos ou o gerenciamento de altas cargas de enchimento, o sistema de eixo duplo entrelaçado é a única escolha lógica. Uma máquina de eixo único simplesmente perderá a integridade estrutural na fase de fusão quando for empurrada além das capacidades de conformação pretendidas.
Olhando para as recentes análises de mercado e desenvolvimentos de equipamentos, o cenário de produção está evoluindo rapidamente. O impulso legislativo global em direcção à sustentabilidade está a forçar os fabricantes de equipamentos a adaptarem-se rapidamente. Há um enorme aumento na demanda por sistemas capazes de lidar com bioplásticos sensíveis ao cisalhamento, como PLA e PBAT, em toda a indústria. Esses materiais ecológicos avançados exigem controle de cisalhamento localizado extremamente preciso.
Além disso, a transição para modelos de economia circular tornou a filtração por fusão de alta eficiência e a desgaseificação a vácuo inegociáveis. As modernas instalações de processamento estão integrando cada vez mais sensores industriais da Internet das Coisas diretamente nos barris e nas caixas de engrenagens. Essa mudança digital permite que os operadores da planta façam a transição da solução de problemas reativa para a manutenção preditiva. Monitorar picos de torque em tempo real, harmônicos de vibração ou desvios sutis de temperatura antes que ocorra uma falha mecânica catastrófica é agora a base da indústria.
A fabricação industrial requer precisão, repetibilidade e alto rendimento contínuo. Dominar a pelotização de plástico industrial depende muito da versatilidade do mecanismo de co-rotação. Como essas máquinas oferecem recursos superiores, fabricantes de vários setores aproveitam essa tecnologia para processar uma ampla variedade de polímeros, aditivos químicos e cargas de reforço.
Na fabricação de masterbatch de cores, alcançar a dispersão perfeita do pigmento é o objetivo operacional primário absoluto. Os pigmentos brutos tendem naturalmente a formar aglomerados coesos e teimosos. Esses aglomerados podem causar listras coloridas graves ou fraquezas estruturais no produto plástico moldado final. As altas forças de cisalhamento geradas por blocos de amassamento especializados quebram efetivamente esses aglomerados sólidos. Esta ação mecânica garante que o pigmento seja distribuído uniformemente por toda a resina transportadora, garantindo consistência de cor absoluta em lotes de produção massivos.
Os plásticos de engenharia geralmente exigem a mistura complexa de resinas básicas com agentes de reforço, como fibras de vidro, talco ou retardadores químicos de chama. Este processo de composição exige um delicado equilíbrio de forças mecânicas. O equipamento deve fornecer energia de cisalhamento suficiente para fundir a matriz polimérica, mas não tanto a ponto de destruir a integridade estrutural das fibras de reforço. A integração de uma alto torque linha de pelotização de parafuso duplo de em suas instalações permite essa flexibilidade modular. Os operadores podem utilizar alimentadores laterais a jusante para introduzir fibras de vidro frágeis posteriormente na zona de fusão, permitindo transições rápidas entre diferentes receitas de compostos de engenharia.
A reciclagem pós-consumo e pós-industrial apresenta desafios de processamento incrivelmente únicos. Isto se deve principalmente à forte presença de umidade ambiente, compostos orgânicos voláteis e contaminantes residuais de tinta. Equipamentos avançados se destacam nesta aplicação específica devido à renovação agressiva da superfície e à capacidade de desgaseificação a vácuo de alta eficiência. À medida que o polímero fundido é continuamente dobrado e esticado, os gases aprisionados são forçados para a superfície e extraídos. Isto melhora significativamente a qualidade mecânica do material recuperado, tornando-o adequado para aplicações de ponta, como a reciclagem de PET garrafa a garrafa.
Ao avaliar atualizações de equipamentos de capital, os gerentes de fábrica devem pesar objetivamente tanto os benefícios operacionais quanto os requisitos de manutenção contínua do maquinário para manter a lucratividade máxima.
A principal vantagem deste equipamento é a sua alta produção contínua combinada com controle localizado preciso sobre o tempo de residência do material. Ao contrário dos sistemas tradicionais de eixo único, onde o material fundido pode facilmente estagnar e queimar, o perfil entrelaçado cria um poderoso efeito de autolimpeza. Isto evita a degradação do polímero e garante uma distribuição de tempo de residência altamente estreita. Consequentemente, os fabricantes se beneficiam de qualidade consistente de pellets, temperaturas de fusão uniformes e taxas de refugo significativamente reduzidas.
Apesar do seu design industrial robusto, estas máquinas são suscetíveis a riscos operacionais específicos. O desafio mais proeminente é o desgaste abrasivo dos elementos internos. O processamento de compostos altamente carregados, especialmente aqueles que contêm dióxido de titânio ou fibras de vidro abrasivas, pode corroer rapidamente os componentes de aço padrão. Para mitigar isso, os fabricantes devem investir em metalurgia especializada, como revestimentos bimetálicos e peças de desgaste revestidas com carboneto de tungstênio.
Outra precaução crítica é evitar a contaminação externa por metais. Se o metal residual entrar na tremonha de alimentação, poderá causar danos catastróficos imediatos aos eixos entrelaçados e à caixa de transmissão principal. A instalação de separadores magnéticos de alta intensidade na garganta de alimentação é uma salvaguarda industrial obrigatória.
Alcançar a eficiência mecânica máxima da sua linha de composição requer mais do que apenas ligar a energia. Os operadores e engenheiros de processo devem ajustar continuamente os parâmetros operacionais para corresponder às propriedades térmicas específicas do polímero.
O layout modular é indiscutivelmente o coração do processo de composição. Não existe uma configuração universal; deve ser adaptado precisamente à resina específica. Um perfil geométrico padrão consiste em elementos de transporte para mover a matéria-prima, blocos de amassamento para fusão e elementos de passo reverso para criar selos de fusão. Se a temperatura interna do fundido estiver perigosamente alta, a substituição de blocos de amassamento largos e agressivos por elementos de mistura distributivos mais suaves pode reduzir drasticamente o calor de cisalhamento excessivo.
Um cronograma de manutenção proativo baseado em dados não é negociável. A caixa de engrenagens transmite imenso torque rotacional e requer amostragem regular de óleo juntamente com trocas programadas de fluido para evitar falhas catastróficas nos rolamentos de impulso. Os operadores devem ser treinados para ouvir ruídos incomuns do equipamento. Além disso, os engenheiros de manutenção devem medir rotineiramente as folgas físicas entre os voos e a parede interna do cano. À medida que esta folga aumenta naturalmente devido ao desgaste abrasivo, a eficiência do bombeamento direto cai.
O gerenciamento adequado da temperatura envolve o equilíbrio cuidadoso das faixas externas do aquecedor elétrico com o calor friccional interno gerado pela rotação. Em muitas aplicações de alta velocidade, o polímero gera calor de cisalhamento interno mais que suficiente para permanecer totalmente fundido. Ao ajustar as zonas internas de resfriamento de água gelada, os operadores podem evitar a degradação do polímero, minimizar a emissão de gases e reduzir drasticamente o consumo geral de energia elétrica.
Esses sistemas avançados operam segundo um princípio estrito de fome. Isso significa que o rendimento total é inteiramente ditado pelos alimentadores a montante, e não pela velocidade de rotação. A alimentação inconsistente de material é a principal causa do surto na cabeça da matriz de extrusão. A utilização de alimentadores com perda de peso altamente precisos garante que a taxa de fluxo de massa permaneça perfeitamente estável, independentemente das variações de densidade aparente. Esta estabilidade de alimentação é o segredo absoluto para produzir pellets uniformes e evitar a frustrante quebra dos fios durante a fase de resfriamento com água.
Dominar a mecânica do seu equipamento de extrusão é vital para o sucesso da fabricação moderna. Esse profundo conhecimento técnico permite que os gerentes de fábrica melhorem o rendimento da produção, solucionem defeitos rapidamente e reduzam drasticamente o tempo de inatividade não planejado. A configuração adequada garante que seu equipamento funcione com eficiência máxima, enquanto a seleção da configuração correta maximiza a qualidade geral da produção.
Sempre priorize cronogramas de manutenção rigorosos baseados em dados para prolongar a vida útil do seu maquinário. Ao compreender o intrincado equilíbrio entre cisalhamento, temperatura e fluxo de material, você pode transformar sua linha de composição em um ativo confiável e altamente lucrativo.
Pronto para atualizar suas capacidades de composição e reciclagem? Visite a Jwell Machinery para explorar soluções de extrusão líderes do setor, adaptadas às suas demandas exatas de produção.
Sim, eles são altamente eficazes e cada vez mais preferidos para operações avançadas de reciclagem industrial de plástico. Ao contrário das máquinas tradicionais de eixo único, esses sistemas oferecem recursos excepcionais de desgaseificação e filtragem de fusão. Ao reciclar materiais pós-consumo, como garrafas PET ou filmes de embalagens fortemente impressos, o polímero costuma ficar fortemente contaminado com umidade e compostos orgânicos voláteis. O design entrelaçado renova continuamente a superfície do polímero fundido, expondo esses gases aprisionados para que possam ser extraídos com eficiência através de portas de ventilação de alto vácuo.
A vida útil operacional varia drasticamente com base nos polímeros específicos e nos aditivos químicos que estão sendo processados. Ao utilizar plásticos comuns não preenchidos, como polietileno ou polipropileno, os elementos de aço de alta qualidade podem facilmente durar vários anos com desgaste mecânico mínimo. Contudo, ao compor materiais altamente abrasivos, como fibras de vidro ou dióxido de titânio, a taxa de desgaste acelera significativamente. Nestes ambientes adversos, os elementos padrão podem necessitar de substituição a cada 6 a 12 meses. Investir em revestimentos bimetálicos ou de carboneto de tungstênio prolonga consideravelmente essa vida útil.
Surging se manifesta como um fluxo inconsistente e pulsante de plástico fundido na cabeça da matriz e é um desafio operacional comum. Num sistema alimentado com fome, o aumento é mais frequentemente causado pela alimentação inconsistente de matéria-prima. Se os alimentadores gravimétricos estiverem em ponte ou perdendo a calibração, o fluxo de massa no barril flutua, causando variações severas de pressão. Outra causa comum é uma configuração interna inadequada que não consegue criar uma vedação de fusão adequada antes da zona de ventilação a vácuo, o que interrompe a pressão de transporte dianteiro.
Compreender esta distinção mecânica é fundamental para otimizar formulações complexas. A mistura dispersiva envolve a aplicação de alta tensão de cisalhamento para quebrar fisicamente aglomerados sólidos coesivos, como aglomerados de pigmentos coloridos, em partículas microscópicas. Isso requer intensa força mecânica. A mistura distributiva é o processo de espalhar essas partículas quebradas uniformemente por toda a matriz polimérica, sem necessariamente reduzir ainda mais seu tamanho físico. As extrusoras avançadas se destacam porque seus perfis modulares podem ser projetados para fornecer níveis ideais de ambos simultaneamente.
A relação comprimento/diâmetro determina o tempo de residência e a quantidade de espaço de processamento disponível para fusão, mistura e ventilação. Uma relação L/D mais curta, como 32:1, é muitas vezes suficiente para compostos básicos e materiais sensíveis ao calor. Por outro lado, uma relação L/D mais longa, como 48:1 ou 52:1, fornece o tempo de residência prolongado necessário para extrusão reativa complexa, múltiplos estágios de alimentação a jusante e desvolatilização agressiva a vácuo de plásticos reciclados altamente contaminados.
O torque específico é um indicador crítico de desempenho que define quanta potência rotacional a caixa de engrenagens pode fornecer aos eixos em relação à distância central. Equipamentos de alto torque específico permitem que os engenheiros operem a máquina em níveis de enchimento mais altos e RPMs mais baixas, mantendo o mesmo rendimento. Isso resulta em temperaturas de fusão significativamente mais baixas e redução na degradação do polímero, tornando-o ideal para o processamento de plásticos de engenharia altamente viscosos e compostos sensíveis à transpiração.


