
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-23 Origem:alimentado


Entre em qualquer fábrica de reciclagem moderna e você ouvirá imediatamente o zumbido constante da extrusão de plástico. Serve como a força motriz fundamental por trás da reciclagem industrial em todo o mundo. No entanto, muitos operadores e gestores de instalações ainda lutam para compreender totalmente a complexa mecânica interna destas máquinas. Essa lacuna de conhecimento muitas vezes torna a escolha do maquinário certo para fluxos específicos de polímeros uma tarefa difícil e cara.
Se você está se perguntando como o processo de extrusão realmente transforma restos rígidos em recursos valiosos, você precisa ir além das definições básicas dos livros didáticos. Este guia completo detalha toda a jornada, desde a entrada da matéria-prima até o produto acabado, do ponto de vista de um engenheiro. Em última análise, dominar esses princípios termodinâmicos é absolutamente crucial ao investir em equipamentos especializados para dimensionar suas operações.
Fundamentalmente, a extrusão de plástico é um processo de fabricação contínua de alto volume. Ele é explicitamente projetado para processar materiais termoplásticos brutos, como flocos rígidos, pellets triturados ou moídos. A máquina derrete esses sólidos e forma um perfil contínuo. Ao contrário da moldagem por injeção, que cria peças individuais discretas forçando a resina fundida em uma cavidade fechada, a extrusão produz comprimentos contínuos de material com uma seção transversal consistente. Pense nisso como uma fita infinita de plástico derretido.
Todo engenheiro de extrusão persegue um objetivo principal: alcançar uma fusão perfeitamente homogênea. O polímero deve atingir consistência e perfil de temperatura uniformes em toda a massa. Se a temperatura interna do barril permanecer muito baixa, as partículas não derretidas causarão graves fraquezas estruturais no produto final. Por outro lado, se o calor for excessivo, as cadeias poliméricas irão degradar-se. Isto inevitavelmente leva a plásticos quebradiços e a uma perda catastrófica de propriedades mecânicas.
No contexto da reciclagem industrial, a extrusora atua como unidade central de processamento. Não é usado apenas para criar tubos de PVC ou perfis de janelas. É o coração pulsante dentro de máquinas avançadas de reciclagem. Ao derreter restos de plástico rígido e filtrar sistematicamente as impurezas, a extrusora prepara o polímero fundido para a fase final do ciclo circular de reciclagem: a pelotização.
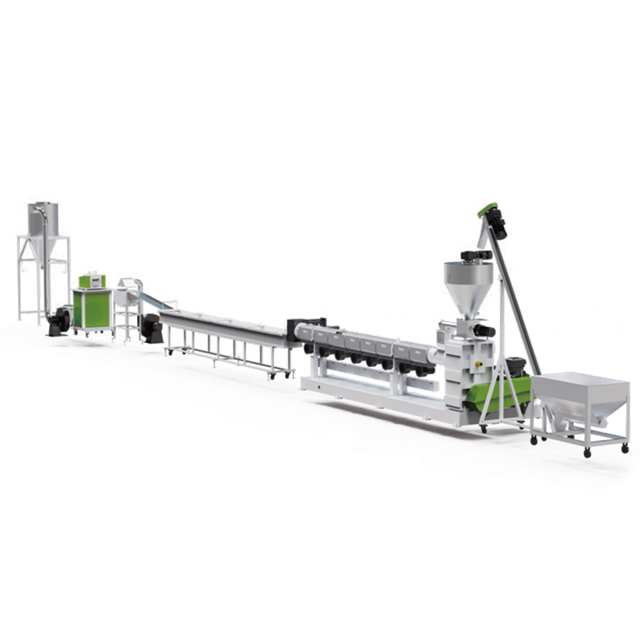
Compreender a jornada interna do polímero é essencial tanto para operadores de piso quanto para engenheiros. O processo de extrusão é uma sequência cuidadosamente orquestrada de eventos mecânicos e térmicos.
O processo inicia no funil, funil de entrada localizado na parte traseira do aparelho. O plástico bruto – geralmente na forma de flocos rígidos, material reciclado ou resina virgem – é carregado neste reservatório. Para plásticos rígidos padrão que possuem alta densidade aparente, a gravidade por si só é geralmente suficiente para puxar o material para baixo na garganta de alimentação.
No entanto, os operadores no chão de fábrica muitas vezes enfrentam desafios com materiais leves ou flocos propensos a formar pontes. A ponte ocorre quando as partículas se interligam e bloqueiam completamente o fluxo. Nestes cenários, são implantados mecanismos de alimentação forçada, como alimentadores de crammer ou agitadores mecânicos. O fluxo consistente e ininterrupto de material da tremonha para o barril é absolutamente crítico. Qualquer flutuação na taxa de alimentação causará variações de pressão a jusante, levando a um produto final instável.
Assim que o plástico passa pela garganta de alimentação, ele entra no cilindro aquecido e encontra a rosca de extrusão rotativa. Sendo o componente mais complexo e vital da máquina, o parafuso é normalmente dividido em três zonas geométricas distintas.
A primeira é a zona de alimentação. Localizada diretamente sob a tremonha, esta seção apresenta voos profundos. Sua principal função é capturar o plástico sólido e transportá-lo rapidamente para as seções aquecidas do cano.
Em seguida vem a zona de compressão. À medida que o material avança, o diâmetro da raiz do parafuso aumenta gradualmente. Isto diminui efetivamente o espaço entre o parafuso e a parede do cilindro. Esta compressão intensa força as partículas de plástico a esfregarem agressivamente umas contra as outras e contra as superfícies metálicas. Esse atrito gera imenso cisalhamento mecânico. Nas extrusoras industriais, até oitenta por cento da energia necessária para derreter o plástico vem deste cisalhamento mecânico interno. As faixas externas do aquecedor de barril fornecem apenas energia térmica suplementar.
Finalmente, o fundido atinge a zona de medição. Nesta seção final do parafuso, a profundidade do voo torna-se rasa e constante. O plástico agora está completamente derretido. Aqui, a zona de dosagem atua como uma bomba de alta pressão. Ele cria a força necessária para empurrar o fundido homogêneo através do sistema de filtração e para fora da matriz em um volume consistente.
Ao processar materiais reciclados, o plástico frequentemente contém umidade residual, tintas superficiais ou compostos orgânicos voláteis. Se não forem tratados, esses elementos irão vaporizar sob altas temperaturas. Isto causa vazios, bolhas e defeitos estruturais nos pellets finais. Para combater isso, extrusoras especializadas apresentam zonas de ventilação dedicadas. Uma bomba de vácuo resistente se conecta a uma abertura no cano. Ao lidar com flocos lavados, esta zona de vácuo emite um chiado agudo à medida que extrai agressivamente a umidade vaporizada e os gases voláteis antes que o plástico chegue à matriz.
Após a desgaseificação, o plástico fundido deve ser cuidadosamente filtrado. Flocos rígidos reciclados geralmente abrigam contaminantes microscópicos como papel, sujeira, fragmentos de alumínio ou borracha não derretida. O fundido é empurrado com força através de um trocador de tela, que é um dispositivo de filtração robusto que contém telas de arame finas. Sistemas avançados utilizam trocadores de tela hidráulicos contínuos. Isso permite que os técnicos troquem os filtros sujos sem interromper toda a linha de extrusão.
Depois de passar pelo trocador de tela, o fundido pressurizado, limpo e homogêneo chega à cabeça de rosca. A matriz é um bloco de metal usinado com precisão que atua como molde. Dá ao fluxo plástico contínuo sua forma final. Numa operação de pelotização, a matriz normalmente apresenta múltiplos pequenos orifícios circulares. O plástico é forçado através desses orifícios, emergindo como fios longos e contínuos. Esses fios brilhantes estão então prontos para resfriamento e corte rápidos.
Para manter operações estáveis e alto rendimento, uma extrusora depende de vários componentes pesados que trabalham em perfeita sincronização. Compreender essas peças ajuda os gerentes de instalações a programar a manutenção preventiva de maneira eficaz.
| Características de engenharia | de função primária | do componente |
|---|---|---|
| Motor e caixa de engrenagens | Fornece a força rotacional necessária para girar o parafuso contra uma imensa contrapressão. | Requer alta capacidade de torque e rolamentos axiais robustos para absorver a força reversa gerada ao empurrar o fundido pesado. |
| O funil | Mantém e regula a ingestão de matérias-primas plásticas. | Muitas vezes equipado com unidades de secagem ou sistemas automatizados de dosagem gravimétrica para mistura precisa de materiais. |
| O barril e os aquecedores | Abriga o parafuso e fornece energia térmica suplementar ao polímero. | Construído a partir de ligas de aço endurecidas. Equipado com faixas de aquecimento elétrico e ventiladores de resfriamento para controle preciso da temperatura por zona. |
| O parafuso de extrusão | Transporta, comprime, derrete e bombeia o plástico para frente. | Normalmente tratado com revestimentos bimetálicos para resistir ao desgaste abrasivo. Isto é especialmente crítico no processamento de plásticos rígidos reciclados. |
| A cabeça de matriz | Molda o polímero fundido em seu perfil contínuo final. | Deve manter distribuição uniforme de temperatura e pressão para garantir um diâmetro de fio consistente. |
Ao avaliar a tecnologia de extrusão para uma atualização de fábrica, é fundamental compreender as diferenças mecânicas entre as configurações de parafuso único e parafuso duplo.
As extrusoras de parafuso único continuam sendo o padrão absoluto da indústria para a maioria das aplicações básicas de transporte, fusão e bombeamento. Eles apresentam um parafuso giratório alojado dentro de um cilindro cilíndrico. Devido ao seu design relativamente simples, eles são altamente confiáveis, de fácil manutenção para o pessoal de chão de fábrica e altamente econômicos. Eles dependem principalmente do atrito e da pressão para derreter a resina. Para processar plásticos rígidos limpos e uniformes, uma configuração de parafuso único costuma ser a escolha mais eficiente.
As extrusoras de parafuso duplo, em contraste, utilizam dois parafusos entrelaçados que giram na mesma direção ou em direções opostas. Este design complexo oferece recursos excepcionais de mistura e composição. A ação entrelaçada força o plástico através de folgas estreitas, gerando taxas de cisalhamento extremamente altas. Isso os torna ideais para misturar diferentes polímeros, dispersar corantes ou desvolatilizar plásticos altamente contaminados. No entanto, as máquinas de fuso duplo exigem um investimento de capital significativamente maior e incorrem em custos de manutenção mais elevados.
Olhando para o cenário industrial mais amplo, o setor de extrusão de plástico está evoluindo rapidamente para atender aos rigorosos mandatos de sustentabilidade global. As recentes mudanças no mercado destacam um movimento definitivo em direção à automação e à eficiência energética. Especificamente, as instalações modernas estão se afastando das configurações puramente mecânicas e adotando extrusoras inteligentes integradas com sensores industriais da Internet das Coisas.
Essa transformação digital permite que os operadores monitorem os perfis de pressão e temperatura do fundido em tempo real diretamente dos painéis da sala de controle. Os engenheiros agora podem prever o desgaste antes que uma falha catastrófica interrompa a produção. Além disso, à medida que a economia circular impulsiona a procura de resinas recicladas de maior qualidade, o processamento de resíduos pós-consumo altamente contaminados tornou-se o novo padrão da indústria.
Para manter a lucratividade em meio ao aumento dos custos de serviços públicos, os fabricantes de equipamentos estão cada vez mais equipando as linhas de extrusão com motores síncronos de ímã permanente. Esses drives avançados reduzem significativamente o consumo de energia por quilograma de flocos processados. Consequentemente, dominar o equilíbrio termodinâmico dentro da extrusora não é mais apenas um requisito técnico. É um ativo comercial crítico para maximizar as margens operacionais.
O processo de extrusão por si só não produz uma matéria-prima acabada e transportável. Para fechar totalmente o ciclo de reciclagem, o perfil fundido contínuo deve ser convertido em grânulos discretos e manejáveis. É aqui que a extrusora se integra perfeitamente em uma máquina completa de pelotização de plástico.
Uma vez que a extrusora força o plástico fundido através da matriz do fio, os fios de alta temperatura devem ser solidificados rapidamente. Isto normalmente é conseguido puxando os fios brilhantes através de um longo banho de resfriamento de água com temperatura controlada. As facas de ar de alta velocidade retiram a umidade residual dos fios. Finalmente, os fios de plástico sólido resfriados são alimentados em um peletizador. Esta unidade específica utiliza um rotor de corte rotativo de alta velocidade para cortar os fios contínuos em pelotas cilíndricas uniformes. Esses pellets são visual e fisicamente semelhantes à resina plástica virgem, tornando-os prontos para serem embalados, vendidos e alimentados em máquinas de moldagem por injeção para criar produtos totalmente novos.
Plásticos rígidos, como garrafas de polietileno de alta densidade, caixas de baterias de polipropileno, engradados moldados por injeção e restos estruturais apresentam desafios de processamento únicos. Ao contrário dos filmes flexíveis, os flocos rígidos possuem uma densidade aparente mais elevada e são altamente abrasivos. Conseqüentemente, eles exigem linhas de processamento especializadas, projetadas para lidar com imenso estresse mecânico e, ao mesmo tempo, fornecer filtragem superior.
Dependendo da condição e da origem da sua matéria-prima, os gerentes das instalações devem escolher entre duas configurações principais de maquinário.
Um sistema de estágio único consiste em uma extrusora principal que realiza o transporte, fusão, desgaseificação, filtragem e bombeamento em uma única passagem contínua. Esta configuração é altamente eficiente. Ele serve como a escolha ideal para processar restos de plástico rígido que são relativamente limpos, secos e de composição uniforme.
Como o material passa apenas por um ciclo de aquecimento, a degradação térmica das cadeias poliméricas é minimizada. Os sistemas de estágio único exigem uma instalação menor, consomem menos energia elétrica e são mais fáceis de manter pelos operadores. Por exemplo, sistemas projetados para capacidades que variam de 300 a 1.000 quilogramas por hora utilizam relações comprimento-diâmetro otimizadas para garantir uma fusão completa sem cisalhamento excessivo. Se sua instalação processa material reciclado pós-industrial limpo, investir em uma de alta qualidade linha de pelotização de plástico rígido garante alto rendimento com protocolos de manutenção simplificados, proporcionando um rápido retorno do investimento.
Os plásticos rígidos pós-consumo apresentam um conjunto muito diferente de desafios termodinâmicos. Os materiais recuperados de fluxos de resíduos municipais são frequentemente contaminados com tintas de impressão pesadas, resíduos orgânicos, etiquetas de papel e alta umidade residual do processo de lavagem. Uma extrusora de estágio único muitas vezes tem dificuldade para ventilar adequadamente esses gases aprisionados e filtrar impurezas pesadas sem causar grave instabilidade de pressão.
Para resolver isso, os engenheiros utilizam um sistema de dois estágios, comumente referido na indústria como configuração mãe-bebê. Esta configuração conecta duas extrusoras separadas em uma linha sequencial. A extrusora primária realiza a fusão inicial, desgaseificação pesada e filtração grossa. O fundido parcialmente filtrado é então transferido diretamente para uma extrusora secundária menor. Operando a uma velocidade de rotação mais baixa, o segundo estágio proporciona uma rodada crucial de filtração ultrafina e estabiliza a pressão de fusão antes que ela atinja a matriz. Para instalações que lidam com resíduos pós-consumo altamente contaminados, um sistema de pelotização especializado para plástico rígido projetado com um design de dois estágios é o equipamento padrão necessário para obter resinas comercialmente viáveis e livres de defeitos.
A tentativa de processar flocos de plástico rígido por meio de equipamentos de extrusão projetados para filmes flexíveis ou compostos de uso geral geralmente resulta em rendimento abaixo do ideal, bloqueios frequentes da máquina e baixa qualidade dos pellets. Investir em um sistema dedicado proporciona vantagens mensuráveis em termos de economia operacional, qualidade do material e longevidade do equipamento.
Eficiência e Automação: A reciclagem industrial moderna depende fortemente da minimização da intervenção manual. Linhas dedicadas de plástico rígido são projetadas com sistemas avançados de alimentação gravimétrica que controlam com precisão a ingestão de flocos pesados, evitando a formação de pontes na tremonha. Além disso, sofisticados controladores lógicos programáveis monitoram continuamente as temperaturas do barril e a pressão de fusão em tempo real. Se a pressão no trocador de tela aumentar – indicando um filtro cheio – o sistema automatizado aciona uma troca hidráulica da tela sem interromper o processo de extrusão. Isto reduz drasticamente o tempo de inatividade dispendioso.
Qualidade de saída superior: Os fabricantes de plástico que compram grânulos reciclados exigem que eles se comportem exatamente como resinas virgens durante a moldagem por injeção. Sistemas dedicados garantem essa produção de alta qualidade por meio de controle termodinâmico preciso. Ao utilizar designs de rosca otimizados cortados especificamente para polímeros rígidos, a extrusora atinge uma fusão homogênea sem calor de cisalhamento excessivo. Sistemas avançados de desgaseificação a vácuo removem bolhas de ar microscópicas, garantindo que os pellets finais sejam densos, estruturalmente sólidos e altamente valorizados no mercado de commodities.
Durabilidade e valor a longo prazo: O processamento de plásticos rígidos pós-consumo é inerentemente abrasivo. Materiais como caixas de bateria amassadas geralmente carregam sujeira residual, areia e fragmentos microscópicos de metal. Ao longo de milhares de horas, essas partículas abrasivas causam desgaste severo nos componentes internos. Maquinários dedicados combatem isso por meio de metalurgia especializada. Os parafusos de extrusão e os revestimentos internos do cilindro são normalmente tratados com revestimentos bimetálicos, como ligas de carboneto de tungstênio aplicadas por meio de soldagem por arco transferido por plasma. Esta armadura bimetálica prolonga significativamente a vida útil do equipamento, reduzindo a frequência de peças de reposição dispendiosas e salvaguardando o retorno do investimento a longo prazo.
Compreender a mecânica interna de uma extrusora de plástico é o passo fundamental para otimizar qualquer instalação de reciclagem moderna. É o motor crítico que transforma resíduos brutos e contaminados em grânulos valiosos e uniformes. Embora a física básica do calor, da pressão e do cisalhamento permaneça constante, a configuração específica do maquinário deve se adaptar às propriedades físicas únicas da sua matéria-prima. Ao selecionar equipamentos de processamento de plástico rígido dedicados e adaptados aos níveis de contaminação e umidade do seu material, você pode maximizar o rendimento e garantir qualidade premium de pellets. Para explorar soluções avançadas de extrusão e encontrar o maquinário exato que atende às necessidades de capacidade da sua planta, explore as soluções de engenharia fornecidas pela JWELL Machinery para garantir um futuro sustentável e lucrativo no processamento de plásticos.
Varia de acordo com o tipo de plástico, mas geralmente varia de 200°C a 275°C para plásticos comuns como polipropileno e polietileno.
Uma extrusora empurra o plástico derretido continuamente através de uma matriz para criar formas longas, como tubos ou fios para pelotização. A moldagem por injeção força o plástico em um molde fechado para criar peças individuais e discretas.
Os plásticos reciclados geralmente contêm umidade ou tinta. As aberturas de desgaseificação removem esses gases voláteis durante o processo de extrusão, evitando pellets ocos ou quebradiços.
Embora seja possível com designs de rosca especializados, é altamente recomendável usar linhas dedicadas porque flocos rígidos e filmes flexíveis têm densidades aparentes e comportamentos de fusão muito diferentes.
A espessura é controlada equilibrando a velocidade da rosca extrusora, que determina o volume do material, e a velocidade do equipamento de tração a jusante. O design da matriz também desempenha um papel importante nas dimensões finais.
O surto, ou fluxo de saída instável, é normalmente causado por alimentação inconsistente na tremonha, pontes de materiais leves, aquecimento desigual do cilindro ou um design de parafuso incompatível com o polímero específico que está sendo processado.


