
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-27 Origem:alimentado


Pense em uma extrusora como uma enorme bomba industrial aquecida, projetada especificamente para polímeros termoplásticos resistentes. É uma unidade fabril de alto volume. Sua principal tarefa é pegar materiais plásticos sólidos – flocos pós-consumo, grânulos industriais ou pós finos – e processá-los continuamente em um estado fluido homogêneo.
Quando você coleta resíduos plásticos, como garrafas de detergente descartadas ou canos agrícolas, o material é primeiro triturado e lavado. No entanto, as instalações de moldagem por injeção não podem usar flocos lavados irregulares e fofos diretamente. O material deve ser derretido, filtrado agressivamente para detectar impurezas sobreviventes e remodelado em pellets plásticos densos e uniformes. Ao compreender a mecânica subjacente deste equipamento, os operadores das instalações podem solucionar problemas de gargalos de produção com mais rapidez. Eles podem reduzir significativamente o consumo de energia da fábrica. Além disso, eles podem otimizar as taxas de cisalhamento específicas necessárias para diferentes tipos de polímeros sem degradar estruturas químicas delicadas. No setor de reciclagem, esta máquina atua como motor principal dentro de uma máquina completa de pelotização de plástico , convertendo resíduos brutos em commodities lucrativas.
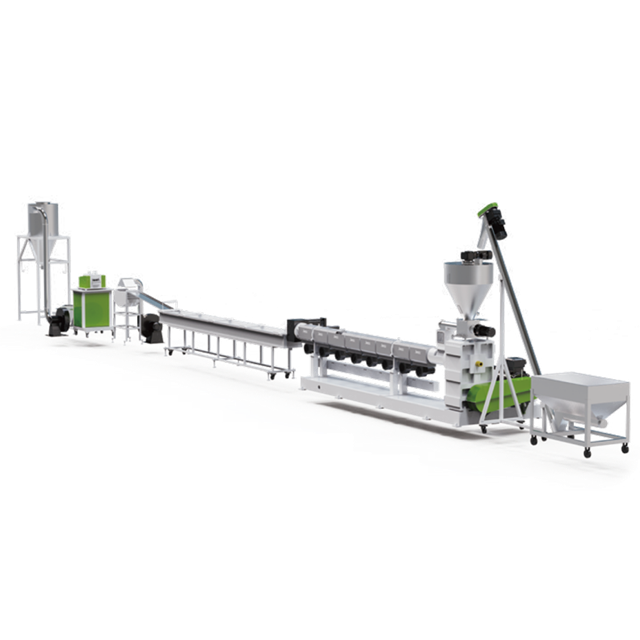
Para compreender verdadeiramente o processo, devemos desmontar a máquina conceitualmente. Uma extrusora não é um mecanismo único. É uma montagem sincronizada de peças pesadas e projetadas com precisão. Conhecer esses detalhes básicos é o primeiro passo para dominar o chão de fábrica.
Este é o principal ponto de entrada para todas as matérias-primas. Localizado na parte traseira da máquina, o funil em forma de funil retém os flocos de plástico antes que caiam no barril. Configurações modernas e de alta eficiência frequentemente substituem as tremonhas padrão alimentadas por gravidade por unidades de dosagem volumétrica ou gravimétrica. Esses alimentadores automatizados introduzem matérias-primas e aditivos em taxas matematicamente precisas. Esta tecnologia evita a formação de pontes de material e garante uma alimentação consistente para a rosca.
Diretamente abaixo da tremonha fica o barril. Este cilindro de aço resistente e de paredes espessas abriga a rosca da extrusora. Ele foi projetado para suportar pressões internas extremas e desgaste corrosivo. Externamente, faixas de aquecimento elétrico envolvem o cilindro, dividido em múltiplas zonas de temperatura distintas. Ventiladores de resfriamento industrial ou camisas de água funcionam junto com esses aquecedores. Esse gerenciamento térmico dinâmico permite que os controladores PID mantenham um perfil de temperatura rigoroso à medida que o plástico avança.
O parafuso rotativo é o coração da linha de produção. Usinado em liga de aço de alta resistência, seu desenho geométrico determina o desempenho da máquina. O parafuso apresenta diferentes profundidades de voo, passos e relações específicas de comprimento para diâmetro. Linhas de alto desempenho geralmente utilizam proporções L/D de 36:1 para garantir mistura e fusão completas. Acionado por um enorme motor elétrico e uma caixa de engrenagens reforçada, o parafuso transporta plástico sólido para frente. Gera o intenso atrito mecânico necessário para derreter o polímero e mistura as cadeias em um fluido homogêneo.
No final da descarga, o fundido pressurizado atinge o trocador de tela. Em aplicações de reciclagem, este componente é a sua última linha de defesa. Abriga filtros de malha de aço tecido que capturam partículas não derretidas, sujeira ou fragmentos de metal que sobreviveram ao varal de lavagem. Uma vez purificado, o fundido passa pela cabeça de roscar. Esta placa de aço usinada atua como molde. Ele molda o plástico fluido em fios contínuos semelhantes a espaguete antes de entrarem em banho-maria para resfriamento e corte.
A transformação de um floco sólido em um líquido fundido uniforme depende muito da dinâmica dos fluidos e da termodinâmica. A jornada do polímero é categorizada em três zonas distintas com base na geometria do parafuso.
A gravidade puxa o plástico bruto da tremonha para a garganta de alimentação. Aqui, as roscas espirais profundas do parafuso giratório agarram o material sólido. O principal objetivo nesta zona inicial é a captura de volume. A rosca transporta fisicamente o plástico sólido para longe da abertura de alimentação. As temperaturas do barril permanecem intencionalmente baixas nesta zona. Esta etapa crucial evita o derretimento prematuro que poderia obstruir a garganta e interromper a produção.
À medida que o material se move para a seção intermediária, a física central assume o controle. O diâmetro da raiz do parafuso aumenta gradualmente. Esta mudança geométrica reduz o espaço disponível entre o parafuso e a parede do cilindro, comprimindo firmemente o plástico. Aquecedores externos fornecem energia térmica básica, mas não são a fonte primária de calor. O intenso atrito e a força de cisalhamento gerados pelo parafuso giratório que arrasta o plástico contra o cilindro criam um enorme calor condutivo interno. Esta energia mecânica decompõe o polímero sólido em um líquido viscoso.
Na seção final, a profundidade do voo torna-se rasa e constante. O plástico está totalmente derretido neste ponto. O objetivo aqui é a homogeneização completa. O sistema garante uma temperatura uniforme e uma viscosidade uniforme em todo o fluido. Os voos rasos geram intensa pressão. A rosca agora atua como uma bomba poderosa, forçando o material fundido através do trocador de tela restritivo e saindo da cabeça de roscar em uma taxa perfeitamente consistente.
A escolha do projeto estrutural correto depende inteiramente da sua entrada de material. Os tomadores de decisão avaliam constantemente configurações de parafuso único versus duplo ao atualizar suas instalações.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Mecanismo | Um parafuso giratório dentro de um cilindro cilíndrico. | Dois parafusos interligados em um cilindro em forma de oito. |
| Melhor Aplicação | Reciclagem padrão, plásticos rígidos pré-lavados, bombeamento de alta pressão. | Composição complexa, cargas pesadas, desvolatilização agressiva. |
| Capacidade de mistura | Excelente para homogeneização e fusão padrão. | Mistura distributiva e dispersiva superior. |
| Manutenção e ROI | Menor investimento inicial, manutenção mais simples, ROI rápido. | Maior custo de capital, cronograma de manutenção rigoroso e complexo. |
Os modelos de parafuso único continuam sendo o padrão indiscutível da indústria para a maioria das operações convencionais de pelotização. Eles se destacam na construção da alta pressão necessária para bombear materiais viscosos através de telas de filtração finas. Eles são altamente eficientes e lucrativos para plásticos rígidos relativamente limpos e pré-lavados, como polietileno e polipropileno.
Por outro lado, os designs de parafuso duplo proporcionam excelente renovação de superfície para desgaseificação a vácuo. Eles geralmente são reservados para plásticos altamente contaminados e com muita umidade ou para tarefas de composição especializadas onde são introduzidas cargas minerais pesadas.
O cenário da extrusão plástica está mudando rapidamente. Os mandatos globais de sustentabilidade e o impulso para a Indústria 4.0 estão a impulsionar enormes atualizações tecnológicas em todo o setor.
Dados recentes de mercado destacam um aumento acentuado na demanda por sistemas capazes de lidar com percentagens mais elevadas de resina pós-consumo. Como os materiais de PCR geralmente possuem índices de fluxo de fusão imprevisíveis e níveis de contaminação mais elevados, os projetos das máquinas estão se adaptando. Os principais fabricantes estão agora implantando parafusos com relação L/D mais longos, juntamente com sistemas altamente avançados de desgaseificação de duplo vácuo para processar esses materiais voláteis.
Além disso, a automação inteligente está se tornando um padrão de fábrica. As linhas modernas integram sensores IoT diretamente no cano e na caixa de câmbio. Esses sensores capturam dados em tempo real sobre pressão de fusão, flutuações térmicas e vibração do motor. A manutenção preditiva orientada por IA agora pode alertar os operadores antes que ocorra uma falha mecânica catastrófica. A eficiência energética também é um foco importante. As instalações estão substituindo rapidamente os acionamentos hidráulicos mais antigos por motores síncronos de ímã permanente de acionamento direto. Esta única atualização reduz drasticamente a pegada de carbono e os custos elétricos das operações de reciclagem.
A reciclagem de plásticos rígidos – como garrafas de HDPE, tubos grossos de PP ou recipientes robustos moldados por injeção – apresenta obstáculos de engenharia únicos. Os plásticos rígidos possuem pontos de fusão mais elevados. Eles retêm a umidade superficial teimosa e geralmente carregam impressões em superfícies pesadas. Para processá-los de forma lucrativa, a extrusora deve ser integrada a um sistema altamente especializado.
Uma configuração de estágio único utiliza uma extrusora longa e de alto desempenho para lidar com fusão, desgaseificação e bombeamento. O barril possui uma zona de desgaseificação a vácuo dedicada no meio do processo para extrair a umidade retida e gases voláteis. Para instalações que processam sucata de plástico rígido padrão e limpa com contaminação mínima, investir em um sistema de pelotização para plástico rígido oferece um excelente equilíbrio. Os equipamentos nesta categoria normalmente oferecem capacidades que variam de 300 kg/h a 1.000 kg/h, proporcionando alta produção por hora com consumo de energia gerenciável.
O que acontece quando os plásticos rígidos pós-consumo ficam muito impressos, ligeiramente sujos ou retêm altos níveis de umidade? Uma única extrusora inevitavelmente terá dificuldades. Nesses cenários, uma configuração de estágio duplo – geralmente chamada de configuração mãe-bebê – é a solução de engenharia padrão.
Esta configuração conecta uma extrusora primária grande diretamente a uma extrusora secundária menor. As vantagens técnicas são imensas. Permite uma rodada extra de filtração pesada entre as duas extrusoras. Isso captura impurezas mais finas que podem passar por uma única tela. Além disso, fornece desgaseificação dupla a vácuo. Para obter o máximo controle de qualidade e produzir pellets de qualidade premium e sem bolhas, é altamente recomendável implantar uma Esses sistemas robustos processam facilmente sucata desafiadora, mantendo produção contínua de até 1.000 kg/h. linha de pelotização de plástico rígido .
A longevidade do equipamento depende da adesão estrita aos Procedimentos Operacionais Padrão. Imagine o chão de fábrica ao amanhecer. Se um operador apressar a sequência de inicialização, falhas mecânicas catastróficas serão quase garantidas.
Antes de acionar o motor principal, a máquina requer uma fase completa de pré-aquecimento. Os aquecedores de barril devem atingir a temperatura de processamento desejada. Mais importante ainda, a máquina precisa de um período obrigatório de absorção de calor. Isso normalmente dura de uma a duas horas após a temperatura da superfície ser atingida. Ele garante que o plástico residual no fundo das passagens do parafuso seja completamente derretido. Acionar um enorme motor de acionamento enquanto um pedaço sólido de polímero cristalizado permanece alojado na zona de medição quebrará o eixo do parafuso ou destruirá totalmente as engrenagens da caixa de engrenagens.
Depois de totalmente encharcado, ligue a extrusora na rotação mais baixa possível. Alimente manualmente uma pequena quantidade de matéria-prima na tremonha para preparar a rosca. Aumente a velocidade gradualmente enquanto monitora diligentemente a amperagem da carga do motor e os medidores de pressão de fusão. Essa abordagem cautelosa evita picos repentinos de pressão que explodem os trocadores de tela.
A manutenção de rotina não é negociável. As equipes de manutenção devem inspecionar as faixas do aquecedor e os termopares diariamente. Verifique semanalmente a tensão da correia de transmissão e as bombas de desgaseificação a vácuo. A substituição regular das telas de filtro antes que elas atinjam a queda máxima de pressão é o maior segredo para manter a linha funcionando de maneira lucrativa, sem paradas inesperadas.
Investir em maquinário pesado requer uma avaliação calculada dos parâmetros exatos da sua fábrica. Não existe uma máquina universalmente perfeita. Existe apenas o maquinário certo, adaptado especificamente à sua entrada de material.
Avalie os sistemas de extrusão usando estes critérios práticos:
Dominar a mecânica da extrusão é essencial para a fabricação e reciclagem modernas de plásticos. Desde o momento em que o floco bruto cai na tremonha até os segundos pellets uniformes precisos saírem da matriz, cada estágio é uma aula magistral em engenharia térmica e mecânica.
Esse processo determina a lucratividade, a escala física e a pureza do produto da sua operação. A manutenção rigorosa e as práticas operacionais inteligentes mantêm o seu equipamento gerando receitas consistentes durante anos. Pronto para dimensionar suas operações? Avalie suas necessidades específicas de materiais e combine-as com a tecnologia certa de extrusão de estágio único ou duplo. Explore as soluções de alto desempenho da Jwell Recycling para encontrar a configuração industrial exata que garante o sucesso de sua fabricação.
O equipamento opera utilizando um parafuso giratório alojado dentro de um barril de aço aquecido. À medida que o parafuso gira, ele gera intenso atrito mecânico e calor. Isso derrete o plástico sólido bruto e força o fluido resultante através de uma matriz moldada para criar um produto contínuo.
A extrusora é o principal componente mecânico responsável por derreter, misturar e bombear o plástico. Uma linha completa de pelotização refere-se a todo o sistema integrado de produção. Isso inclui a extrusora, os alimentadores automatizados, os banhos de água de resfriamento e o cortador rotativo final de pellets.
Esta configuração, conhecida como sistema de duplo estágio ou mãe-bebê, usa duas extrusoras para permitir uma rodada extra de filtração fina e desgaseificação secundária a vácuo. Este processo estendido é absolutamente essencial para transformar sucata de plástico rígido suja, impressa ou úmida em pellets de alta qualidade e sem bolhas.
As temperaturas operacionais flutuam significativamente com base no tipo específico de plástico que está sendo processado. No entanto, os termoplásticos rígidos típicos, como o polipropileno e o polietileno, geralmente requerem temperaturas internas do cilindro que variam de 200°C a 280°C para atingir um fluxo de fusão adequado.
Um parafuso emperrado geralmente resulta de partidas a frio ou de objetos metálicos estranhos que entram no cano. Os operadores devem primeiro parar a máquina e iniciar uma imersão prolongada em calor para derreter qualquer plástico cristalizado. Se o atolamento persistir, o cabeçote e o trocador de tela deverão ser removidos e o parafuso será fisicamente empurrado ou puxado para fora usando ferramentas de extração hidráulica especializadas para limpeza manual.
Os picos de pressão são normalmente causados por alimentação inconsistente, flutuações severas de temperatura ou um trocador de tela entupido. Se a malha do filtro ficar cega por sujeira ou partículas não derretidas, o fundido não poderá sair da matriz com rapidez suficiente. Isso faz com que a pressão interna do cilindro aumente rapidamente, acionando alarmes de segurança ou rompendo a malha do filtro.


