
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-24 Origem:alimentado


Ande no chão de qualquer instalação de reciclagem industrial de alto rendimento e a primeira coisa que você notará é o calor intenso e o zumbido implacável de máquinas pesadas. Sob as grossas carcaças de aço dessas máquinas, a sucata plástica bruta e irregular está passando por uma violenta transformação termodinâmica. Ele está sendo convertido em matéria-prima valiosa para a produção diária. No entanto, muitos gestores de instalações e recém-chegados ao setor de polímeros lutam para compreender a física mecânica exata que acontece dentro do barril.
Se você planeja atualizar uma linha de produção ou construir uma planta de reciclagem lucrativa do zero, compreender a mecânica interna da extrusão é o primeiro passo. Neste guia de engenharia, detalharemos o fluxo de trabalho operacional preciso, examinaremos os componentes estruturais vitais e exploraremos como os sistemas modernos para serviços pesados processam os materiais pós-consumo mais teimosos.
Em sua essência, uma extrusora industrial é uma bomba contínua altamente projetada. Ele foi projetado para derreter, homogeneizar e forçar materiais termoplásticos brutos através de uma ferramenta restritiva de modelagem de metal. Embora este mecanismo seja utilizado na produção alimentar e na metalurgia, continua a ser a espinha dorsal indiscutível da produção global de plástico e da recuperação de recursos.
A principal função deste equipamento é transformar flocos ou pellets de polímero sólido em um líquido homogêneo semelhante ao mel. Operadores novatos geralmente presumem que as faixas externas do aquecedor fazem todo o derretimento. Na realidade, o calor externo apenas inicia o processo. A grande maioria da energia térmica é gerada por atrito interno. À medida que o parafuso giratório força o plástico contra as paredes endurecidas do cilindro, o cisalhamento mecânico cria um calor imenso. Assim que o polímero atinge a viscosidade correta, a máquina empurra esse líquido pressurizado através de um bloco de matriz para formar um perfil contínuo.
Olhando para as tendências atuais da indústria, o cenário da extrusão está passando por uma enorme mudança tecnológica. Impulsionadas por mandatos rigorosos de economia circular global e pelo aumento dos custos de electricidade, as instalações modernas estão a abandonar sistemas manuais obsoletos. Estamos vendo uma rápida adoção da tecnologia de extrusão inteligente. Os engenheiros da fábrica estão agora integrando sensores de pressão de fusão em tempo real, dosagem gravimétrica automatizada e motores síncronos de ímã permanente. Esta abordagem baseada em dados reduz drasticamente o desperdício de energia e minimiza a pegada de carbono de todo o processo de recuperação.
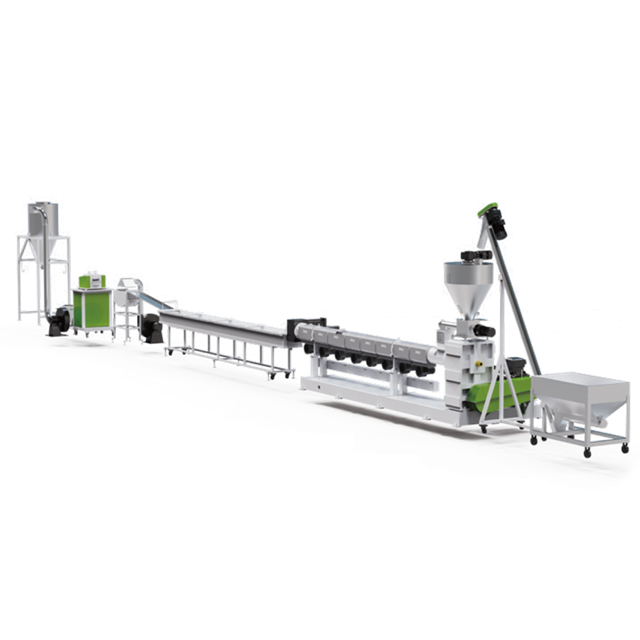
Para solucionar completamente os defeitos de produção, você deve compreender a anatomia do seu equipamento. Uma extrusora é uma série de zonas mecânicas integradas que trabalham em uníssono. Uma falha em uma zona se espalha imediatamente pela linha.
A tremonha é o ponto de entrada do material. Localizado na parte traseira, acima da garganta de alimentação, ele depende da gravidade para lançar flocos no cano. No chão de fábrica, os operadores escutam atentamente esta área. Um som constante e rítmico indica um bom fluxo. Se o material for excepcionalmente leve ou fofo, os engenheiros instalarão alimentadores de força mecânicos para comprimir fisicamente o plástico nas passagens do parafuso e evitar a formação de pontes.
Esta câmara cilíndrica resistente abriga o parafuso. Por suportar pressões internas que excedem vários milhares de PSI e a constante abrasão de flocos sujos, ele é fundido em ligas de aço endurecido bimetálico. O exterior é envolto em faixas de aquecimento de cerâmica ou infravermelho divididas em zonas de temperatura independentes. O perfil térmico é programado para aumentar gradualmente desde a garganta de alimentação até a cabeça de roscar. Isto evita choque térmico repentino e degradação do polímero.
O parafuso é o coração da operação. À medida que gira, transporta, comprime e plastifica o polímero. Um perfil padrão é dividido em três seções geométricas distintas. A seção de alimentação apresenta roscas espirais profundas para morder agressivamente a matéria-prima. Seguindo em frente, a seção de transição apresenta uma profundidade de canal decrescente. Isso comprime o plástico firmemente, gerando o atrito de cisalhamento extremo necessário para a fusão. Finalmente, a seção de medição utiliza roscas muito rasas para eliminar as variações de temperatura e criar a imensa pressão necessária para o bombeamento.
Empurrar um líquido altamente viscoso através de um tubo de metal restrito requer uma força rotacional brutal. O sistema de acionamento combina um motor elétrico de alta eficiência com uma caixa de redução para serviço pesado. A caixa de engrenagens reduz a velocidade do motor enquanto multiplica o torque. Mais importante ainda, ele abriga um enorme conjunto de rolamentos de impulso. À medida que o parafuso empurra violentamente o plástico para frente, o plástico empurra para trás. O rolamento axial absorve essa forte força para trás, protegendo o motor contra destruição catastrófica.
Para gerentes de fábrica que buscam otimizar o rendimento, dominar o fluxo de trabalho sequencial é fundamental. O processo segue um caminho termodinâmico estrito.
O ciclo começa quando os flocos brutos caem através da garganta de alimentação para as hélices rotativas da rosca. Manter uma taxa de fluxo volumétrico constante aqui é essencial. Qualquer interrupção ou ponte de material causará quedas imediatas de pressão na cabeça da matriz, levando a fios quebrados ou dimensões irregulares do produto.
À medida que o enorme motor gira o eixo, o plástico avança para a zona de transição. Aqui, a verdadeira física da extrusão assume o controle. A profundidade decrescente dos canais do parafuso sujeita os flocos sólidos a cisalhamento mecânico extremo. Esse atrito interno converte o plástico sólido e barulhento em um fundido silencioso e uniforme.
Ao lidar com sucata pós-consumo, a umidade residual e as tintas de impressão de superfície são inevitáveis. À medida que esses contaminantes atingem as zonas de alto calor, eles se vaporizam instantaneamente em gases voláteis. Se estes gases permanecerem presos, o produto final será estruturalmente fraco e cheio de bolhas ocas. Para resolver isso, os barris modernos apresentam uma zona de descompressão especializada. Os canais do parafuso se aprofundam repentinamente, diminuindo a pressão interna. Uma bomba de vácuo de alta potência extrai com força a umidade e o gás presos através de uma ventilação montada na parte superior.
Uma vez totalmente desgaseificado, o fundido limpo entra na zona de medição de alta pressão. O parafuso atua como uma bomba, forçando o líquido através de um trocador de tela hidráulico. Filtros de malha de metal fino retêm flocos microscópicos de alumínio, fibras de papel ou sujeira não derretida. O polímero purificado é então empurrado através da matriz, emergindo ao ar livre, pronto para resfriamento e modelagem imediatos.
Enquanto a fabricação tradicional utiliza essa tecnologia para criar produtos acabados, como tubos de PVC, o setor de reciclagem a utiliza para padronização de materiais. O plástico pós-consumo triturado é volumoso, caótico e notoriamente difícil de alimentar em máquinas de moldagem por injeção padrão. Uma especializada de pelotização de plástico máquina resolve esse pesadelo logístico convertendo sucata em cilindros de resina densos e uniformes.
O fluxo de trabalho começa de forma idêntica, derretendo e filtrando a sucata. Mas em vez de moldar um tubo, a cabeça de roscar é usinada com dezenas de pequenos furos circulares. A máquina extrusa fios de espaguete contínuos e incandescentes. Esses fios são imediatamente puxados através de um longo bebedouro com circulação de água. A rápida queda de temperatura solidifica o polímero, conferindo-lhe a resistência à tração necessária. Depois de passarem por facas de ar de alta velocidade para eliminar a água superficial, os fios entram em um cortador rotativo. As lâminas giratórias cortam o plástico em pellets perfeitos e uniformes que são classificados por vibração e ensacados para revenda.
Filmes agrícolas flexíveis e caixas logísticas rígidas comportam-se de maneira muito diferente sob calor e pressão. Materiais densos como polipropileno e polietileno de alta densidade são originários de itens pesados, como frascos de shampoo, carcaças de baterias automotivas e tubos industriais.
O processamento desses polímeros densos requer equipamentos intransigentes e de alto torque. Proprietários de instalações com visão de futuro obtêm lucratividade investindo em uma linha de pelotização de plástico rígido dedicada , projetada especificamente para altas densidades aparentes.
Flocos rígidos apresentam desafios de processamento únicos. Eles carregam um volume maior de contaminantes superficiais teimosos, incluindo adesivos fortes e tintas de impressão pesadas. Quando estes entram no barril, geram enormes volumes de gás. Se o sistema de vácuo for subdimensionado, os pellets resultantes ficarão repletos de vazios microscópicos, tornando-os inúteis para moldagem por injeção de alta qualidade.
Ao projetar o layout de uma planta, os engenheiros devem avaliar os níveis de umidade e contaminação do material de entrada para escolher a arquitetura correta da máquina. Abaixo está uma comparação prática das duas configurações principais usadas na indústria.
| Arquitetura do sistema | Perfil de material ideal | Características de engenharia | Vantagem primária |
|---|---|---|---|
| Extrusão de estágio único | Sucata pós-industrial limpa e seca com impressão mínima. | Utiliza um cano longo e contínuo. A relação comprimento/diâmetro normalmente varia de 32 a 36. Porta de ventilação de vácuo única. | Altamente eficiente em termos energéticos, requer uma área de fábrica menor e oferece custos de manutenção mais baixos. |
| Extrusão de duplo estágio | Resíduos pós-consumo sujos, fortemente impressos e com alto teor de umidade. | Configuração mãe-bebê. A extrusora primária de alta velocidade alimenta diretamente uma extrusora secundária maior e mais lenta. Zonas duplas de vácuo. | Fornece grande área de superfície para filtração ultrafina e desgaseificação secundária agressiva, garantindo pellets sem vazios. |
A aquisição de maquinaria industrial é uma despesa de capital enorme. Os gerentes de fábrica devem combinar rigorosamente as especificações dos equipamentos com seus fluxos exatos de materiais. Uma incompatibilidade aqui leva a falhas frequentes nos rolamentos de impulso, baixa qualidade de produção e graves perdas financeiras.
Não existe um design de parafuso universal. A geometria deve ser matematicamente adaptada ao índice de fluidez do polímero e à densidade aparente. Ao configurar um sistema de pelotização para plástico rígido , exija parâmetros específicos. Procure sistemas capazes de produzir produção estável variando de 300 a 1.000 quilogramas por hora, dependendo da capacidade desejada.
A tecnologia de filtragem é outro ponto de verificação crítico. Os trocadores de tela manuais padrão forçam os operadores a parar a máquina para trocar filtros entupidos. Este tempo de inatividade é inaceitável em uma operação 24 horas por dia, 7 dias por semana. Especifique trocadores de tela hidráulicos contínuos de pistão duplo. Essas unidades avançadas permitem que os operadores troquem as telas rapidamente, sem diminuir a pressão de fusão ou quebrar os fios.
Finalmente, avalie a eficiência do motor de acionamento. As demandas de alto rendimento requerem exponencialmente mais eletricidade. Especifique motores síncronos de ímã permanente. Eles fornecem torque superior em baixas RPM e podem reduzir o consumo de energia em até 30% em comparação com motores assíncronos tradicionais. Como prática padrão de engenharia, dimensione sua caixa de câmbio para funcionar confortavelmente a 80% da capacidade. Esta única decisão duplicará a vida útil dos seus rolamentos axiais internos.
Compreender a mecânica termodinâmica da extrusão desmistifica o complexo mundo da reciclagem industrial. Cada componente, desde o cilindro bimetálico até o trocador de tela hidráulico, desempenha um papel crítico na manutenção de uma produção contínua e lucrativa.
O sucesso no chão de fábrica se resume à correspondência precisa dos equipamentos. Esteja você processando aparas industriais limpas ou flocos rígidos pós-consumo altamente contaminados, alinhar o torque da sua máquina e as capacidades de desgaseificação com o seu material não é negociável. Se você está pronto para dimensionar suas operações, reduzir despesas de energia e produzir resina de qualidade premium, explore as soluções personalizadas e resistentes disponíveis na Jwell Recycling para construir uma linha que funcione perfeitamente, turno após turno.
Sua função principal é aplicar fricção de cisalhamento mecânico e calor controlado para derreter plásticos brutos sólidos. Ele atua como uma enorme bomba de alta pressão, forçando o fundido viscoso e homogeneizado através de uma matriz restritiva para criar perfis contínuos como tubos, folhas ou fios para pelotização.
As temperaturas operacionais dependem inteiramente do polímero específico que está sendo processado. Por exemplo, o polietileno de baixa densidade normalmente funciona entre 160 e 200 graus Celsius, enquanto plásticos de engenharia como o policarbonato podem exigir perfis térmicos superiores a 280 a 300 graus Celsius. O barril é dividido em múltiplas zonas de aquecimento para atingir gradualmente essas metas.
A manutenção de rotina concentra-se fortemente na lubrificação e alinhamento. Os engenheiros da fábrica devem verificar regularmente os níveis de óleo da caixa de engrenagens, inspecionar os rolamentos axiais em busca de vibrações incomuns e calibrar os sensores térmicos. Além disso, os operadores devem puxar e limpar o parafuso periodicamente para remover o acúmulo de carbono degradado que pode contaminar lotes futuros.
Uma configuração de estágio único utiliza um cilindro contínuo e é projetada para sucata limpa e seca. Uma configuração de dois estágios conecta duas máquinas em sequência. A primeira máquina derrete e realiza uma filtração grosseira, enquanto a segunda máquina, mais lenta, fornece uma enorme área de superfície para filtração ultrafina e desgaseificação secundária a vácuo. Isso torna o estágio duplo ideal para resíduos pós-consumo úmidos e altamente impressos.
O sistema força o fundido purificado através de uma matriz para formar longos fios contínuos. Esses fios quentes são imediatamente puxados por uma calha de água fria para solidificá-los. Depois que as facas de ar de alta velocidade removem a umidade residual, os fios endurecidos são alimentados em um cortador rotativo onde as lâminas giratórias os cortam em pelotas cilíndricas e uniformes.
Materiais rígidos, como garrafas trituradas e invólucros de baterias, apresentam alta densidade aparente e forte contaminação. Um sistema construído para isso apresenta barris bimetálicos endurecidos, geometrias de parafuso de alto cisalhamento personalizadas, rolamentos axiais superdimensionados e zonas robustas de desgaseificação de vácuo duplo, capazes de extrair grandes volumes de tintas vaporizadas e umidade.
A extrusão é um processo contínuo e ininterrupto que empurra o material derretido através de uma matriz aberta para criar formas longas e ininterruptas. A moldagem por injeção é um processo cíclico e intermitente. Ele injeta uma dose precisa e medida de plástico derretido em um molde de metal fechado, mantém-no sob pressão para esfriar e ejeta uma peça discreta e tridimensional, como uma tampa de garrafa ou um equipamento automotivo.


