
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-04 Origem:alimentado


Apenas 50 partes por milhão. Isso é o suficiente para que um traço microscópico de cloreto de polivinila estrague completamente um lote inteiro de tereftalato de polietileno reciclado. De pé no chão de uma moderna usina de reciclagem, você rapidamente percebe que os riscos são incrivelmente altos. Quando estes dois plásticos aparentemente idênticos se misturam e entram na fase de extrusão de alta temperatura, o Cloreto de Polivinila degrada-se rapidamente. Ele libera ácidos corrosivos que tornam o plástico reciclado perfeitamente amarelo, quebradiço e estruturalmente inútil.
Combater esta contaminação requer muito mais do que uma triagem básica. A separação padrão da água simplesmente não funciona aqui. Neste guia abrangente, exploraremos os desafios químicos precisos e as realidades mecânicas da separação por densidade. Também nos aprofundaremos nas tecnologias avançadas de sensores implantadas em uma moderna instalação de processamento para detectar e eliminar contaminantes, garantindo a mais alta pureza do plástico reciclado.
Compreender a interação volátil entre esses dois polímeros requer observar atentamente seus limites térmicos e propriedades químicas. Embora desempenhem funções semelhantes nas prateleiras dos supermercados, o seu comportamento sob condições de processamento industrial torna-os totalmente incompatíveis. Como engenheiros, olhamos para a dinâmica térmica para compreender a raiz do problema.
O desastre central se desenrola durante a fase de extrusão, onde flocos de plástico picados derretem para formar novos pellets. O tereftalato de polietileno é um polímero robusto que requer uma temperatura de processamento relativamente alta. Normalmente derrete suavemente entre 250°C e 260°C. Por outro lado, o cloreto de polivinila é altamente sensível ao calor e começa a se degradar termicamente em temperaturas muito mais baixas, geralmente em torno de 160°C a 200°C.
Quando uma mistura contaminada atinge o alto calor necessário para a extrusão, os componentes dispersos sensíveis ao calor literalmente queimam. Esta degradação térmica libera gás ácido clorídrico tóxico. Em vez de simplesmente desabafar, este ácido atua como um catalisador agressivo. Acelera a degradação hidrolítica das cadeias poliméricas circundantes. O peso molecular fratura, destruindo fundamentalmente as propriedades físicas de todo o lote.
Se você inspecionar um lote contaminado saindo da cabeça da matriz, os efeitos físicos serão imediatos e graves. Visualmente, o material queimado cria manchas pretas duras e distintas espalhadas por todo o plástico extrudado. Pior ainda, a reação ácida faz com que o plástico circundante fique gravemente amarelado ou escurecido. Isso arruína completamente a clareza óptica imaculada esperada de material reciclado de alta qualidade.
Estruturalmente, esta degradação química reduz drasticamente a viscosidade intrínseca do plástico. A viscosidade intrínseca é a principal medida do peso molecular de um polímero e determina diretamente sua resistência mecânica. Uma queda repentina na viscosidade intrínseca significa que o plástico resultante se torna incrivelmente frágil. Garrafas de bebidas sopradas com esse material comprometido falharão nos testes de pressão, quebrarão facilmente durante o transporte e comprometerão a segurança da embalagem final.
Não isolar e remover estes contaminantes acarreta enormes consequências económicas. Os operadores de fábricas que lidam com manchas pretas, descoloração e baixa resistência mecânica verão que o valor de mercado de sua produção cairá da noite para o dia.
Para uma instalação que visa abastecer o lucrativo mercado de reciclagem garrafa a garrafa, padrões regulatórios rígidos de pureza são aplicados pelas agências globais de saúde. Eles exigem contaminação quase zero para qualquer embalagem que entre em contato com alimentos. Se um lote falhar nesses rigorosos testes de pureza, ele será imediatamente rebaixado para aplicações de menor valor, como cintas de poliéster ou fibras sintéticas baratas. Esta descida tem um impacto severo no retorno do investimento, transformando um produto premium numa mercadoria com desconto.
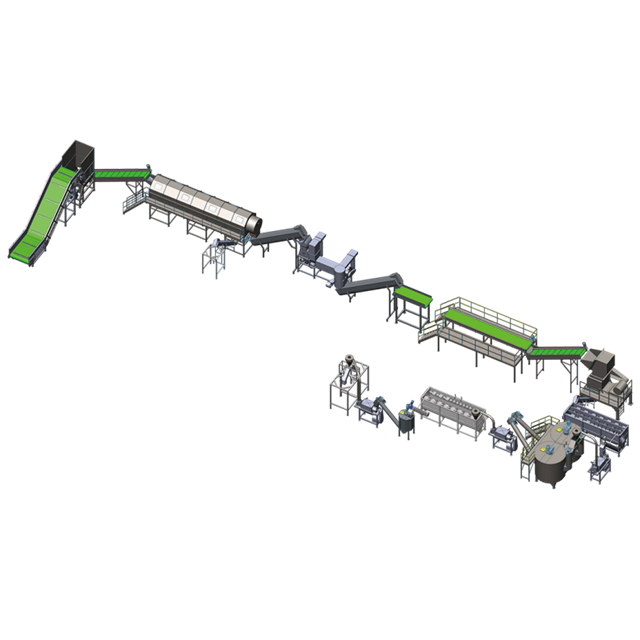
Para evitar a degradação química catastrófica, os materiais nocivos devem ser retirados da corrente o mais cedo possível. As modernas usinas de reciclagem empregam sistemas de classificação automatizados e com sensores pesados em garrafas inteiras, muito antes de o plástico chegar às lâminas giratórias de um granulador.
A espectroscopia no infravermelho próximo serve como carro-chefe para a classificação automatizada de polímeros. Imagine uma esteira transportadora de alta velocidade movimentando milhares de garrafas trituradas por minuto. Montados acima do cinturão, sensores especializados direcionam comprimentos de onda específicos de luz, normalmente entre 900 e 1.700 nanômetros, para o fluxo caótico de material.
Como os polímeros possuem ligações moleculares únicas, eles absorvem e refletem essa luz em assinaturas espectrais distintas. O sensor lê a luz refletida, processa os dados do espectro em milissegundos e diferencia instantaneamente os tipos de polímeros. Uma vez identificada, uma explosão precisamente cronometrada de um conjunto de jatos de ar comprimido ejeta fisicamente a garrafa indesejada em uma calha de rejeição. Embora altamente eficientes, vale a pena notar que os sensores de nível de superfície podem ocasionalmente apresentar problemas se uma garrafa estiver fortemente obscurecida por uma capa retrátil de corpo inteiro feita de um plástico diferente.
Para superar as limitações de reflexão da luz no nível da superfície, a transmissão de raios X é utilizada como o padrão ouro definitivo para detecção. Em vez de depender da óptica de superfície, esta tecnologia penetra no material para medir a densidade atômica.
O cloreto de polivinila contém cloro, um elemento com número atômico 17. O tereftalato de polietileno consiste inteiramente em carbono, hidrogênio e oxigênio, todos com números atômicos muito mais baixos. À medida que os raios X passam pelos itens da esteira, os átomos de cloro mais pesados absorvem significativamente mais energia. Isso cria um contraste de densidade nítido e inegável que os sensores captam imediatamente. Como os raios X enxergam completamente através do objeto, o sistema permanece perfeitamente preciso, independentemente de sujeira, etiquetas de papel grosso ou mangas retráteis opacas.
Depois que as garrafas inteiras são classificadas, elas são alimentadas em um granulador úmido e cortadas em pequenos flocos, normalmente de 10 mm a 12 mm de tamanho. Nesta fase, o material entra na seção úmida da usina de reciclagem. Aqui, o processo depende fortemente da dinâmica dos fluidos e da separação mecânica. No entanto, os operadores enfrentam imediatamente uma limitação física frustrante.
| Propriedade | Polietileno Tereftalato | Cloreto de Polivinila | Desafio de engenharia |
|---|---|---|---|
| Gravidade Específica | 1,37 a 1,40 g/cm³ | 1,30 a 1,40 g/cm³ | Ambos os materiais afundam na água, tornando inútil a flutuação padrão. |
| Ponto de fusão | 250°C a 260°C | 160°C a 200°C | Os contaminantes queimam e liberam ácido nas temperaturas de processamento. |
| Aparência Visual | Termoplástico transparente e rígido | Termoplástico transparente e rígido | Indistinguível a olho nu em linhas de alta velocidade. |
| Composição Atômica | Carbono, Hidrogênio, Oxigênio | Contém átomos de cloro | Requer tecnologia avançada de raios X para contraste de densidade atômica. |
A separação mecânica na água depende inteiramente da gravidade específica dos materiais que estão sendo processados. A água pura tem uma gravidade específica de exatamente 1,0 g/cm³. Qualquer material com densidade mais baixa irá flutuar naturalmente para a superfície, enquanto qualquer material mais pesado irá afundar.
O tanque flutuante é uma bacia enorme cheia de água e um componente crítico do processo. Sua principal função é separar os valiosos flocos de garrafas de tampas e rótulos de garrafas, que geralmente são feitos de polipropileno ou polietileno de alta densidade. Quando os flocos moídos misturados mergulham na água, os materiais da tampa flutuam imediatamente para o topo, onde as pás rotativas os removem.
No entanto, como ambos os nossos plásticos alvo partilham uma gravidade específica quase idêntica, bem acima de 1,0, ambos afundam directamente no fundo do tanque. A dinâmica da água simplesmente não consegue diferenciar entre os dois. Esta realidade física determina que uma linha de lavagem de plástico padrão não pode completar o processo de purificação por si só, tornando a triagem especializada de flocos a jusante uma necessidade absoluta.
Mesmo que a densidade da água não consiga separar os dois plásticos que afundam, uma configuração de lavagem vigorosamente configurada ainda é obrigatória. A limpeza do floco de plástico determina diretamente a precisão das máquinas ópticas altamente sensíveis que aguardam a jusante.
Depois de serem extraídos do fundo do tanque flutuante, os flocos misturados que afundam são bombeados para os módulos de lavagem a quente e de lavagem por fricção de alta velocidade. Dentro das lavadoras quentes industriais, a água é aquecida a temperaturas de 85°C a 90°C e fortemente dosada com detergentes químicos como soda cáustica. Este ambiente agressivo e fervente dissolve colas teimosas, remove completamente os resíduos de etiquetas de papel e higieniza os resíduos orgânicos.
Após o banho térmico, os flocos são lançados em uma lavadora de fricção. Operando em velocidades geralmente superiores a 1.000 RPM, o rotor usa abrasão mecânica intensa para literalmente limpar a superfície do plástico. Alcançar esse nível de limpeza imaculada é vital. Uma altamente projetada linha de lavagem para reciclagem de garrafas PET garante que nenhuma sujeira ou adesivo permaneça no floco. Se um floco estiver revestido com cola escura, uma câmera óptica posterior poderá identificá-lo erroneamente como um contaminante e ejetá-lo. Por outro lado, uma camada de sujeira pode mascarar um pedaço de plástico tóxico, permitindo que ele penetre no produto final.
Antes do advento das câmeras ópticas hiper-rápidas, as instalações frequentemente utilizavam classificação térmica para separar os flocos mecanicamente. Este método aproveita habilmente os diferentes pontos de fusão discutidos anteriormente em nossa análise química.
Em um sistema de classificação térmica, os flocos misturados, limpos e secos, são espalhados uniformemente em um tambor transportador giratório e aquecido. A superfície do tambor é cuidadosamente calibrada para cerca de 150°C a 200°C. Nessa temperatura específica, os flocos bons permanecem perfeitamente sólidos e rígidos, saltando naturalmente da extremidade do tambor para uma caixa de coleta. Os contaminantes, no entanto, começam a amolecer e a tornar-se altamente pegajosos. Eles aderem à superfície de metal quente e são transportados para baixo do tambor, onde uma lâmina raspadora especializada os separa em uma pilha de rejeição. Embora mais antiga, continua sendo uma técnica de separação física cientificamente sólida.
Apesar dos melhores esforços durante a classificação de garrafas inteiras, uma porcentagem microscópica de mangas retráteis ou garrafas perdidas inevitavelmente escapará pelo granulador. Para atingir as rigorosas metas de pureza abaixo de 50 partes por milhão exigidas pelas marcas globais, a classificação avançada de flocos surge como a linha de defesa final e impenetrável.
A classificação óptica de flocos opera exatamente com os mesmos princípios da classificação de garrafas inteiras, mas projetada em microescala. Depois que os flocos estão completamente secos, eles descem por uma calha de queda livre iluminada ou por um alimentador vibratório.
À medida que a cascata de flocos cai no ar, câmeras de varredura de linha coloridas de alta resolução e sensores a laser altamente sensíveis examinam milhares de peças por segundo. Esses sensores são ajustados para detectar diferenças microscópicas visuais e espectrais entre os polímeros. No momento em que um floco ruim é identificado na cascata de plástico, o computador do sistema aciona uma válvula micropneumática. Uma rajada de ar comprimido da espessura de uma agulha dispara o floco individual para fora do fluxo, garantindo que apenas o material puro continue no silo de ensacamento.
Para operações que lidam com fardos altamente contaminados ou que visam o mais alto nível de conformidade com a qualidade alimentar, a separação eletrostática oferece uma solução perfeita e sem água. Este método aproveita o efeito triboelétrico, que é o fenômeno em que certos materiais acumulam uma carga elétrica por meio do atrito físico.
Os flocos mistos secos alimentam um cilindro de carga rotativo onde são agitados agressivamente. Devido às suas propriedades dielétricas distintas, os flocos bons tendem a adquirir uma carga superficial positiva, enquanto os contaminantes assumem uma carga negativa. O material carregado então cai através de um enorme campo elétrico de alta tensão, muitas vezes superior a 20.000 volts. Os flocos carregados positivamente puxam violentamente em direção ao eletrodo negativo e os flocos carregados negativamente desviam em direção ao eletrodo positivo. Isso divide o fluxo perfeitamente no ar, separando materiais de aparência idêntica e densidade idêntica com uma precisão surpreendente de 99,5%.
Olhando para o panorama mais amplo da reciclagem de polímeros, a indústria está atualmente a passar por uma enorme mudança de paradigma. Impulsionado por intensa pressão legislativa, tais como mandatos globais para conteúdo mínimo reciclado pós-consumo em embalagens de bebidas, o mercado está a afastar-se rapidamente do downcycling. No passado, lotes ligeiramente contaminados eram simplesmente vendidos a fabricantes de fibras de carpetes ou de cintas. Hoje, o prémio económico reside inteiramente na reciclagem em circuito fechado, garrafa a garrafa.
Este impulso para a circularidade desencadeou rápidas inovações na tecnologia de triagem. Atualmente, estamos vendo a integração de inteligência artificial e algoritmos de aprendizado de máquina combinados com imagens hiperespectrais. Esses sistemas inteligentes passam por treinamento contínuo para reconhecer embalagens complexas e multicamadas e embalagens retráteis fortemente impressas que tradicionalmente confundiam os sensores ópticos padrão. Além disso, a indústria está testando tecnologias de marcas d"água digitais e marcadores fluorescentes. Esses avanços permitem que os classificadores ópticos leiam instantaneamente a composição específica do material de uma garrafa à medida que ela desce pela esteira. À medida que as marcas continuam a experimentar novos designs de embalagens, as instalações de reciclagem são forçadas a adotar estes sistemas de hiperpureza orientados pela IA apenas para se manterem competitivas e em conformidade com padrões de segurança mais rigorosos.
Toda a infraestrutura multimilionária de triagem e lavagem existe para um propósito único. Esse objetivo é entregar uma matéria-prima impecável e não contaminada à extrusora.
Depois que o material passa pela manopla óptica e eletrostática e é verificado como puro, ele passa por cristalização e desumidificação. Este polímero é altamente higroscópico, o que significa que absorve a umidade do ar ambiente. Se derretidas enquanto úmidas, as moléculas de água romperão as cadeias poliméricas, resultando na mesma devastadora queda de viscosidade intrínseca causada pela contaminação ácida.
Dentro da extrusora de alta temperatura, os flocos puros e secos derretem, homogeneizam e passam por uma zona de desgaseificação a vácuo para extrair quaisquer compostos orgânicos voláteis restantes. Como os contaminantes foram eliminados com sucesso, o plástico derrete suavemente sem liberar gases corrosivos. Os sistemas de última geração utilizam uma bomba de vácuo de raízes para exaustão de alto vácuo para garantir a preservação molecular ideal. O polímero fundido é filtrado através de trocadores de tela microscópicos, empurrado através de uma cabeça de roscar, resfriado em banho-maria e cortado em pellets uniformes e cristalinos. Este processo meticuloso é a marca registrada da produção profissional de pellets PET.
Para uma planta de reciclagem, obter a certificação de qualidade alimentar é a referência definitiva de excelência operacional. Os órgãos reguladores determinam estritamente que os plásticos reciclados utilizados para contacto direto com os alimentos não devem transferir quaisquer produtos químicos, odores ou sabores desagradáveis. Isto muitas vezes exige que os níveis de contaminação permaneçam estritamente abaixo de 10 partes por milhão.
Ao implementar uma estratégia rigorosa de detecção e remoção em vários estágios, as instalações podem atender consistentemente a esses padrões intransigentes. Esta pureza impecável é o que permite que o produto final seja vendido com um preço premium, fechando com sucesso o ciclo das embalagens sustentáveis.
Lidar com a contaminação persistente não é uma solução de uma única etapa. Requer uma abordagem holística e personalizada ao projeto das instalações. Os gestores das fábricas devem avaliar continuamente a sua infraestrutura de processamento para acompanhar a crescente complexidade dos resíduos pós-consumo.
Ao selecionar o equipamento, considere estas diretrizes de engenharia acionáveis:
A compra de máquinas de reciclagem industrial representa um enorme gasto de capital. Exige parceria com fabricantes de equipamentos experientes que entendam profundamente as nuances da química dos polímeros. Os operadores das instalações devem priorizar fornecedores que ofereçam sistemas integrados e modulares onde os granuladores, lavadoras e secadoras sejam projetados para se comunicarem e operarem em perfeita sincronia.
Embora estes dois plásticos possam parecer idênticos a olho nu e partilhar densidades físicas frustrantemente semelhantes, a engenharia moderna tornou a sua separação inteiramente possível. A ameaça de degradação química, amarelecimento e falha estrutural é grave, mas é administrável com a abordagem certa e a tecnologia certa.
A detecção e remoção eficazes devem acontecer em vários estágios, começando com raios X e classificação óptica em garrafas inteiras, e terminando com laser preciso e separação eletrostática nos flocos picados. Os gerentes de fábrica e os operadores de reciclagem devem avaliar criticamente suas atuais linhas de processamento hoje.
Se sua instalação está enfrentando contaminação ou procurando atualizar para uma produção de qualidade alimentar premium, explore as soluções altamente projetadas da Jwell. Desde linhas avançadas de fricção de lavagem a quente até extrusoras de pelotização de parafuso único de precisão, a Jwell fornece a tecnologia industrial necessária para garantir seu lugar na economia circular do plástico. Entre em contato com a Jwell hoje mesmo para personalizar sua próxima linha de processamento de alta pureza e maximizar a lucratividade de sua produção a longo prazo.
Para uma reciclagem de garrafa a garrafa de alta qualidade, o padrão da indústria exige menos de 50 partes por milhão de contaminação. No entanto, muitas aplicações rigorosas de qualidade alimentar e fabricantes de embalagens premium exigem que o nível de contaminação permaneça abaixo de 10 partes por milhão. Ultrapassar esses limites altera drasticamente a estabilidade química e a aparência física do produto final, levando a rejeições de lotes e perdas financeiras.
Não. Como ambos os plásticos compartilham uma gravidade específica que é mais pesada que a água, normalmente em torno de 1,38 g/cm³, ambos afundam. Os tanques flutuantes mecânicos são excelentes para flutuar em tampas leves de poliolefina, mas não podem separar dois materiais que afundam. Para alcançar a verdadeira separação, as instalações devem implementar tecnologias de classificação térmica, eletrostática ou óptica a jusante.
Ambos são polímeros termoplásticos transparentes e duráveis, muito utilizados na indústria global de embalagens. Eles possuem índices de refração e propriedades de transmissão de luz semelhantes. Sem equipamentos especializados, como transmissão de raios X ou sensores de infravermelho próximo, eles são praticamente indistinguíveis ao olho humano, especialmente quando se movem rapidamente em uma esteira transportadora de classificação de alta velocidade.
A lavagem a quente em si não extrai mecanicamente ou quimicamente o contaminante do fluxo de material. No entanto, uma sequência de lavagem de alta qualidade utiliza água fervente e detergentes cáusticos para remover colas teimosas, etiquetas de papel e resíduos orgânicos. Isso garante que os flocos de plástico estejam perfeitamente limpos. Flocos limpos são absolutamente essenciais porque permitem que os classificadores ópticos de flocos detectem e ejetem os materiais agressores com precisão, sem interferência de sujeira ou adesivos.
Quando exposto a altas temperaturas de extrusão, o plástico à base de cloro queima e libera ácido clorídrico. Este ácido ataca as cadeias moleculares circundantes, causando amarelecimento severo, manchas pretas de carbono e uma queda maciça na viscosidade intrínseca. O plástico resultante torna-se altamente quebradiço e estruturalmente inseguro para recipientes de bebidas pressurizadas.
A classificação por infravermelho próximo mede a reflexão superficial de comprimentos de onda de luz específicos para identificar ligações moleculares. É rápido e eficiente, mas pode ser enganado por mangas retráteis de corpo inteiro. A classificação de raios X, por outro lado, penetra em todo o objeto para medir a densidade atômica. Ele detecta facilmente os átomos de cloro mais pesados dentro do plástico, independentemente de rótulos de superfície, sujeira ou mangas opacas, tornando-o o método de detecção mais preciso disponível.


