
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-11 Origem:alimentado


Imagine uma linha de extrusão de chapas de alta velocidade funcionando perfeitamente. O produto principal parece perfeito. No entanto, o corte contínuo de bordas irregulares gera silenciosamente um fluxo implacável de sucata. Em muitas fábricas, o acabamento de borda por extrusão desperdiça até 15% de matérias-primas valiosas. A reciclagem desta guarnição é uma necessidade económica absoluta. No entanto, introduz uma vulnerabilidade crítica ao seu processo. Contaminação cruzada.
A mistura de diferentes tipos de plástico, cores ou índices variados de fluxo de fusão durante a recuperação prejudica a qualidade do produto. Isso leva diretamente a defeitos de fabricação dispendiosos e rolos rejeitados. Manter a pureza do polímero requer uma abordagem estratégica para manuseio de materiais e redução de tamanho. Ao implementar sistemas de reciclagem dedicados e protocolos rigorosos no chão de fábrica, você pode recuperar essa sucata com segurança. Seu produto final permanece completamente descomprometido.
As recentes mudanças no mercado mostram um enorme impulso no sentido da produção sem desperdício. Impulsionados por rigorosas exigências ambientais globais e pela flutuação dos preços da resina virgem, os gerentes de fábrica estão rapidamente se afastando das salas de moagem centralizadas e confusas. O padrão da indústria está mudando para uma recuperação em linha descentralizada e de circuito fechado. Esta evolução minimiza o manuseio de materiais. Mais importante ainda, serve como defesa definitiva contra os riscos de contaminação cruzada inerentes ao processamento tradicional em lote.
Na extrusão de chapas plásticas, filmes e perfis, o acabamento de bordas é uma realidade inevitável. Os operadores devem extrudar a teia um pouco mais larga do que a especificação alvo para obter tolerâncias dimensionais precisas. Essas bordas irregulares são continuamente cortadas e afastadas. Este processo de corte garante a integridade dimensional do produto final. No entanto, gera um fluxo contínuo e de alto volume de sucata. Dependendo da largura do produto final e do processo de extrusão específico, esse corte representa de 5 a 15% do rendimento total da matéria-prima.
A recuperação deste material é financeiramente crítica. Ainda assim, acarreta um risco significativo. Quando diferentes tipos de plástico ou famílias de polímeros são acidentalmente misturados durante o processo de recuperação, o lote resultante fica fundamentalmente comprometido.
Já vi operadores jogarem apressadamente um rolo de poliestireno de alto impacto em uma lixeira designada para poliestireno de uso geral. Esse único erro altera o comportamento de fusão dentro do cilindro da extrusora. A mistura de vários índices de fluxo de fusão resulta em aumento. O plástico fundido sai da matriz sob pressões flutuantes. Isto causa variações severas de bitola e inconsistências de espessura na folha final. Além disso, a mistura de polímeros incompatíveis como o tereftalato de polietileno e o cloreto de polivinila desencadeia uma degradação química catastrófica. O cloreto de polivinila se decompõe nas temperaturas de processamento mais altas exigidas para o tereftalato de polietileno. Isso libera gás ácido clorídrico. Ele corrói severamente parafusos cilíndricos caros e destrói instantaneamente toda a produção.
As consequências financeiras da mistura de qualidades vão muito além de um único lote estragado. A sucata plástica pura e de grau único mantém um imenso valor de mercado. Compensa a compra de resina virgem cara numa proporção de quase um para um. Depois que as classes são misturadas, o material é imediatamente rebaixado. A sucata mista é frequentemente vendida a recicladores secundários por centavos de dólar, desde que um comprador possa ser encontrado. Consequentemente, os gestores das instalações são forçados a adquirir resina virgem adicional para compensar o material perdido. Isto corrói diretamente as margens de lucro da empresa.
Especificamente, os fabricantes devem escolher entre dois fluxos de trabalho de recuperação de materiais primários. Cada um oferece vantagens distintas, mas diferem enormemente em sua capacidade de proteger a pureza do grau.
Os sistemas de reciclagem em linha processam o acabamento das bordas imediatamente. Eles o alimentam diretamente na mesma extrusora que o produziu. O corte contínuo é puxado diretamente da estação de corte para uma trituradora. A partir daí, os flocos resultantes são transportados pneumaticamente de volta ao funil da extrusora em tempo real.
Isso cria um verdadeiro ecossistema de circuito fechado. O material nunca sai da linha de produção ativa. Portanto, o risco de misturar diferentes classes, cores ou famílias de polímeros cai a zero. Garante absoluta rastreabilidade e pureza do material.
Por outro lado, a reciclagem off-line envolve a coleta do acabamento da borda em carretéis grandes ou o direcionamento para caixas de coleta. O material é então transportado para uma área centralizada para processamento em lote posteriormente.
Embora isto exija menos capital inicial, introduz um elevado risco de erro humano. Manter a pureza da classificação em uma configuração off-line exige controles administrativos rigorosos. As instalações devem implementar rotulagem padronizada, utilizar caixas codificadas por cores e aplicar procedimentos rigorosos de limpeza da máquina entre o processamento de diferentes lotes de materiais.
| Recurso | Reciclagem Inline | Reciclagem em Lote Offline |
|---|---|---|
| Risco de Contaminação | Perto de zero | Alto |
| Requisito de mão de obra | Mínimo a Nenhum | Alto manuseio manual |
| Investimento de capital | Moderado a alto | Baixo a moderado |
| Pegada | Integração do lado da linha | Requer sala de moagem central |
No centro de qualquer estratégia de redução de tamanho estão equipamentos industriais pesados projetados para quebrar e cortar resíduos de plástico em flocos uniformes. Uma de alta qualidade máquina trituradora de plástico opera usando um eixo giratório central equipado com pás de rotor robustas. Por exemplo, os modelos avançados utilizam uma tecnologia de corte em forma de V. Este design empurra o material para o centro do rotor, evitando o atrito nas paredes laterais e garantindo um corte uniforme. As lâminas cortam agressivamente contra lâminas estacionárias estacionárias montadas dentro de uma câmara de corte reforçada. Uma tela de dimensionamento fica abaixo deste mecanismo de corte. O plástico permanece preso na câmara até ficar pequeno o suficiente para passar pelos orifícios da tela.
Em instalações que dependem de processamento em lote off-line, o design interno do britador determina a eficácia com que você pode manter a pureza do grau. Máquinas mais antigas são notoriamente difíceis de limpar. Pequenos flocos ficam facilmente presos na tremonha, nas aberturas do rotor ou no suporte da peneira. Quando um novo lote de qualidade diferente é introduzido, esses flocos ocultos inevitavelmente se desalojam. Eles contaminam instantaneamente o novo material.
Os britadores modernos projetados especificamente para preservação de teor apresentam designs em forma de concha ou mecanismos de acesso sem ferramentas. Essas inovações permitem que as equipes de manutenção abram completamente a câmara de corte, baixem a peneira e aspirem completamente a máquina em questão de minutos. A limpeza rápida e verificável é essencial para evitar a contaminação cruzada durante as trocas de materiais.
A ação mecânica de esmagamento do plástico rígido gera intenso atrito. Se um britador operar em velocidades excessivamente altas ou utilizar lâminas cegas, ele gerará calor excessivo. Este estresse térmico pode degradar prematuramente o polímero. Altera as propriedades mecânicas antes mesmo de o material chegar à extrusora. O corte ineficiente também cria excesso de poeira plástica. Essa poeira queima instantaneamente ao entrar em contato com a rosca extrusora aquecida, manifestando-se como manchas pretas no produto final. Os britadores de última geração combatem isso utilizando dinâmicas de corte de baixa velocidade e alto torque e geometrias de lâmina otimizadas. Eles cortam o plástico de forma limpa, mantendo o material fresco e livre de poeira.
As características físicas do seu corte de borda determinam a geometria de corte necessária. O corte flexível do filme requer uma ação de corte semelhante a uma tesoura para cortar o material flexível sem rasgá-lo. O corte rígido de chapas exige um ângulo de corte muito mais robusto e de alto impacto. Isso quebra e corta o polímero rígido sem parar o motor.
Ao lidar com corte contínuo de bordas rígidas de uma linha de extrusão de chapas, os funis padrão alimentados por gravidade ficam aquém. O material rígido e contínuo não será alimentado suavemente. Freqüentemente forma pontes ou emperra na garganta da tremonha.
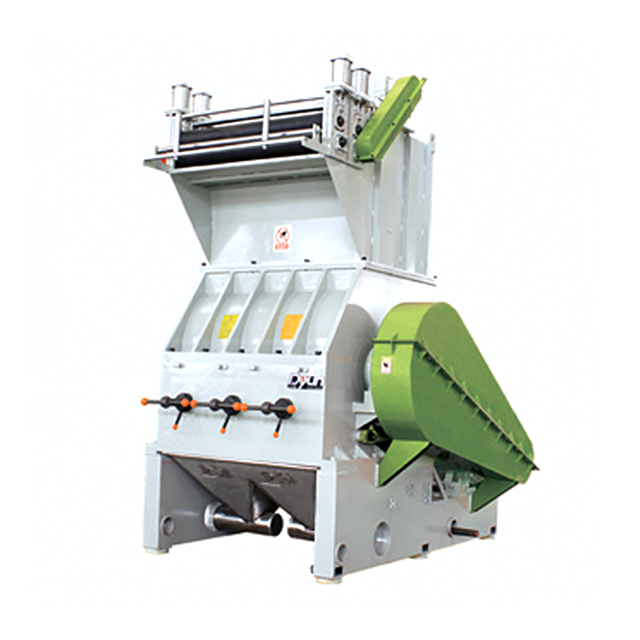
Para superar esse gargalo, os fabricantes utilizam um triturador de folhas de plástico especializado , equipado com uma unidade de tração sincronizada. A série DYPS-P, por exemplo, integra rolos de corte motorizados diretamente acima da câmara de corte. Um acionamento de frequência variável sincroniza perfeitamente a velocidade do rolo com a saída da linha de extrusão. A unidade de tração agarra a teia contínua e puxa-a para dentro das lâminas a uma velocidade exata. Essa tensão consistente evita congestionamentos na linha, regula o volume de material que entra na câmara e, em última análise, resulta em flocos de tamanhos altamente uniformes.
Como os britadores em linha são posicionados diretamente ao lado da linha de extrusão onde os operadores trabalham, o controle de ruído é um fator crítico de segurança. As unidades modernas apresentam gabinetes de parede dupla e à prova de som que amortecem drasticamente o ruído de alto decibéis do plástico quebrado. Além disso, esses sistemas são altamente automatizados. Depois que o material é triturado, um sistema de soprador integrado evacua imediatamente os flocos por meio de tubulação pneumática antiestática. Ele os transporta diretamente para uma válvula proporcional acima da tremonha da extrusora. Isso elimina totalmente o manuseio manual de materiais.
Depois que o corte da borda for reduzido com sucesso a flocos, você deverá decidir como reintroduzi-lo na produção. Para muitas configurações em linha, os flocos triturados podem ser alimentados diretamente de volta ao funil da extrusora junto com os pellets virgens. No entanto, isto é normalmente limitado a uma percentagem baixa. Normalmente, o limite é de 10 a 15 por cento da alimentação total.
Esta limitação decorre de diferenças na densidade aparente. Os pellets virgens são densos e uniformes. Os flocos triturados são mais leves e irregulares. Se for introduzida uma alta proporção de flocos de baixa densidade, a rosca da extrusora terá dificuldade para transportar o material de forma consistente. Isso resulta em flutuações de pressão na matriz e em uma queda no rendimento geral.
Quando as operações exigem uma elevada percentagem de conteúdo reciclado, os flocos triturados devem ser convertidos novamente em pellets uniformes. Conseguir isso requer uma linha de pelotização de plástico rígido dedicada.
Equipamentos como o sistema JWL Single Stage processam os flocos em vários estágios distintos. Primeiro, os flocos são dosados no cilindro da extrusora. O cisalhamento mecânico do parafuso otimizado derrete suavemente o plástico. Crucialmente, as zonas de ventilação a vácuo extraem umidade e compostos orgânicos voláteis durante a fase de desgaseificação. Isso evita vazios no produto final. Filtros de fusão contínuos removem impurezas microscópicas. Finalmente, o fundido limpo é empurrado através de uma placa de matriz e cortado em pellets perfeitamente uniformes.
O próprio processo de pelotização deve ser rigorosamente controlado. A tensão de cisalhamento excessiva ou o mau gerenciamento do perfil de temperatura podem quebrar as cadeias poliméricas. Linhas avançadas de pelotização utilizam sistemas de temperatura com controlador lógico programável preciso e designs de parafuso otimizados para derreter o material suavemente. Isso garante que os pellets reciclados resultantes apresentem exatamente as mesmas características de fluxo e resistência mecânica que a resina virgem original.
Manter a pureza dos seus polímeros durante o processo de reciclagem requer uma disciplina operacional rigorosa. Quando os gerentes de chão de fábrica implementam protocolos rígidos, o risco de contaminação cruzada cai significativamente. Abaixo está uma estrutura altamente acionável projetada para gerentes de instalações de extrusão.
O método mais infalível para evitar a mistura de teores é a segregação do equipamento. Sempre que o espaço da instalação e as despesas de capital permitirem, atribua um britador específico a uma única família de polímeros. O ideal é dedicá-lo a uma única cor e grau.
Para linhas de extrusão contínua, a instalação de um britador dedicado equipado com uma unidade de tração sincronizada diretamente ao lado da linha garante que o corte nunca saia do sistema de circuito fechado. Este isolamento físico elimina a possibilidade de erro humano no encaminhamento de materiais.
Em instalações onde dedicar uma única máquina a um único tipo não é financeiramente viável, o processamento em lote torna-se necessário. O período de transição entre as trocas de materiais é onde a contaminação cruzada ocorre com mais frequência. A implementação de um procedimento operacional padrão de purga e limpeza obrigatório e documentado é fundamental.
| Etapa | Ação Necessária | Justificativa Técnica |
|---|---|---|
| Etiquetagem de bloqueio | Desconecte todas as fontes de energia e proteja a máquina com cadeados. | Garante absoluta segurança do operador durante o processo de limpeza interna. |
| Acesso à Câmara | Abra a câmara de corte e remova completamente a tela de dimensionamento. | Concede acesso visual total ao rotor, às pás do estator e aos orifícios da tela onde os flocos se escondem. |
| Purga de alta pressão | Use ar comprimido industrial para desalojar partículas presas nas fendas da lâmina. | Remove poeira fina e microplásticos que a limpeza manual pode deixar passar. |
| Aspiração Industrial | Aspire toda a câmara, a tremonha e a calha de descarga com um sistema HEPA. | Extrai completamente as partículas desalojadas do ambiente imediato. |
| Inspeção Visual | Um supervisor deve inspecionar a câmara com uma lanterna de alto lúmen antes de fechá-la. | Fornece uma camada secundária de responsabilidade para garantir zero resíduos restantes. |
Depender do trabalho manual para transportar flocos triturados em recipientes abertos através de um movimentado chão de fábrica é um convite ao desastre. A poeira transportada pelo ar de outros processos, derramamentos acidentais ou o simples fato de os operadores despejarem material na lixeira errada podem arruinar instantaneamente um lote de acabamentos reciclados de alta qualidade.
Para mitigar isto, as instalações devem utilizar sistemas de transporte pneumático de tubo fechado. Depois que o acabamento da borda é processado, um sistema de soprador automatizado transporta os flocos uniformes através de uma tubulação selada diretamente para um silo de armazenamento designado. Este tratamento em circuito fechado remove a variável de erro humano da equação de transporte de material.
Quando a reciclagem offline é inevitável, a rastreabilidade torna-se a sua principal defesa. Cada rolo de acabamento de borda ou caixa de sucata solta deve ser tratado com o mesmo rigor de controle de estoque que a resina virgem recebida.
Implemente um sistema abrangente de código de barras ou etiquetagem RFID para todos os cortes de bordas off-line. As etiquetas devem exibir claramente o tipo de polímero, o grau específico, a cor, o índice de fluidez e a data e hora exatas da extrusão. Além disso, utilize caixas de coleta codificadas por cores. Se um operador tentar alimentar um rolo com etiqueta azul em um britador atualmente designado para um material de caixa vermelha, a incompatibilidade visual serve como um aviso imediato e intuitivo para interromper o processo.
A condição física do mecanismo de corte afeta diretamente a qualidade do material. Lâminas cegas do rotor ou do estator não cortam o plástico de maneira adequada. Em vez disso, eles quebram e quebram a guarnição. Este corte ineficiente gera atrito excessivo, levando ao acúmulo de calor que degrada prematuramente o peso molecular do polímero.
Lâminas cegas também produzem um grande volume de poeira. Quando essas partículas microscópicas retornam à extrusora, elas derretem muito mais rápido do que flocos maiores. Isto causa degradação localizada e comportamento de fusão inconsistente. Estabeleça um cronograma de manutenção rigoroso para verificar a nitidez das lâminas e calibrar a folga entre as pás do rotor e do estator.
Para os executivos da indústria, o investimento em equipamentos especializados de reciclagem de rebarbas deve ser justificado por um claro retorno do investimento. Ver o corte de bordas como um desperdício inevitável é um erro financeiro crítico. É uma matéria-prima de alto valor que já incorreu em custos de processamento. A atualização para tecnologia de preservação de qualidade transforma esse custo irrecuperável em recuperação imediata de capital.
O principal impulsionador financeiro para a modernização das máquinas de reciclagem é a compensação direta da compra de resina virgem. Quando o acabamento de borda de extrusão é misturado com outras classes, ele é rebaixado e vendido por uma fração de seu valor original. Manter a classe pura permite a reutilização de todo o acabamento, substituindo o material virgem, quilo por quilo.
Considere uma instalação de extrusão operando uma linha de chapas que produz 1.000 quilogramas de material por hora, com uma taxa de desperdício de aparas de 10%. Isso gera 2.400 quilos de aparas de borda diariamente. Se a resina virgem custa 1,50 dólares por quilograma e a sucata mista é vendida por 0,50 dólares por quilograma, a instalação perde 1,00 dólares por cada quilograma de resíduos mistos. Isso se traduz em uma enorme perda anual. Ao investir em um triturador em linha dedicado que alimenta flocos puros diretamente de volta à extrusora, a instalação recupera todo esse valor. O período de retorno do investimento para equipamentos de britagem de alta qualidade geralmente é alcançado nos primeiros três a seis meses de operação.
Embora a alimentação direta de flocos seja altamente eficiente para recuperação de baixa porcentagem, as instalações que geram maiores volumes de sucata devem levar a redução de tamanho um passo adiante. A integração de uma linha de pelotização é a decisão financeiramente mais sólida para a recuperação de grandes volumes. Ao derreter flocos puros sob controles precisos de temperatura e cortá-los em pellets uniformes, os fabricantes alcançam uma densidade aparente consistente que reflete a resina virgem. Isso permite que as operações executem até 100% de conteúdo reciclado em certas camadas não críticas de produtos coextrudados. Reduz drasticamente a sobrecarga de matéria-prima.
Os métodos de reciclagem off-line mais antigos são inerentemente trabalhosos. Os operadores passam incontáveis horas coletando manualmente os resíduos, transportando-os pela instalação, alimentando-os em granuladores centrais e limpando derramamentos. Este manuseamento manual contínuo aumenta os custos de mão-de-obra e aumenta o risco de contaminação cruzada.
Os sistemas automatizados modernos eliminam esses requisitos. Um britador especializado com unidade de tração puxa automaticamente o corte na velocidade exata da linha de extrusão. Os sopradores cuidam do transporte. Os gerentes de fábrica podem então realocar esse trabalho manual para tarefas de maior valor, como controle de qualidade e otimização de máquinas.
O corte das bordas não é desperdício. É uma matéria-prima altamente valiosa. No entanto, o seu valor económico e estrutural só é mantido se as classes de polímeros forem mantidas estritamente separadas. Os materiais misturados perdem a sua integridade rapidamente, levando a falhas de produção e graves perdas financeiras. Investir na tecnologia de reciclagem certa é um movimento estratégico que protege seus resultados financeiros.
Avalie hoje mesmo suas taxas atuais de refugo de fábrica e procedimentos de manuseio de materiais. Pare de deixar dinheiro na mesa através de sucatas plásticas misturadas. Para instalações que buscam atualizar sua infraestrutura, a parceria com um líder comprovado do setor garante que você obtenha o maquinário exato que atende às suas necessidades de polímeros. Visite a Jwell para explorar soluções especializadas de britagem, tração e pelotização projetadas para fechar o ciclo com segurança no chão de sua fábrica.
Embora os britadores padrão funcionem excepcionalmente bem para processamento em lote de peças soltas ou sucata off-line, o corte contínuo de bordas apresenta um desafio mecânico único. Os britadores padrão dependem da alimentação por gravidade. Isso faz com que o corte contínuo se emaranhe, emperre o rotor ou alimente de forma inconsistente. Para linhas de extrusão contínua, é absolutamente necessário um britador especializado equipado com uma unidade de tração. Esta unidade utiliza rolos motorizados para segurar o corte contínuo e puxá-lo para dentro da câmara de corte na velocidade exata e sincronizada da linha de extrusão. Isso garante tamanho uniforme dos flocos e evita interrupções na linha.
A prevenção da contaminação cruzada requer uma limpeza completa e metódica entre as trocas de materiais. Os gerentes de instalações devem utilizar britadores projetados com designs em concha ou suspensos de fácil acesso que não exijam ferramentas especializadas para abertura. O processo de limpeza envolve procedimentos rigorosos de bloqueio, remoção completa da tela de dimensionamento e uso de ar comprimido de alta pressão para soprar a poeira presa nas fendas da lâmina. Isto deve ser seguido por aspiração HEPA industrial para extrair todas as partículas restantes da tremonha e da câmara. Termine sempre com uma inspeção visual obrigatória.
A decisão entre reutilizar flocos diretamente ou investir em uma linha de pelotização depende inteiramente do seu processo de produção e da porcentagem alvo de material reciclado. Se você estiver alimentando uma proporção pequena, como 5 a 15 por cento, de volta à extrusora principal junto com pellets virgens, flocos bem cortados geralmente são suficientes. No entanto, os flocos têm uma densidade aparente muito menor do que os pellets. Isto causa pontes na tremonha em volumes mais elevados. Se você planeja usar uma alta porcentagem de material reciclado, ou pretende armazená-lo ou vendê-lo, uma linha de pelotização é necessária para garantir uma densidade aparente uniforme e um comportamento de fusão estável.
A reciclagem em linha é um processo totalmente automatizado e em circuito fechado, onde o equipamento de reciclagem é posicionado diretamente próximo à linha de extrusão. O acabamento da borda é alimentado continuamente no britador e os flocos resultantes são imediatamente soprados de volta para o funil da extrusora. Isto praticamente elimina o risco de mistura de classes. A reciclagem off-line envolve a coleta dos cortes contínuos em rolos grandes ou em caixas, que são então transportados para uma área central para processamento em lote. Embora a reciclagem off-line exija menos capital inicial, ela introduz riscos significativos de erro humano e mistura acidental de qualidades.
A porcentagem máxima depende muito da densidade aparente do material e das especificações do produto final. Ao alimentar flocos triturados diretamente na tremonha junto com pellets virgens, a maioria das linhas limita entre 10 a 15 por cento para evitar problemas de alimentação da rosca da extrusora. No entanto, se você processar primeiro o acabamento da borda através de uma linha de pelotização para restaurar sua densidade aparente para corresponder à resina virgem, muitas vezes você poderá executar até 100% de conteúdo reciclado nas camadas centrais não críticas das folhas coextrudadas.
Se o corte da borda for mantido puro e processado corretamente, isso não deverá afetar a espessura final da folha. No entanto, se você misturar diferentes qualidades com índices de fluidez variados, ou se introduzir uma grande quantidade de flocos de baixa densidade no funil, a extrusora sofrerá severas flutuações de pressão. Essas quedas de pressão na cabeça de rosca causam variações diretas no calibre e espessuras irregulares da chapa. A alimentação sincronizada e o tamanho uniforme dos flocos são essenciais para manter a pressão de extrusão estável.


