
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-22 Origem:alimentado


Imagine estar na área de produção, observando um lote de plásticos de engenharia de alto valor saindo da face da matriz amarelados, quebradiços ou crivados de géis não derretidos. Essas inconsistências corroem diretamente as margens de lucro através do aumento das taxas de sucata e do tempo de inatividade operacional. Os operadores muitas vezes correm para ajustar a temperatura do cilindro ou a velocidade do motor. No entanto, a causa raiz geralmente está mais profundamente no coração mecânico do equipamento.
Análises recentes da indústria destacam uma mudança massiva em direção à economia circular. Os setores globais de extrusão processam cada vez mais volumes maiores de resinas recicladas pós-consumo e biopolímeros sensíveis à umidade. Essa tendência de sustentabilidade exige equipamentos capazes de lidar com densidades aparentes flutuantes e altos níveis de contaminação sem sacrificar o rendimento. Consequentemente, a geometria física da rosca extrusora determina a transformação física e química real do polímero.
Um projeto de extrusora de rosca dupla devidamente otimizado é o fator decisivo final para alcançar dispersão perfeita, temperaturas de fusão controladas e saída de alto rendimento. Esteja você operando resinas virgens ou materiais reciclados altamente contaminados, entender como configurar o núcleo de sua máquina de pelotização de plástico é absolutamente essencial. Exploraremos a mecânica da geometria do parafuso, mergulharemos no delicado equilíbrio dos princípios de mistura e forneceremos etapas práticas de solução de problemas para ajudá-lo a resolver defeitos crônicos de saída.
Compreender os fundamentos mecânicos de uma extrusora é o primeiro passo para diagnosticar problemas de qualidade de saída. Ao contrário das extrusoras de parafuso único, que dependem principalmente do fluxo de arrasto e do atrito contra a parede do cilindro, os sistemas de parafuso duplo oferecem deslocamento positivo e controle preciso sobre o polímero fundido.
Na indústria de composição, o sentido de rotação dos parafusos determina a aplicação principal da máquina. Os parafusos entrelaçados co-rotativos giram na mesma direção, tornando-os o padrão indiscutível da indústria para pelotização de plástico industrial . A principal vantagem desta configuração é a sua capacidade de auto-limpeza. À medida que os eixos giram, o movimento de um parafuso limpa continuamente a raiz do outro. Esta ação dinâmica evita a estagnação do material e proporciona a capacidade de mistura intensiva necessária para formulações complexas.
Em contraste, os parafusos contra-rotativos giram em direções opostas. Eles criam alta pressão e baixo cisalhamento. Embora esse manuseio suave seja excelente para materiais sensíveis ao calor, como o PVC não plastificado, os sistemas contra-rotativos não possuem a mistura distributiva agressiva necessária para a composição avançada de polímeros.
| Característica | Parafuso duplo co-rotativo | Parafuso duplo contra-rotativo |
|---|---|---|
| Capacidade de mistura | Excelente para mistura dispersiva e distributiva de alto cisalhamento. | Baixo cisalhamento, usado principalmente para transporte suave. |
| Auto-limpeza | Altamente eficiente, evita a degradação do material e zonas mortas. | Má autolimpeza, maior risco de estagnação do material. |
| Aplicação Primária | Reciclagem de plásticos de engenharia, masterbatch, PET e PCR. | Perfis sensíveis ao calor, tubos de PVC e compósitos madeira-plástico. |
Os modernos sistemas de parafuso duplo são construídos em uma arquitetura de eixo estriado. Isso oferece uma vantagem crítica de engenharia conhecida como modularidade. Em vez de uma única peça sólida de metal usinado, o parafuso é composto por elementos individuais que deslizam sobre o eixo central. Os engenheiros de processo podem alterar fisicamente o projeto da extrusora de rosca dupla para atender às necessidades reológicas exatas da matéria-prima. Se um masterbatch específico exigir cisalhamento mais intenso, blocos de amassamento mais largos poderão ser trocados em poucas horas.
As dimensões físicas dos elementos do parafuso governam as forças termodinâmicas e mecânicas aplicadas ao polímero. O ajuste desses parâmetros afeta diretamente a densidade, a cor e a integridade estrutural do pellet final.
A relação comprimento/diâmetro serve como uma métrica fundamental na engenharia de extrusão. Representa o comprimento total do parafuso dividido pelo seu diâmetro externo. Uma proporção mais longa proporciona uma seção de processamento estendida, o que se traduz diretamente em maior tempo de residência dentro do barril.
As operações de composição padrão normalmente requerem uma proporção entre 36 e 44. Além disso, os processos que exigem extensa desvolatilização, extrusão reativa ou a incorporação de grandes volumes de cargas minerais muitas vezes levam essa proporção para 48 ou mais. Um cano estendido permite que os engenheiros coloquem estrategicamente múltiplas zonas de alimentação lateral e ventilação de vácuo profundo. Esta é uma necessidade estrita para extrair umidade e compostos orgânicos voláteis antes que o fundido chegue à matriz.
O passo refere-se à distância axial entre uma crista de vôo e a próxima. Elementos de transporte de alto passo movem o material rapidamente pelo cilindro, resultando em baixos níveis de enchimento e tensão de cisalhamento mínima. Por outro lado, os elementos de baixa intensidade retardam intencionalmente o fluxo do material. Isso aumenta o grau de preenchimento para gerar acúmulos críticos de pressão antes de misturar as zonas ou a placa de matriz.
A profundidade do voo determina o volume livre dentro da extrusora. As roscas profundas oferecem um enorme volume interno, tornando-as ideais para o processamento de alto rendimento de materiais de baixa densidade, como flocos de filme reciclado. Parafusos com perfil raso restringem o volume livre, mas aumentam drasticamente a taxa de cisalhamento, levando a uma fusão mecânica mais rápida.
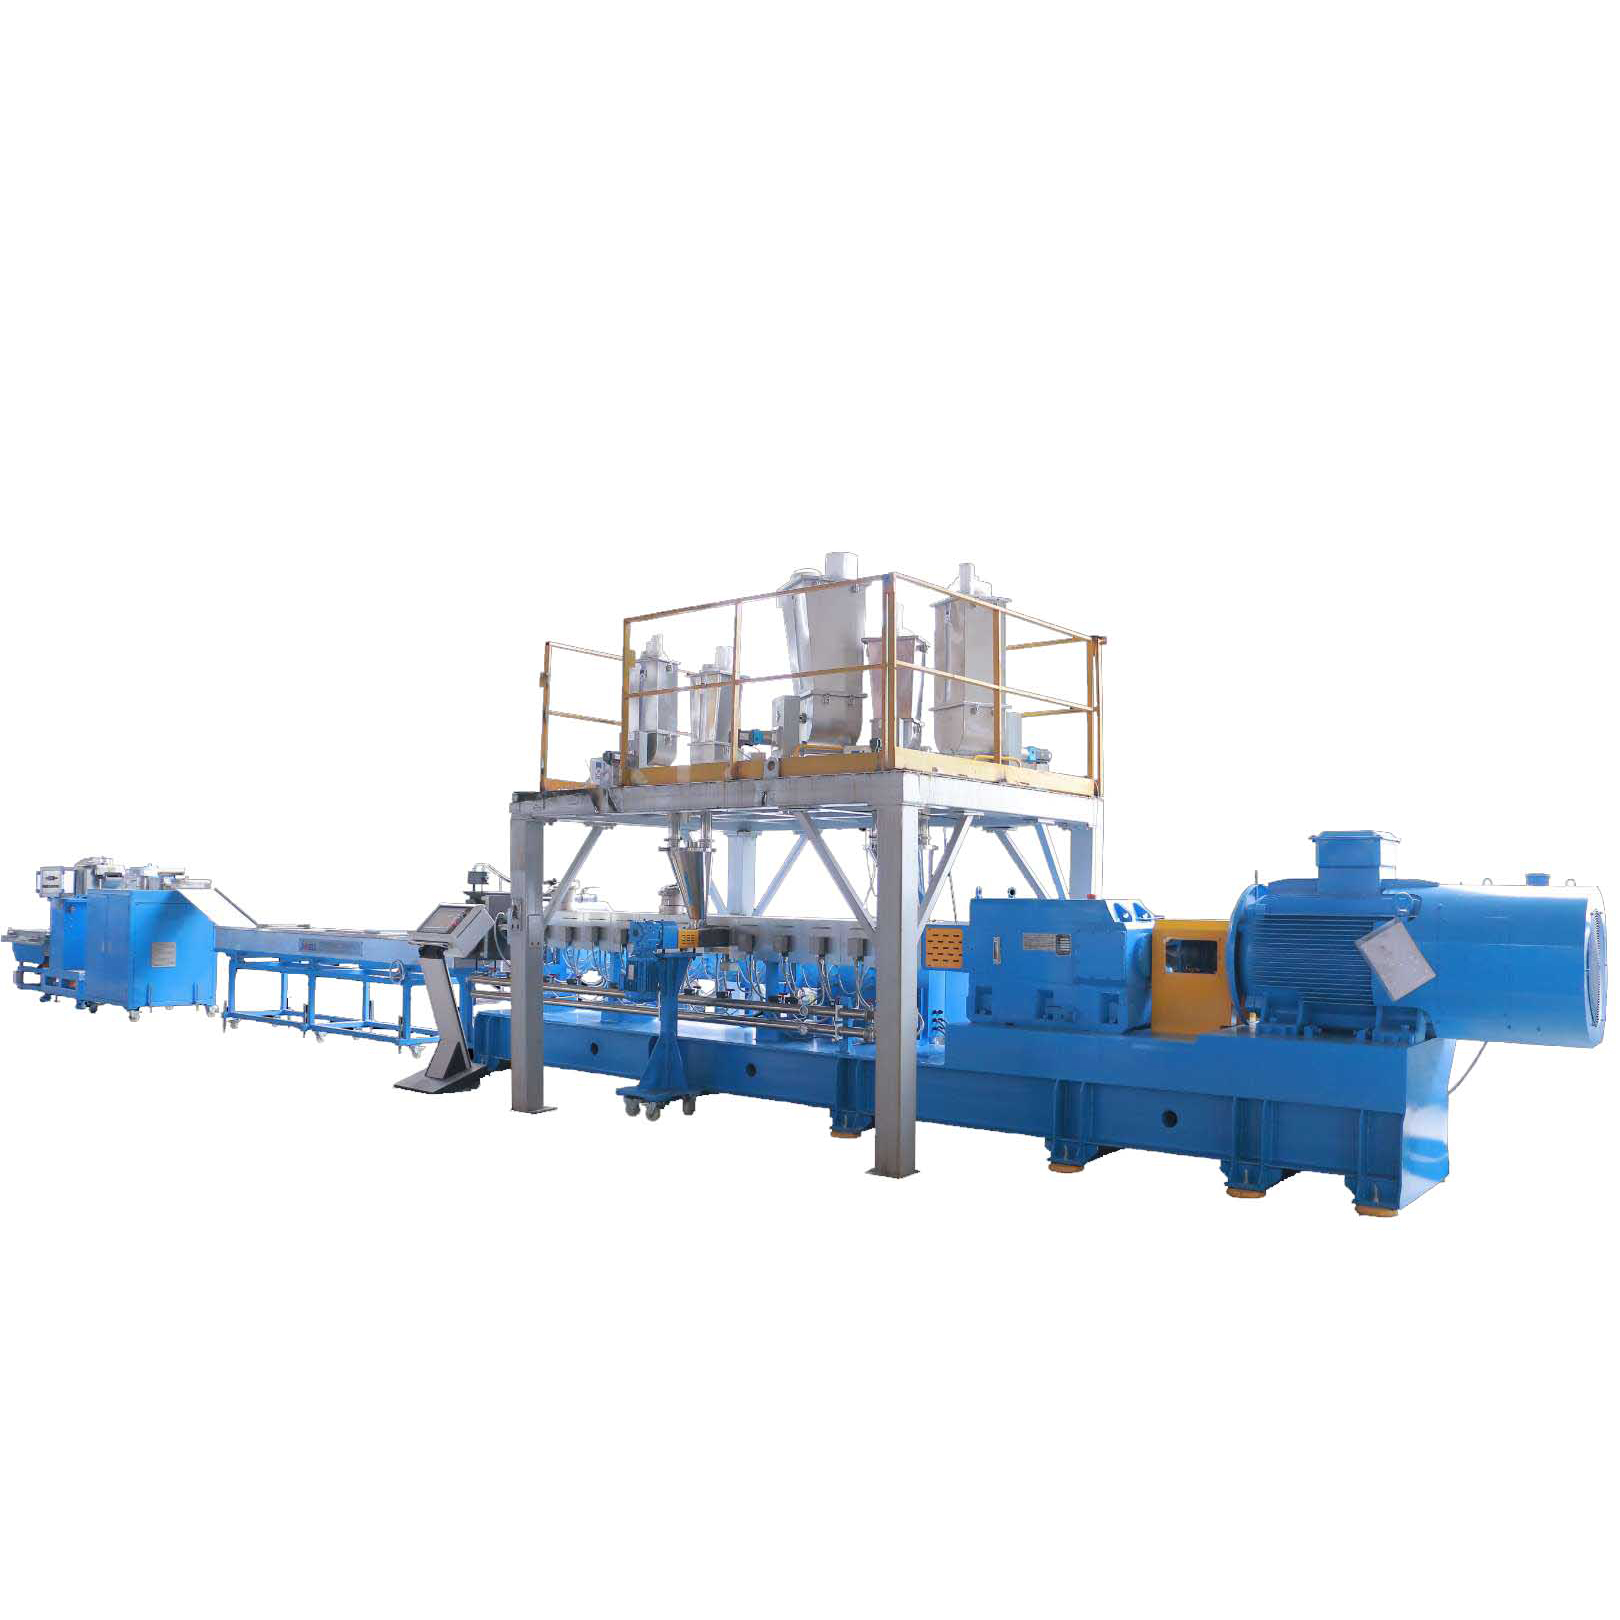
A mistura não é um conceito uniforme na ciência dos polímeros. Um projeto bem-sucedido de extrusora de rosca dupla deve equilibrar meticulosamente dois tipos distintos de mistura para obter uma saída verdadeiramente homogênea. A falha em equilibrar essas forças mecânicas invariavelmente leva a fraquezas estruturais e defeitos visuais evidentes.
A mistura dispersiva envolve a aplicação de alta tensão de cisalhamento hidrodinâmico para esmagar e quebrar partículas sólidas coesivas. Ao incorporar pigmentos aglomerados, carbonato de cálcio ou fibras de vidro resistentes, o transporte padrão simplesmente não será suficiente. Os engenheiros contam com grandes blocos de amassamento dispostos em ângulos escalonados para criar caminhos de fluxo restritivos.
À medida que o polímero é forçado sobre a crista desses blocos de amassamento, ele experimenta intenso fluxo elongativo e de cisalhamento. Se as zonas de mistura dispersiva forem muito curtas, os pellets plásticos finais apresentarão olhos de peixe, listras coloridas não misturadas ou pontos frágeis onde aglomerados inteiros atuam como concentradores de tensão.
Uma vez que as partículas sólidas são quebradas, a mistura distributiva assume o controle. Este processo refere-se ao rearranjo espacial de diferentes componentes dentro do fundido, obtido sem aplicação de tensão de cisalhamento degradante. O objetivo é garantir que os aditivos líquidos, os corantes derretidos e a resina base sejam distribuídos uniformemente por toda a matriz.
Para conseguir isso, os engenheiros implantam blocos de amassamento estreitos, misturadores de engrenagens especializados ou anéis blister. Esses elementos dividem, dobram e recombinam repetidamente a corrente de fusão. A mistura distributiva continua sendo a base da produção de masterbatch de cores de alta qualidade.
A extrusão é inerentemente um processo termodinâmico. Embora os aquecedores externos do barril forneçam a energia térmica inicial para amolecer os pellets brutos, a grande maioria do calor gerado durante a composição vem, na verdade, da ação mecânica dos próprios parafusos.
Essa geração interna de calor é conhecida como dissipação viscosa. À medida que o parafuso força o polímero altamente viscoso fundido através de zonas restritivas, o atrito interno gera calor substancial. Em aplicações industriais de alta velocidade, a energia mecânica do motor de acionamento é convertida diretamente em energia térmica dentro do fundido. Portanto, a geometria do parafuso atua como o controlador primário de temperatura.
Uma configuração de parafuso excessivamente agressiva irá inevitavelmente gerar tensão de cisalhamento excessiva e criar pontos quentes localizados. Quando um polímero excede o seu limite específico de degradação térmica, as suas cadeias moleculares quebram-se fisicamente. As consequências são imediatas. Você verá uma grave perda de resistência à tração, um amarelecimento perceptível e a liberação repentina de gases voláteis perigosos.
Para polímeros sensíveis ao calor, o perfil do parafuso deve ser projetado para fusão condutiva suave. Isso significa utilizar menos blocos de amassamento de alto cisalhamento e otimizar as folgas de vôo para reduzir o atrito.
Alcançar alto rendimento sem comprometer a integridade estrutural do polímero é o ato de equilíbrio definitivo. Quando os polímeros fundidos são processados, eles carregam ar ambiente, umidade superficial e impurezas voláteis. Se estes gases não forem extraídos de forma eficiente, a produção resultante será gravemente comprometida.
Na extremidade de descarga da extrusora, a rosca deve passar suavemente de uma função de mistura para uma função de bombeamento. Os elementos de transporte finais devem criar uma pressão substancial e estável para forçar o fundido viscoso através do trocador de tela e da placa de matriz. A configuração inadequada aqui causa surto, uma condição caótica onde o fluxo de saída pulsa e flutua. Para combater isso, elementos de transporte com passo mais estreito são estrategicamente colocados perto da matriz para comprimir o fundido e estabilizar o gradiente de pressão.
A desgaseificação depende fundamentalmente da colocação estratégica de zonas de descompressão dentro do perfil do parafuso. Quando o fundido passa de uma zona de mistura de alta pressão para uma seção de ventilação, o projeto do parafuso deve facilitar uma queda repentina de pressão. Os engenheiros conseguem isso introduzindo elementos de transporte de alto passo e profundidade diretamente abaixo da porta de vácuo.
Ao utilizar um tom alto, o grau de preenchimento do barril cai drasticamente. Isso cria uma película fundida fina e altamente exposta na superfície do parafuso, maximizando a área de superfície disponível para o vácuo. Os gases aprisionados rompem facilmente a tensão superficial e são extraídos.
Uma abordagem universal é um mito na extrusão de polímeros. Diferentes matérias-primas possuem propriedades reológicas e densidades aparentes totalmente diferentes. Os gerentes de instalações devem garantir que seus equipamentos sejam meticulosamente adaptados às suas demandas operacionais específicas, usando parâmetros de engenharia precisos.
A produção de masterbatch exige um equilíbrio delicado. A rosca deve fornecer cisalhamento dispersivo agressivo para pulverizar pós de pigmentos densos, seguido imediatamente por extensa mistura distributiva. Esses perfis frequentemente apresentam múltiplas zonas de mistura sequenciais, separadas por elementos de transporte padrão que permitem que o fundido descanse e esfrie ligeiramente entre eventos de alto cisalhamento.
O processamento de materiais higroscópicos como o tereftalato de polietileno apresenta desafios químicos significativos. PET é altamente propenso à degradação hidrolítica. Se houver umidade durante a fase fundida, as cadeias poliméricas se quebram, resultando em uma perda drástica de viscosidade intrínseca. Para essas aplicações sensíveis, a utilização de uma linha especializada de pelotização de rosca dupla PET é uma prática padrão. Equipamentos como a série CJWH utilizam uma relação comprimento/diâmetro estendida de 48 a 52. Isso acomoda múltiplas zonas de ventilação de ultra-alto vácuo, enquanto os blocos de amassamento são projetados para derreter o polímero principalmente por condução para preservar o peso molecular.
Ao lidar com plásticos reciclados pós-consumo, a matéria-prima é notoriamente imprevisível. O material reciclado geralmente contém níveis variados de umidade, rótulos de papel e densidades aparentes flutuantes. Uma linha de pelotização de rosca dupla dedicada à reciclagem requer um design de rosca altamente robusto e flexível. As máquinas modernas operam com altas capacidades de torque específico e velocidades de rosca variando de 600 a 900 rpm. A zona de alimentação deve apresentar elementos profundos para absorver flocos leves e macios de forma eficiente, emparelhados com zonas dinâmicas de construção de pressão para empurrar continuamente o fundido contaminado através de telas de filtração finas.
Quando a qualidade da saída se desvia das especificações padrão, os operadores muitas vezes olham instintivamente primeiro para as configurações de temperatura. No entanto, problemas crônicos de qualidade estão frequentemente enraizados em uma geometria de parafuso não otimizada ou fisicamente desgastada.
A presença de partículas de polímero sólidas e não fundidas no pellet final indica uma transição de fase incompleta. Isto é normalmente causado por uma zona de fusão insuficiente ou pela falta de elementos de amassamento apropriados. Os engenheiros devem reconfigurar o parafuso modular para incluir blocos de amassamento mais largos ou fazer a transição para uma configuração escalonada que aumente a entrada de energia mecânica.
O aumento se manifesta como taxas de produção extremamente flutuantes, fazendo com que os pellets variem em tamanho e formato. O surto é predominantemente causado pelo aumento inadequado de pressão na matriz ou por elementos de transporte desgastados na extremidade de descarga. Se a folga entre as hélices do parafuso e a parede do cilindro ficar muito grande devido ao desgaste abrasivo, o fundido desliza para trás. A reconfiguração da zona de descarga com elementos de passo mais estreito pode ajudar a estabilizar a pressão.
Os pontos pretos são fragmentos de polímero carbonizados e degradados que se rompem e contaminam o fluxo de fusão limpo. Este defeito é resultado direto de zonas mortas no perfil do parafuso. As zonas mortas ocorrem onde a geometria do parafuso não proporciona uma acção de auto-limpeza adequada. O polímero estagna nessas áreas, sofre exposição prolongada a altas temperaturas e, eventualmente, queima.
Os parafusos da extrusora são fundamentalmente peças de desgaste. Com o tempo, o processamento contínuo de cargas abrasivas como carbonato de cálcio ou fibras de vidro irá corroer a geometria física das hélices do parafuso. Compreender o ciclo de vida desses componentes é essencial para manter a lucratividade.
A tolerância mais crítica em uma extrusora é a folga radial entre a rosca externa e a parede interna do cilindro. À medida que esta folga aumenta devido ao desgaste abrasivo, ocorre vazamento de fluxo. Os sintomas imediatos no chão de fábrica incluem uma queda mensurável no rendimento específico, um aumento inevitável no consumo específico de energia e uma grave deterioração na qualidade da mistura dispersiva.
Continuar a operar com um design de parafuso comprometido é uma falsa economia. O custo dos materiais rejeitados, o consumo excessivo de energia elétrica e a redução da capacidade de produção superam rapidamente as despesas de capital de uma atualização do sistema. Investir em um perfil de parafuso personalizado restaura instantaneamente a eficiência do bombeamento e a dinâmica de mistura.
Nos casos em que todo o sistema está desatualizado, investir em uma linha de pelotização moderna proporciona um retorno substancial do investimento. As máquinas modernas oferecem metalurgia avançada para extrema resistência ao desgaste e controle térmico preciso. A qualidade da saída nunca é um acidente; ele é meticulosamente projetado em nível molecular pela geometria física do parafuso duplo. Encorajamos fortemente os gerentes de instalações e engenheiros de processo a auditarem seus perfis atuais de parafusos ou explorarem linhas avançadas adaptadas às suas demandas específicas de materiais, consultando especialistas da Jwell Recycling.
Embora os parafusos modulares modernos ofereçam flexibilidade operacional significativa, um único perfil estático raramente é ideal para todos os tipos de plásticos. Diferentes polímeros possuem pontos de fusão, viscosidades e sensibilidades ao cisalhamento distintos. A mudança drástica de materiais geralmente requer a reconfiguração física do parafuso. As zonas de amassamento devem ser ajustadas para aplicar a energia mecânica correta e as zonas de ventilação devem ser modificadas para garantir a manutenção da qualidade do resultado.
A proporção ideal depende inteiramente da aplicação de processamento específica. A composição padrão normalmente utiliza uma proporção que varia de 36 a 44. No entanto, processos altamente complexos, como extrusão reativa ou operações que exigem desgaseificação intensiva de voláteis, exigem tempos de residência mais longos. Nestes casos especializados, uma proporção de 48 ou mesmo superior é estruturalmente necessária para alcançar a homogeneização completa.
A vida útil dos elementos de parafuso não é medida estritamente no tempo, mas sim pela abrasividade dos materiais processados. O processamento de compostos com altas concentrações de fibras de vidro desgastará as roscas significativamente mais rápido do que as resinas virgens sem carga. Os elementos devem ser substituídos quando a folga radial entre o parafuso e a parede do cilindro aumentar a um ponto em que você observe uma queda mensurável no rendimento volumétrico.
Os elementos de transporte apresentam um voo helicoidal contínuo projetado para empurrar o polímero para frente através do cilindro, funcionando como um parafuso de Arquimedes. Por outro lado, os blocos de amassamento atuam como freios mecânicos. Eles são compostos de discos offset distintos que interrompem intencionalmente o fluxo direto, aplicando intenso cisalhamento e fricção para derreter, esmagar e misturar a matriz polimérica.
O desgaste do parafuso aumenta a folga radial entre as cristas do voo e a parede do cano. Essa lacuna ampliada permite que o polímero fundido pressurizado vaze para trás sobre as hélices, em vez de ser bombeado para frente. Conseqüentemente, você experimentará uma redução drástica na capacidade de produção, temperaturas de fusão mais altas devido ao transporte ineficiente e baixa qualidade de mistura porque o mecanismo de autolimpeza está comprometido.
Um anel blister é um elemento restritivo especializado colocado no eixo do parafuso para criar uma vedação dinâmica. Isso força o polímero a fluir sobre uma folga muito estreita contra a parede do cano. Os engenheiros usam anéis blister principalmente para separar diferentes zonas de pressão dentro da extrusora, garantindo que as zonas de ventilação a vácuo permaneçam isoladas das zonas de fusão de alta pressão a montante, o que evita que o material obstrua as portas de ventilação.


