
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-31 Origem:alimentado


A transição para uma economia circular global ampliou significativamente a procura industrial de polipropileno reciclado, um dos polímeros mais amplamente utilizados na produção moderna. No entanto, qualquer engenheiro de extrusão conhece a dura realidade da reciclagem mecânica. A fusão, o cisalhamento e o resfriamento repetidos inevitavelmente degradam a arquitetura molecular do polímero.
Esta degradação é uma resposta termodinâmica fundamental ao calor e ao atrito. No entanto, não é um beco sem saída permanente para o desempenho material. Ao combinar estabilização química avançada com máquinas de extrusão de baixo cisalhamento, as instalações podem preservar com sucesso a integridade estrutural do plástico. Este guia detalha as mudanças físicas precisas que o polipropileno sofre durante o reprocessamento, métodos práticos para reestabilização química e as configurações específicas de equipamentos necessárias para produzir grânulos reciclados premium no chão de fábrica.
Durante a reciclagem mecânica, o polímero é submetido a intenso calor e tensão de cisalhamento mecânico dentro do cilindro da extrusora. Considere o interior de uma extrusora ativa. O polímero fundido é agressivamente empurrado para frente por parafusos giratórios, criando um ambiente hostil que desencadeia degradação termomecânica. Este processo é caracterizado principalmente pela cisão da cadeia. Em termos práticos de engenharia, as longas cadeias poliméricas contínuas que conferem ao material virgem sua resistência à tração inerente são física e termicamente clivadas em fragmentos mais curtos.
A presença de oxigênio durante este processo de extrusão em alta temperatura acelera a oxidação térmica. Esta reação oxidativa gera radicais livres altamente reativos, que propagam ainda mais a clivagem da ligação covalente. Conseqüentemente, isso cria uma aceleração exponencial na quebra da estrutura molecular do material se não for gerenciado adequadamente.
A consequência mais imediata da cisão da cadeia polimérica é uma alteração significativa no Melt Flow Index. Como as cadeias poliméricas mais curtas encontram menos atrito interno e emaranhamento quando fundidas, a taxa de fluxo de fusão aumenta inerentemente à medida que o peso molecular diminui.
Para operadores que gerenciam execuções de produção contínuas, um fluxo de fusão errático ou excessivamente alto cria desafios substanciais de processamento. O plástico reciclado com características de fluxo instáveis torna-se excepcionalmente difícil de moldar ou extrusar de forma consistente. A moldagem por injeção de parede fina requer parâmetros de pressão exatos. Se a taxa de fluxo flutuar muito devido à degradação, as peças resultantes sofrerão de deformação, empenamento ou grave instabilidade dimensional.
Estudos empíricos e testes padronizados de materiais demonstram consistentemente que as propriedades mecânicas diminuem progressivamente a cada ciclo de reciclagem. Após três a cinco ciclos termomecânicos, parâmetros como resistência à tração e alongamento na ruptura apresentam reduções mensuráveis. O encurtamento das cadeias poliméricas está diretamente correlacionado com a perda de integridade estrutural porque o material não consegue mais distribuir o estresse mecânico de forma eficaz em toda a sua rede molecular. Em última análise, as capacidades de suporte de carga do plástico reciclado ficam comprometidas.
Com base nesta mudança mecânica, o processamento repetido faz com que o polipropileno reciclado se torne cada vez mais frágil. A resistência ao impacto cai drasticamente porque as cadeias poliméricas encurtadas não possuem o emaranhado necessário para absorver e dissipar forças repentinas. Essa fragilização explica por que a resina pós-consumo não modificada raramente é usada em aplicações de alto impacto, como pára-choques automotivos. Sem a adição estratégica de material virgem ou modificadores de impacto especializados, o plástico moldado simplesmente quebrará sob estresse repentino.
A degradação do polímero é um problema altamente visual. A oxidação térmica leva inevitavelmente ao amarelecimento ou escurecimento da matriz polimérica. O superaquecimento localizado em equipamentos de extrusão abaixo do ideal pode causar carbonização do polímero, resultando em manchas pretas e partículas queimadas distribuídas por todo o lote. A liberação de gases de compostos orgânicos voláteis durante esses ciclos também altera a opacidade do material e o acabamento superficial. Estes defeitos estéticos diminuem severamente o valor comercial de mercado dos grânulos finais reprocessados.
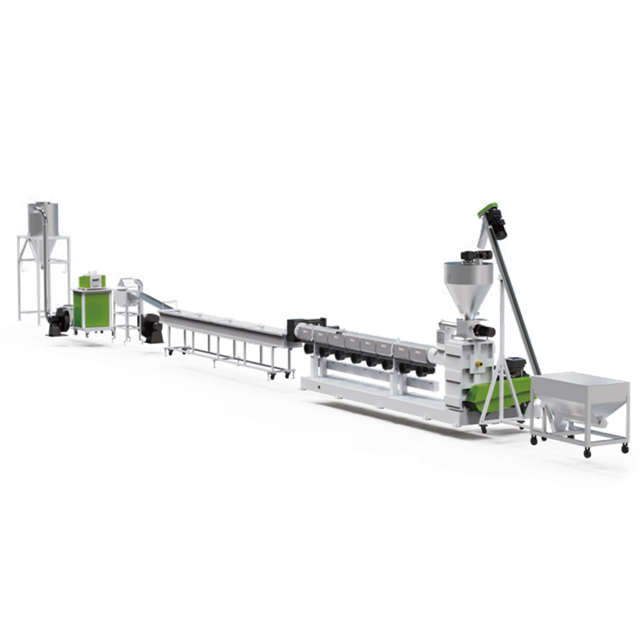
Embora a quebra das cadeias poliméricas seja uma reação química natural ao calor, a gravidade desta degradação depende inteiramente da qualidade do equipamento de processamento. Atualizar para uma de última geração máquina de pelotização de plástico é o passo mais decisivo que uma instalação pode tomar para preservar as propriedades originais do material e garantir um preço de mercado mais alto para a produção final.
A extensão da cisão da cadeia é fortemente ditada pela geometria interna da extrusora. As extrusoras padrão geralmente dependem de fricção mecânica agressiva para derreter o plástico rapidamente, o que essencialmente destrói as cadeias moleculares. As modernas geometrias de parafuso personalizadas são projetadas para derreter o polímero suavemente. Ao otimizar a profundidade do canal, as relações comprimento/diâmetro e as zonas de compressão, os equipamentos premium dependem mais do aquecimento condutivo do que da força mecânica absoluta. Este ambiente de processamento de baixo cisalhamento é absolutamente crucial para preservar o peso molecular.
Os resíduos pós-consumo geralmente chegam às instalações contendo umidade residual, tintas superficiais e ar retido. Se esses elementos não forem efetivamente removidos antes que o plástico seja empurrado através da matriz, eles causarão hidrólise e porosidade interna nos pellets finais. Os sistemas avançados de extrusão apresentam sistemas robustos de desgaseificação a vácuo multizona. Essas unidades extraem ativamente a umidade e os gases retidos do fundido, garantindo que os grânulos resultantes sejam densos, livres de vazios e estruturalmente sólidos.
Como a oxidação térmica esgota rapidamente os estabilizadores originais presentes na resina virgem, a reestabilização do material pós-consumo é uma necessidade operacional. A introdução de antioxidantes específicos neutraliza os radicais livres gerados durante o processamento, impedindo efetivamente a propagação da cisão da cadeia. Trabalhar sinergicamente com estabilizadores sintéticos tradicionais, como fenóis e fosfitos impedidos, protege a matriz polimérica e preserva sua cor durante a extrusão.
Para combater a fragilização associada à reciclagem repetida, os fabricantes muitas vezes misturam a base reciclada com modificadores de elastômero, como monômero de etileno propileno dieno ou elastômeros de poliolefina. Esses elastômeros atuam como agentes de endurecimento altamente eficientes. Eles formam domínios microscópicos de borracha dentro da estrutura rígida para absorver a energia do impacto e restaurar a flexibilidade. Conseguir isso requer equipamento de mistura especializado para garantir a dispersão homogênea do elastômero em toda a matriz.
Ao avaliar atualizações de instalações, selecionar a configuração correta do equipamento é fundamental para equilibrar o rendimento, a qualidade do material e os custos operacionais. Investir em uma linha robusta de pelotização de PP PE garante que fluxos de resíduos específicos sejam tratados com o nível exato de filtração e desgaseificação exigidos.
As linhas de reciclagem geralmente se enquadram em duas categorias com base na complexidade do material de entrada. Uma linha de estágio único utiliza uma extrusora principal e é ideal para sucata industrial limpa ou plásticos rígidos bem lavados que exigem filtragem mínima de fusão. Oferece menor consumo de energia e menor área ocupada pela fábrica.
Uma configuração de dois estágios utiliza duas extrusoras dispostas em sequência. A extrusora de fusão primária é seguida por uma extrusora de homogeneização secundária. Essa configuração oferece o dobro da capacidade de filtração e melhor tempo de desgaseificação, tornando-a a escolha ideal para plásticos rígidos pós-consumo altamente impressos ou contaminados.
| pelotização | de estágio | único |
|---|---|---|
| Mais adequado para | Sucata rígida pós-industrial limpa e lavada | Resíduos pós-consumo altamente impressos e contaminados |
| Configuração da extrusora | Extrusora principal única com relação L/D otimizada | Extrusora de fusão primária + Extrusora de homogeneização secundária |
| Capacidade de filtragem | Trocador de tela único e contínuo | Sistema de filtragem dupla para pureza superior do fundido |
| Eficiência de desgaseificação | Zona de extração a vácuo padrão | Desgaseificação a vácuo multizona estendida |
| ROI e impacto no rendimento | Menor consumo de energia, menor área ocupada pela fábrica | Comanda um prêmio mais alto nas pelotas finais de insumos sujos |
O método utilizado para cortar o polímero fundido influencia significativamente a densidade aparente final e o apelo estético do produto. A pelotização tradicional de fios envolve a extrusão de fios longos em um banho-maria antes de cortá-los, o que pode estar sujeito à quebra se o fluxo de fusão flutuar. Os sistemas modernos da série JWL utilizam cada vez mais o corte de matriz com anel de água. O polímero fundido é cortado por lâminas giratórias imediatamente ao sair da matriz, e os pellets são imediatamente temperados em água. Isso resulta em grânulos uniformes e de alta densidade que imitam de perto os materiais petroquímicos virgens.
As modernas instalações de reciclagem devem permanecer adaptáveis às flutuações das exigências do mercado e aos diversos fluxos de resíduos que chegam. Os benefícios operacionais e financeiros de possuir equipamentos que possam processar múltiplas poliolefinas de forma intercambiável não podem ser exagerados. Ao investir em uma linha de pelotização PP PE HDPE altamente adaptável , os operadores ganham imensa flexibilidade. Algoritmos avançados de controle de temperatura PLC e designs versáteis de parafusos permitem que as instalações processem caixas de bateria rígidas em uma semana e garrafas de detergente de alta densidade na próxima, maximizando a utilização de ativos sem a necessidade de linhas de produção separadas.
Análises recentes de mercado destacam uma mudança definitiva no setor de reciclagem mecânica. Historicamente, as poliolefinas recicladas foram relegadas ao downcycling de circuito aberto para produtos de baixo valor, como plantadeiras agrícolas pesadas. Impulsionada por rigorosas exigências globais para embalagens circulares e metas de sustentabilidade automotiva, a indústria está se orientando agressivamente para a reciclagem em circuito fechado.
Os fabricantes modernos não estão mais apenas triturando e derretendo resíduos. Eles estão utilizando testes reológicos avançados para monitorar a degradação molecular em tempo real. Com gerenciamento térmico preciso e dosagem correta de aditivos, a resina pós-consumo reentra com sucesso nas cadeias de fornecimento de alto nível. Outro mercado emergente notável é a impressão 3D em grande escala baseada em pellets, conhecida como Fused Granular Fabrication. Este processo de fabricação aditiva requer materiais com características de fluidez excepcionalmente estáveis, provando que grânulos reprocessados de alta qualidade podem competir diretamente com resinas virgens em aplicações avançadas.
A degradação do polipropileno durante o processamento repetido é uma realidade cientificamente documentada, impulsionada por estresse termomecânico, cisão da cadeia e oxidação. No entanto, este declínio nas propriedades mecânicas não é mais uma barreira permanente para a indústria de reciclagem.
Ao compreender as mudanças moleculares exatas pelas quais o material sofre, os engenheiros podem intervir de forma eficaz. A combinação da química inteligente do polímero com a tecnologia de extrusão suave e altamente controlada permite que as instalações produzam grânulos reciclados que rivalizam com os plásticos virgens. A atualização para equipamentos de processamento avançados é o passo definitivo para maximizar o valor do material, garantir a consistência do produto e participar ativamente de uma economia circular lucrativa.
Pronto para atualizar os recursos de processamento da sua instalação? Esteja você lidando com sucata industrial limpa ou resíduos pós-consumo altamente contaminados, selecionar o equipamento certo é sua decisão operacional mais crítica. Explore nossa linha abrangente de sistemas de extrusão de alto desempenho na Jwell Machinery e deixe nossa equipe de engenharia ajudá-lo a configurar a linha perfeita para seu fluxo de material específico.
Geralmente, o plástico pode ser reciclado mecanicamente três a quatro vezes antes que ocorra uma degradação estrutural perceptível. Com o uso estratégico de antioxidantes, modificadores de elastômeros e uma máquina extrusora de baixo cisalhamento, seu ciclo de vida funcional pode ser significativamente estendido sem perda catastrófica de propriedades.
O intenso calor e o atrito mecânico durante a extrusão causam a cisão da cadeia, quebrando as longas moléculas do polímero em fragmentos mais curtos. Como as cadeias mais curtas experimentam menos emaranhamento e fluem mais facilmente quando derretidas, a taxa geral de fluxo de fusão do material aumenta.
Sim, o material reciclado não modificado normalmente sofre uma redução na resistência à tração e ao impacto. O encurtamento das cadeias moleculares reduz a capacidade do material de absorver e distribuir tensões mecânicas, levando ao aumento da fragilidade, a menos que modificadores de impacto específicos sejam adicionados durante a composição.
Os engenheiros avaliam a qualidade reciclada através de vários testes padronizados. O mais comum é o teste do Melt Flow Index para garantir a estabilidade do fluxo. Avaliações adicionais incluem testes de impacto Izod para fragilidade, testes de tração para resistência estrutural e calorimetria de varredura diferencial para analisar propriedades térmicas e níveis de contaminação.
Sim. Linhas de reciclagem bem projetadas apresentam controles de temperatura adaptáveis e designs versáteis de parafusos. Essa flexibilidade permite que os operadores processem diversas poliolefinas rígidas com eficiência exatamente no mesmo equipamento, maximizando a versatilidade da fábrica e o retorno do investimento.
Um sistema de estágio único utiliza uma extrusora e é altamente eficiente para processar sucatas industriais rígidas e limpas. Um sistema de dois estágios usa duas extrusoras em sequência para fornecer o dobro das capacidades de filtração e desgaseificação. Isso torna a configuração de estágio duplo a escolha ideal para plásticos pós-consumo mais sujos e com muitas impressões.


