
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-18 Origem:alimentado


A compra de equipamento de extrusão representa um enorme gasto de capital para qualquer instalação de produção. Você realmente sabe o que impulsiona esse preço final? Muitas equipes de compras olham apenas para os resultados financeiros. Eles inadvertidamente pagam a mais por especificações incorretas da máquina. Por outro lado, eles podem subespecificar o equipamento e sofrer com a má qualidade do produto e constantes gargalos operacionais.
O preço de uma extrusora nunca é arbitrário. Neste guia de engenharia abrangente, exploraremos como o processo altamente personalizável da extrusora de parafuso único determina os requisitos mecânicos. Você aprenderá exatamente como as variáveis do processo, os tipos de materiais e as configurações estruturais influenciam diretamente o seu investimento financeiro total.
Para realmente compreender por que as máquinas de extrusão custam tanto, os compradores devem primeiro compreender as realidades mecânicas que acontecem dentro do barril. Imagine estar no chão de fábrica, observando flocos rígidos e irregulares se transformarem perfeitamente em pellets lisos e uniformes. Essa transformação não é mágica. É um reflexo direto da engenharia termodinâmica precisa, projetada para manipular o plástico sólido em uma massa fundida uniforme.
O mecanismo padrão de parafuso único depende de um eixo giratório robusto dentro de um cilindro aquecido para transportar, derreter e bombear o polímero. Para alcançar este fluxo estável, a geometria interna é dividida em três zonas distintas, cada uma projetada para uma tarefa específica.
A Zona de Alimentação está localizada imediatamente abaixo da tremonha. Esta seção apresenta vôos profundos projetados para capturar pellets sólidos ou flocos e impulsioná-los para frente. O foco da engenharia aqui é a ingestão de volume consistente e ininterrupta. À medida que o material avança, ele entra na Zona de Transição. Aqui, o diâmetro da raiz do parafuso aumenta gradualmente para comprimir o plástico. O intenso atrito de cisalhamento mecânico gerado pela rotação, combinado com aquecedores externos do cilindro, derrete efetivamente o polímero. Finalmente, o material chega à Zona de Medição. Esta seção final utiliza voos rasos para bombear o plástico fundido totalmente homogeneizado através da cabeça de rosca a uma pressão e volume perfeitamente estáveis.
Do ponto de vista da engenharia, a eficiência dessa jornada de três etapas determina a qualidade do resultado e a taxa de produção. Se a sua instalação exigir uma maior capacidade de produção ou a capacidade de processar materiais reciclados altamente contaminados, a máquina exigirá um projeto de parafuso matematicamente complexo. Cada pequena modificação necessária para aperfeiçoar esse processo interno aumenta a sobrecarga de fabricação. Essa complexidade se reflete, em última análise, na sua cotação de compra.
Uma das variáveis mais significativas que influenciam o preço do equipamento é o tipo específico de polímero que você pretende processar. Extrusoras não são dispositivos universais prontos para uso. Sua metalurgia interna e geometria física devem corresponder perfeitamente às propriedades térmicas e físicas da matéria-prima plástica.
O processamento de materiais padrão e fáceis de derreter, como polietileno virgem ou polipropileno, requer designs de parafusos relativamente básicos. Os fabricantes podem usar ligas de aço padrão com nitretação básica. Como esses materiais não são corrosivos e fundem em temperaturas mais baixas previsíveis, o custo de fabricação da extrusora permanece altamente econômico.
Olhando para as atuais tendências globais de produção, a indústria dos plásticos está a mudar rapidamente para um modelo de economia circular. Os mandatos legislativos de sustentabilidade forçam as marcas a utilizar percentagens mais elevadas de resina pós-consumo. Consequentemente, os processadores estão lidando com matérias-primas cada vez mais contaminadas. Esta mudança em todo o setor determina que os fabricantes de equipamentos devem agora integrar ligas bimetálicas avançadas e resistentes ao desgaste como recursos padrão, em vez de atualizações opcionais. O processamento de flocos abrasivos carregados com sujeira residual ou fibras de vidro degradará um parafuso de aço carbono padrão em poucos meses. A atualização para cilindros revestidos com carboneto de tungstênio evita a degradação prematura, mas pode aumentar o custo da montagem do parafuso e do cilindro em 30 a 50%.
A forma física da sua matéria-prima também determina a configuração estrutural do maquinário. Ao configurar uma linha de pelotização PP PE para flocos rígidos de alta densidade, os engenheiros devem projetar uma geometria de parafuso específica capaz de lidar com altas densidades aparentes sem parar o motor. Por exemplo, o processamento de flocos rígidos de PE geralmente requer diâmetros de rosca robustos que variam de 100 mm a 150 mm para atingir resultados estáveis de 300 a 1.000 kg por hora. O manuseio seguro dessas cargas pesadas requer cálculos precisos de profundidade de vôo e caixas de câmbio mais fortes.
Se esses plásticos rígidos retiverem umidade ou tintas de impressão residuais, a extrusora deverá ser equipada com zonas especializadas de desgaseificação a vácuo. Um projeto de parafuso ventilado é matematicamente e fisicamente mais complexo de usinar do que um parafuso sólido. Adicionar bombas de vácuo, coletores de umidade e portas de barril especializadas adiciona despesas notáveis ao preço final de compra. Esses requisitos de engenharia personalizados elevam o gasto inicial, mas permanecem absolutamente inegociáveis para a produção de pellets premium sem vazios.
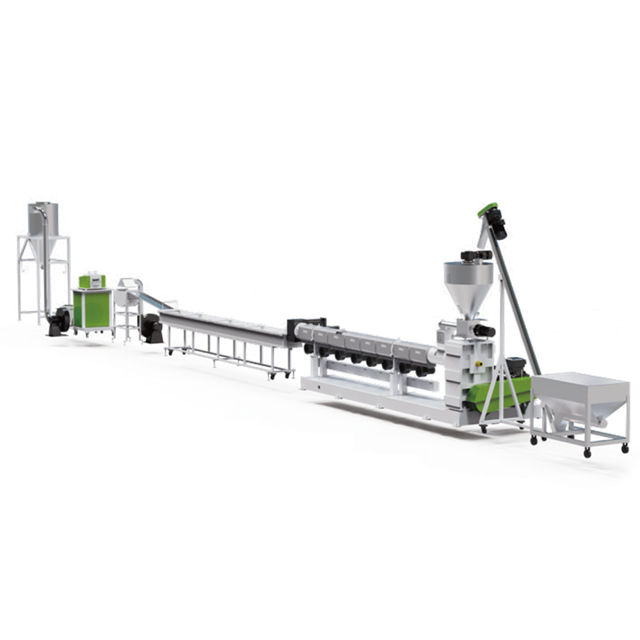
Além da matéria-prima em si, as dimensões físicas e as marcas dos componentes selecionados para a extrusora desempenham um papel importante na cotação final. As equipes de compras devem avaliar cuidadosamente essas especificações. Você deseja evitar o desperdício de capital em recursos de engenharia excessiva e, ao mesmo tempo, evitar falhas catastróficas causadas pela subespecificação da máquina.
A relação comprimento/diâmetro é uma das especificações mais críticas na tecnologia de extrusão. Optar por um parafuso mais longo e com proporção maior prolonga o tempo de processamento. Essa duração prolongada resulta em fusão superior, melhor mistura de aditivos e pressão de saída altamente estável. No entanto, esta atualização aumenta diretamente o custo de compra. Um parafuso mais longo necessita de um cilindro mais longo, mais faixas de aquecimento, ventiladores de resfriamento adicionais e uma estrutura de base de aço significativamente mais pesada para suportar o peso estendido sem vibrar.
A caixa de engrenagens atua como o coração de qualquer máquina de pelotização de plástico . Ele deve suportar continuamente um imenso torque e absorver o forte impulso para trás gerado quando o parafuso empurra o plástico altamente viscoso para frente. Aplicações de alto torque necessitam de caixas de engrenagens reforçadas equipadas com rolamentos axiais premium. A seleção de motores de acionamento energeticamente eficientes e reconhecidos internacionalmente aumentará visivelmente o preço de compra inicial em comparação com alternativas genéricas. No entanto, investir em componentes de acionamento elétricos e mecânicos premium reduz drasticamente os custos de manutenção a longo prazo e evita paradas de produção devastadoras.
Para tornar o impacto financeiro mais claro, revise a seguinte tabela de comparação de engenharia que descreve como as escolhas de componentes específicos afetam seu orçamento.
| Configuração padrão | do componente da extrusora | Configuração de ponta | Impacto no custo de compra |
|---|---|---|---|
| Metalurgia de Parafusos e Barris | Aço nitretado padrão | Revestimento bimetálico de carboneto de tungstênio | Aumenta o custo de montagem em 30-50%, essencial para plásticos reciclados abrasivos. |
| Relação L/D | 25:1 a 28:1 | 33:1 a 36:1 | Custo mais elevado devido ao aço extra, estrutura mais pesada e zonas de aquecimento adicionais. |
| Sistema de aquecimento | Aquecedores de alumínio fundido | Aquecedores de isolamento infravermelho ou cerâmico | Aumento inicial moderado, mas produz uma redução de até 30% na perda de energia térmica. |
| Sistema de desgaseificação | Parafuso sólido, sem ventilação | Dupla Ventilação com Bombas de Vácuo | Acréscimo significativo de custos para usinagem especializada e unidades auxiliares de vácuo. |
Ao avaliar as opções de aquisição, os compradores frequentemente avaliam os sistemas de parafuso único em relação às alternativas de parafuso duplo. Compreender as diferenças financeiras fundamentais entre estas duas tecnologias é essencial para uma alocação orçamental adequada.
Extrusoras de parafuso único são fundamentalmente mais econômicas para projetar, fabricar e instalar. A arquitetura mecânica é direta. Você tem um eixo giratório, um cilindro e uma caixa de engrenagens relativamente simples projetada para gerenciar o impulso ao longo de um único eixo. As extrusoras de parafuso duplo apresentam dois parafusos entrelaçados. Isso requer usinagem de precisão altamente complexa para garantir que as hastes não colidam sob cargas pesadas. Eles também exigem uma caixa de engrenagens altamente sofisticada, capaz de distribuir torque massivo para dois eixos paralelos operando extremamente próximos. Conseqüentemente, uma máquina de parafuso duplo quase sempre terá um preço inicial significativamente mais alto do que uma máquina de parafuso único com exatamente a mesma capacidade de produção.
A mecânica simplificada do sistema de parafuso único se traduz diretamente em menores despesas operacionais e de manutenção. Quando um parafuso ou cilindro eventualmente se desgasta devido à abrasão padrão, a substituição de um único eixo é uma tarefa de manutenção simples que muitas vezes uma equipe interna pode realizar. Os sistemas de parafuso duplo exigem alinhamento meticuloso e peças de reposição altamente caras. As horas de trabalho de manutenção e o estoque de peças sobressalentes necessários para manter uma máquina de parafuso único funcionando são substancialmente mais baixos.
Alocar um orçamento enorme para uma extrusora de rosca dupla é um desperdício desnecessário de capital se sua aplicação não exigir isso estritamente. As máquinas de parafuso único continuam sendo a escolha mais lógica para reciclagem de plástico padrão, extrusão de tubos e pelotização básica. As configurações de parafuso duplo devem ser reservadas para tarefas altamente especializadas, como composição química intensa ou processamento de polímeros altamente sensíveis ao calor.
Uma armadilha comum nas compras é concentrar todo o orçamento apenas na extrusora principal. Na realidade, a extrusora não pode funcionar isoladamente. É apenas o componente central de um ecossistema muito maior. Os equipamentos auxiliares necessários para alimentar, filtrar e cortar o plástico impactam significativamente na fatura final.
Para obter um processo de fabricação funcional, você deve orçar uma linha completa de granulação de plástico . Essa configuração abrangente inclui sistemas de manuseio de materiais, como carregadores a vácuo, alimentadores volumétricos e silos de secagem pós-extrusão. Por exemplo, linhas avançadas de PET que produzem até 800 quilogramas por hora dependem de sistemas especializados de cristalização e secagem antes mesmo de o processo de extrusão começar. O nível de automação selecionado para esses componentes auxiliares alterará drasticamente o preço. Alimentadores volumétricos simples são econômicos, mas dependem da supervisão manual do operador. Alimentadores gravimétricos avançados com perda de peso garantem uma dosagem precisa e automatizada do material, mas exigem um prêmio inicial muito mais alto.
No domínio da reciclagem de plástico, a limpeza do material de entrada determina diretamente a complexidade do seu sistema de filtragem. À medida que o plástico derretido sai da rosca, ele deve passar por um trocador de tela para remover impurezas como etiquetas de papel ou borracha não derretida. Se você processa sucata pós-industrial relativamente limpa, um trocador de tela hidráulico básico mantém os custos baixos. Se você processar plásticos pós-consumo altamente contaminados, um filtro padrão irá entupir rapidamente. Nesses cenários, o investimento em filtros laser autolimpantes contínuos torna-se obrigatório. Essas unidades de filtragem avançadas evitam tempos de inatividade dispendiosos e protegem o cabeçote contra danos catastróficos.
A maneira como o plástico fundido é cortado em sua forma granular final é outra importante variável de custo. A pelotização de fios é o método mais tradicional e econômico, exigindo um investimento mínimo de capital, mas exigindo mais espaço. A pelotização com anel de água corta os pellets imediatamente na face da matriz e os arremessa em um anel de água de resfriamento. Este sistema custa mais devido ao cabeçote especializado, mas é altamente compacto. A pelotização subaquática é o sistema mais caro e avançado disponível, resultando em pellets perfeitamente esféricos. Este sistema de preço premium requer um controle complexo da temperatura da água e normalmente é reservado para materiais de alto valor.
As equipes de compras muitas vezes cometem o erro crítico de priorizar o menor preço de compra inicial sem calcular o Custo Total de Propriedade. Uma máquina barata pode rapidamente se transformar em um passivo financeiro ao levar em conta contas de serviços públicos, manutenção frequente e perda de tempo de produção.
O processo de extrusão é inerentemente intensivo em energia. Ele depende de motores elétricos robustos para girar o eixo e de faixas de aquecimento de alta potência para derreter o polímero. Ao comparar as cotações dos fornecedores, uma máquina com um preço drasticamente mais baixo quase sempre utiliza componentes elétricos padrão e menos eficientes. Investir antecipadamente um montante mais elevado em tecnologias energeticamente eficientes produz um rápido retorno do investimento. Equipar o motor de acionamento principal com um acionamento de frequência variável premium garante que o motor consuma apenas a quantidade exata de energia necessária para a carga de torque atual. Durante um período operacional de cinco anos, as poupanças de electricidade geradas por estes componentes premium excederão geralmente em muito a diferença de preço inicial da máquina.
A durabilidade física dos componentes principais é um enorme fator de custo oculto. À medida que o voo de um parafuso barato de aço de baixa qualidade se desgasta devido à abrasão, a folga entre o parafuso e o cilindro aumenta. Isto reduz drasticamente a eficiência do bombeamento, levando a uma queda severa na capacidade de produção e a uma má qualidade do fundido. Para corrigir isso, a linha deve ser desligada por dias para substituir o parafuso. Ao gastar mais inicialmente em uma máquina equipada com metalurgia superior, você aumenta exponencialmente a vida útil do equipamento.
Navegar no mercado de equipamentos requer uma abordagem altamente estratégica. Para garantir uma alocação eficiente de seu capital, você deve alinhar seus requisitos técnicos com suas realidades comerciais por meio de um processo de avaliação rigoroso.
Primeiro, avalie suas necessidades reais de capacidade. O fator mais direto do custo de uma extrusora é seu tamanho físico e capacidade de produção. Uma máquina projetada para produzir 1.000 quilogramas por hora requer um motor significativamente maior, um diâmetro de rosca mais espesso e sistemas de resfriamento mais robustos do que um modelo de 300 quilogramas por hora. Comprar uma máquina enormemente superdimensionada envolve um capital valioso e aumenta seu consumo básico de energia. Operar uma extrusora grande com metade da capacidade é termodinamicamente ineficiente.
Em seguida, exija uma proposta técnica transparente e detalhada. Uma cotação que simplesmente indica um preço fixo para uma extrusora é perigosamente vaga. Para realmente entender como o custo de compra é calculado, sua lista de verificação para um orçamento transparente deve incluir:
Ao dividir a cotação linha por linha, você pode identificar facilmente onde um fornecedor mais barato está economizando. Isso permite que você tome uma decisão de compra segura e baseada em dados.
O processo de extrusora de parafuso único é uma operação mecânica altamente dinâmica que requer personalização cuidadosa. Matérias-primas específicas, capacidades de produção desejadas e demandas de qualidade do produto final determinam a engenharia exata necessária. Consequentemente, estas escolhas técnicas influenciam direta e inevitavelmente o preço de compra.
Nunca julgue uma máquina apenas pelo seu preço base. Sempre calcule cuidadosamente o consumo de energia, o potencial tempo de inatividade e as futuras despesas de manutenção. Ao planejar adequadamente suas especificações técnicas e fazer parceria com um fabricante experiente, você garante uma operação de fabricação altamente econômica e lucrativa nos próximos anos. Se você estiver pronto para configurar um sistema que equilibre perfeitamente o custo inicial com o desempenho a longo prazo, explore as soluções avançadas de extrusão da Jwell Recycling para encontrar o maquinário exato adaptado às suas demandas de produção.
A capacidade de produção é apenas uma métrica. As diferenças na relação comprimento/diâmetro, a metalurgia do parafuso, as classificações de torque da caixa de engrenagens e a integração de componentes elétricos premium alteram drasticamente os custos de fabricação. Uma máquina construída para alta estabilidade a longo prazo sempre custará mais do que um modelo básico, mesmo que ambos produzam teoricamente 500 quilogramas por hora no papel.
Sim, é altamente adequado e amplamente utilizado em toda a indústria. Com as modificações de engenharia corretas, como a adição de zonas de desgaseificação com ventilação dupla para remover a umidade retida e a integração de trocadores de tela contínuos e robustos para lidar com a contaminação, uma configuração de parafuso único é altamente eficaz e economicamente viável para a reciclagem de plásticos rígidos como PP, PE e PET.
Os custos variam muito com base na capacidade, na condição do material e no nível de automação. Uma pequena linha básica de materiais pós-industriais limpos pode custar dezenas de milhares de dólares. No entanto, uma linha totalmente automatizada de alta capacidade equipada com desgaseificação avançada, filtração autolimpante contínua e pelotização subaquática pode variar de centenas de milhares a mais de um milhão de dólares. A precificação precisa sempre requer uma avaliação técnica personalizada.
Não necessariamente. Embora uma proporção mais alta proporcione um tempo de processamento mais longo para melhorar a fusão e a mistura, ela também aumenta a área física da máquina, o custo inicial de compra e a potência necessária do motor. A proporção deve corresponder precisamente às propriedades térmicas do plástico específico que você está processando, em vez de simplesmente ser a mais alta possível.
Com manutenção preventiva adequada e metalurgia interna de alta qualidade, a estrutura central e a caixa de engrenagens de uma extrusora de parafuso único podem durar de 15 a 20 anos. No entanto, peças de desgaste como o parafuso e o cilindro normalmente precisam de reforma ou substituição a cada 3 a 5 anos, dependendo inteiramente da abrasividade do plástico que está sendo processado e das horas de operação.
Um design de parafuso otimizado minimiza a tensão mecânica no motor de acionamento, transportando e derretendo eficientemente o polímero sem gerar contrapressão excessiva. Se um perfil de parafuso for mal projetado para o plástico específico, o motor deverá consumir significativamente mais corrente elétrica para superar a resistência, levando a um aumento maciço no consumo diário de energia.


