
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-11 Origem:alimentado


As suas linhas de reciclagem sofrem com a má qualidade dos pellets? O tamanho inconsistente das partículas geralmente é o culpado oculto. Os processos downstream exigem dimensões físicas precisas para serem bem-sucedidos. Mesmo pequenas variações na geometria da matéria-prima podem prejudicar drasticamente a eficiência da produção. Nesta postagem, exploraremos exatamente como o tamanho do material afeta cada etapa da jornada de reciclagem. Também descobriremos como a escolha do equipamento de redução de tamanho certo preenche a lacuna entre resíduos volumosos e resina reciclada altamente lucrativa.
Olhando para a dinâmica atual do mercado, o setor da reciclagem está a mudar rapidamente para sistemas mecânicos de circuito fechado de alta qualidade e despolimerização química avançada. As marcas globais agora exigem resina pós-consumo de qualidade alimentar para cumprir metas agressivas de sustentabilidade. Consequentemente, a tolerância à inconsistência da matéria-prima está diminuindo para perto de zero. A redução precisa do tamanho não é mais vista como uma simples etapa de pré-tratamento. Ele evoluiu para um portal de controle de qualidade crítico que determina a viabilidade de toda a operação. As instalações que não modernizaram os seus protocolos de trituração estão a ver a sua produção rejeitada pelos compradores de primeira linha.
No contexto da recuperação de plástico, o tamanho das partículas refere-se às dimensões físicas específicas dos flocos triturados ou reciclados, normalmente medidos em milímetros. Alcançar uma dimensão desejada não significa apenas tornar objetos grandes menores. Em vez disso, trata-se de projetar uma densidade aparente e uma área de superfície previsíveis para os estágios subsequentes de processamento.
A jornada de redução de tamanho dos resíduos plásticos segue uma sequência mecânica específica. O processo começa com materiais volumosos e irregulares, como fardos compactados, purgas espessas ou tubos longos. Esses insumos brutos passam por trituração primária para quebrá-los em pedaços gerenciáveis. Depois disso, o material muitas vezes passa pela granulação secundária para atingir o tamanho final e refinado do floco necessário para o processamento posterior.
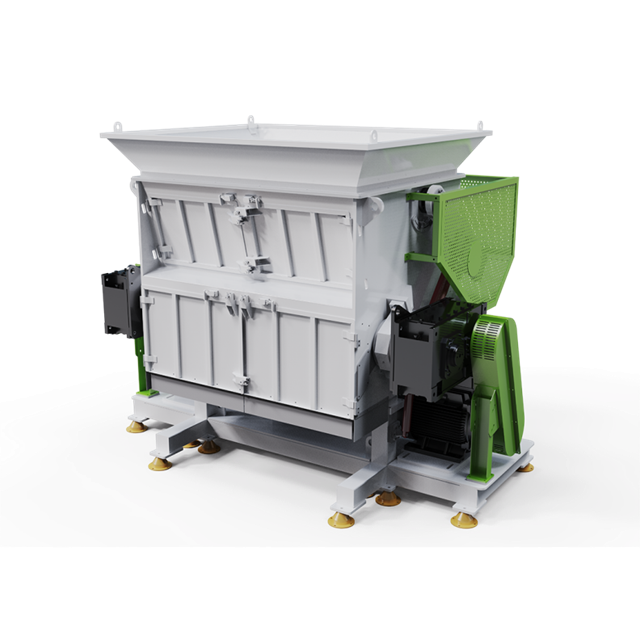
Portanto, o primeiro passo crítico nesta jornada depende fortemente de equipamentos industriais robustos. Uma instalação deve utilizar uma máquina trituradora de plástico confiável para decompor grandes volumes de resíduos de maneira uniforme. Se a redução inicial do tamanho for irregular, todas as máquinas subsequentes na linha de reciclagem terão dificuldade para compensar a inconsistência. Isto inevitavelmente leva a gargalos operacionais em cascata.
Os equipamentos de reciclagem downstream são projetados para lidar com materiais com propriedades físicas altamente específicas. Quando a entrada se desvia desses parâmetros estritos, toda a eficiência do sistema fica comprometida. Os gerentes de fábrica devem compreender como a variação dimensional afeta cada estágio específico.
Na reciclagem mecânica, o plástico triturado deve ser bem lavado para remover sujeira, adesivos e resíduos orgânicos. O tamanho das partículas determina diretamente a relação entre área superficial e volume durante esta fase. Se as partículas forem muito grandes, os contaminantes permanecerão escondidos dentro das dobras ou presos a superfícies intactas. Essas peças grandes sobrevivem facilmente ao processo de lavagem por fricção. Por outro lado, se as partículas forem reduzidas a tamanhos microscópicos, elas podem escapar pelas telas finas dos tanques flutuantes. Isso resulta em material significativo indo para o ralo, corroendo diretamente as margens de lucro.
A extrusão depende de dinâmica térmica precisa e previsível. Dentro do cilindro da extrusora, partículas uniformes absorvem o calor e derretem a uma taxa consistente. Quando tamanhos mistos são despejados no funil de alimentação, ocorrem graves desequilíbrios térmicos. Pedaços grandes requerem mais calor e tempo de permanência para derreter. Freqüentemente, eles passam pelo parafuso parcialmente não derretidos, criando defeitos visuais conhecidos como géis no pellet final. Enquanto isso, fragmentos menores derretem muito rapidamente, fazendo com que as cadeias poliméricas queimem e se degradem. Esta degradação térmica reduz drasticamente a resistência mecânica, a clareza da cor e o valor de mercado da resina resultante.
Métodos avançados de reciclagem, como pirólise e gaseificação, são ainda mais sensíveis à geometria da matéria-prima. Os reatores químicos exigem uma entrada uniforme e altamente específica para garantir transferência de calor e taxas de reação consistentes. Matérias-primas de tamanho irregular causam pontos frios no núcleo do reator. Isto reduz o rendimento dos resultados químicos desejados e simultaneamente aumenta a produção de subprodutos indesejados e de baixo valor.
Deixar de controlar as dimensões físicas custa às instalações de processamento milhares de dólares em perda de eficiência, manutenção de emergência e lotes arruinados. Um de baixa qualidade triturador de resíduos plásticos muitas vezes produz variações extremas na produção, introduzindo graves riscos operacionais em todo o chão de fábrica.
Quando as partículas são muito grandes, elas causam pontes. Este é um fenômeno em que flocos superdimensionados se interligam e bloqueiam o fluxo de material em tremonhas, silos e linhas de transporte pneumático. Os operadores são forçados a limpar manualmente equipamentos pesados, causando paralisações perigosas e dispendiosas. Dentro da extrusora, essas peças superdimensionadas aumentam o desgaste físico dos parafusos e cilindros. Também evitam a desgaseificação completa, que deixa bolhas de ar no produto final.
No outro extremo do espectro, o excesso de partículas finas e poeiras apresenta um cenário igualmente prejudicial. As micropartículas são facilmente expelidas durante o transporte. Quando a poeira plástica fina se acumula, ela cega os sensores ópticos de classificação e forma uma pasta lamacenta nas arruelas de fricção. As equipes de manutenção devem parar a linha para raspagem manual. O mais alarmante é que altas concentrações de poeira plástica transportada pelo ar criam graves riscos respiratórios para os trabalhadores e aumentam drasticamente a chance de combustão nas instalações.
Não existe uma dimensão universal para toda a reciclagem de plástico. A meta ideal depende de vários fatores que se cruzam e que os gerentes de fábrica devem avaliar diariamente. Para simplificar isso, compilamos uma matriz de referência central para aplicações padrão.
| Tipo de matéria-prima | Tamanho de saída alvo | Configuração recomendada do rotor | Aplicação downstream |
|---|---|---|---|
| Plásticos rígidos como tubos HDPE | 40mm a 60mm | Matriz escalonada, baixa rotação, alto torque | Granulação Secundária |
| Filmes Agrícolas Flexíveis | 50mm a 80mm | Matriz em forma de V, RPM mais alto | Lavagem e compressão por fricção |
| Resíduos Mistos Pós-Consumo | 20mm a 40mm | Facas planas para serviços pesados com folga apertada | Reatores de Pirólise Química |
| Limpar Remoído | 10mm a 15mm | Rotor granulador de alta velocidade | Extrusão direta de parafuso único |
Diferentes polímeros se comportam de maneira única sob estresse mecânico. Os plásticos rígidos quebram e cortam de maneira diferente dos filmes flexíveis para efeito de estufa. Os materiais rígidos geralmente requerem uma velocidade de rotor mais lenta e geometrias de tela específicas para atingir a mesma dimensão de saída que os filmes flexíveis. O destino imediato do material triturado determina o tamanho necessário. As linhas de extrusão padrão normalmente preferem um tamanho de floco secundário uniforme de 10 mm a 15 mm. O equipamento primário de redução de tamanho tem a tarefa de preparar o material perfeitamente para um granulador secundário sem sobrecarregar o motor primário.
Ao avaliar equipamentos de redução de tamanho para uma instalação de reciclagem, os gerentes de fábrica muitas vezes avaliam as diferenças entre as diversas configurações. Embora as máquinas de eixo duplo sejam excelentes na redução de volume inicial para itens volumosos como pneus, elas são fundamentalmente inadequadas para uma preparação posterior precisa. O padrão de engenharia para alcançar um controle dimensional rigoroso é o Triturador de Eixo Único.
As máquinas tradicionais de eixo duplo operam puxando o material através de lâminas em contra-rotação. Este mecanismo rasga e rasga o plástico, resultando em tiras longas, irregulares e altamente irregulares. Em contraste, uma máquina de eixo único bem projetada utiliza um rotor de alta velocidade equipado com facas de corte endurecidas. Essas facas passam contra uma lâmina estacionária estacionária com tolerâncias extremamente restritas, muitas vezes calibradas com precisão entre 0,2 mm e 0,5 mm.
Esta ação de corte corta o plástico de forma limpa. Cortes limpos evitam que o polímero se estique e sofra tensão, o que reduz a geração de calor friccional. Além disso, esta ação de corte limpo minimiza drasticamente a criação de partículas plásticas e poeira. Este é um fator crítico para manter o alto rendimento do material.
A vantagem definidora de uma configuração de eixo único é sua tecnologia de tela integrada. As máquinas de eixo único forçam o material a permanecer na câmara de corte até passar pelo diâmetro preciso da peneira instalada. Isto garante que absolutamente nenhuma partícula superdimensionada vá para as extrusoras. Equipamentos modernos como a série DYSSQ são projetados para lidar com diversos materiais sem comprometer a consistência da produção. Ao ajustar as velocidades do rotor e trocar os tamanhos das telas, as instalações podem manter um controle rigoroso em um vasto espectro de tipos de polímeros.
Investir em maquinaria industrial é um gasto de capital significativo. Para garantir que o equipamento apoia genuinamente a eficiência a jusante, os decisores devem avaliar características técnicas específicas. Esses recursos influenciam diretamente o tempo de atividade operacional e o gerenciamento térmico.
Telas ajustáveis e intercambiáveis: A capacidade de adaptação rápida a diferentes requisitos posteriores é vital. Procure máquinas com suportes de peneira rebaixados hidraulicamente. Esse design ergonômico permite que um único operador troque as telas com segurança e rapidez, minimizando o dispendioso tempo de inatividade durante as trocas de materiais.
Empurradores Hidráulicos Inteligentes: Em uma configuração de eixo único, o material deve ser alimentado continuamente no rotor de corte. Trituradores avançados utilizam aríetes hidráulicos controlados por PLC Siemens e com detecção de amperagem. Se o rotor começar a consumir muita corrente elétrica, indicando uma grande purga de HDPE atingindo as pás, o aríete se retrai automaticamente. Isto evita a sobrecarga do motor. Essa alimentação inteligente garante uma profundidade de mordida consistente para as facas, traduzindo-se diretamente em um tamanho uniforme de flocos.
Sistemas avançados de resfriamento: O atrito é inimigo da reciclagem de plástico. Polímeros com baixos pontos de fusão são altamente suscetíveis à degradação térmica. Os trituradores de nível industrial incorporam eixos de rotor e carcaças de estator resfriados a água para dissipar o calor. Isso garante que o plástico permaneça em estado sólido para um corte limpo.
Acessibilidade para manutenção de rotina: Lâminas cegas não cortam; eles pulverizam. Manter lâminas afiadas é o protocolo operacional mais importante. Equipamento projetado com portas de acesso superdimensionadas e coroas de corte reversíveis em aço DC53 permite que os operadores simplesmente girem a lâmina para uma nova borda. Isto reduz significativamente as horas de trabalho necessárias para a manutenção de rotina.
Em última análise, as especificações técnicas da sua maquinaria devem traduzir-se em retornos financeiros mensuráveis. A relação entre o controle preciso do tamanho das partículas e o retorno do investimento é direta e quantificável. Instalações que passam de britadores rudimentares para trituradores especializados e de engenharia de precisão normalmente observam grandes melhorias.
Primeiro, o rendimento da extrusão aumenta dramaticamente. As extrusoras funcionam perfeitamente quando alimentadas com uma dieta consistente e uniforme. Ao eliminar partículas superdimensionadas e problemas de formação de pontes, a extrusora pode funcionar continuamente em sua rotação máxima projetada. Dados operacionais empíricos indicam que a redução adequada do tamanho pode aumentar o rendimento geral da linha de extrusão em até 25%.
Em segundo lugar, a valorização do produto dispara. No altamente competitivo mercado de resinas recicladas, a qualidade dos pellets determina o preço de venda. O tamanho uniforme das partículas garante uma absorção térmica uniforme durante a fase de fusão. Isso produz pellets de alta qualidade e sem defeitos que alcançam preços premium dos fabricantes de embalagens.
Finalmente, a redução da mão de obra e o tempo de inatividade não planejado reduzem as despesas operacionais. Cada hora gasta desobstruindo uma tremonha é uma hora de perda de produção. Um triturador de alta qualidade elimina esses gargalos na fonte, permitindo que o pessoal da fábrica se concentre no controle de qualidade em vez de na solução de problemas emergenciais.
O sucesso da reciclagem a jusante depende fundamentalmente da preparação adequada do material. O tamanho preciso das partículas garante fusão ideal, melhor lavagem e qualidade superior do produto final. Simplesmente não é possível construir uma economia circular lucrativa com matérias-primas inconsistentes. Ao tratar a redução de tamanho como o instrumento de precisão fundamental de toda a linha de reciclagem, os gerentes de instalações podem proteger seus processos posteriores. Se sua instalação estiver enfrentando problemas com matéria-prima inconsistente, é hora de atualizar sua estratégia de redução de tamanho. Explore as soluções de reciclagem de alto desempenho da Jwell Machinery para encontrar o equipamento exato adaptado às suas demandas de produção.
As linhas de reciclagem mecânica padrão geralmente seguem um processo de redução de tamanho em duas etapas. A trituração primária normalmente reduz resíduos volumosos a peças uniformes que variam de 40 mm a 100 mm. Esses pedaços padronizados são então alimentados em um granulador secundário, o que os reduz ainda mais para flocos de 10 mm a 15 mm. Esta linha específica é considerada o padrão da indústria para lavagem por fricção eficiente, classificação óptica e fusão consistente em extrusoras padrão.
Sim, uma máquina de eixo único bem projetada é excepcionalmente versátil e pode processar uma vasta gama de tipos de polímeros. A chave está na ajustabilidade. Para plásticos rígidos, como tubos de paredes espessas, uma velocidade mais lenta do rotor com um arranjo de facas escalonado proporciona alto torque e evita estilhaços. Para materiais flexíveis, como filmes agrícolas, uma velocidade mais rápida do rotor com um conjunto de corte em forma de V garante um corte limpo.
O principal método para ajustar o tamanho da saída é alterar a tela instalada diretamente abaixo do rotor de corte. As telas são fabricadas com diâmetros de furos específicos; instalar uma tela com furos menores produz uma saída mais precisa. Além disso, o tamanho e a qualidade do corte são influenciados pela folga entre as facas rotativas e as facas estacionárias do estator. Manter uma folga apertada e calibrada com precisão garante que o material seja cortado de maneira limpa.
O excesso de poeira é normalmente o resultado de uma mecânica de corte inadequada, e não do próprio plástico. O culpado mais comum é operar com facas de corte cegas. Quando as lâminas perdem a nitidez, elas esmagam e pulverizam o polímero em vez de cortá-lo de forma limpa. Outros fatores que contribuem incluem uma folga incorreta entre as pás, operar o rotor a uma rotação excessivamente alta ou usar um tamanho de peneira muito restritivo.
As roscas extrusoras são projetadas para transportar e derreter material com base em uma densidade aparente específica. Quando o tamanho das partículas flutua muito, a densidade aparente cai, fazendo com que o parafuso morra de fome. Partículas uniformes alimentam suavemente as passagens do parafuso, permitindo que o motor funcione com eficiência máxima sem picos de torque. Essa alimentação consistente maximiza diretamente o rendimento horário da linha de extrusão.
Um triturador primário opera em baixas velocidades com alto torque para quebrar itens enormes, volumosos ou altamente contaminados em pedaços ásperos, geralmente em torno de 40 mm a 100 mm. Um granulador secundário opera em altas velocidades com torque mais leve, pegando esses pedaços pré-triturados e cortando-os de maneira limpa em flocos finais de 10 mm a 15 mm, prontos para lavagem e extrusão. Usar ambos em sequência protege o equipamento e garante perfeito controle de tamanho.


