
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-06 Origem:alimentado


Os flocos de plástico reciclado que saem da fábrica estão muito úmidos, descoloridos ou contaminados? Os operadores frequentemente culpam suas máquinas de desidratação ou misturas químicas por esses resultados abaixo da média. No entanto, a causa raiz muitas vezes reside muito mais cedo no processo. O verdadeiro culpado geralmente é o tamanho inconsistente dos flocos.
Nas modernas instalações de reciclagem B2B, as dimensões físicas do material triturado determinam o atrito mecânico, a penetração química e o comportamento aerodinâmico dentro de uma linha de lavagem de plástico . Se a geometria estiver errada, todas as máquinas posteriores terão dificuldades. Este guia abrangente explora exatamente como as dimensões dos flocos afetam a eficiência do equipamento. Também descreveremos etapas práticas para otimizar sua configuração para obter lucratividade máxima.
O cenário da reciclagem está mudando rapidamente. Análises recentes do mercado revelam um enorme impulso por parte das marcas de consumo globais em direção a 100% de PET reciclado de qualidade alimentar nas suas embalagens. Esta tendência reduziu drasticamente a tolerância aceitável à umidade e contaminação. Conseqüentemente, os gerentes de fábrica não podem mais confiar apenas em banhos químicos agressivos para corrigir a má preparação mecânica.
A indústria está caminhando em direção à redução precisa do tamanho. As instalações estão percebendo que a dinâmica dos fluidos e os princípios de fricção mecânica governam todo o processo de limpeza. A adesão estrita às tolerâncias dimensionais é agora um requisito básico para a lucratividade, e não apenas uma reflexão tardia do controle de qualidade.
No setor de reciclagem industrial, atingir o tamanho correto dos flocos é um requisito mecânico estrito. Nunca é uma mera preferência operacional. O tamanho ideal varia ligeiramente dependendo da matriz polimérica. Para garrafas PET, a especificação padrão da indústria varia estritamente de 12 mm a 18 mm. Em contraste, os materiais rígidos de PE ou PP permitem uma faixa ligeiramente expandida de 15 mm a 20 mm.
De 12 a 18 mm, uma partícula de plástico possui o equilíbrio ideal de massa e área de superfície. É pesado o suficiente para afundar previsivelmente em tanques de separação. No entanto, permanece pequeno o suficiente para viajar através de sistemas de transporte pneumático sem provocar bloqueios.
A jornada de uma garrafa plástica começa no triturador úmido. Este estágio inicial de redução de tamanho determina o sucesso operacional de toda a instalação. A tela de malha instalada abaixo do rotor controla rigorosamente as dimensões de saída. Se este granulador primário estiver configurado incorretamente, todas as máquinas subsequentes inevitavelmente terão um desempenho inferior. O triturador não apenas corta plástico. Ele estabelece os parâmetros físicos básicos pelos quais toda a planta deve navegar.
As arruelas de fricção são componentes resistentes projetados para eliminar sujeira, areia e matéria orgânica solta. Essas máquinas utilizam rotores de alta velocidade que agitam violentamente o material. Eles dependem fortemente do atrito entre flocos. As peças literalmente esfregam umas nas outras à medida que são impulsionadas para cima em altas velocidades.
A uniformidade é essencial para que esta ação mecânica tenha sucesso. Quando as partículas são consistentes, elas se agrupam na densidade correta, criando uma resistência ideal. Peças grandes não conseguem esfregar umas nas outras de maneira eficaz. Em vez disso, eles ricocheteiam erraticamente nas pás do rotor, deixando os contaminantes da superfície completamente intactos. Especificamente, partículas minúsculas não têm massa para gerar atrito suficiente. Eles passam pela câmara muito rapidamente, resultando em um fraco desempenho de limpeza.
A lavagem a quente é implantada para dissolver adesivos, óleos e etiquetas teimosos. Esse processo agressivo normalmente envolve uma mistura precisamente aquecida de água, soda cáustica e surfactantes especializados. A eficiência de uma lavagem a quente está diretamente ligada à proporção entre área superficial e volume do material de entrada.
Em uma linha de lavagem para reciclagem de garrafas PET padrão , flocos menores e uniformes oferecem uma área de superfície relativamente grande para o ataque de agentes químicos. Esta geometria permite que a solução cáustica quebre rapidamente colas complexas. Pedaços grandes apresentam um desafio formidável aqui. Um pedaço grande e grosso pode conter uma gota densa de cola no centro. Os produtos químicos não conseguem penetrar totalmente dentro do tempo de permanência padrão. Consequentemente, estes grandes pedaços emergem ainda com resíduos pegajosos. Posteriormente, isso causa descoloração térmica severa durante a fase de extrusão.
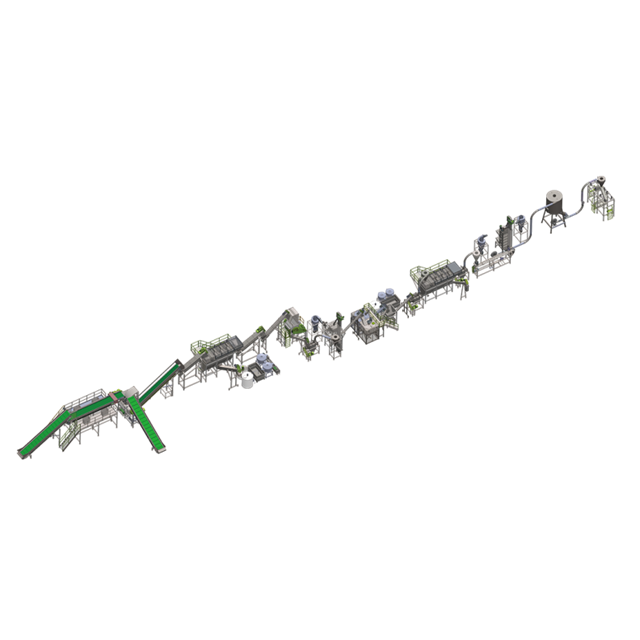
Os tanques de separação sink-float aproveitam os princípios básicos da gravidade específica para isolar diferentes tipos de polímeros. A água mantém uma gravidade específica de 1,0 gramas por centímetro cúbico. O PET tem uma densidade de aproximadamente 1,38, o que significa que irá afundar naturalmente. Poliolefinas como PP e PE ficam em torno de 0,90 e flutuam naturalmente. Embora a física seja teoricamente simples, dimensões físicas erráticas podem perturbar gravemente este delicado equilíbrio.
Quando a câmara de corte produz pequenos fragmentos ou pó de plástico, desencadeia um fenômeno caro conhecido como armadilha de bolhas. No ambiente altamente turbulento de uma instalação de lavagem, são geradas continuamente microbolhas de ar. Essas bolhas fixam-se facilmente à grande área superficial de minúsculos finos de PET.
O ar preso atua como um colete salva-vidas microscópico, diminuindo artificialmente a densidade aparente do plástico pesado. Como resultado, o valioso PET que deveria afundar é levado para a superfície. Estas partículas são então acidentalmente removidas juntamente com o fluxo de resíduos de PP e PE. Isto leva a uma perda direta e irrecuperável de matéria-prima premium.
No extremo oposto do espectro, pedaços enormes causam um tipo diferente de falha de separação. É altamente provável que um pedaço de PET de 30 mm ainda tenha um fragmento de um anel de tampa de PP ou uma etiqueta de BOPP fisicamente fundido a ele.
Esta combinação física cria um material compósito com uma gravidade específica imprevisível. Dependendo da proporção exata entre plástico pesado e leve, o pedaço superdimensionado pode pairar suspenso no meio da coluna de água ou flutuar completamente. Esta separação incompleta garante que os contaminantes de poliolefinas se infiltrarão na corrente final de PET. Reduz drasticamente a viscosidade intrínseca e o valor de mercado do produto final.
Os secadores centrífugos servem como defesa primária contra a umidade em massa. Essas máquinas robustas usam um rotor giratório de alta velocidade para gerar força centrífuga intensa, batendo o material úmido contra uma tela cilíndrica de malha de aço inoxidável. A água é forçada através dos microfuros, enquanto o plástico seco é impulsionado para cima.
Peças de grandes dimensões tendem a curvar-se ou a formar conchas durante a fase inicial de britagem. Esta forma em concha funciona como uma pequena colher, prendendo e retendo uma poça de água superficial. A força centrífuga é muitas vezes insuficiente para superar a tensão superficial da água presa dentro destas colheres grandes. Isso torna matematicamente impossível para a máquina atingir o nível de umidade alvo de menos de 1%. Além disso, a poeira microscópica causa problemas catastróficos ao deslizar pela malha ou cegar os orifícios da tela. Depois que a tela fica cega, a água não consegue escapar e todo o lote sai da secadora completamente encharcado.
Após a centrífuga, muitas instalações avançadas utilizam secadores térmicos de tubulação. Esses sistemas contam com suspensão aerodinâmica, utilizando ar quente de alta velocidade para transportar e secar o material simultaneamente.
Pedaços pesados e irregulares atrapalham os cálculos precisos do transporte pneumático. Eles caem prematuramente da corrente de ar quente, acumulando-se na parte inferior dos cotovelos dos tubos e causando bloqueios maciços. Em contraste, as partículas do tamanho de poeira aquecem muito rapidamente. Por não possuírem massa térmica, atingem rapidamente o ponto de amolecimento, derretendo e aderindo permanentemente às paredes internas da tubulação.
Para ilustrar claramente o impacto operacional, revise esta tabela de comparação básica que detalha como diferentes dimensões afetam estágios específicos da planta.
| Categoria de tamanho de floco | Lavagem, impacto, | secagem, impacto, | extrusão a jusante |
|---|---|---|---|
| Menos de 10 mm | Lava em filtros; reduz a taxa de rendimento. | Blinda telas de centrífugas; derrete em tubos térmicos. | Queima facilmente; degrada a viscosidade intrínseca. |
| 12mm a 18mm | Fricção ideal; penetração química completa. | Suspensão aerodinâmica perfeita; atinge metas de umidade. | Densidade aparente consistente; pressão de fusão estável. |
| Acima de 20 mm | Rebate nas pás do rotor; retém colas teimosas. | Copos de água; causa bloqueios de tubulações pneumáticas. | Atolamentos de alimentadores de rosca; cria géis não derretidos. |
Na altamente competitiva indústria de reciclagem B2B, a rentabilidade depende do índice de rendimento. Esta é a tonelagem de fardos sujos que entram na instalação versus a tonelagem de produto limpo vendável que sai dela. As multas destroem sistematicamente esta relação. Por serem praticamente leves, o pó de plástico é facilmente levado para o sistema de tratamento de águas residuais durante as fases de enxágue. Cada quilograma jogado no ralo representa perda de receita. Durante um ano fiscal, uma instalação que produza apenas 3% mais poeira do que o necessário pode gastar dezenas de milhares de dólares.
Além da perda direta de rendimento, os fragmentos microscópicos são a principal causa do tempo de inatividade não planejado das instalações. A poeira subdimensionada atua como uma lama espessa e abrasiva quando misturada com água e pasta de papel. Este lodo obstrui agressivamente os filtros primários de água, cega as telas de desidratação e se acumula nas zonas mortas dos tanques de lavagem. Os operadores são frequentemente forçados a interromper a produção para lavar manualmente as telas sob pressão e limpar as vedações bloqueadas das bombas. Em uma operação industrial contínua, o tempo de inatividade inesperado é a penalidade mais cara que um gerente de fábrica pode suportar.
Embora a poeira cause entupimento e perda de rendimento, pedaços enormes causam estresse mecânico agudo. Pedaços grandes e rígidos de plástico não fluem suavemente através de alimentadores e transições. Eles são conhecidos por criar pontes e travar dentro de transportadores helicoidais.
Quando um pedaço de PET extraordinariamente espesso se fixa entre a passagem de aço de um transportador helicoidal e o invólucro externo, ele pode desencadear instantaneamente sobrecargas do motor, quebrar correias de transmissão ou cisalhar pinos de segurança. Além disso, pedaços irregulares exercem forças violentas e desiguais nas pás rotativas das arruelas de fricção. Isto leva à fadiga acelerada do metal, grave desequilíbrio do rotor e falha prematura do rolamento.
Mesmo que materiais superdimensionados passem com sucesso pelos estágios úmidos, eles criam gargalos severos na extrusora de pelotização. As extrusoras são projetadas com precisão para receber uma densidade aparente consistente. Quando uma mistura caótica de flocos ideais e pedaços enormes entra na tremonha, ela é alimentada de forma desigual na rosca.
Esta alimentação inconsistente desencadeia violentas flutuações de pressão dentro do cilindro da extrusora. As peças maiores requerem significativamente mais energia térmica e tempo de residência para derreter completamente. Essa discrepância térmica leva a temperaturas de fusão desiguais, partículas não derretidas obstruindo o filtro de fusão a laser e, por fim, a um pellet reciclado degradado.
Alcançar a dimensão ideal requer uma abordagem sistemática à calibração do equipamento. A estratégia de otimização mais eficaz é a manutenção rigorosa e programada do granulador úmido. As facas do rotor e do estator devem ser mantidas bem afiadas. Lâminas cegas não cortam. Eles rasgam, quebram e esticam o polímero. Este trauma contundente é o principal gerador de microplásticos.
Os operadores devem ouvir o tom do motor do granulador. Um motor com dificuldades e gemendo geralmente indica lâminas cegas forçando o material através da tela. Além disso, a folga da faca deve ser calibrada com precisão. Para plásticos rígidos padrão, uma folga de 0,2 mm a 0,5 mm é normalmente recomendada para garantir uma ação de cisalhamento limpa e semelhante a uma tesoura.
A tela de malha atua como um guardião estrito do tamanho da saída. Selecionar a tela certa não é uma decisão do tipo configure e esqueça. Deve ser adaptado à matriz polimérica específica e à espessura da parede dos resíduos de entrada. Um tamanho de tela que funcione perfeitamente para garrafas de água de paredes finas causará severo processamento excessivo e quedas no rendimento se usado para jarros de detergente HDPE de paredes espessas. Os gerentes das instalações devem manter um estoque diversificado de telas e operadores de piso de trem para trocá-las com base nas especificações dos fardos recebidos.
Mesmo com lâminas imaculadas, a fragilidade inerente aos plásticos envelhecidos pós-consumo garante alguma geração de poeira. Gerentes de instalações com visão de futuro implementam sistemas de extração a seco no início do processo. A utilização de classificadores de ar em zigue-zague ou despoeiradores de ciclone especializados imediatamente após o estágio de britagem pode levantar e extrair pneumaticamente a poeira e etiquetas soltas antes que elas toquem o circuito principal de água. A remoção desses contaminantes a seco reduz drasticamente a demanda química de oxigênio das águas residuais.
Para os investidores em instalações de reciclagem que procuram escalar as operações, depender de maquinaria mais antiga e montada é um risco financeiro significativo. Os equipamentos legados muitas vezes não possuem as tolerâncias de engenharia e os controles automatizados necessários para lidar com variações modernas nos materiais de embalagem.
A atualização para uma moderna e integrada linha de lavagem de reciclagem oferece uma vantagem competitiva distinta. Os sistemas desenvolvidos especificamente apresentam arruelas de fricção inteligentes e ajustáveis que funcionam em velocidades superiores a 1.000 RPM para se adaptarem a diferentes densidades aparentes em tempo real. Eles incorporam telas centrífugas autolimpantes feitas de aço inoxidável SUS304 que evitam o cegamento e utilizam alimentadores de parafuso otimizados projetados para lidar perfeitamente com tolerâncias específicas.
Ao selecionar novos equipamentos, procure sistemas capazes de lidar com altas capacidades, normalmente variando de 500 kg a 3.000 kg por hora. Ao investir em um sistema coeso onde o britador, as lavadoras e as secadoras são projetadas para se comunicarem por meio de PLCs integrados, os gerentes de fábrica podem garantir uma qualidade de produção consistente, minimizar o teor de umidade abaixo de 1% e maximizar sua lucratividade operacional.
O tamanho do floco não é apenas uma métrica esmagadora. É a variável fundamental que determina o sucesso de toda a operação de lavagem, separação e secagem. O controle dessa variável por meio de manutenção rigorosa do granulador e seleção inteligente da tela evita perdas dispendiosas de material e quebras mecânicas.
A atualização do equipamento downstream para lidar com tolerâncias precisas garante a produção de pellets reciclados de alta pureza e baixo teor de umidade. Incentivamos os operadores das instalações a avaliarem sua configuração atual, inspecionarem regularmente suas lâminas britadeiras e consultarem engenheiros de equipamentos para atualizar suas máquinas para obter o máximo de eficiência industrial. Se sua instalação estiver enfrentando alta umidade, má separação ou tempo de inatividade frequente, é hora de fazer upgrade. Explore sistemas avançados e desenvolvidos especificamente da Jwell Machinery para encontrar as especificações exatas do equipamento que atendem às suas necessidades operacionais e aumente sua lucratividade.
O padrão da indústria é normalmente entre 12 mm e 18 mm. Esta faixa de tamanho específica fornece o equilíbrio perfeito para lavagem por fricção mecânica, separação eficiente entre pia e flutuação e secagem centrífuga eficaz. Os flocos dentro desta tolerância garantem área de superfície máxima para limpeza química, permanecendo grandes o suficiente para evitar perda excessiva de material em sistemas de filtragem de águas residuais.
Além das pás do rotor desgastadas ou das telas mecânicas entupidas, o tamanho inconsistente dos flocos é a principal causa da alta retenção de umidade. Pedaços grandes tendem a acumular e reter a água superficial, protegendo-a das forças centrífugas. Por outro lado, o excesso de poeira plástica pode cegar os microfuros na tela de desidratação, retendo efetivamente a água dentro da câmara de secagem e impedindo que ela escape.
A principal causa da geração de poeira é a operação do granulador com lâminas cegas do britador ou com um ajuste incorreto da folga da faca. Quando as lâminas estão cegas, elas quebram e rasgam o plástico, em vez de cortá-lo de maneira limpa. Certifique-se de que as lâminas do rotor e do estator sejam afiadas regularmente e com folga correta. Além disso, a instalação de um classificador de ar em zigue-zague após o britador pode extrair a poeira antes que ela entre no circuito de água.
Embora as máquinas de reciclagem de alta qualidade tenham alguma tolerância incorporada para pequenas variações de tamanho, uma grande discrepância reduzirá drasticamente a eficiência geral. A mistura de microfragmentos de 5 mm com pedaços grandes de 30 mm interrompe o atrito uniforme exigido nos tanques de lavagem e altera a suspensão aerodinâmica necessária nos secadores térmicos. A uniformidade estrita é obrigatória para atingir níveis de umidade abaixo de 1%.
Sim, significativamente. Se os materiais que saem do sistema de secagem forem altamente irregulares, eles serão alimentados de forma desigual no funil da extrusora. Isso causa densidade aparente inconsistente, levando a temperaturas de fusão flutuantes e picos de pressão dentro do cilindro da extrusora. Em última análise, isto resulta em pellets reciclados de qualidade inferior que podem sofrer degradação térmica ou géis não derretidos.
A medição precisa requer amostragem de rotina diretamente da descarga do granulador. Os operadores da planta devem usar peneiras padronizadas com telas de malha graduada para realizar uma análise de distribuição de tamanho de partículas. Ao pesar o material retido em cada peneira, os engenheiros podem identificar rapidamente se as lâminas estão cegas ou se a peneira do britador está danificada, permitindo uma ação corretiva imediata.
Se os flocos entrarem na extrusora de pelotização com umidade excessiva, a água rapidamente se transformará em vapor dentro do barril aquecido. Este vapor causa degradação hidrolítica severa, quebrando as cadeias poliméricas e diminuindo drasticamente a viscosidade intrínseca do plástico. Os pellets resultantes serão quebradiços, descoloridos e totalmente inadequados para aplicações de fabricação de alto valor, como a reciclagem garrafa a garrafa.


