
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-28 Origem:alimentado


A poeira e os altos custos trabalhistas estão arruinando sua fábrica de reciclagem de plástico? O manuseio manual de pellets de plástico reciclado causa inevitavelmente a degradação do material. Também cria espaços de trabalho confusos e ineficientes que dificultam as operações diárias. Imagine um operador de empilhadeira navegando em uma curva apertada com um enorme senhor de material reciclado. Um movimento errado significa horas de limpeza e perda de material. A atualização para uma infraestrutura automatizada resolve esses problemas de forma eficiente.
A integração da moderna tecnologia pneumática num sistema de alimentação central é amplamente reconhecida como o método mais confiável para o transporte de plásticos reciclados. Esta configuração move o material dos silos de armazenamento diretamente para as máquinas de processamento. Ao fazer essa transição, as instalações de extrusão e moldagem por injeção melhoram drasticamente a segurança. Eles protegem a integridade da resina e escalam a produção sem um aumento proporcional nos custos indiretos.
Para compreender completamente como a fabricação moderna de plásticos opera com eficiência máxima, você deve compreender a mecânica fundamental do transporte pneumático. Esta tecnologia especializada substitui correias mecânicas desajeitadas e trabalho manual intenso por fluxos de ar controlados com precisão.
O setor de processamento de plásticos está atualmente a passar por uma enorme transformação impulsionada por mandatos globais de economia circular. Dados recentes do mercado indicam que os fabricantes enfrentam regulamentações rigorosas para incorporar percentagens significativamente mais elevadas de resina pós-consumo nas suas linhas de produtos. Esta mudança regulatória expôs as falhas fatais dos transportadores mecânicos tradicionais. Os sistemas legados simplesmente não conseguem lidar com as densidades aparentes erráticas e o alto teor de poeira dos fluxos reciclados modernos. Conseqüentemente, os gerentes de fábrica estão migrando agressivamente para arquiteturas pneumáticas de circuito fechado. Esses sistemas modernos mantêm alto rendimento sem comprometer a conformidade ambiental ou a segurança do trabalhador.
O transporte pneumático utiliza o ar atmosférico como principal meio de transporte para mover sólidos a granel através de tubulações totalmente fechadas. A física central envolve a criação de um diferencial de pressão distinto em um sistema fechado. Ao introduzir um soprador resistente ou uma bomba de vácuo em uma extremidade da tubulação, o sistema gera pressão positiva para empurrar o ar ou pressão negativa para puxá-lo.
Quando a velocidade do ar dentro do tubo atinge um limite específico conhecido como velocidade de saltação, ela supera a atração gravitacional e o atrito que atua sobre os pellets de plástico. Os pellets são arrastados pela corrente de ar e transportados sem problemas até o seu destino. Manter uma proporção precisa de ar/material é fundamental. Uma proporção perfeitamente calibrada garante que os plásticos permaneçam suspensos sem causar bloqueios na tubulação ou desgaste abrasivo excessivo.
O processamento de pellets de plástico reciclado requer uma abordagem altamente diferenciada em comparação com a resina virgem. Os pellets virgens são uniformes em tamanho, formato e densidade. Esta uniformidade torna o seu comportamento aerodinâmico relativamente previsível durante o transporte. Em total contraste, os pellets reciclados apresentam vários desafios de engenharia únicos.
Os materiais reciclados tendem a ser quebradiços e de formato irregular. Eles são altamente propensos a gerar partículas finas de poeira. Se submetidas a impactos de alta velocidade contra o interior de um tubo de transporte, estas peças frágeis quebram. Esta quebra leva a taxas de fusão inconsistentes dentro do cilindro da extrusora mais tarde. Os sistemas pneumáticos modernos são cuidadosamente calibrados para lidar com essas inconsistências exatas. Ao ajustar a velocidade do fluxo de ar e utilizar unidades de filtragem especializadas, os engenheiros garantem que os plásticos reciclados irregulares sejam transportados com cuidado.
Para instalações de processamento que gerenciam múltiplas linhas de extrusão ou moldagem por injeção simultaneamente, os carregadores independentes não são mais uma estratégia viável a longo prazo. O padrão da indústria mudou definitivamente para soluções integradas em toda a fábrica.
Um sistema de alimentação centralizado é uma rede altamente automatizada projetada para distribuir materiais a granel de um único local de armazenamento para várias máquinas de processamento ativas. Em vez de acumular sacos individuais de plástico ao lado de cada extrusora, as matérias-primas são mantidas de forma segura em grandes silos externos ou em salas internas dedicadas a materiais. As configurações de nível industrial geralmente utilizam funis e tubulações de aço inoxidável SUS304 para evitar contaminação cruzada e ferrugem.
Através de uma sofisticada rede de tubos pneumáticos, válvulas de manifold automatizadas e controladores PLC inteligentes, o sistema detecta automaticamente quando uma máquina específica requer mais resina. Em seguida, ele fornece a quantidade exata necessária em tempo real. Esta mudança estrutural remove completamente o material a granel da área de produção ativa.
Historicamente, os fabricantes de plásticos dependiam fortemente de métodos de alimentação descentralizados. Os operadores colocaram tremonhas individuais, pequenos motores de vácuo e sacos pesados de matéria-prima diretamente ao lado de cada máquina de processamento. Os trabalhadores cortavam constantemente sacos abertos e despejavam resina manualmente. Isso criou um chão caótico e empoeirado.
A transição para uma arquitetura centralizada elimina esses gargalos operacionais. A utilização do espaço vai de altamente desordenada a totalmente otimizada. Os requisitos de mão-de-obra diminuem significativamente, uma vez que a entrega automatizada substitui o reabastecimento manual contínuo. A filtragem centralizada proporciona excelente controle de poeira, enquanto unidades independentes geralmente resultam em nuvens de poeira localizadas em cada máquina.
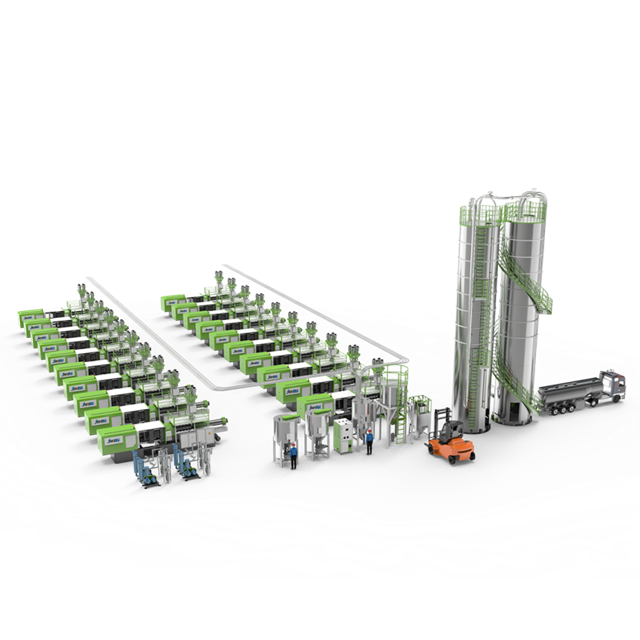
Ao projetar uma rede de transporte pneumático, os gestores das instalações devem avaliar dois mecanismos principais. Estas são pressão negativa e pressão positiva. Cada um serve a uma finalidade industrial distinta, dependendo do layout da instalação e do volume de material.
Um sistema de transporte a vácuo opera utilizando uma bomba potente situada no ponto de destino. Esta bomba retira o ar da tubulação. A ação cria um ambiente de pressão negativa que puxa ativamente os pellets de plástico reciclado do silo de origem, através da rede de tubulação e diretamente para o receptor.
Do ponto de vista de engenharia e segurança, os sistemas de vácuo são universalmente considerados a escolha superior para aplicações internas de alimentação central. A principal vantagem operacional reside na sua natureza à prova de falhas em relação à contenção de poeira. Se uma junta de tubo se degradar ou ocorrer um vazamento ao longo do tempo, o ar ambiente será sugado para dentro do tubo. Esta característica física garante que poeiras plásticas perigosas e partículas finas não possam escapar para a atmosfera da fábrica.
Por outro lado, o transporte por pressão positiva coloca o soprador na origem do material. O soprador força o ar comprimido para dentro da tubulação, empurrando agressivamente os pellets de plástico em direção ao seu destino. As configurações de pressão positiva são excepcionalmente poderosas. Os engenheiros normalmente os implantam para aplicações de alta capacidade e longa distância, como mover plásticos reciclados a granel de um vagão de entrega para um enorme silo de armazenamento externo. No entanto, para distribuição interna em máquinas de processamento individuais, a pressão positiva representa um risco ambiental distinto. Se ocorrer um vazamento, o pó de plástico pressurizado é soprado diretamente para o espaço de trabalho da fábrica.
Para alimentar múltiplas linhas de extrusão ou moldagem por injeção em uma instalação de produção padrão, o transporte a vácuo continua sendo o padrão definitivo da indústria. Sua capacidade de manter um ambiente imaculado, combinada com capacidades de dosagem precisas, torna-o a escolha ideal para o gerenciamento de pellets de plástico reciclado frágeis.
O transporte pneumático de plásticos reciclados apresenta obstáculos técnicos. Sem um projeto de sistema adequado e uma calibração cuidadosa, as forças físicas que atuam nos pellets comprometem gravemente a qualidade do material antes mesmo de chegar à extrusora.
Um dos problemas mais comuns e frustrantes no transporte de plástico é a formação de cabelos de anjo ou serpentinas. Este fenômeno ocorre quando pellets de plástico viajam em velocidades excessivas através da tubulação. À medida que os pellets raspam violentamente as paredes internas dos tubos, o atrito resultante gera calor localizado. Isto é especialmente problemático em curvas e cotovelos acentuados.
Este rápido acúmulo de calor faz com que a superfície externa do pellet de plástico derreta levemente e se espalhe contra a parede do tubo de metal. À medida que os pellets subsequentes passam, eles descascam esse plástico manchado em fios longos e finos. Se não for controlado, o cabelo de anjo se acumula rapidamente. Eventualmente obstrui filtros, bloqueia válvulas rotativas e interrompe completamente o processo de alimentação.
Para mitigar ativamente a degradação do material, os engenheiros devem selecionar cuidadosamente a fase de transporte apropriada com base na velocidade do ar e na concentração do material. No transporte em fase diluída de alta velocidade, os pellets ficam inteiramente suspensos na corrente de ar e viajam em altas velocidades. Embora altamente eficiente para resinas virgens duráveis, o transporte em fase diluída aumenta drasticamente o risco de fusão induzida por fricção ao manusear materiais reciclados frágeis.
Em contraste, o transporte em fase densa move materiais em velocidades muito mais lentas. Em vez de ficarem totalmente suspensas, as pelotas se movem em grupos concentrados ao longo da parte inferior do tubo. Esta abordagem de baixa velocidade reduz drasticamente as forças de atrito e impacto. É altamente recomendado para preservar a integridade estrutural dos pellets reciclados.
Além de ajustar a velocidade do ar, a atualização da infraestrutura física do gasoduto é uma etapa crítica. Cotovelos de furo liso padrão são altamente suscetíveis à fusão por fricção. Para combater isso, são implementadas soluções de tubulação especializadas. Os interiores dos tubos shotpeened criam uma superfície microtexturizada que evita que o plástico faça contato total com o metal. A instalação de cotovelos de deflexão especializados força os pellets em movimento a impactar uma almofada de outros pellets em vez da parede de metal nua.
Investir em uma rede automatizada de movimentação de materiais requer um conhecimento sólido de sua arquitetura fundamental. Uma rede robusta compreende vários componentes sincronizados trabalhando em perfeita harmonia.
O ponto de partida da rede consiste em unidades de armazenamento em massa. Dependendo da capacidade diária da planta, eles variam de enormes silos externos de alumínio, capazes de conter dezenas de toneladas, até pequenos silos internos. Estas unidades de armazenamento são frequentemente equipadas com agitadores mecânicos para evitar a compactação dos pellets reciclados no ponto de descarga.
Os pulmões mecânicos do sistema são as bombas de vácuo e os sopradores. As instalações modernas normalmente utilizam sopradores de deslocamento positivo ou bombas de vácuo de garra. Para garantir a máxima eficiência energética, estas bombas industriais são frequentemente combinadas com inversores de frequência variável. Isto permite que o sistema ajuste seu consumo de energia de forma dinâmica com base na demanda de material em tempo real.
Localizados diretamente acima da tremonha da máquina de processamento, os receptores de material separam os pellets de plástico da corrente de ar de transporte. À medida que a mistura ar-pellet entra no receptor, uma queda repentina na velocidade faz com que os pellets pesados caiam graciosamente na tremonha. Simultaneamente, o ar de exaustão é puxado através de um coletor de pó central. Esta unidade utiliza filtros plissados de alta eficiência para capturar partículas finas.
O cérebro da operação é o Controlador Lógico Programável. O painel de controle central utiliza uma rede de sensores capacitivos ou ultrassônicos localizados nas tremonhas da máquina. Quando um sensor detecta níveis baixos de material, ele envia instantaneamente um sinal ao PLC. O PLC abre então automaticamente as válvulas do manifold correspondentes e ativa a bomba de vácuo. Isto inicia um ciclo de alimentação preciso sem qualquer intervenção humana.
Para processadores de plásticos e tomadores de decisões financeiras, a transição de uma abordagem de manuseio manual de materiais para uma arquitetura automatizada é uma decisão estratégica importante. A integração oferece retornos mensuráveis sobre o investimento ao abordar as principais ineficiências de fabricação.
Uma das questões mais prementes para os fabricantes modernos são as rigorosas limitações espaciais. O manuseio tradicional de materiais requer caixas de armazenamento individuais e equipamentos de carregamento situados diretamente ao lado de cada máquina de moldagem por injeção. Isso cria um grave congestionamento no piso. Uma configuração centralizada resolve de forma decisiva esse gargalo espacial, desvinculando o armazenamento de materiais do processamento de materiais. Os materiais são distribuídos vertical e horizontalmente pela instalação por meio de tubulação suspensa. Essa mudança arquitetônica recupera valioso espaço de produção.
O manuseio manual de materiais exige muita mão-de-obra e é inerentemente sujeito a erros humanos. Os operadores frequentemente transportam sacos pesados de pellets reciclados, cortam-nos com estiletes e carregam manualmente as tremonhas. Este processo manual apresenta um risco significativo de contaminação cruzada. Misturar o lote errado de resinas recicladas leva a falhas catastróficas na produção. Ao automatizar o processo de transporte, os PLCs controlam o fluxo exato de materiais. Isso garante que os plásticos reciclados corretos sejam entregues à máquina de processamento específica no momento exato em que são necessários.
O manuseio de pellets de plástico reciclado gera frequentemente grandes volumes de poeira microplástica. Em uma configuração mal vedada, esse material particulado fica no ar. Representa graves riscos respiratórios para os trabalhadores e instala-se em máquinas aquecidas, criando riscos perigosos de incêndio. Como o transporte a vácuo opera com pressão negativa, ele atua como um recurso de segurança crítico. Combinado com a filtragem central, garante um ambiente de trabalho limpo que atende consistentemente aos rigorosos regulamentos de saúde ocupacional.
Para ilustrar melhor as diferenças operacionais, a tabela a seguir descreve uma comparação direta entre a alimentação manual tradicional e os sistemas centralizados automatizados:
| Sistema de alimentação central automatizado | de alimentação manual descentralizada | métrica operacional |
|---|---|---|
| Utilização do espaço físico | Pobre. Cheio de caixas e paletes individuais. | Excelente. Armazenamento movido para fora do local ou suspenso. |
| Requisitos trabalhistas | Alto. Carregamento manual contínuo e levantamento pesado. | Baixo. O controle PLC automatizado cuida da distribuição. |
| Controle de poeira | Mínimo. Alto risco de partículas transportadas pelo ar durante o despejo. | Alto. A contenção por pressão negativa retém poeira. |
| Risco de contaminação cruzada | Alto. Totalmente dependente da precisão do operador. | Perto de Zero. Tubulação sistematicamente roteada e bloqueada. |
| Escalabilidade | Difícil. Requer contratação de mais mão de obra manual. | Sem costura. Basta adicionar novas gotas de tubo conforme necessário. |
A seleção da arquitetura de transporte pneumático apropriada requer uma avaliação rigorosa de engenharia. Os gestores das instalações devem seguir uma abordagem metódica para garantir o desempenho ideal do sistema.
A etapa fundamental é analisar as propriedades específicas do material a granel. Os pellets de plástico reciclado se comportam de maneira muito diferente das resinas virgens. Devido aos ciclos térmicos anteriores e à trituração mecânica, os pellets reciclados apresentam frequentemente geometrias irregulares e maior fragilidade. Os engenheiros devem calcular a densidade aparente e avaliar a fragilidade do material.
O dimensionamento do sistema depende muito do rendimento de material necessário. Isso normalmente é calculado em quilogramas por hora. É vital calcular não apenas a taxa média de consumo diário, mas também o pico de demanda. Se múltiplas máquinas de moldagem por injeção circularem simultaneamente, o sistema de alimentação deve possuir capacidade de vácuo para abastecer todos os receptores sem causar déficit de material.
A distância determina diretamente o tamanho das bombas de vácuo necessárias. Os gerentes das instalações devem mapear o roteamento exato da tubulação desde os silos de armazenamento central até a máquina de processamento mais distante. Este cálculo deve incluir corridas horizontais, elevações verticais e o comprimento equivalente dos cotovelos. Cada curva de 90 graus introduz fricção, exigindo capacidade adicional do soprador para ser superada.
A configuração dos endpoints de entrega é igualmente crítica. Os gerentes das instalações devem auditar o número de extrusoras que necessitam de alimentação. Diferentes máquinas de processamento podem exigir formulações diferentes. Por exemplo, ao configurar linhas para materiais termicamente sensíveis, a utilização de um sistema de alimentação centralizado de PVC personalizado garante que as características exclusivas de fluxo do cloreto de polivinila sejam respeitadas. Isto evita a degradação térmica e o desgaste corrosivo durante o transporte.
O transporte pneumático é uma solução de engenharia altamente personalizada. A tentativa de montar um sistema usando componentes díspares geralmente leva a desequilíbrios de pressão e bloqueios frequentes. A parceria com um fabricante especializado garante que todos os componentes sejam perfeitamente sincronizados e rigorosamente testados para o seu perfil específico de material reciclado.
A movimentação eficiente de pellets de plástico reciclado requer um equilíbrio delicado e altamente projetado de fluxo de ar, velocidade e automação. Um sistema de alimentação centralizado automatiza completamente esse processo complexo. A implementação dessa tecnologia reduz diretamente os custos de mão de obra, minimiza o desperdício de material e mantém seu chão de fábrica limpo de perigos transportados pelo ar. Em última análise, é um investimento de longo prazo inteligente, escalável e altamente rentável para fábricas modernas de plásticos que procuram otimizar as suas operações. Se você está pronto para modernizar suas instalações, explore as soluções avançadas de manuseio de materiais da Jwell Recycling para encontrar um sistema adaptado exatamente às suas demandas de produção.
Sim, os sistemas automatizados modernos são altamente capazes de processar resinas virgens e recicladas simultaneamente. Isto normalmente é conseguido através da integração de válvulas de dosagem proporcionais localizadas no receptor da máquina ou no coletor central. Estas válvulas podem ser programadas através do PLC central para alternar entre a extração de pellets virgens de um silo e de pellets reciclados de outro. Ao mudar rapidamente a força do vácuo, o sistema cria uma mistura precisa diretamente na tremonha.
Os sistemas de transporte a vácuo são geralmente a solução mais eficiente para distâncias curtas e médias. Em um ambiente típico de fabricação de plásticos, um sistema de vácuo bem projetado pode transportar com segurança pellets reciclados até 300 a 500 pés. Se uma instalação exigir que os materiais sejam movidos por distâncias superiores a 150 metros, os engenheiros normalmente recomendarão a transição para um sistema de pressão positiva. O ar forçado empurra o material e não está sujeito às mesmas limitações atmosféricas.
Os sistemas de alimentação central automatizados são projetados para alta eficiência energética. Ao contrário dos transportadores mecânicos tradicionais, que muitas vezes funcionam continuamente, independentemente da demanda de material, os sistemas pneumáticos modernos operam estritamente sob demanda. Os sistemas contemporâneos utilizam frequentemente unidades de frequência variável nos motores do soprador. Eles ajustam automaticamente a velocidade do motor para corresponder ao fluxo de ar exato necessário naquele segundo específico, reduzindo drasticamente o consumo geral de eletricidade.
Os bloqueios de tubos são totalmente evitáveis através de um projeto de sistema adequado e manutenção de rotina. Primeiro, manter a proporção correta de ar/material é fundamental para garantir que a velocidade do ar não caia abaixo da velocidade de saltação. Segundo, os sistemas automatizados utilizam ciclos de purga de linha. Após cada sequência de carregamento, o sistema mantém a bomba de vácuo funcionando por mais alguns segundos enquanto fecha a válvula de entrada de material. Isso puxa uma onda de ar limpo através da tubulação, garantindo que até o último pellet seja varrido para dentro do receptor.
A velocidade ideal do ar depende muito da fase de transporte. Para transporte em fase diluída, as velocidades normalmente variam entre 15 e 25 metros por segundo. No entanto, como os pellets reciclados são propensos à fusão e quebra por fricção, os engenheiros recomendam fortemente o transporte em fase densa para esses materiais. Em uma configuração de fase densa, a velocidade do ar é intencionalmente mantida baixa, geralmente abaixo de 5 metros por segundo, para empurrar suavemente pedaços de material através da tubulação sem causar degradação.
A umidade é altamente prejudicial ao transporte pneumático. Os plásticos reciclados, especialmente os materiais higroscópicos como PET ou náilon, absorvem facilmente a umidade ambiente. Se pellets úmidos forem introduzidos na linha de transporte, eles podem se aglomerar, aderir às paredes do tubo e causar obstruções graves. Para evitar isso, as instalações devem integrar secadores dessecantes ou cristalizadores nos silos de armazenamento de material antes que os pellets sejam puxados para as linhas de alimentação pneumáticas.


