
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-07 Origem:alimentado


Entre em qualquer fábrica de reciclagem e você ouvirá a mesma reclamação. Defeitos visuais estão arruinando lote após lote de pellets reciclados. Pontos fracos e fluxos de fusão inconsistentes causam grandes dores de cabeça na produção para instalações em todo o mundo. Quando os operadores inspecionam um lote de resina defeituosa, normalmente apontam dois culpados principais. Estes são géis e contaminantes sólidos.
Embora estas impurezas possam parecer um pouco semelhantes a olho nu quando incorporadas num produto acabado, as suas origens químicas e comportamentos físicos são totalmente diferentes. Tratá-los como o mesmo problema é um erro caro. A remoção bem-sucedida requer intervenções mecânicas completamente diferentes. Neste guia completo, exploraremos as diferenças fundamentais entre esses contaminantes. Também detalharemos as tecnologias de extrusão específicas necessárias para erradicá-los, garantindo que sua produção atenda aos mais altos padrões da indústria.
Os contaminantes sólidos representam a forma de impureza mais visível e amplamente compreendida no setor de reciclagem de plásticos. Ao contrário do polímero base que está sendo processado, estes materiais estranhos não sofrem uma mudança de fase de sólido para líquido em temperaturas de extrusão padrão. Reconhecer a sua origem é o primeiro passo para uma mitigação eficaz.
Nos fluxos de reciclagem pós-consumo e pós-industrial, encontrar impurezas sólidas é praticamente inevitável. Eles remontam ao ciclo de vida do produto plástico e à realidade do processo de coleta. Imagine processar filmes agrícolas pós-consumo. Areia e pequenas pedras inevitavelmente aderem ao material. As fontes primárias incluem detritos ambientais como sujeira e cascalho. Você também encontrará resíduos de embalagens, como etiquetas de papel, fibras de papelão e folhas de alumínio. Além disso, a contaminação cruzada entre plásticos incompatíveis atua como um contaminante sólido. Por exemplo, se fragmentos de PET forem misturados numa corrente de LDPE, o PET não derreterá às temperaturas de processamento mais baixas. Ele age exatamente como um pedaço rígido de entulho.
A característica definidora de um contaminante sólido é a sua estabilidade térmica em relação ao polímero alvo. Quando a matéria-prima plástica contaminada entra no barril aquecido, o polímero base absorve energia térmica e cisalhamento mecânico. Eventualmente, ele transita para um derretimento viscoso. Em contraste, os contaminantes sólidos não cedem. Eles mantêm sua integridade estrutural, forma e rigidez originais. Como permanecem inflexíveis, são simplesmente empurrados pelo fluxo de fusão. Em uma máquina de pelotização de plástico padrão , a natureza rígida dessas partículas permite que elas sejam bloqueadas com sucesso pela malha de arame do filtro. Eles se acumulam na superfície da tela formando um bolo denso.
Se os contaminantes sólidos conseguirem contornar o sistema de filtração, as consequências para a resina reciclada final serão graves. Inicialmente, grandes volumes de sólidos causam um rápido cegamento da tela. Isso leva a paradas frequentes da máquina, pois os operadores interrompem a produção para trocas manuais de tela. Mais importante ainda, quaisquer sólidos que cheguem ao pellet final atuam como concentradores de tensão. Quando esses pellets são usados posteriormente em moldagem por injeção ou sopro de filme, as partículas rígidas criam pontos fracos graves. Isso inevitavelmente leva a falhas mecânicas, manchas superficiais e rasgos.
Embora os contaminantes sólidos atuem como intrusos externos, os géis representam um problema interno de polímero muito mais insidioso. Eles são frequentemente mal interpretados pelos operadores como apenas outra forma de sujeira. No entanto, a sua composição química e comportamento físico fazem deles os contaminantes fantasmas do mundo da reciclagem.
Os géis não são materiais estranhos. São partículas reais do próprio polímero que sofreram uma transformação física ou química adversa. Cientificamente falando, os géis são regiões localizadas de polímeros de peso molecular ultra-alto, cadeias poliméricas altamente reticuladas ou material oxidado. A olho nu, eles aparecem como manchas claras, ligeiramente turvas ou amareladas incrustadas na matriz plástica. Como o seu índice de refração é quase idêntico ao do polímero saudável circundante, eles permanecem virtualmente invisíveis até que o material seja processado em uma película fina. Nesse ponto, eles se manifestam como defeitos estruturais comumente conhecidos como olhos de peixe.
Ao contrário da sujidade, os géis raramente entram nas instalações com os resíduos brutos. Eles são gerados predominantemente durante o próprio processo de reciclagem. Se o polímero for exposto a calor excessivo durante períodos prolongados dentro da extrusora, as cadeias moleculares quebram-se e recombinam-se em estruturas reticuladas. Além disso, designs agressivos de parafusos podem introduzir cisalhamento mecânico extremo. Isso gera intenso atrito localizado e pontos de calor. O processamento de plásticos higroscópicos sem pré-secagem adequada também causa hidrólise. A umidade retida altera a estrutura molecular sob calor extremo.
O aspecto mais desafiador do gerenciamento de géis é a sua reologia física. Imagine um glóbulo macio e altamente viscoso chegando à tela de filtração. Em vez de parar e repousar na superfície como uma peça rígida de metal, o gel reage à imensa pressão de uma Linha de Pelotização de Plástico deformando-se. Ele se estica, alonga e literalmente abre caminho através dos poros microscópicos da tela de arame. Depois de passar pelo filtro e a pressão se normalizar, a memória elástica do polímero faz com que o gel volte à sua forma globular original. Ele se mistura perfeitamente com o pellet final.
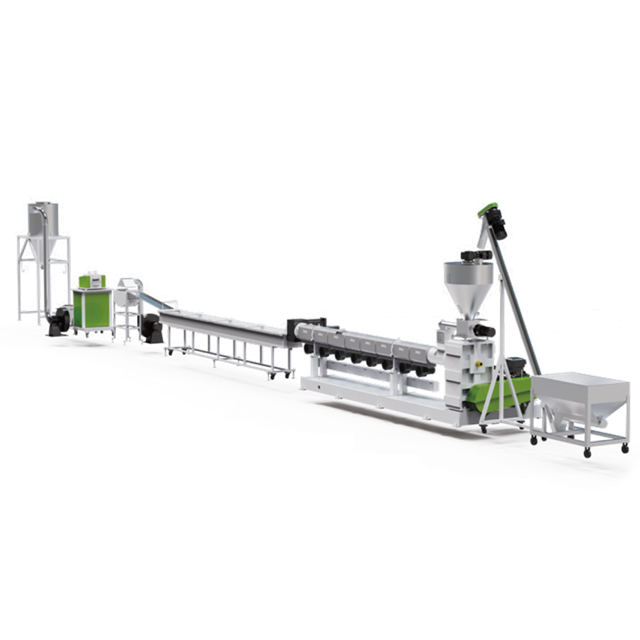
Para configurar eficazmente os equipamentos de reciclagem, os operadores devem compreender os contrastes distintos entre estas duas impurezas. Tratá-los com uma abordagem única garante o fracasso. A tabela abaixo descreve suas principais diferenças operacionais.
| Característica | Contaminantes Sólidos | Géis Anomalias de Polímeros |
|---|---|---|
| Estado Físico | Rígido, inflexível, não fundente. | Macio, elástico, altamente viscoso, deformável. |
| Origem | Impurezas externas como sujeira, metal, madeira, papel. | Polímeros internamente degradados ou reticulados. |
| Causa de entrada | Pré-classificação deficiente, lavagem inadequada. | Degradação térmica, alto cisalhamento, oxidação. |
| Dificuldade de Filtragem | Relativamente baixo. Facilmente capturado por telas de malha de arame padrão. | Muito alto. Deforma e comprime através de telas padrão sob pressão. |
| Aparência Visual | Manchas duras pretas, marrons ou opacas. | Olhos de peixe e pontas de flecha claros, turvos ou amarelados. |
Muitas instalações de reciclagem lutam incansavelmente contra a contaminação do gel. Isso acontece porque eles contam com tecnologias de filtragem desatualizadas, projetadas exclusivamente para capturar detritos duros.
As placas de disjuntor padrão equipadas com telas de arame simples operam com base em uma suposição errada. Eles assumem que o contaminante é maior que o tamanho dos poros e não mudará de forma. Quando um gel viscoelástico encontra um trocador de tela tradicional, a ação contínua de bombeamento direto da rosca da extrusora cria uma imensa contrapressão. Essa pressão atua como uma força motriz. Ele alonga o gel em um fio microscópico que flui através da área aberta da malha. Ironicamente, usar uma malha mais fina muitas vezes agrava o problema. Aumenta a contrapressão, o que força os géis através dos orifícios menores com velocidade ainda maior.
A tentativa de capturar géis através de camadas de telas de malha extremamente finas reduz drasticamente a área aberta do filtro. Isto leva a picos de pressão rápidos e perigosos dentro do cilindro da extrusora. A alta pressão de fusão força o operador a parar constantemente a linha de pelotização de plástico rígido para realizar trocas manuais de tela. Esta parada e partida constantes não apenas destrói o rendimento, mas também aumenta o tempo de residência do plástico que permanece dentro do barril aquecido. A exposição prolongada ao calor causa mais degradação térmica. Isto gera um novo lote de géis e cria um ciclo vicioso de contaminação.
Observando as recentes mudanças na indústria e as análises de mercado relativas aos plásticos reciclados, o cenário está evoluindo rapidamente. As marcas globais estão a comprometer-se com metas agressivas de economia circular. Como resultado, o limite aceitável para anomalias de polímeros caiu para perto de zero. A indústria está se afastando agressivamente da reciclagem mecânica básica. A filtração avançada por fusão e a desgaseificação profunda são agora padrões básicos obrigatórios.
Especificamente, os microgéis eram anteriormente ignorados em aplicações de baixo custo, como tubos agrícolas grossos. Hoje, eles são o principal ponto focal porque comprometem a resistência à tração e a capacidade de impressão de filmes de embalagens ultrafinos. Os dados de mercado mostram uma enorme valorização da resina de alta clareza e sem gel. Consequentemente, os recicladores progressivos são obrigados a adotar filtragem dinâmica a laser e geometrias de parafuso altamente otimizadas. As instalações que dependem de equipamentos legados estão sendo excluídas dos mercados premium.
Resolver a dupla ameaça de contaminantes sólidos e géis requer uma abordagem holística à engenharia de máquinas. As máquinas de pelotização premium integram filtragem avançada, termodinâmica precisa e desgaseificação superior para garantir uma produção livre de defeitos.
Para evitar que os géis passem, o sistema de filtração deve gerenciar a pressão de forma dinâmica. Os trocadores de tela contínuos permitem a substituição do meio filtrante sem parar a extrusora. Isso mantém uma área aberta constante e evita picos de pressão severos que forçam os géis através da malha. Para fluxos altamente contaminados, os filtros de raspagem contínua são incomparáveis. Utilizando uma lâmina raspadora rotativa contra uma placa de aço rígida perfurada a laser, esses sistemas removem fisicamente os géis macios da superfície milissegundos antes que a pressão da extrusora possa empurrá-los através dos microfuros.
Como o calor e o atrito atuam como os principais catalisadores para a formação do gel, o controle desses fatores termodinâmicos é fundamental. Máquinas de alta qualidade utilizam geometrias de parafuso otimizadas com relações específicas de comprimento/diâmetro adaptadas precisamente ao tipo de polímero. Por exemplo, o processamento de flocos duros requer diâmetros de rosca personalizados que variam de 100 mm a 150 mm e proporções L/D de 32 a 36. Zonas de mistura de baixo cisalhamento garantem que o plástico seja derretido suave e uniformemente. Ao evitar pontos críticos localizados e gerenciar a tensão de cisalhamento, a máquina interrompe efetivamente a degradação térmica que leva à reticulação.
A umidade e os compostos orgânicos voláteis presos no fundido aceleram a formação de gel através de hidrólise e oxidação. Os peletizadores modernos empregam zonas de desgaseificação de duplo vácuo localizadas estrategicamente ao longo do barril. À medida que o plástico fundido passa por essas zonas de descompressão, poderosas bombas de vácuo extraem o ar preso, o vapor e os voláteis da tinta. A remoção desses elementos reativos antes que o plástico chegue à cabeça de rosca garante um pellet final transparente, forte e sem gel.
Investir no maquinário correto exige combinar as capacidades mecânicas do equipamento com os desafios específicos da sua matéria-prima.
Uma auditoria completa do seu material de entrada não é negociável. Plásticos rígidos pós-consumo altamente contaminados requerem um pré-condicionamento robusto. Se a matéria-prima contiver altos níveis de etiquetas de papel e sujeira, a linha de pelotização deverá ser equipada com um alimentador forçado para serviço pesado e um sistema de filtragem primária agressivo. Por outro lado, se a matéria-prima for limpa, mas altamente propensa à degradação térmica, o foco deve mudar fortemente para designs de parafusos de baixo cisalhamento e filtros avançados de laser com captura de gel.
Polímeros rígidos possuem densidades aparentes e comportamentos de fusão únicos em comparação com filmes flexíveis. Uma linha especializada para materiais rígidos utiliza um perfil de parafuso específico projetado para lidar com flocos duros. As zonas de compressão e medição devem ser projetadas com precisão para aplicar trabalho mecânico suficiente para derreter os flocos duros sem cisalha-los excessivamente. Usar um parafuso de extrusão de filme padrão para flocos rígidos resulta inevitavelmente em atrito excessivo. Isso causa superaquecimento localizado e um grande aumento na geração de gel.
As operações modernas de reciclagem não podem depender apenas da supervisão manual. Os sistemas de controlador lógico automatizado são essenciais para o gerenciamento preventivo de contaminação. Esses sistemas monitoram continuamente os transdutores de pressão de fusão. Quando o sistema detecta um aumento sutil na pressão, isso indica que os sólidos estão bloqueando a tela e os géis correm o risco de serem espremidos. Ele aciona automaticamente um avanço de tela ou uma sequência de backflush. Isto mantém uma janela operacional segura e garante uma qualidade de saída consistente.
Mesmo com máquinas de última geração, é necessária uma disciplina operacional rigorosa para manter uma produção de alta qualidade e prolongar a vida útil do seu equipamento.
A maneira mais eficaz de proteger o sistema de filtragem da extrusora é interceptar os sólidos antes que eles cheguem à tremonha. A implementação rigorosa de tanques flutuantes, arruelas de fricção e separadores magnéticos reduz drasticamente a pressão de linha de base na extrusora. Isto permite que os filtros internos da máquina se concentrem exclusivamente em microcontaminantes e géis.
Os operadores devem equilibrar cuidadosamente o rendimento com a finura da filtração. Usar uma tela muito fina para o nível de contaminação do material causa um rápido aumento de pressão. É altamente recomendável usar um pacote de tela progressivo. Colocar uma malha mais grossa na frente de uma malha mais fina captura antecipadamente sólidos grandes e rígidos. Isso protege a delicada malha fina dedicada a capturar géis menores e deformáveis.
O polímero degradado inevitavelmente se acumula nas superfícies internas do cabeçote, da placa rompedora e do parafuso. Se não for limpo, esse material endurecido e carbonizado se rompe e entra na corrente de fusão como géis escuros e oxidados. É essencial implementar um cronograma rigoroso para puxar e limpar o parafuso. Combinar isso com a purga do barril com compostos especializados durante as paradas garante um produto consistentemente livre de defeitos.
No complexo mundo da reciclagem de plástico, compreender o seu inimigo é metade da batalha. Enquanto os contaminantes sólidos são intrusos externos que obstruem as telas, os géis são defeitos internos do polímero nascidos do calor e do estresse. Ambos arruinarão completamente a qualidade do produto final, mas gerenciá-los requer estratégias operacionais muito diferentes. Telas de malha padrão podem impedir a sujeira, mas é necessária uma filtragem avançada e dinâmica para impedir que os géis macios passem.
Ao combinar o controle de temperatura adequado, a geometria otimizada do parafuso e a moderna tecnologia de filtração, você pode resolver esses problemas complexos de extrusão. Se você está enfrentando fluxos de fusão inconsistentes ou defeitos visuais em sua resina reciclada, é hora de avaliar sua configuração atual. Atualize a arquitetura do seu equipamento e os protocolos operacionais hoje mesmo. Explore soluções avançadas na Jwell Recycling para garantir a produção de pellets reciclados puros e de alto valor.
Geralmente não. As máquinas padrão equipadas com telas de arame estáticas básicas têm dificuldades significativas com os géis porque essas partículas de polímero degradadas são macias e altamente elásticas. Sob a intensa pressão gerada dentro do cilindro de extrusão, os géis se deformam e se comprimem através dos orifícios microscópicos. Para removê-los completamente, as instalações devem utilizar tecnologias avançadas de filtração por fusão, como filtros a laser contínuos ou sistemas de filtração por fusão profunda. Eles raspam ou prendem fisicamente as partículas deformáveis antes que elas possam passar.
Olhos de peixe são defeitos visuais e estruturais normalmente causados por géis. Estas são partículas de polímero não fundidas, altamente oxidadas ou reticuladas que perderam suas características normais de fluxo de fusão. Durante o processo de extrusão do filme soprado ou do filme fundido, o plástico saudável circundante se estica levemente, mas a partícula rígida do gel não se estica. Isso cria um centro rígido cercado por uma deformação semelhante a um halo, semelhante a um olho de peixe. Compromete gravemente a resistência à tração e a clareza estética do filme.
A frequência das trocas de filtro depende inteiramente do nível de contaminação da matéria-prima e do tamanho da malha usada. Flocos pós-consumo altamente contaminados podem exigir trocas manuais de tela a cada poucas horas, causando paradas significativas na produção. No entanto, a atualização para um trocador de tela contínuo de pistão duplo ou um sistema de retrolavagem automatizado permite que a máquina troque ou limpe os filtros automaticamente com base nas leituras internas de pressão de fusão. Isto elimina efetivamente a parada manual e evita a extrusão do gel induzida por pressão.
Sim, os requisitos de engenharia são muito diferentes. Uma linha projetada para plásticos rígidos apresenta geometrias de rosca específicas adaptadas para fusão gradual. Isto evita a alta tensão de cisalhamento que degrada os flocos rígidos em géis. Além disso, os sistemas de alimentação são diferentes. As linhas rígidas normalmente utilizam alimentadores forçados volumétricos ou gravimétricos para empurrar flocos densos diretamente para dentro do barril. As linhas de filme padrão contam com cortadores-compactadores para densificar materiais leves e macios antes da extrusão. Usar a configuração correta evita a degradação térmica e minimiza a formação de gel.
O método mais confiável para testar o conteúdo de gel em pellets reciclados é executar um lote de amostras através de uma linha de filme soprado ou de filme fundido em escala laboratorial. Como os géis têm um índice de refração semelhante ao do polímero base, eles são difíceis de detectar em um pellet espesso. A extrusão do material em uma película fina medindo cerca de 20 a 50 mícrons expõe os géis como olhos de peixe visíveis. Os operadores podem então contar o número de defeitos por metro quadrado para determinar se o lote atende aos padrões de controle de qualidade.
Sim, a umidade é um importante catalisador para a formação de gel, especialmente em materiais higroscópicos como PET ou náilon. Quando o plástico úmido é aquecido dentro do cilindro da extrusora, a água retida se transforma em vapor e causa uma reação química conhecida como hidrólise. Esta reação quebra as cadeias poliméricas, levando a uma grave degradação molecular. O material degradado reticula e forma géis duros. Garantir que seu material esteja devidamente seco e utilizar zonas de desgaseificação de duplo vácuo no cilindro da extrusora eliminará efetivamente os géis induzidos pela umidade.


