
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-15 Origem:alimentado


Jogar resíduos plásticos úmidos diretamente em uma extrusora é uma forma garantida de arruinar sua produção. Um problema persistente no chão de fábrica é o perigoso equívoco de que todos os plásticos absorvem a umidade exatamente da mesma maneira. Depender de uma abordagem de secagem padrão e única para todos inevitavelmente fará com que toda a sua linha de produção falhe. O resultado? Energia elétrica desperdiçada, degradação mecânica severa e lotes totalmente rejeitados.
Neste guia de engenharia, detalharemos as características distintas de umidade de vários polímeros. Ao compreender a ciência dos materiais subjacentes, você aprenderá exatamente como combinar suas resinas específicas com as tecnologias de secagem apropriadas. Essa precisão é a única maneira de garantir uma extrusão perfeita e uma produção de pellets de alta qualidade.
No domínio do processamento de polímeros, o controle de umidade é sem dúvida a variável mais significativa que afeta a qualidade do produto final. A falha na extração adequada de água das resinas plásticas antes que elas entrem na fase de extrusão desencadeia uma cascata de falhas mecânicas, químicas e visuais. Essas falhas podem facilmente arruinar o valor de produção de um turno inteiro.
Quando pellets de plástico úmidos entram no cilindro aquecido de uma extrusora, a temperatura ambiente excede rapidamente o ponto de ebulição da água. Conseqüentemente, qualquer umidade residual presa na superfície ou no interior do pellet transforma-se instantaneamente em vapor. A água se expande para aproximadamente 1.700 vezes seu volume original ao ser convertida de líquido em gás. Esta expansão violenta cria flutuações de pressão severas e imprevisíveis dentro do cilindro de extrusão.
Para o operador da máquina, esse vapor retido se manifesta como defeitos visuais e estruturais distintos. Você observará frequentemente marcas espalhadas, comumente chamadas na indústria como listras prateadas. Bolhas internas, vazios superficiais e um acabamento superficial geral áspero e poroso também são indicadores padrão de material úmido. Estes defeitos comprometem gravemente a estabilidade dimensional do perfil extrudado.
Além de meras falhas cosméticas, a umidade inflige graves danos químicos a certos polímeros através de um processo destrutivo conhecido como hidrólise. Esta reação química ocorre quando as moléculas de água interagem com cadeias poliméricas sob condições de alto calor e cisalhamento. A água quebra efetivamente as ligações moleculares, reduzindo drasticamente o peso molecular geral do material.
A alimentação de material carregado de umidade e preparado inadequadamente em uma máquina de pelotização de plástico altera permanentemente as propriedades físicas do plástico. Os pellets reciclados resultantes sofrerão de resistência à tração drasticamente reduzida, resistência ao impacto reduzida e fragilidade extrema. Ao contrário dos defeitos superficiais que podem ser fundidos novamente, a hidrólise é uma degradação química permanente. Uma vez que essas cadeias poliméricas são quebradas na fase fundida, a integridade mecânica do plástico é perdida para sempre.
Para implementar uma estratégia de secagem eficaz e energeticamente eficiente, os operadores devem primeiro compreender como os vários polímeros interagem com a umidade ambiente. Os plásticos são amplamente categorizados em dois grupos principais com base em sua afinidade molecular pela água.
Os polímeros não higroscópicos possuem uma estrutura molecular densa que simplesmente não atrai ou absorve água para o núcleo do pellet. Em vez disso, a umidade só se acumula na parte externa. Isso normalmente acontece como resultado da condensação ambiental. Por exemplo, material frio trazido para um ambiente de fábrica quente e úmido irá suar imediatamente.
Exemplos comuns de plásticos não higroscópicos incluem polietileno, polipropileno, poliestireno e cloreto de polivinila. Os requisitos de preparação para esses materiais são mínimos. Como a umidade é estritamente superficial, os operadores só precisam passar ar ambiente quente sobre o material para evaporar a condensação da superfície antes da extrusão.
Em total contraste, os polímeros higroscópicos têm uma forte afinidade molecular pela água. Sua estrutura atua notavelmente como uma esponja microscópica. Eles retiram ativamente a umidade ambiente do ar circundante e a prendem profundamente no núcleo do pellet.
Plásticos higroscópicos bem conhecidos incluem tereftalato de polietileno, náilon, policarbonato, acrilonitrila butadieno estireno e ácido polilático. Extrair água desses materiais é extremamente exigente. O calor superficial por si só é completamente insuficiente. Os operadores devem utilizar equipamento auxiliar especializado que crie um ambiente localizado de ar extremamente seco com um ponto de orvalho notavelmente baixo. Alternativamente, os sistemas de vácuo profundo podem retirar fisicamente a umidade da estrutura molecular interna.
Olhando para o panorama industrial mais amplo, o setor da reciclagem de plásticos está atualmente a passar por uma grande mudança impulsionada por mandatos globais de sustentabilidade. Os proprietários das marcas estão exigindo porcentagens mais altas de resinas recicladas pós-consumo em suas embalagens. Consequentemente, a tolerância à degradação induzida pela humidade desapareceu. Analistas da indústria observam uma rápida transição dos sistemas básicos de ar quente para tecnologias altamente avançadas e eficientes em termos de dessecantes e secagem por infravermelho. Os processadores agora percebem que atender a padrões de qualidade rigorosos e virgens para materiais reciclados é quimicamente impossível sem dominar a extração de umidade interna.
A seleção da tecnologia de secagem correta requer uma combinação cuidadosa do mecanismo de ação do equipamento com as características específicas de umidade do polímero. A moderna indústria de reciclagem de plásticos depende fortemente de quatro tecnologias primárias de secagem.
Operando com um princípio convectivo muito simples, os secadores de ar quente aspiram o ar ambiente da fábrica, aquecem-no até uma temperatura alvo especificada e sopram-no continuamente através de um funil cheio de pellets de plástico. O ar aquecido absorve a água superficial e exala o ar úmido para a atmosfera. Eles são altamente eficientes em termos energéticos e acessíveis para materiais não higroscópicos. No entanto, eles são totalmente ineficazes para remover a umidade interna profundamente aprisionada.
Os secadores dessecantes servem como padrão ouro para o processamento de plásticos de engenharia. Em vez de depender do ar ambiente da fábrica, esses sistemas utilizam um sofisticado processo de circuito fechado. O ar é forçado através de leitos dessecantes contendo sílica gel ou peneiras moleculares sintéticas. Isso retira a umidade do ar, criando um ambiente ultra-seco com um ponto de orvalho oscilando em torno de 40 graus Celsius negativos. Este ar agressivamente seco é então aquecido e circulado através do funil de material, gerando um déficit de pressão de vapor que literalmente retira a umidade interna dos pellets de plástico.
Além disso, os secadores a vácuo aproveitam a física da pressão atmosférica para remover a água rapidamente. Ao colocar os pellets de plástico em uma câmara selada e resistente e aplicar um vácuo profundo, o ponto de ebulição da água é drasticamente reduzido. Este fenômeno físico permite que a umidade interna se transforme em vapor e seja extraída em temperaturas muito mais baixas do que os métodos convectivos tradicionais. Isto é ideal para materiais sensíveis ao calor que podem se degradar termicamente em um funil dessecante padrão.
Os secadores infravermelhos utilizam comprimentos de onda específicos de radiação eletromagnética para aquecer diretamente o núcleo do pellet de plástico. Isso evita a necessidade de transferência de calor por convecção do ar circundante. A transferência direta de energia faz com que a umidade dentro do pellet evapore rapidamente enquanto simultaneamente cristaliza a camada externa do material. A secagem infravermelha é especificamente celebrada por sua eficácia no processamento de PET amorfo, pois a rápida cristalização evita que o material fique pegajoso durante a fase de aquecimento.
Aplicar a metodologia de secagem errada a um polímero resultará na remoção incompleta da umidade ou no desperdício de grandes quantidades de energia elétrica. Aqui está um guia prático de engenharia sobre como os operadores devem combinar métodos com classes de materiais específicas.
Para plásticos básicos como polietileno e polipropileno, a secagem com ar quente é a combinação perfeita. Como esses materiais acumulam apenas umidade superficial devido às mudanças de temperatura ambiente, soprar ar ambiente aquecido através da tremonha é completamente suficiente. Utilizar um secador dessecante de alta qualidade para plásticos básicos é uma despesa de capital desnecessária e um desperdício de energia.
Por outro lado, plásticos de engenharia como ABS, policarbonato e nylon exigem secagem dessecante. Estas resinas sofrem severa degradação mecânica se a umidade interna não for cuidadosamente extraída. Eles exigem pontos de orvalho rigorosos e tempos de residência específicos e prolongados. Tentar secar o nylon com um secador de ar quente padrão deixará o núcleo completamente saturado, prejudicando o resultado da extrusão.
Biopolímeros sensíveis ao calor, como o ácido polilático, apresentam um desafio de fabricação único. O PLA é altamente higroscópico, mas possui uma temperatura de transição vítrea muito baixa. Se expostos a altas temperaturas em um secador padrão, os pellets de PLA amolecem rapidamente, grudam e formam aglomerados enormes que bloqueiam a garganta de alimentação da tremonha. Portanto, a secagem precisa a vácuo em baixa temperatura ou a secagem com dessecante em baixa temperatura é obrigatória.
| Tipo de polímero | tipo umidade | temperatura e tempo | ideais do alvo da tecnologia de secagem |
|---|---|---|---|
| Polietileno e Polipropileno | Somente superfície | Secador de ar quente | 80-90°C por 1-2 horas |
| Tereftalato de polietileno | Interno (Altamente Higroscópico) | Dessecante / Infravermelho | 160-180°C por 4-6 horas |
| Nylon | Interno (higroscópico) | Secador dessecante | 75-80°C por 2-4 horas |
| Policarbonato | Interno (higroscópico) | Secador dessecante | 120-125°C por 3-4 horas |
| Ácido Polilático | Interno (sensível ao calor) | Dessecante a vácuo/baixa temperatura | 45-50°C por 4-6 horas |
O tereftalato de polietileno continua sendo um dos plásticos mais amplamente reciclados em todo o mundo. No entanto, é notoriamente um dos materiais mais exigentes para processar corretamente. Dominar seu perfil de umidade é a linha divisória absoluta entre resina de alto valor e sucata inútil.
O PET é agressivamente higroscópico, absorvendo muito rapidamente a umidade ambiente do chão de fábrica. Além disso, é excepcionalmente suscetível à hidrólise em temperaturas típicas de fusão, que variam de 260 a 280 graus Celsius. Ao processar flocos de PET pós-consumo, os operadores também devem gerenciar ativamente o estado físico do material. O PET amorfo deve passar por uma fase de cristalização antes da secagem em alta temperatura. Caso contrário, o material irá amolecer, tornar-se intensamente pegajoso e formar pontes no funil de secagem, interrompendo a produção.
A principal métrica de qualidade comercial no processamento de PET é a Viscosidade Intrínseca. Esta métrica mede o peso molecular e a integridade estrutural do polímero. Se o PET for extrudado mesmo com vestígios microscópicos de umidade interna, a hidrólise romperá agressivamente as cadeias poliméricas. Isso causa uma queda acentuada e irreversível na Viscosidade Intrínseca.
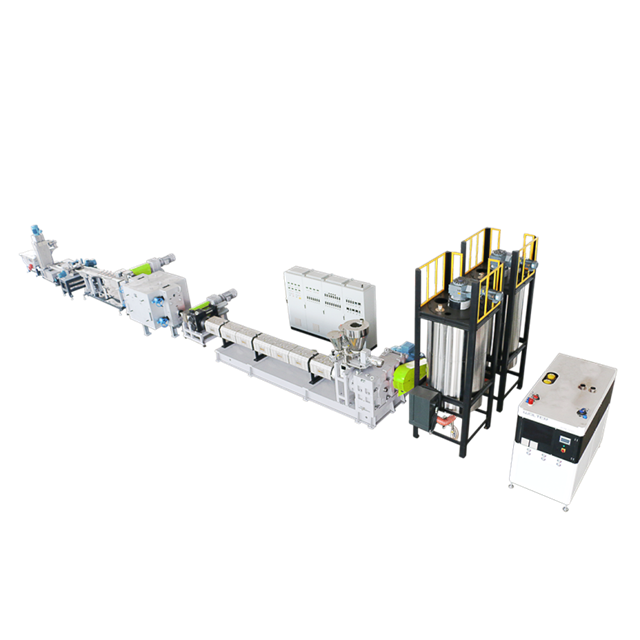
A pré-secagem adequada é a única maneira física de manter a integridade estrutural do plástico durante a produção de pellets PET . Por exemplo, sistemas como a linha de pelotização de parafuso único JWT PET são projetados para processar flocos devidamente cristalizados e secos com eficiência. O PET reciclado de alta qualidade destinado a aplicações lucrativas de garrafa a garrafa depende inteiramente da obtenção de níveis de umidade ultrabaixos antes do derretimento. Sem um controle rigoroso do ponto de orvalho e um tempo de residência adequado, os pellets resultantes serão demasiado frágeis para serem soprados em novas garrafas.
Um equívoco persistente e caro dentro da indústria de reciclagem de plásticos é que máquinas de extrusão avançadas podem substituir completamente a necessidade de equipamentos auxiliares de secagem. Embora as extrusoras modernas possuam excelentes capacidades de tratamento de umidade, elas não substituem de forma alguma a preparação adequada do material.
Equipamentos de extrusão de alto desempenho são projetados intencionalmente para lidar com substâncias voláteis. Sistemas avançados, como uma linha de pelotização de parafuso duplo de alto torque , apresentam múltiplas zonas de ventilação e desgaseificação a vácuo estrategicamente posicionadas ao longo do comprimento do barril aquecido. À medida que o plástico derrete e é amassado agressivamente pelos parafusos giratórios entrelaçados, essas zonas de vácuo extraem ativamente a umidade residual da superfície, os gases atmosféricos retidos e os compostos orgânicos voláteis da poça de fusão. A alta renovação da área superficial proporcionada por relações específicas entre comprimento e diâmetro torna este processo de desgaseificação altamente eficiente.
Apesar destas capacidades avançadas de ventilação, a pré-secagem completa continua crítica para todos os materiais higroscópicos. A razão está enraizada no cronograma físico do próprio processo de extrusão. A hidrólise ocorre quase instantaneamente no momento em que um polímero higroscópico úmido transita para um estado fundido.
Em uma extrusora de rosca dupla, o material derrete nas zonas iniciais de compressão e transição. Isso acontece muito antes de atingir fisicamente a primeira saída de vácuo. No momento em que a zona de vácuo extrai o vapor em expansão, as ligações químicas do polímero já foram rompidas. Portanto, embora uma configuração de parafuso duplo seja excepcional na remoção de umidade superficial e compostos voláteis, confiar apenas na ventilação do barril para remover a umidade interna ainda resultará em degradação molecular permanente. A ventilação a vácuo é um complemento necessário para uma secagem adequada, nunca uma substituição total.
A integração adequada de equipamentos auxiliares é a única forma de evitar que a umidade residual comprometa o seu produto final. A sinergia de equipamentos vai além de apenas conectar máquinas. Requer combinar matematicamente a capacidade do seu secador com a sua configuração de extrusão específica.
Para garantir o desempenho ideal, a capacidade da tremonha do secador deve ser cuidadosamente calculada em relação ao rendimento da produção, normalmente medido em quilogramas por hora. Cada polímero determina um tempo de residência específico para obter a extração completa da umidade. Por exemplo, como o náilon geralmente requer quatro horas de secagem contínua, uma instalação que opera uma extrusora a 500 quilogramas por hora deve utilizar um funil capaz de conter no mínimo 2.000 quilogramas.
O subdimensionamento deste componente crítico força os operadores a empurrar o material através do sistema prematuramente, deixando o núcleo interno dos pellets saturado. Por outro lado, um funil superdimensionado expõe a resina a um estresse térmico prolongado, levando à degradação severa e ao amarelecimento perceptível. Sempre calcule o tamanho da tremonha usando a densidade aparente do material, que determina quanto espaço físico os pellets realmente ocupam.
Secar perfeitamente o plástico na tremonha é apenas o primeiro passo. Você deve proteger agressivamente o material após ele sair da secadora. O ar ambiente da fábrica contém altos níveis de umidade natural. Polímeros higroscópicos recém-secos agirão como um vácuo, reabsorvendo imediatamente a umidade do ar.
O transporte de pellets secos através de recipientes ao ar livre ou tubos pneumáticos padrão prejudica horas de secagem. As instalações devem utilizar sistemas de transporte em circuito fechado que transportam material usando ar ultra-seco ou gás inerte. Os carregadores a vácuo são altamente eficazes para esta tarefa, puxando o material diretamente do secador para a garganta de alimentação da extrusora sem expô-lo às condições ambientais. Certifique-se de que todos os tubos de transporte estejam fortemente isolados para evitar a formação de condensação interna e o gotejamento diretamente no fluxo de material fundido aquecido.
Os secadores dessecantes requerem manutenção rigorosa e programada para funcionar corretamente ao longo do tempo. Os operadores devem monitorar continuamente o ponto de orvalho do sistema durante a operação. Um ponto de orvalho baixo é a única garantia de ar de processamento extremamente seco. Como os leitos dessecantes se degradam e perdem sua capacidade de absorção com o tempo, as equipes de manutenção devem inspecionar os grânulos dessecantes a cada seis meses, sem falhas. Os filtros de ar de retorno requerem inspeção diária e limpeza completa. Os filtros entupidos reduzem drasticamente o fluxo de ar, o que significa que o núcleo do pellet permanecerá molhado apesar da máquina funcionar na potência máxima.
A resposta curta é absolutamente não, em hipótese alguma. O PET é um polímero altamente higroscópico por natureza, o que significa que absorve a umidade profundamente em sua estrutura molecular interna. Os secadores de ar quente apenas removem a umidade da superfície do pellet usando ar ambiente de fábrica, que naturalmente contém umidade. Soprar ar úmido sobre o PET nunca secará o núcleo. O processamento do PET com umidade interna causa uma rápida queda na Viscosidade Intrínseca, tornando o produto final extremamente quebradiço e sujeito a estilhaços. Você deve usar um secador dessecante ou um sistema infravermelho para atingir o ponto de orvalho estrito necessário para a remoção profunda da umidade.
A adivinhação não tem lugar em ambientes profissionais de fabricação de plástico. Você simplesmente não pode dizer se um pellet está seco olhando para ele ou sentindo-o. Você deve usar equipamento de teste analítico preciso para verificação. O método mais preciso é a titulação química Karl Fischer, que mede o conteúdo interno exato de água em partes por milhão. Por exemplo, o PET deve ser seco abaixo de 50 partes por milhão, enquanto o policarbonato normalmente requer níveis abaixo de 200 partes por milhão. Sempre retire a amostra de teste diretamente da saída do reservatório do secador, pois o material deixado sobre a mesa já terá reabsorvido a umidade ambiente, gerando resultados falsos.
Os níveis de umidade aceitáveis variam drasticamente dependendo do polímero específico. Para materiais não higroscópicos como o polietileno, níveis de umidade em torno de 0,1% a 0,2% são geralmente aceitáveis, uma vez que a água está apenas na superfície. No entanto, os plásticos de engenharia exigem controles muito mais rígidos. O nylon deve ser seco abaixo de 0,1%, o policarbonato abaixo de 0,02% e o PET deve ser rigorosamente seco abaixo de 0,005%. Exceder estes limites específicos irá desencadear hidrólise e defeitos visuais durante a fase de fusão.
Quando os plásticos higroscópicos são derretidos enquanto estão molhados, as moléculas de água reagem violentamente com as cadeias poliméricas em um processo denominado hidrólise. Esta reação literalmente corta as longas cadeias poliméricas em segmentos mais curtos. Cadeias poliméricas mais curtas resultam em peso molecular mais baixo. Em termos práticos, isso significa que o plástico extrudado final sofrerá de fragilidade severa, resistência à tração drasticamente reduzida e baixa resistência ao impacto. Um produto que deveria ser durável irá rachar ou quebrar facilmente sob estresse mínimo.
Sim, ele lida com a umidade residual de forma muito mais eficaz durante a fase de fusão devido ao design mecânico avançado dos parafusos entrelaçados. Os sistemas de parafuso duplo renovam constantemente a área de superfície do fundido, expondo os gases aprisionados diretamente a múltiplas zonas de desgaseificação a vácuo ao longo do cilindro. Estas zonas extraem agressivamente vapor e compostos orgânicos voláteis. No entanto, você não pode confiar inteiramente nas aberturas de vácuo da extrusora. A pré-secagem permanece absolutamente crítica para todos os materiais higroscópicos porque a hidrólise química ocorre no momento em que o plástico começa a derreter, muito antes de chegar à ventilação.
A secagem excessiva é um erro altamente caro que ocorre quando o plástico permanece na secadora por muito tempo ou quando as temperaturas de secagem são muito altas. Os plásticos são altamente sensíveis à exposição prolongada ao calor. A principal consequência é a degradação térmica severa, onde as cadeias poliméricas se quebram, reduzindo significativamente a resistência mecânica do produto final. Em segundo lugar, você notará uma mudança permanente de cor; os plásticos transparentes ou brancos ficarão amarelos ou castanhos escuros devido à oxidação térmica. Finalmente, o calor excessivo faz com que aditivos químicos caros e críticos volatilizem e evaporem do plástico.
Pronto para atualizar sua produção de extrusão? Pare de deixar a umidade ditar suas taxas de rejeição. Se você precisa de uma configuração avançada de parafuso único para processamento estável de PET ou de uma linha de parafuso duplo de alto torque com desgaseificação a vácuo superior, é fundamental combinar o equipamento certo com o seu material. Explore soluções de extrusão líderes do setor na Jwell Recycling e garanta que sua linha de produção seja projetada para produção de pellets perfeita e de alta qualidade.


