
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-11-05 Origem:alimentado


Se você administra uma linha de composição, já conhece a dor de cabeça dos pontos fracos, manchas superficiais e propriedades mecânicas flutuantes em seus produtos finais. Esses defeitos frustrantes geralmente remontam a uma única causa raiz durante a fase de composição. Essa causa é a má dispersão do enchimento. Quando pós inorgânicos finos se aglomeram, eles agem como pedras abrasivas. Eles aceleram o desgaste das máquinas, bloqueiam as telas dos filtros e, por fim, destroem a integridade estrutural da matriz polimérica.
Dados recentes do mercado destacam uma enorme mudança global em direção a formulações hipercheias. Impulsionados pelos custos voláteis da petroquímica virgem e pelas exigências cada vez mais rigorosas de redução de carbono, os fabricantes de plásticos estão a aumentar as taxas de enchimento para níveis mais elevados do que nunca. Agora é comum ver cargas de carbonato de cálcio ou talco atingindo 75 a 85 por cento. Esta não é mais apenas uma tática de redução de custos. Tornou-se uma base obrigatória para manter a rentabilidade. No entanto, o processamento dessas proporções extremas de enchimento expõe todos os pequenos pontos fracos da sua linha de extrusão, tornando a tecnologia de dispersão avançada absolutamente crítica.
No centro deste desafio de engenharia está a extrusora de composição. Nesta análise técnica, examinaremos exatamente como a mecânica da extrusora determina a mistura por fusão. Também examinaremos os parâmetros de projeto específicos e os equipamentos posteriores necessários para obter uma dispersão homogênea e perfeita em cada execução.
Alcançar a dispersão ideal da carga requer controle preciso sobre cisalhamento mecânico e energia térmica. Antes de examinar projetos específicos de máquinas, você deve compreender as regras básicas que regem o processo de fusão.
Em plásticos industriais, um masterbatch de enchimento é uma mistura densamente concentrada de partículas inorgânicas suspensas em uma resina transportadora como polietileno, polipropileno ou poliestireno. As fábricas misturam esses pellets concentrados com polímeros virgens posteriormente no ciclo de fabricação. Esta estratégia reduz drasticamente os custos das matérias-primas, ao mesmo tempo que altera as propriedades físicas do produto final.
A indústria depende fortemente de materiais como carbonato de cálcio, talco, sulfato de bário e dióxido de titânio. Cada pó desempenha um papel estrutural distinto. O talco aumenta significativamente a rigidez dos pára-choques automotivos, enquanto o carbonato de cálcio reduz os custos de produção de sacos tecidos e filmes soprados. O obstáculo da engenharia surge da física desses pós ultrafinos. Por possuírem uma energia superficial incrivelmente alta, as partículas atraem-se naturalmente, ligando-se em aglomerados teimosos e duros como rocha, conhecidos como aglomerados.
A dispersão é a separação mecânica e a distribuição uniforme dessas partículas individuais por todo o plástico derretido. Se a sua linha de composição não tiver a força de cisalhamento necessária, esses aglomerados naturais sobreviverão completamente intactos ao processo de extrusão.
No chão de fábrica, aglomerados não dispersos são desastrosos. Nas operações de filme soprado, os operadores os chamam de olhos de peixe. Esses nódulos duros e visíveis rasgam a delicada bolha do filme e prejudicam a clareza óptica. Em peças estruturais moldadas por injeção, a má dispersão cria concentradores de tensão severos que prejudicam a resistência ao impacto. Além disso, estes aglomerados sobreviventes cegam rapidamente as telas do filtro da extrusora. Isso desencadeia picos perigosos na pressão de fusão, força desligamentos obrigatórios da linha e causa desgaste abrasivo agressivo nos elementos do parafuso.
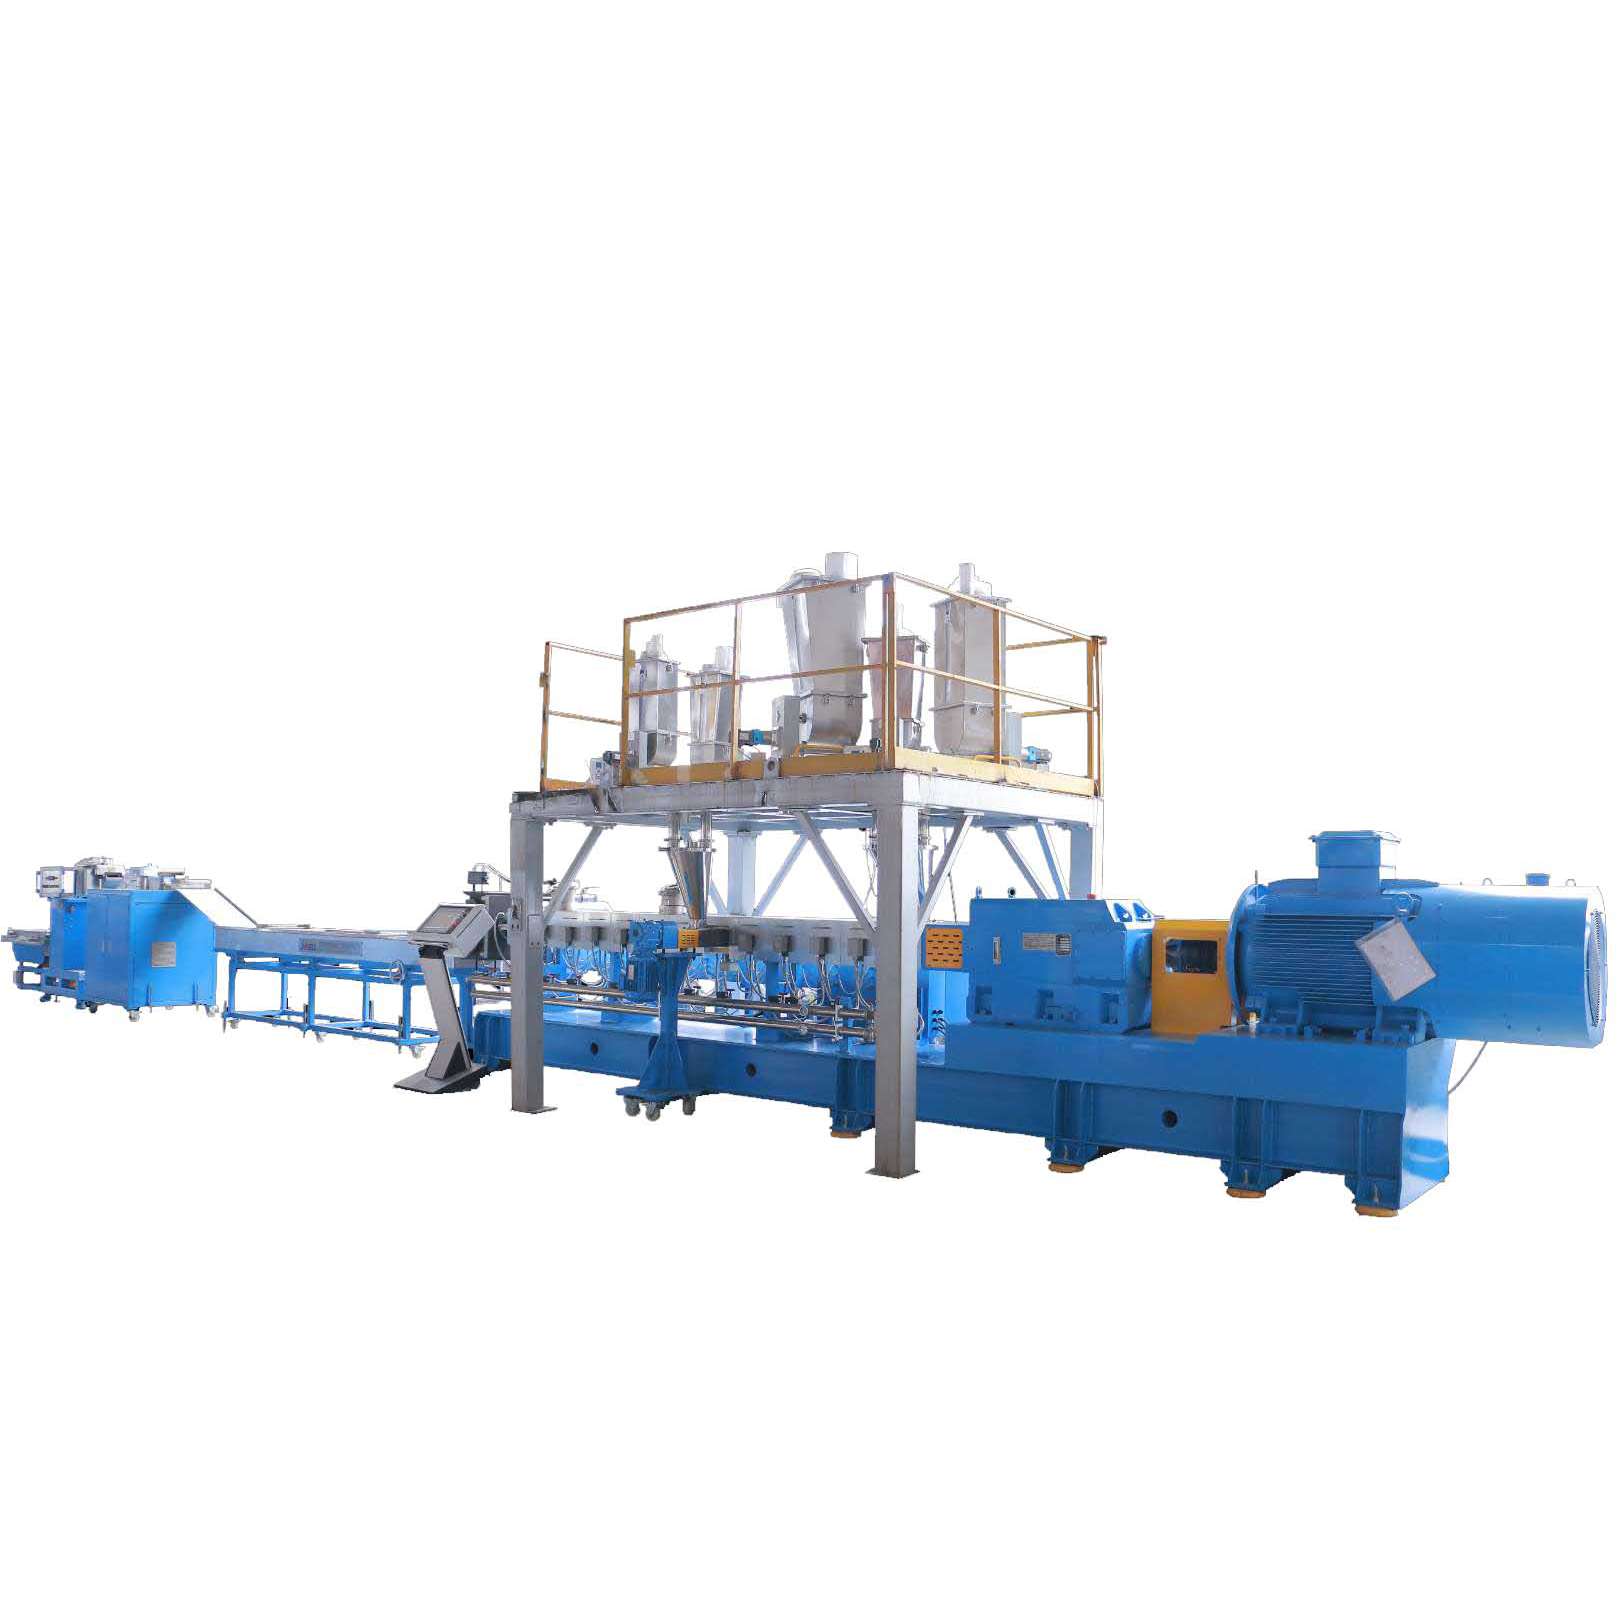
Quando você está compondo plásticos com muito enchimento, a escolha do maquinário determina sua taxa de fracasso ou sucesso. Extrusoras de parafuso único funcionam bem para fusão e transporte básicos. No entanto, eles dependem quase inteiramente do fluxo de arrasto. Eles simplesmente não possuem o deslocamento positivo ou a ação de mistura caótica necessária para esmagar pós fortemente ligados.
Extrusoras de rosca dupla co-rotativas são o padrão obrigatório para a produção de masterbatch. O design entrelaçado dos parafusos duplos força a renovação contínua da superfície. Esta geometria especializada proporciona mistura distributiva para espalhar o pó uniformemente, juntamente com mistura dispersiva agressiva para pulverizar fisicamente os aglomerados.
| da intensidade de cisalhamento | do mecanismo de mistura | do tipo extrusora | para altas cargas de enchimento |
|---|---|---|---|
| Parafuso Único | Fluxo de arrasto, foco distributivo | Baixo a Médio | Pobre. Alto risco de aglomeração e cegamento de filtros. |
| Parafuso duplo co-rotativo | Deslocamento positivo, ação dispersiva caótica | Extremamente alto | Excelente. O padrão indiscutível da indústria. |
A física central da dispersão depende da tensão de cisalhamento mecânico. À medida que o plástico derretido e o pó seco percorrem o cilindro aquecido, os parafusos giratórios comprimem agressivamente a mistura através de espaços incrivelmente apertados. Esta ação gera cisalhamento hidrodinâmico massivo.
Para alcançar a verdadeira dispersão, esta tensão aplicada deve superar as forças de van der Waals que mantêm os aglomerados de pó unidos. Uma vez que os aglomerados se desfaçam, o sistema deve facilitar imediatamente a molhagem. A umectação é o processo em que a resina líquida viscosa flui para as lacunas microscópicas das partículas recém-separadas, revestindo-as inteiramente. Se a resina não molhar as partículas, elas simplesmente reaglomerar-se-ão no segundo em que saírem da cabeça de roscar.
A geometria interna do cano é totalmente modular, permitindo que os engenheiros construam o perfil de cisalhamento de forma personalizada. A relação comprimento-diâmetro determina o tempo total de permanência do material. Como as fórmulas hiperpreenchidas exigem janelas de processamento mais longas para fusão e umedecimento completos, máquinas modernas de alto desempenho, como a série CJWH Twin-Screw, oferecem relações L/D personalizáveis que variam de 32:1 até 64:1.
Os eixos dos parafusos utilizam elementos modulares específicos. Os elementos de transporte apresentam passagens profundas para mover o material rapidamente. Os blocos de amassar são os burros de carga da mistura dispersiva. Ao escalonar esses blocos em ângulos de 45, 60 ou 90 graus, você pode definir com precisão a quantidade exata de força de cisalhamento e refluxo de material necessária para sua receita específica.
Gerenciar a viscosidade do fundido é um ato de equilíbrio constante. Se você definir as temperaturas do barril muito baixas, o polímero permanecerá rígido e altamente viscoso. Isto gera um atrito perigoso que pode quebrar as cadeias de polímero e degradar a resina. Em contraste, se as temperaturas ficarem muito altas, o derretimento torna-se aguado. Um fundido aquoso não pode transferir a força de cisalhamento cinético para os aglomerados de pó, resultando em uma dispersão terrível.
Para evitar isso, as extrusoras industriais utilizam controladores de temperatura PID multizona emparelhados com sistemas de resfriamento de água em circuito fechado. Isso permite que os operadores criem um perfil térmico altamente direcionado. O polímero permanece espesso o suficiente para esmagar aglomerados nas zonas de amassamento sem sofrer degradação térmica.
Os pós inorgânicos absorvem naturalmente a umidade do ar da fábrica. Além disso, o processo de mistura a seco retém grandes volumes de ar ambiente dentro da massa de pó. Se você não extrair esses gases voláteis durante a extrusão, eles se expandirão violentamente à medida que o plástico sai da matriz, criando vazios microscópicos e formação de espuma nos pellets finais.
As linhas de composição avançadas incorporam zonas agressivas de ventilação a vácuo localizadas logo após as seções de mistura primária. Ao aplicar um vácuo profundo na mistura fundida, o sistema remove o ar preso, a umidade e os gases de baixo peso molecular. Isto densifica o fundido e melhora enormemente a adesão química entre o pó e o plástico.
Na verdade, a dispersão perfeita começa antes que as matérias-primas entrem no cilindro da extrusora. Uma causa enorme e muitas vezes ignorada da má mistura é a segregação do material dentro do funil de alimentação. Os pellets de resina plástica são grandes e pesados. Por outro lado, pós como o carbonato de cálcio são incrivelmente finos e leves.
Se você pré-misturar esses materiais contrastantes e despejá-los em um funil básico, as vibrações da máquina farão com que os pellets pesados afundem enquanto o pó leve flutua até o topo. A extrusora então recebe proporções oscilantes de plástico para pó. Sob estas condições, uma dispersão consistente é matematicamente impossível.
Para eliminar esta variável, as modernas instalações de composição abandonam a mistura manual e as tremonhas volumétricas. Em vez disso, integram um sistema de alimentação totalmente automático para garantir estabilidade.
Os alimentadores gravimétricos com perda de peso pesam continuamente o material à medida que ele é descarregado na máquina. Utilizando células de carga sensíveis e algoritmos de controle de alta velocidade, esses sistemas ajustam a velocidade do sem-fim em tempo real. Isso garante que a proporção exata e matematicamente formulada de resina, pó e aditivos líquidos caia diretamente na garganta de alimentação, estabelecendo uma linha de base perfeita para o processo de mistura.
Mesmo em linhas de alta tecnologia, as operadoras ocasionalmente enfrentam falhas de dispersão. Quando ocorre aglomeração, geralmente indica falta de cisalhamento, mau perfil de temperatura ou falta de modificadores químicos.
Seu primeiro passo é o ajuste mecânico. Aumentar a rotação do motor principal eleva a taxa de cisalhamento, fornecendo mais energia cinética para esmagar aglomerados teimosos. Se os ajustes mecânicos não resolverem o problema, você deverá examinar a química. A adição de agentes de acoplamento como silanos ou titanatos altera a energia superficial do pó. Esta modificação química torna o pó inorgânico altamente compatível com o plástico orgânico, reduzindo drasticamente a sua necessidade natural de aglomerar-se.
A baba aparece como um anel de material degradado e crocante que se acumula ao redor da matriz de extrusão. Consiste em frações de polímero separadas e partículas de pó não revestidas que são expelidas sob alta pressão. Eventualmente, essa crosta se rompe e contamina os pellets acabados.
A fratura por fusão aparece como uma textura áspera de pele de tubarão no material extrudado. Isto acontece quando a tensão de cisalhamento na parede da matriz excede violentamente os limites físicos do fundido. Para corrigir esses problemas, tente aumentar gradualmente a temperatura na cabeça da matriz. Isso diminui a viscosidade da camada limite e reduz o atrito. Além disso, verifique se o seu sistema de vácuo está puxando a pressão máxima, pois os gases aprisionados geralmente desencadeiam oscilações de pressão que causam a separação do material.
O trabalho de composição não é concluído apenas porque um fundido homogêneo sai da placa de matriz. Você deve preservar rigorosamente a integridade física dessa dispersão por meio de resfriamento rápido e corte preciso. Esta entrega crítica depende inteiramente do desempenho da sua máquina de pelotização de plástico.
Se o hot melt esfriar muito lentamente, a matriz polimérica cristaliza de forma desigual. Isto cria tensões internas que podem arruinar a qualidade da dispersão. Se as lâminas rotativas estiverem cegas ou desalinhadas, elas geram grandes quantidades de poeira e pellets irregulares. Esses defeitos físicos causarão grandes gargalos de alimentação quando seu cliente tentar processar o masterbatch em suas máquinas de moldagem por injeção.
Masterbatches hiperpreenchidos se comportam de maneira muito diferente dos plásticos virgens. Por conterem muito pó de rocha, possuem resistência de fusão muito baixa e são extremamente frágeis. As linhas padrão de pelotização de fios, que puxam longos macarrão de plástico através de um bebedouro de água, são terríveis para essas fórmulas. Os fios pesados quebram constantemente, causando intermináveis interrupções na produção.
Para aplicações com alto teor de enchimento, anel de água e pelotização subaquática são as únicas opções lógicas. Esses sistemas cortam o fundido imediatamente na face aquecida da matriz antes que ele possa solidificar em um fio frágil. A câmara de corte extingue instantaneamente o material em água, lidando facilmente com receitas frágeis e produzindo pellets esféricos perfeitamente uniformes.
Ao avaliar novas máquinas para atualizar uma linha antiga, os gerentes de fábrica devem priorizar a resistência ao desgaste metalúrgico. Pós como dióxido de titânio e sulfato de bário são altamente abrasivos. Empurrar grandes volumes desses materiais destruirá rapidamente os barris de aço nitretados padrão. Uma vez que a folga entre o parafuso e a parede do cano aumenta, você perde instantaneamente sua força de cisalhamento e seus tanques de qualidade de dispersão.
Procure extrusoras construídas com revestimentos bimetálicos e elementos de parafuso de aço ferramenta PM-HIP. Essas ligas avançadas suportam desgaste abrasivo severo. Além disso, certifique-se de que a máquina utilize uma interface PLC moderna. O monitoramento em tempo real do torque da caixa de engrenagens, da pressão de fusão e das temperaturas da zona é fundamental para evitar falhas catastróficas.
A aquisição de uma linha avançada de pelotização de plástico industrial representa uma grande despesa de capital, mas o período de retorno do investimento é excepcionalmente rápido. As máquinas antigas produzem altas taxas de refugo e exigem tempo de inatividade constante para trocas de peneiras e limpeza de parafusos.
Ao instalar um sistema de parafuso duplo de alto torque equipado com dosagem gravimétrica e corte frontal, você elimina gargalos operacionais. Mais importante ainda, alcançar uma dispersão perfeita permite aumentar com segurança as porcentagens de enchimento barato sem destruir a resistência mecânica do plástico. Produzir um masterbatch premium com um custo de matéria-prima significativamente menor lhe dá a vantagem de dominar mercados competitivos, como embalagens flexíveis e componentes automotivos.
Dominar a dispersão da carga requer um equilíbrio delicado e contínuo de energia cinética, controle térmico e dosagem precisa do material. Sua extrusora de composição é o coração de toda esta operação. Se faltar torque, geometria ou resistência ao desgaste para lidar com cargas extremas de enchimento, seu produto final sempre sofrerá.
Reserve um tempo para auditar sua linha de extrusão atual. Identifique onde você está perdendo força de cisalhamento ou enfrentando inconsistências de alimentação. Ao atualizar seu principal maquinário de composição e sistemas de corte posteriores, você reduzirá drasticamente as taxas de refugo e elevará a qualidade do seu produto. Se você estiver pronto para otimizar seu chão de fábrica, analise suas necessidades exatas de formulação e combine-as com equipamentos de extrusão para serviços pesados projetados para a tarefa.
Para formulações altamente preenchidas, geralmente é recomendada uma relação L/D entre 40:1 e 52:1. As formulações que ultrapassam 80% de enchimento podem até utilizar proporções de até 64:1. Esses barris mais longos fornecem o tempo de residência prolongado necessário para fundir completamente a resina transportadora, aplicar cisalhamento dispersivo suficiente para quebrar aglomerados e molhar completamente a enorme área superficial dos pós inorgânicos.
A umidade é altamente prejudicial ao processo de composição. Os pós inorgânicos são naturalmente higroscópicos. Se a umidade entrar no cilindro da extrusora, ela se transformará em vapor de alta pressão. Esse vapor interfere no processo de umedecimento, evitando que o polímero adira ao pó. Também causa forte formação de espuma e vazios à medida que o fundido sai da matriz. A utilização de zonas de ventilação de alto vácuo e materiais de pré-secagem são etapas essenciais para combater isso.
O processamento de masterbatches de enchimento de alta concentração em uma máquina de parafuso único é altamente desencorajado. Os sistemas de parafuso único dependem do fluxo de arrasto e não possuem a mistura dispersiva intensiva necessária para esmagar aglomerados de pó densos. Usar um resultará em dispersão terrível, cegamento constante do filtro e pellets quebradiços. Extrusoras de rosca dupla co-rotativas são o padrão obrigatório para esta aplicação.
Os alimentadores gravimétricos por perda de peso garantem uma dosagem contínua e altamente precisa de matérias-primas. Em configurações manuais, pellets de plástico pesados e pós leves se separam devido às vibrações de fábrica, fazendo com que proporções inconsistentes entrem no cano. Sistemas automatizados pesam o material em tempo real e ajustam o sem-fim de alimentação instantaneamente, eliminando erros humanos e garantindo uma composição química uniforme.
Sistemas de anel de água ou de pelotização subaquática são as escolhas mais eficazes para cargas acima de 70%. Os fundidos com alto teor de carga são incrivelmente frágeis e têm baixa resistência ao fundido. Os peletizadores de fios tradicionais farão com que os fios de plástico se rompam constantemente durante o resfriamento, interrompendo a produção. Os sistemas de corte e vinco cortam o material imediatamente após a saída, manipulando facilmente fórmulas quebradiças e produzindo pellets redondos e limpos.
A indústria depende de dois testes primários. O teste de filme soprado envolve a extrusão de uma amostra em um filme fino e a contagem visual de aglomerados não misturados por metro quadrado. O teste de valor de pressão do filtro mede a rapidez com que os pós não dispersos obstruem uma malha de tela microscópica padronizada dentro de uma extrusora de laboratório. Uma leitura de pressão baixa e estável indica excelente dispersão.
Pronto para atualizar sua linha de composição? Pare de permitir que a má dispersão prejudique suas margens de lucro. Visite a Jwell Recycling hoje mesmo para explorar extrusoras de rosca dupla de alto torque, sistemas de alimentação gravimétrica e máquinas de pelotização avançadas projetadas especificamente para produção de masterbatch hiperpreenchido.


