
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-24 Origem:alimentado


A má qualidade dos pellets está prejudicando seus lucros de reciclagem? Na economia circular altamente competitiva de hoje, a procura por plásticos reciclados premium está a aumentar. No entanto, o plástico degradado, úmido ou de tamanho inconsistente prejudica as aplicações de fabricação de alta qualidade. Isso torna lotes inteiros quase inúteis para os compradores posteriores.
O coração de qualquer operação de recuperação bem-sucedida está no processo de extrusão. Especificamente, uma extrusora de parafuso único de plástico bem projetada serve como o melhor guardião da excelência do produto. Ele determina diretamente a densidade, a pureza e a integridade estrutural do resultado final. Neste guia abrangente, exploraremos o projeto da máquina, a otimização de materiais e as etapas práticas para solução de problemas. Esses insights de engenharia ajudarão os gerentes de instalações a elevar seus padrões de produção e maximizar o retorno do investimento.
Olhando para o panorama industrial mais amplo, o impulso global no sentido da reciclagem em circuito fechado está a remodelar radicalmente os padrões da indústria. As principais marcas de consumo exigem estritamente percentagens mais elevadas de conteúdo reciclado pós-consumo nas suas embalagens. Por causa disso, a tolerância do mercado para pellets degradados e fora das especificações desapareceu completamente. Para se manterem competitivos, os recicladores devem agora produzir resina de qualidade quase virgem. Essa demanda impulsiona a rápida evolução na tecnologia de extrusão, levando os fabricantes de equipamentos a integrar sensores mais inteligentes, desgaseificação a vácuo mais profunda e perfis de cisalhamento mais suaves para preservar a integridade do polímero.
Para avaliar o calibre da resina reciclada, os operadores devem primeiro dissecar o núcleo mecânico da operação. A extrusora de parafuso único funciona como a principal potência da instalação. Seu propósito fundamental é simples, mas altamente complexo na execução. Ele aceita restos de plástico sólido, aplica calor controlado junto com cisalhamento mecânico para criar um polímero fundido homogêneo e bombeia esse líquido viscoso através de uma matriz para formar pellets uniformes.
Quando você está no chão de fábrica, a operação do parafuso se divide em três zonas funcionais distintas. Primeiro, a Feed Zone captura o plástico bruto e sólido da tremonha e o transporta para frente. Aqui, a profundidade do canal é profunda para acomodar a densidade aparente fofa ou rígida do material que entra. Em seguida, a Zona de Compressão diminui gradualmente em profundidade. Essa geometria comprime o plástico com força, espremendo o ar preso e empurrando o material contra as paredes aquecidas do cilindro. O atrito mecânico gerado aqui impulsiona a maior parte do processo de fusão. Finalmente, a Zona de Medição homogeneiza o fundido, garante um perfil de temperatura uniforme e cria a pressão hidráulica necessária para empurrar o plástico através da tela de filtração.
A tecnologia de parafuso único continua sendo o padrão indiscutível da indústria para reciclagem pós-consumo e pós-industrial. Em comparação com métodos alternativos, oferece um equilíbrio excepcionalmente favorável entre relação custo-benefício, simplicidade operacional e capacidade de bombeamento robusta. A integração de uma de alta qualidade máquina de pelotização de plástico em seu fluxo de trabalho serve como uma ponte crítica entre as fases iniciais de lavagem e a fase final de corte. Em última análise, esta maquinaria determina as propriedades químicas do seu produto final.
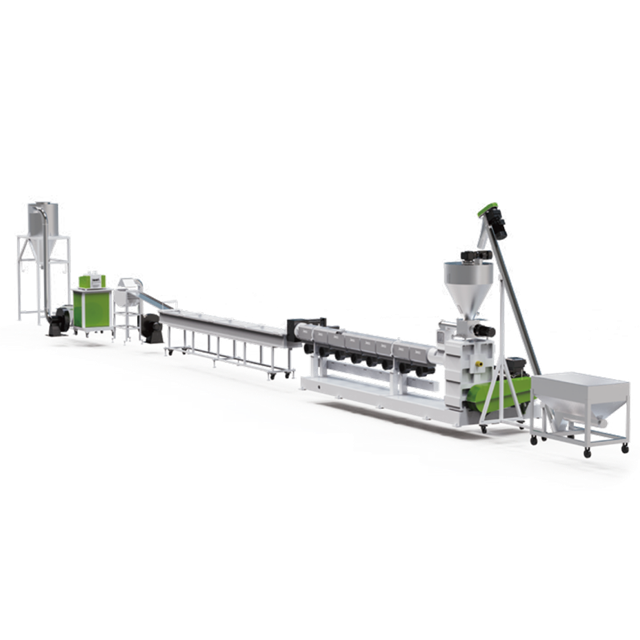
As especificações técnicas do seu equipamento de extrusão deixam uma marca indelével no pellet reciclado final. Abaixo estão as principais funções mecânicas através das quais este maquinário influencia a qualidade do produto.
A relação comprimento/diâmetro é uma especificação crítica que determina quanto tempo o plástico permanece dentro do cilindro aquecido. Os engenheiros referem-se a isso como tempo de residência. Para aplicações modernas de reciclagem que processam flocos rígidos, uma relação comprimento/diâmetro de 36 é geralmente padrão. Uma proporção ideal garante que o polímero tenha tempo suficiente para derreter completamente sem sofrer ruptura térmica. Se um parafuso for muito curto, os operadores notarão partículas não derretidas, muitas vezes chamadas de géis, saindo da matriz. Isto compromete gravemente a integridade estrutural do pellet final. Por outro lado, a geometria do parafuso meticulosamente projetada garante uma fusão uniforme, resultando em pellets com densidade e resistência à tração consistentes.
Os polímeros são notoriamente sensíveis ao calor excessivo e ao cisalhamento mecânico. À medida que o parafuso giratório pressiona o cano, ele gera um atrito significativo, conhecido como dissipação viscosa. Se esta tensão de cisalhamento aumentar muito, ela romperá violentamente as cadeias poliméricas. Esta redução no peso molecular altera o índice de fluxo de fusão, resultando em pellets quebradiços que falham durante os processos subsequentes de moldagem por injeção. Portanto, sistemas precisos de aquecimento e resfriamento do barril são necessários para manter uma janela de processamento estável. Máquinas de última geração utilizam barris bimetálicos e controladores de temperatura automatizados para evitar superaquecimento.
Os plásticos pós-consumo frequentemente abrigam umidade residual, contaminantes de superfície e compostos orgânicos voláteis de tintas ou adesivos antigos. À medida que o plástico derrete, essas impurezas se vaporizam em gases em expansão. As extrusoras premium são equipadas com zonas de desgaseificação a vácuo simples ou duplas, estrategicamente localizadas no meio do cano. Essas aberturas extraem ativamente os gases aprisionados antes que o fundido chegue à cabeça da matriz. A falha na remoção desses voláteis resulta em espuma, bolhas e cavidades ocas dentro dos pellets, diminuindo instantaneamente seu valor de mercado.
Antes de o plástico derretido ser cortado em pellets, ele deve ser filtrado para remover contaminantes sólidos como papel, madeira ou plásticos estranhos não derretidos. A extrusora é a única responsável por gerar a intensa pressão hidráulica necessária para empurrar o fundido altamente viscoso através de um trocador de tela. Um único parafuso bem projetado proporciona uma ação de bombeamento estável e sem pulsação. Essa pressão consistente evita quedas repentinas na produção durante as trocas de tela, garantindo uma filtragem contínua e de alta eficiência.
A etapa final da extrusora determina as dimensões físicas do produto reciclado. A saída constante gerada pela zona de medição alimenta diretamente o sistema de pelotização, seja ele um anel de água, um fio ou uma configuração subaquática. A pressão de fusão consistente garante que o material flua uniformemente através de cada microfuro na placa de matriz. Essa uniformidade evita a criação de partículas finas semelhantes a poeira ou aglomerados superdimensionados, produzindo pellets esteticamente agradáveis e de tamanho uniforme, preferidos pelos fabricantes posteriores.
Nem todos os plásticos se comportam de forma idêntica sob calor e pressão intensos. A configuração interna do maquinário deve ser intimamente adaptada às propriedades térmicas e reológicas específicas do polímero alvo.
As poliolefinas, especificamente o polipropileno e o polietileno, dominam o fluxo de resíduos de embalagens. Abrangem tudo, desde recipientes rígidos até filmes agrícolas flexíveis. O principal obstáculo no processamento desses materiais no chão de fábrica é lidar com suas densidades aparentes altamente variáveis. Por exemplo, restos fofos de filme de polietileno são alimentados de forma irregular em comparação com caixas de bateria de polipropileno rígidas, pesadas e esmagadas. Para resolver isso, a utilização de uma linha de pelotização PP PE dedicada garante uma produção estável. Os sistemas avançados apresentam diâmetros de rosca que variam de 100 a 160 milímetros e capacidades de produção de até 1.200 quilogramas por hora. As zonas de alimentação e os perfis dos parafusos são usinados especificamente para lidar com essas variações de densidade. Essa integração especializada proporciona alto rendimento sem cisalhar excessivamente o material delicado.
O tereftalato de polietileno apresenta obstáculos únicos à recuperação. Por ser altamente higroscópico, a absorção de umidade é inevitável. Se este material for extrudado úmido, ele sofre rápida degradação hidrolítica, causando uma queda severa na Viscosidade Intrínseca. A resina de baixa viscosidade intrínseca torna-se extremamente frágil e inútil para aplicações de alta resistência, como reciclagem garrafa a garrafa. Para manter a qualidade premium, os gerentes de instalações contam com uma linha especializada de pelotização de rosca única PET . Esses sistemas avançados são projetados com configurações de desgaseificação de vácuo profundo, capazes de extrair níveis extremos de vácuo. Eles extraem a umidade diretamente da fase fundida, mantendo a queda da viscosidade intrínseca abaixo de 0,03 decilitros por grama e mitigando totalmente a necessidade de pré-secagem com uso intensivo de energia.
Ao avaliar equipamentos para uma linha de granulação de plástico , os gerentes de instalações frequentemente debatem entre tecnologias de parafuso único e duplo. Ambos têm funções distintas, mas seu impacto na qualidade dos pellets reciclados difere drasticamente com base na aplicação.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Aplicação Primária | Reciclagem pós-consumo e pós-industrial | Mistura de compostos e aditivos |
| Perfil de cisalhamento | Moderado e gentil | Alto e intenso |
| Geração de Pressão | Excelente para filtração fina | Inferior, muitas vezes requer uma bomba de engrenagem de fusão |
| Risco de degradação do polímero | Baixo | Alto para plásticos já processados |
| Custo de manutenção | Baixo a moderado | Alto devido a caixas de câmbio complexas |
As extrusoras de rosca dupla são excelentes na composição, mistura de aditivos e no manuseio de multimateriais complexos ou altamente sensíveis ao calor devido ao seu perfil de cisalhamento intenso. No entanto, este elevado cisalhamento pode ser prejudicial para os plásticos pós-consumo já processados, arriscando uma maior degradação da cadeia polimérica. Em contraste, para a reciclagem padrão, onde o objetivo principal é converter os flocos lavados novamente em resina pura e de alta densidade, uma extrusora de parafuso único bem otimizada fornece o equilíbrio mais lógico. Ele gera a alta pressão necessária para uma filtração fina, mantendo um perfil de cisalhamento moderado que preserva as propriedades mecânicas originais do polímero.
Mesmo com máquinas premium, os operadores ocasionalmente encontram desvios de qualidade no chão de fábrica. Quando um operador ouve o sinal sibilante de umidade retida ou vê uma saída descolorida, um diagnóstico rápido é essencial para salvar o lote.
Este defeito é quase sempre causado por extração inadequada de gás ou umidade excessiva no material de alimentação. A solução imediata é inspecionar o sistema de desgaseificação a vácuo. Os operadores devem garantir que a bomba de vácuo esteja puxando a pressão negativa correta, normalmente abaixo de 0,08 MPa negativo. Além disso, verifique a porta de ventilação quanto a bloqueios causados por acúmulo de polímero. Você também pode considerar aumentar ligeiramente a temperatura na zona de transição para que a umidade vaporize completamente antes de atingir a ventilação.
Pelotas descoloridas indicam degradação térmica. Isso geralmente resulta de material pendurado nos cantos mortos do parafuso ou de temperaturas gerais de processamento muito altas. Para resolver isso, diminua o perfil de temperatura no cano, principalmente na zona de medição. Se o problema persistir, o parafuso poderá exigir remoção física e limpeza manual para eliminar o acúmulo de polímero carbonizado. Além disso, verifique se o trocador de tela não está muito restrito. Uma tela entupida induz contrapressão excessiva e calor de cisalhamento perigoso.
Quando a extrusora experimenta flutuações na produção, conhecidas como oscilações, a máquina corta pellets irregulares. Isto é frequentemente causado por alimentação inconsistente, pontes de material na tremonha ou desgaste severo da rosca. Os operadores devem estabilizar a taxa de alimentação ajustando o compactador da tremonha ou o alimentador forçado. Observe o transdutor de pressão de fusão. Se apresentar grandes flutuações apesar de uma alimentação constante, as hélices da rosca na zona de medição podem estar desgastadas, exigindo renovação imediata.
Para permanecer competitivo neste mercado cada vez mais exigente, selecionar o equipamento de extrusão correto requer uma avaliação rigorosa de suas realidades operacionais específicas. Evite máquinas prontas para uso e de tamanho único.
Primeiro, analise o material alvo. O estado físico da entrada determina o projeto da máquina. A moagem rígida requer um funil padrão, enquanto os restos de filme de baixa densidade necessitam de um cortador-compactador integrado diretamente no sistema para garantir a alimentação contínua. Segundo, defina com precisão seus requisitos de capacidade de produção. Combine o tamanho do motor e o diâmetro do parafuso com as metas de rendimento da sua instalação. Superdimensionar o equipamento para um volume pequeno acarreta tempo de residência excessivo e queima de material. Por outro lado, o subdimensionamento causa fadiga mecânica rápida e quebras frequentes.
Por fim, priorize a personalização. Trabalhe com fabricantes que projetam a profundidade de voo e a taxa de compressão da rosca com base na reologia exata do material reciclado que você pretende processar. A geometria personalizada é o método mais confiável para garantir a qualidade do pellet e a estabilidade operacional a longo prazo.
Sua função principal é derreter, homogeneizar, desgaseificar e bombear flocos ou restos de plástico reciclado através de uma tela de filtração e cabeçote de matriz para formar pellets uniformes e reutilizáveis.
Sim, desde que a máquina esteja equipada com zonas de desgaseificação a vácuo simples ou duplas altamente eficientes. Essas aberturas retiram ativamente a umidade e os gases voláteis do material durante a fase de fusão, evitando pellets ocos ou quebradiços.
As roscas desgastadas reduzem a eficiência de bombeamento da máquina e causam pressão de fusão inconsistente, conhecida como oscilação. Isto leva a uma queda na qualidade da mistura, menor rendimento e, em última análise, pellets irregulares e mal formados.
Absolutamente. Embora ambos utilizem extrusão de parafuso único, o tereftalato de polietileno requer geometrias de parafuso específicas e de baixo cisalhamento e sistemas de vácuo muito mais profundos para evitar a perda de viscosidade intrínseca. Em contraste, as linhas de poliolefinas concentram-se fortemente em zonas de alimentação especializadas para lidar com densidades aparentes drasticamente diferentes, como filmes fofos versus plásticos rígidos.
A fragilidade é normalmente causada pela degradação térmica quando a temperatura de processamento é muito alta ou o tempo de residência é muito longo. Também pode ser causado pela umidade retida em hidrólise dentro do barril. Ambos os cenários quebram as cadeias poliméricas, arruinando a integridade estrutural do material.
A temperatura ideal de processamento varia de acordo com o tipo específico de polietileno, mas geralmente varia entre 160 e 220 graus Celsius. A manutenção de um perfil de temperatura preciso evita a degradação térmica, garantindo ao mesmo tempo uma fusão suave e homogênea.
A umidade excessiva vaporiza rapidamente dentro do barril aquecido, criando vapor que interrompe o fluxo do fundido. Se não for adequadamente ventilado através de um sistema de desgaseificação a vácuo, esse vapor formará vazios e bolhas dentro dos pellets finais, comprometendo gravemente sua densidade e resistência mecânica.
Em última análise, a qualidade do plástico reciclado está intimamente ligada ao design, operação e manutenção do equipamento de extrusão. Ao investir em ventilação avançada, controle preciso de temperatura e perfis de parafuso personalizados, as instalações de reciclagem podem produzir pellets premium com preços de mercado de alto nível. Pronto para atualizar a produção da sua instalação e eliminar defeitos de pellets? Avalie seu fluxo de materiais atual e explore equipamentos de alto desempenho adaptados às suas necessidades específicas. Visite a Jwell Recycling para encontrar a tecnologia de extrusão exata que maximizará a eficiência e a lucratividade de sua produção hoje.


