
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-21 Origem:alimentado


A implantação de equipamentos de reciclagem rígidos e prontos para uso para fluxos de resíduos pós-consumo ou pós-industriais altamente variáveis leva consistentemente a altas taxas de falhas, perda de rendimento e custos operacionais ocultos. Os gerentes de fábrica muitas vezes enfrentam uma grave desconexão entre matérias-primas imprevisíveis – caracterizadas por polímeros mistos, níveis variados de contaminação e umidade flutuante – e requisitos rigorosos de produção. A fabricação moderna exige parâmetros específicos do Índice de Fluxo de Fusão (MFI), alta pureza para aplicações de circuito fechado e pellets livres de voláteis. As máquinas padrão simplesmente não conseguem preencher essa lacuna sem intervenção manual excessiva e tempos de inatividade frequentes.
A personalização serve como uma estratégia crítica de mitigação de riscos e de geração de ROI, em vez de uma atualização de luxo. Uma abordagem personalizada reduz os custos de mão de obra, minimiza o consumo de energia e evita falhas prematuras do equipamento causadas por contaminantes abrasivos ou inesperados. Preencher a lacuna entre a realidade dos insumos e a lucratividade dos produtos exige a precisão da engenharia de uma linha de reciclagem de plástico personalizada . Ao alinhar as etapas de processamento mecânico e térmico diretamente com as características específicas do fluxo de resíduos recebidos, os operadores podem garantir resultados consistentes e de alta qualidade.
Falsas suposições sobre a consistência da matéria-prima levam inevitavelmente a gargalos a jusante, desgaste rápido do equipamento e lotes de pellets rejeitados. Um sistema projetado para sucata industrial limpa falhará espetacularmente quando alimentado com filme agrícola altamente contaminado. Os operadores devem deixar de tratar os resíduos plásticos como um monólito e começar a analisá-los como um insumo químico e físico complexo que exige parâmetros de manuseamento específicos.
Caracterizar os tipos de polímeros (PE, PP, PET, HDPE, LDPE) e identificar materiais multicamadas é a etapa fundamental no projeto do sistema. Você deve estabelecer diretrizes básicas para teor de umidade, teor de cinzas, limites de PVC e impurezas não poliméricas. Confiar nos testes de análise de materiais em vez da inspeção visual determina as porcentagens exatas de contaminação, fornecendo os dados concretos necessários para projetar a linha com eficiência. As inspeções visuais não detectam a degradação microscópica e a contaminação química cruzada que arruinam os lotes de extrusão.
Uma auditoria adequada envolve a coleta de amostras de vários fardos em diferentes entregas sazonais. Isso revela a verdadeira variação no material. Por exemplo, os filmes agrícolas recolhidos na estação chuvosa terão teores de humidade e lama drasticamente diferentes em comparação com as recolhas na estação seca. Os engenheiros usam esses dados para dimensionar adequadamente os módulos de pré-lavagem e secagem.
| Contaminantes Comuns | do Tipo Polímero | Áreas de Foco de Auditoria |
|---|---|---|
| Garrafas PET | Adesivos, etiquetas de PVC, resíduos orgânicos | Partes de PVC por milhão (ppm),% de umidade |
| Filme PE Agrícola | Areia, solo, produtos químicos agrícolas | Conteúdo de cinzas, potencial de desgaste abrasivo |
| HDPE pós-consumo | Resíduos de leite, etiquetas de papel, cores misturadas | Retenção de odor, variação do fluxo de fusão |
As linhas de reciclagem física e mecânica têm limites de processamento distintos em comparação com a reciclagem química ou pirólise. Polímeros multicamadas altamente degradados, reticulados ou complexos muitas vezes cruzam o ponto crítico onde devem ser desviados para reciclagem química em vez de para uma linha de lavagem mecânica e pelotização. Empurrar material altamente degradado através de uma extrusora mecânica resulta em pellets quebradiços e inutilizáveis.
Compreender este limite evita desperdício de capital. Se uma auditoria revelar que 40% do fluxo de entrada consiste em filmes multicamadas inseparáveis com pesadas barreiras de alumínio, a reciclagem mecânica produzirá resultados insatisfatórios. O sistema deve ser projetado para classificar e ejetar esses materiais no início do processo, direcionando-os para métodos de recuperação alternativos e, ao mesmo tempo, mantendo a linha mecânica funcionando com eficiência máxima com polímeros adequados.
Os sistemas devem ser projetados para mudanças sazonais ou baseadas no fornecedor. A definição de limites de tolerância aceitáveis para as etapas primárias de trituração e classificação garante que apenas o material adequado entre na fase de processamento úmido, protegendo o equipamento posterior contra danos catastróficos. Se um fornecedor mudar repentinamente seu método de coleta, o equipamento primário de triagem deverá ser robusto o suficiente para lidar com a variação.
Os limites de tolerância determinam o dimensionamento dos silos de buffer e a capacidade dos classificadores ópticos. Uma linha que espera 5% de contaminação precisa de uma configuração de classificação muito diferente daquela que espera 25% de contaminação. O excesso de engenharia na extremidade frontal da linha fornece uma rede de segurança contra qualidade imprevisível do fornecedor, garantindo que a extrusora sempre receba flocos consistentes e limpos.
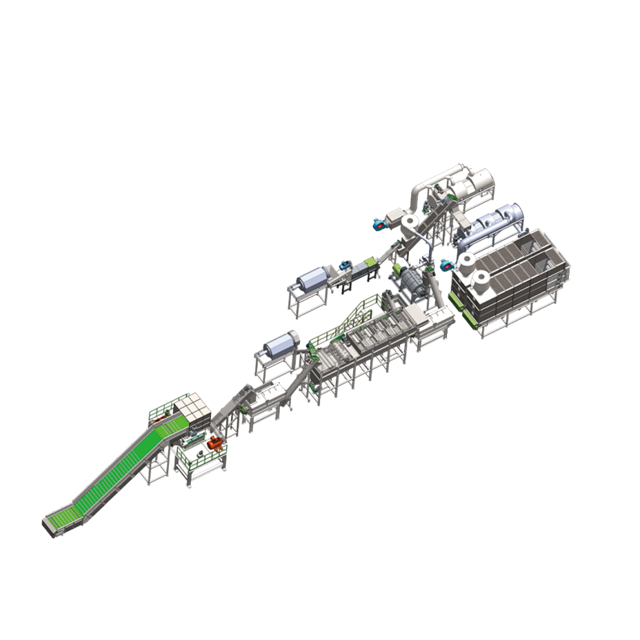
O rastreamento do processo de transformação física dos resíduos de polímeros revela como a engenharia personalizada otimiza o fluxo de material em cada etapa. Cada módulo deve se comunicar com o próximo, equilibrando as taxas de transferência para evitar falta ou excesso de material.
Separadores magnéticos, classificadores ópticos e trituradores pesados preparam uma fração uniforme. A geometria do rotor de corte e a metalurgia da lâmina são personalizadas para plásticos rígidos versus filmes flexíveis para evitar o amolecimento térmico durante a trituração. Os plásticos rígidos exigem configurações de lâminas escalonadas e de alto impacto, enquanto os filmes flexíveis precisam de designs cortados em tesoura para evitar enrolamento no rotor.
A fase de redução de tamanho prepara o terreno para a eficiência da lavagem. Os flocos muito grandes não serão limpos adequadamente nas arruelas de fricção, enquanto os flocos muito pequenos serão perdidos nas telas de tratamento de água. A personalização dos tamanhos das telas nos granuladores garante a relação ideal entre área de superfície e volume para as etapas subsequentes de lavagem química e mecânica.
A progressão passa por pré-lavagem, lavagem intensiva, separação e secagem mecânica. Este estágio transforma a sucata contaminada em flocos limpos e úmidos, prontos para a composição por extrusão. O tempo de residência em cada módulo de lavagem é calculado com base na força de adesão dos contaminantes identificados durante a auditoria da matéria-prima.
A secagem mecânica utiliza centrífugas de alta velocidade para retirar a umidade da superfície dos flocos. Para materiais altamente porosos, são adicionados sistemas de secagem térmica para reduzir os níveis de umidade abaixo de 1% antes do material entrar nos silos de armazenamento. O excesso de umidade que entra na extrusora causa formação de espuma e degrada a qualidade final do pellet.
Os flocos secos são transferidos para a extrusora de composição. O processo envolve extrusão, filtração, pelotização (subaquática, anel de água ou fio) e transporte pneumático para embalagem final ou silos de moldagem direta. A escolha do método de pelotização depende inteiramente da resistência de fusão do polímero e da geometria desejada do pellet.
A pelotização subaquática é preferida para fundidos de baixa viscosidade, proporcionando pelotas esféricas e uniformes. A pelotização de fios é frequentemente usada para plásticos de engenharia que exigem perfis de resfriamento específicos. O sistema de transporte pneumático deve ser projetado para evitar a fratura dos pellets e a geração de poeira durante a transferência para os silos de armazenamento.
As opções de personalização na fase de lavagem são inteiramente ditadas pela auditoria da matéria-prima. A aplicação de um processo de lavagem genérico a contaminações especializadas resulta em flocos sujos ou desperdício de energia e água.
Arruelas de fricção de alta velocidade são especificadas para remover sujeira pesada, argila ou óleos, enquanto a agitação mecânica padrão é adequada para contaminações mais leves. É fundamental equilibrar o cisalhamento de limpeza agressivo com a perda de rendimento do material. A lavagem excessiva de polímeros frágeis gera finos excessivos, que são lavados com as águas residuais, reduzindo diretamente o rendimento geral da planta.
O ângulo das pás, a velocidade de rotação do rotor e o tamanho da perfuração da tela em uma arruela de fricção devem ser adaptados ao polímero específico. Uma linha de lavagem de plástico que manuseia filmes agrícolas requer enormes lavadoras de fricção para quebrar o solo incrustado, enquanto uma linha de processamento de sucata pós-industrial limpa pode ignorar totalmente a lavagem por fricção para economizar energia.
A separação baseada em densidade isola efetivamente os polímeros. Os módulos de lavagem a quente que utilizam soda cáustica e dosagem de surfactante eliminam adesivos teimosos, tintas de superfície e resíduos orgânicos para uma pureza quase perfeita. A temperatura e a concentração química devem ser controladas com precisão para quebrar as colas sem degradar as cadeias poliméricas subjacentes.
| da gravidade específica | do polímero | na água (SG 1.0) |
|---|---|---|
| Pp (polipropileno) | 0,89 - 0,91 | Flutuadores |
| PEAD | 0,94 - 0,96 | Flutuadores |
| BICHO DE ESTIMAÇÃO | 1,38 - 1,39 | Pias |
| PVC | 13h30 - 13h45 | Pias |
O elevado consumo de água doce apresenta graves riscos ambientais e económicos. Os sistemas integrados de filtragem de águas residuais, sedimentação e ajuste de pH maximizam a reutilização da água reciclada, mantendo a eficácia da limpeza. Operar uma linha de lavagem sem uma estação de tratamento de água robusta é economicamente inviável nos ambientes regulatórios modernos.
O sistema de tratamento de água deve suportar a carga química específica gerada pela fase de lavagem a quente. Floculantes e coagulantes são dosados automaticamente para precipitar sólidos suspensos, permitindo que a água clarificada seja bombeada de volta para os módulos de pré-lavagem. Essa abordagem de circuito fechado reduz drasticamente a sobrecarga operacional.
As configurações técnicas da fase de extrusão mapeiam diretamente o valor do produto final desejado e as características físicas. A extrusora é o coração da planta de reciclagem, onde são finalizadas as propriedades físicas do plástico reciclado.
Projetos de parafuso único versus parafuso duplo impactam o cisalhamento, a mistura e a liberação de gás. A correspondência das proporções L/D e dos perfis de parafuso personalizados com o MFI específico do polímero evita a degradação. Os sistemas de resfriamento por zona térmica fornecem gerenciamento preciso da temperatura, evitando o superaquecimento localizado que causa descoloração do polímero e perda de resistência mecânica.
Um sistema de pelotização de plástico personalizado requer blocos de amassamento específicos e elementos de mistura para homogeneizar o fundido. Se a matéria-prima contiver pequenas variações no MFI, o projeto da rosca deverá fornecer mistura distributiva suficiente para compensar essas variações, resultando em um lote consistente de pellets.
Trocadores de tela de retrolavagem de pistão duplo e zonas de desgaseificação a vácuo são essenciais para remover umidade residual e gases voláteis, garantindo pellets de alta qualidade e sem vazios. Os trocadores de tela contínuos permitem que os operadores removam impurezas sólidas, como fibras de papel ou polímeros estranhos não derretidos, sem interromper o processo de extrusão.
A desgaseificação a vácuo é particularmente crítica no processamento de materiais higroscópicos ou filmes fortemente impressos. O vácuo extrai os solventes da tinta e a umidade retida antes que o material fundido chegue à cabeça da matriz. A falha na desgaseificação adequada do fundido resulta em formação de espuma na matriz e em pellets quebradiços e inutilizáveis que falharão nas verificações de controle de qualidade.
Para maximizar a rentabilidade e a fiabilidade das suas operações de reciclagem, implemente as seguintes ações:
R: Uma auditoria de matéria-prima identifica tipos exatos de polímeros, níveis de umidade e porcentagens de contaminação. Esses dados garantem que o maquinário seja projetado para lidar com seu material específico sem desgaste excessivo, gargalos ou falhas catastróficas do equipamento.
R: A lavagem por fricção usa rotores de alta velocidade para esfregar agressivamente sujeira pesada, argila e óleos de plásticos. A lavagem mecânica padrão utiliza uma agitação mais suave, adequada apenas para contaminações superficiais mais leves e facilmente removíveis.
R: A separação pia-float usa a densidade da água para separar diferentes tipos de plásticos. Polímeros pesados, como PET, afundam no fundo do tanque, enquanto poliolefinas mais leves, como PE e PP, flutuam na superfície para facilitar a extração.
R: A geometria personalizada do parafuso controla o cisalhamento, a fusão e a mistura do polímero. O projeto preciso é fundamental para manter o índice de fluxo de fusão correto e evitar a degradação térmica durante o processo de extrusão.
R: A desgaseificação a vácuo remove a umidade retida, solventes de tinta e gases voláteis do polímero derretido dentro da extrusora. Isto evita vazios, formação de espuma e fraquezas estruturais nos pellets reciclados finais.
R: O tratamento integrado da água remove os sólidos suspensos e equilibra o pH, permitindo que o sistema reutilize a água continuamente. Este processo em circuito fechado reduz drasticamente o consumo de água doce e reduz os custos operacionais gerais.


