
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-03 Origem:alimentado


Olhe ao redor do chão de fábrica. Itens de uso diário, desde os tubos duráveis dentro de suas paredes até os recipientes reciclados que ficam em sua geladeira, iniciam sua vida útil de fabricação por meio de um processo único e poderoso. Esse processo é a extrusão. Se você está se perguntando o que esse termo realmente significa em um contexto moderno, você está olhando para o coração pulsante do processamento industrial de polímeros.
Embora estas máquinas complexas dêem forma a tudo, desde cereais de pequeno-almoço a caixilhos de janelas de alumínio, o seu papel mais vital e transformador hoje reside na reciclagem de plásticos. Neste guia técnico, exploraremos a mecânica central da extrusão. Descreveremos como essas embarcações robustas operam do ponto de vista da engenharia. Além disso, examinaremos como funcionam como motor central para instalações de reciclagem avançadas, transformando montanhas de sucata em matérias-primas de alto valor.
Para compreender totalmente o cenário manufatureiro, devemos primeiro definir a terminologia. A palavra se origina do termo latino extrudere, que significa empurrar para fora ou empurrar para fora. Em seu sentido mecânico mais básico, o equipamento molda o material forçando-o através de uma abertura especialmente projetada conhecida como matriz. A geometria desta matriz determina o perfil final da saída.
Contudo, ao abordar este conceito num contexto de reciclagem industrial, a definição expande-se significativamente. Industrialmente, é um equipamento resistente que utiliza uma combinação precisa de energia térmica e pressão mecânica. Ele derrete, homogeneiza e bombeia polímeros brutos em um fluxo contínuo. O material é constantemente alimentado em uma extremidade, sofre uma mudança completa de fase e emerge como um produto remodelado na outra extremidade.
Observando as tendências atuais da indústria, os analistas de mercado observam uma grande mudança na tecnologia de extrusão. Impulsionadas por mandatos de sustentabilidade global e pelo impulso agressivo para uma economia circular, as instalações modernas já não dependem de caldeirões básicos. A indústria está avançando rapidamente em direção a unidades de processamento altamente calibradas e orientadas por dados. Os sistemas avançados de hoje devem lidar com fluxos complexos de resíduos mistos e plásticos pós-consumo altamente contaminados que os modelos legados simplesmente não conseguiam processar. Essa mudança exige recursos superiores de desgaseificação, maiores capacidades de torque e automação inteligente para manter a lucratividade.
A operação depende de engenharia termodinâmica e mecânica precisa. Como o processo é contínuo, requer controle rigoroso da temperatura, pressão e velocidade do motor para garantir uma fusão uniforme. A mecânica central opera através de três fases distintas.
A jornada começa na fase de alimentação. Imagine um enorme funil em forma de funil localizado na parte traseira da máquina. Flocos irregulares e empoeirados de sucata de plástico são despejados aqui. A gravidade puxa essa mistura caótica para a garganta de alimentação, muitas vezes auxiliada por um alimentador mecânico. A matéria-prima encontra o parafuso rotativo. O zumbido profundo da caixa de velocidades reforçada sinaliza o início da transformação.
Uma vez dentro do cilindro cilíndrico aquecido, o material entra na fase de fusão e transporte. O parafuso é o componente mais crítico aqui. Normalmente é dividido em três zonas geométricas. Primeiro, os lances profundos da zona de alimentação agarram o material sólido e puxam-no para frente. A seguir, na zona de compressão, a profundidade das roscas dos parafusos diminui gradativamente. Esta redução no volume comprime firmemente o plástico.
O intenso atrito mecânico gerado pela fricção do plástico contra as paredes do cano é conhecido como calor de cisalhamento. Na verdade, esse atrito fornece a maior parte da energia térmica necessária para derreter o polímero. As faixas externas de aquecimento de cerâmica fornecem apenas controle de temperatura suplementar. Finalmente, a zona de dosagem atua como uma bomba. Homogeneiza o plástico fundido viscoso e cria a pressão necessária.
Na fase final de extrusão, o fundido altamente pressurizado é forçado através de uma placa de ruptura que abriga telas de filtração. Em seguida, ele é empurrado através da matriz. Este fluxo mecânico contínuo é precisamente o que torna o processo altamente eficiente para produção em massa.
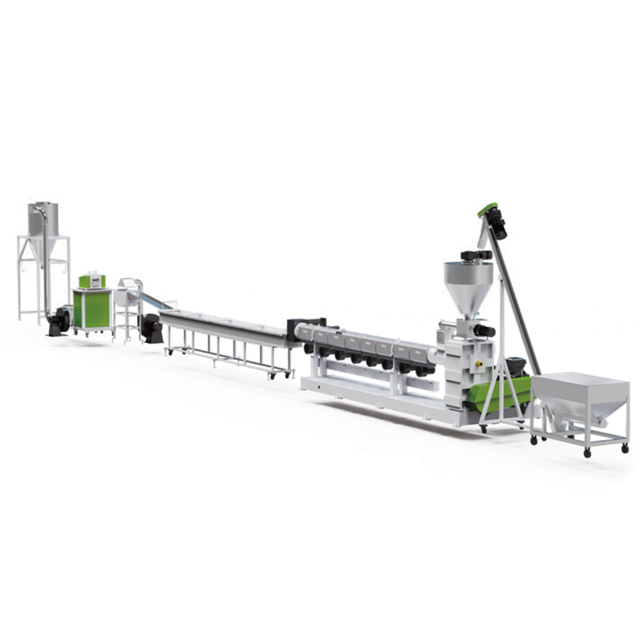
Embora uma unidade autônoma possa produzir produtos acabados como tubos de PVC, sua função no setor de reciclagem assume um caráter diferente. Aqui, ele atua como motor central acionando uma máquina completa de pelotização de plástico.
A pelotização é o processo industrial de conversão de restos irregulares, flocos ou filmes triturados em grânulos pequenos e uniformes. Esses pellets são o formato padrão de matéria-prima exigido pelos fabricantes de plástico em todo o mundo. Sem eles, seria impossível alimentar máquinas de moldagem por injeção para criar novos produtos.
O fluxo de trabalho deste sistema é uma maravilha da engenharia sincronizada. Depois que o polímero é derretido e filtrado, o material limpo é empurrado através de uma matriz com vários pequenos orifícios. O plástico derretido emerge como fios contínuos e brilhantes. Esses fios escaldantes são imediatamente arrastados por um longo e agitado banho de água. Você pode ouvir o silvo da água enquanto sua temperatura cai rapidamente, solidificando o plástico em segundos. Finalmente, os fios resfriados são puxados para um cortador rotativo de alta velocidade. Este dispositivo corta-os de forma limpa em pellets uniformes, normalmente medindo 2 mm a 4 mm de comprimento, prontos para secagem e armazenamento.
Ao avaliar a tecnologia para uma instalação de reciclagem, é essencial compreender as diferentes configurações mecânicas. O design do parafuso determina diretamente as capacidades de processamento de toda a linha. Para esclarecer as diferenças de engenharia, consulte a comparação abaixo.
| Recurso | Sistema de Estágio Único | Sistema de Estágio Duplo |
|---|---|---|
| Melhor ajuste de material | Sucata limpa, seca e pós-industrial | Resíduos pós-consumo lavados, úmidos e impressos |
| Layout Mecânico | Uma extrusora principal (proporção L/D normalmente 32:1 a 36:1) | Extrusora primária conectada a uma unidade secundária menor |
| Capacidade de filtragem | Filtragem de passagem única | Filtragem de passagem dupla para contaminação pesada |
| Eficiência de desgaseificação | Zona de vácuo única padrão | Desgaseificação a vácuo profundo em dois estágios |
As configurações de parafuso único continuam sendo o padrão da indústria para o processamento de materiais limpos e previsíveis. Graças ao seu design mecânico simples, eles são altamente econômicos e de fácil manutenção. Em total contraste, a reciclagem pós-consumo lida com materiais contaminados por umidade e tintas de impressão. Nestes cenários exigentes, é implantado um sistema de pelotização para plástico rígido utilizando uma configuração de dois estágios. O primeiro estágio realiza filtração grosseira e fusão pesada, enquanto o segundo estágio opera a uma temperatura mais baixa para estabilizar o fundido e executar a desgaseificação a vácuo profundo.
Para compreender totalmente a aplicação industrial, devemos examinar configurações especializadas baseadas na física dos materiais. O processamento de materiais duros e volumosos apresenta desafios mecânicos únicos. Itens como frascos de xampu amassados, recipientes de detergente, tubos industriais pesados e caixas de baterias exigem um torque imenso.
As unidades padrão projetadas para resinas virgens uniformes muitas vezes enfrentam dificuldades com a densidade aparente variável dos flocos rígidos reciclados. Esmagar e derreter esses plásticos pesados causa estresse mecânico extremo no equipamento. Uma máquina padrão engasgaria rapidamente com esses fragmentos irregulares. Portanto, o processamento desses materiais duros requer uma linha de pelotização de plástico rígido especificamente projetada.
Uma linha rígida dedicada incorpora diversas adaptações críticas de engenharia. Primeiro, a geometria do parafuso é otimizada para alto cisalhamento e fusão profunda. É fabricado a partir de ligas bimetálicas altamente resistentes ao desgaste para suportar a natureza abrasiva de flocos rígidos que muitas vezes carregam sujeira residual. Em segundo lugar, as caixas de velocidades devem ser excepcionalmente resistentes. A fusão de polímeros de alta densidade como o HDPE requer um torque enorme. A caixa de engrenagens deve suportar altas cargas axiais sem superaquecer durante a operação contínua. Além disso, os alimentadores forçados enfiam os flocos duros na rosca, evitando a formação de pontes de material e garantindo uma taxa de enchimento consistente.
Para gerentes de fábrica e investidores, selecionar o maquinário correto é uma decisão crítica em termos de despesas de capital. O custo operacional e a qualidade do produto final dependem inteiramente da adequação das especificações do equipamento à realidade da sua cadeia de fornecimento de matéria-prima. Os compradores devem realizar uma avaliação sistemática com base em três critérios principais.
Primeiro, avalie sua condição material. O nível de contaminação e o teor de umidade determinam a complexidade necessária. Se a sua instalação processa sucata rígida limpa com umidade zero, uma unidade de estágio único é a escolha mais econômica. Por outro lado, se o seu modelo de negócio depende de resíduos lavados que retêm umidade, um sistema de dois estágios é matematicamente necessário para atingir os níveis de desgaseificação exigidos.
Segundo, determine suas necessidades de capacidade de produção. As instalações industriais devem calcular o seu rendimento mensal esperado para evitar o rápido desgaste do equipamento devido ao subdimensionamento ou o desperdício de energia devido ao sobredimensionamento. Por exemplo, equipamentos em série de alto desempenho oferecem configurações variadas. Um diâmetro de parafuso de 90 mm pode render de 200 a 300 quilogramas por hora. Enquanto isso, uma operação em larga escala que exija 1.000 quilogramas por hora exigirá um parafuso de 150 mm ou 160 mm acoplado a um motor proporcionalmente maior.
Finalmente, avalie a tecnologia de filtração. Pellets de alta qualidade geram preços de mercado premium. Para alcançar resultados de alto nível, o sistema deve apresentar trocadores de tela hidráulicos ininterruptos avançados. Isso permite que os operadores substituam telas de filtro entupidas sem interromper a produção. A desgaseificação insuficiente deixa umidade retida, resultando em pellets porosos e quebradiços que os fabricantes posteriores rejeitarão.
Depender de equipamentos legados pode prejudicar gravemente a lucratividade de uma instalação de reciclagem. Os avanços na engenharia de polímeros e na automação de máquinas tornaram as unidades modernas significativamente mais capazes do que os modelos produzidos há apenas uma década. A atualização traz valor comercial imediato.
Os designs modernos de rosca proporcionam mistura e distribuição térmica superiores. Isso evita que o plástico se degrade ou amarele devido ao calor irregular. O resultado são pellets uniformes, densos e visualmente limpos com um Índice de Fluxo de Fusão estável. No mercado de commodities, esta consistência se traduz diretamente em preços de venda mais elevados por tonelada métrica.
Além da qualidade do produto, o consumo de energia constitui uma parcela importante dos custos operacionais. Os sistemas contemporâneos integram tecnologias avançadas, como aquecimento de barril infravermelho e motores síncronos de ímã permanente. A substituição de motores CC obsoletos por sistemas modernos controlados por inversores de frequência pode reduzir o consumo de eletricidade em até 25%.
A automação é outro benefício transformador. As instalações estão abandonando rapidamente os controles manuais em favor de linhas inteligentes governadas por controladores lógicos programáveis. Esses sistemas monitoram a pressão do fundido, as temperaturas do cilindro e as cargas do motor em tempo real. Isto reduz drasticamente a dependência de trabalho manual altamente qualificado, minimiza o risco de erro humano e permite que um único técnico supervisione múltiplas linhas de produção.
Compreender a mecânica central da extrusão é o primeiro passo para dominar o cenário moderno de fabricação e reciclagem. Longe de serem simples caldeirões, essas máquinas sofisticadas utilizam engenharia termodinâmica precisa para transformar resíduos em materiais altamente valiosos.
À medida que o impulso global para uma economia circular se intensifica, a eficiência do seu negócio depende inteiramente da qualidade das suas máquinas. A atualização do seu equipamento melhora a qualidade dos pellets, maximiza a eficiência energética e reduz drasticamente os custos de mão de obra através da automação inteligente. Pronto para otimizar sua produção? Avalie seu fluxo de matéria-prima e explore soluções de extrusão personalizadas e de alto desempenho, adaptadas às suas necessidades de capacidade na Jwell Recycling para garantir lucratividade a longo prazo.
Os sistemas industriais modernos são altamente versáteis, mas normalmente são projetados para famílias específicas de polímeros. Os materiais comuns incluem polietileno como HDPE e LDPE, polipropileno, PET, PVC e poliestireno. Configurações avançadas também podem ser configuradas para lidar com plásticos de engenharia como ABS e PC, desde que a geometria do parafuso e os perfis de aquecimento sejam personalizados para esses pontos de fusão específicos.
A desgaseificação a vácuo extrai fisicamente a umidade retida, os gases voláteis e os resíduos de tinta do polímero fundido antes que ele atinja a cabeça da matriz. Sem esta etapa crucial, os gases permanecem presos dentro do plástico, resultando em pellets ocos, quebradiços ou espumosos. A desgaseificação adequada garante que os grânulos finais sejam densos, estruturalmente sólidos e prontos para moldagem por injeção de alta qualidade.
Em termos simples, é uma máquina industrial que utiliza um parafuso rotativo dentro de um barril aquecido para derreter matérias-primas e forçá-las através de uma matriz moldada para criar uma nova forma contínua. Esta forma é posteriormente resfriada e cortada em fragmentos utilizáveis.
A unidade central é o componente específico responsável pela fusão, mistura e compressão do polímero. Uma linha completa de pelotização refere-se a todo o sistema integrado de produção. Isso inclui o mecanismo de alimentação, a própria unidade de fusão, a infraestrutura de resfriamento como um banho-maria e o equipamento de corte rotativo que corta o plástico em grânulos uniformes.
Embora existam máquinas altamente versáteis, é prática padrão de engenharia usar sistemas dedicados. Os plásticos rígidos têm alta densidade aparente e requerem forte alimentação mecânica e alto cisalhamento. Os plásticos flexíveis, como filmes finos ou sacos, são leves e fofos, geralmente exigindo um compactador embutido antes de entrar no barril. A mistura desses insumos em uma única máquina padrão geralmente leva a uma alimentação inconsistente e a uma qualidade de saída ruim.
Um sistema de dois estágios conecta uma unidade de fusão primária a uma unidade secundária menor. Este projeto foi projetado especificamente para processar resíduos pós-consumo altamente contaminados ou úmidos. A primeira etapa realiza a fusão pesada e a filtração grossa inicial. O material então é transferido para o segundo estágio, que opera a uma temperatura ligeiramente mais baixa para permitir uma filtração mais fina e uma desgaseificação a vácuo altamente eficaz.


