
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-20 Origem:alimentado


Você compra matérias-primas plásticas por peso, mas tem dificuldade para armazená-las e processá-las por volume? Isso acontece diariamente no chão de fábrica. Confundir densidade do polímero com densidade aparente continua sendo um descuido de engenharia surpreendentemente comum. Este simples mal-entendido causa rotineiramente canos entupidos. Isso desencadeia a falta de material na garganta da extrusora. Em última análise, isso leva a silos de armazenamento mal dimensionados.
Compreender as diferenças físicas exatas entre essas duas métricas é a etapa fundamental para otimizar a infraestrutura de suas instalações. Neste guia abrangente, analisaremos ambas as definições e compararemos suas aplicações no mundo real. Você verá exatamente como esses dados influenciam diretamente suas escolhas de equipamentos e eficiência operacional.
Os engenheiros frequentemente se referem à densidade do polímero como densidade verdadeira, gravidade específica ou densidade absoluta. Representa uma propriedade material fundamental. Por definição, é o peso do plástico sólido por unidade de volume, assumindo zero absoluto de espaço de ar dentro ou entre o material. Você pode pensar nisso como a densidade da estrutura da cadeia polimérica pura e ininterrupta.
A densidade do polímero serve como uma especificação crítica para designers de produtos. Ele governa diretamente a resistência mecânica, o peso total e o custo da matéria-prima da peça final fabricada. Um componente do painel moldado a partir de um polímero de alta densidade pesará naturalmente mais. Ele consumirá mais matéria-prima por peso do que exatamente o mesmo componente moldado a partir de uma alternativa de baixa densidade.
Diferentes resinas de base possuem gravidades específicas de base distintas. O polipropileno é relativamente leve, muitas vezes apresentando uma densidade real em torno de 0,90 g/cm³. Em contraste, o cloreto de polivinila é significativamente mais pesado, normalmente variando de 1,30 a 1,45 g/cm³, enquanto o tereftalato de polietileno fica perto de 1,38 g/cm³. Dominar esses valores ajuda os fabricantes a calcular a integridade estrutural e o custo exato por peça de seus produtos acabados.
Em um ambiente de laboratório controlado, os técnicos medem essa métrica usando padrões de teste rigorosos, como ASTM D792. Este teste específico utiliza o princípio de Arquimedes de deslocamento de água. Uma peça moldada de plástico sólida e sem vazios é pesada no ar e depois pesada novamente enquanto está suspensa em água destilada. A diferença determina o verdadeiro volume do plástico sólido, permitindo um cálculo exato.
Embora esses dados sejam absolutamente vitais para o design do produto e o controle de qualidade, são fundamentalmente o número errado a ser usado ao calcular como armazenar ou transportar estoque a granel em uma instalação. As matérias-primas nunca são embaladas perfeitamente sem ar, o que nos leva à realidade operacional da densidade aparente.
Às vezes chamada de densidade aparente, a densidade aparente é a métrica definitiva para a logística da fábrica. É definido como a massa total do material a granel dividida pelo volume total que ocupa. Crucialmente, este volume total inclui o próprio plástico sólido, qualquer ar microscópico preso dentro de partículas porosas e os vazios intersticiais de ar vazios entre os pellets, pós ou flocos individuais.
A geometria física do seu inventário bruto desempenha um papel importante na determinação de sua área funcional. Pelotas virgens esféricas e uniformes tendem a se agrupar de maneira eficiente. Como eles se aninham um no outro, o volume do espaço de ar vazio é minimizado, resultando em uma densidade aparente mais alta.
Por outro lado, materiais com formas irregulares são compactados de maneira muito frouxa. As bordas afiadas e as dimensões irregulares dos flocos reciclados ou do material reciclado irregular fazem com que eles se encaixem de maneira desajeitada, criando grandes bolsas de ar vazio. Consequentemente, as partículas irregulares têm uma densidade aparente significativamente menor. Um único metro cúbico de material reciclado pesará muito menos do que um metro cúbico de pellets virgens feitos exatamente da mesma resina.
É importante notar que a densidade aparente não é um número estático. Está altamente sujeito à compressibilidade. A densidade aparente solta refere-se ao volume que o material ocupa quando é simplesmente despejado suavemente em um recipiente ou silo sob a força natural da gravidade. A densidade aparente compactada refere-se ao volume que ocupa após o contêiner ter sido vibrado, agitado ou assentado durante o transporte. Os engenheiros de fábrica normalmente usam a medição imprecisa para dimensionamento de equipamentos porque ela representa o pior cenário de volume.
Para ilustrar claramente as diferenças funcionais entre estas duas métricas, devemos observar como elas são aplicadas num ambiente de produção do mundo real. Confundir os limites entre os dois é um erro comum que leva a graves gargalos logísticos.
| Característica | Densidade | do polímero Densidade aparente |
|---|---|---|
| Métrica de medição | Massa / Volume Sólido | Massa/Volume Total |
| Inclui vazios de ar? | Não | Sim |
| Comparação de valores | Sempre o valor mais alto | Sempre o valor mais baixo |
| Consistência | Constante para um tipo de resina específico | Variável com base na forma, tamanho e assentamento |
| Uso Industrial Primário | Design do produto, peso da peça, controle de qualidade | Dimensionamento de silos, projeto de equipamentos, transporte pneumático |
Imagine um gerente de fábrica que compra um lote de 1.000 kg de resina PET virgem. A verdadeira gravidade específica deste PET é 1.380 kg/m³. Caso o gestor utilize incorretamente esse número para dimensionar seus equipamentos de armazenamento, ele calculará que os 1.000 kg de material ocuparão exatamente 0,72 metros cúbicos de espaço.
No entanto, os pellets de PET possuem ar entre eles. A densidade aparente real desses pellets é normalmente em torno de 850 kg/m³. Ao usar a métrica correta, esses mesmos 1.000 kg requerem, na verdade, 1,17 metros cúbicos de espaço. Se o gerente comprasse uma tremonha de 0,75 metros cúbicos com base no cálculo da densidade real, ela transbordaria instantaneamente, deixando centenas de quilogramas de estoque caro presos no chão da fábrica.
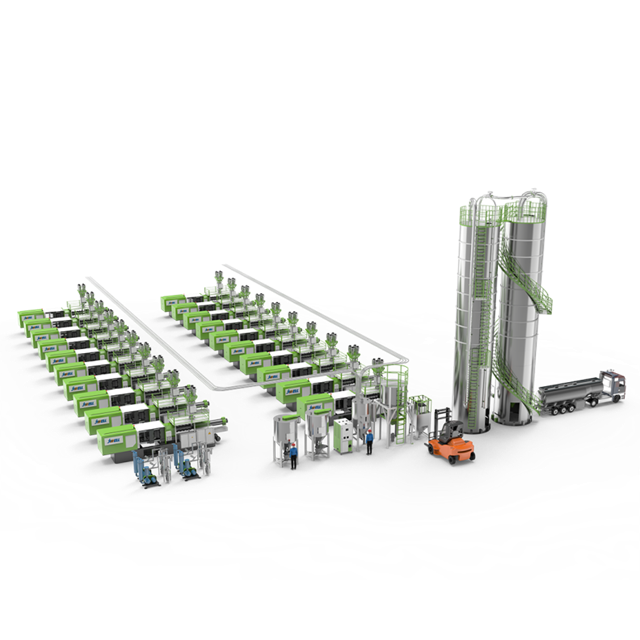
Ao projetar uma rede de movimentação de materiais, os projetistas da planta devem priorizar o volume em detrimento do peso. Um bem projetado sistema de alimentação central opera fundamentalmente com base em princípios volumétricos. O setor de compras pode comprar material por tonelada, mas o maquinário o processa fisicamente por litro.
Se uma máquina de moldagem por injeção exigir um rendimento de 500 kg/h, a rede de alimentação automatizada deverá ser dimensionada com precisão com base na densidade aparente do inventário. Isso determina exatamente quantos litros de volume por hora devem ser movimentados pela instalação. Por exemplo, se a densidade aparente for de 0,60 kg/L, a infraestrutura deverá movimentar 833 litros de volume a cada hora para satisfazer esse requisito de peso de 500 kg. Deixar de levar em conta essa demanda volumétrica leva a sopradores subdimensionados e à falta imediata de material na garganta da máquina. As configurações de alimentação central de alto desempenho utilizam bombas de vácuo altamente eficientes e layouts de tubulações otimizados para garantir um transporte estável de longa distância, evitando esses cenários exatos de fome em múltiplas linhas de extrusão.
Superestimar a densidade leva inevitavelmente à aquisição de infraestrutura de armazenamento que é simplesmente muito pequena. Quando você está no chão de fábrica e observa uma tremonha subdimensionada drenar muito rápido, você está testemunhando esse erro em tempo real. A drenagem rápida desencadeia ciclos constantes de reabastecimento. Isso sobrecarrega os carregadores a vácuo, acelera o desgaste das válvulas pneumáticas e aumenta drasticamente o risco de a máquina de processamento funcionar a seco durante um ciclo de produção pesado.
As configurações centralizadas modernas frequentemente utilizam misturadores gravimétricos e volumétricos para misturar resina virgem, material reciclado e masterbatches de cores. Os misturadores volumétricos dependem inteiramente de dados precisos de densidade para dosar a proporção correta de materiais. Se a geometria do material reciclado oscilar, o volume dispensado pela rosca helicoidal produzirá um peso real diferente, comprometendo diretamente a consistência da cor e a integridade estrutural do produto final.
Mover pellets de plástico pelo teto de uma fábrica requer um conhecimento profundo da física do transporte pneumático. Um sistema de transporte a vácuo utiliza fluxo de ar de alta velocidade para levantar e transportar partículas sólidas através de uma rede complexa de tubos. A densidade aparente do material é a principal variável que determina a proporção necessária de ar para material.
Numa configuração pneumática, o ar deve mover-se suficientemente rápido para manter as partículas de plástico suspensas. Essa velocidade mínima exigida é conhecida como velocidade de saltação. Quanto mais pesado e denso for o material a granel, maior será a velocidade de saltação necessária para evitar que os pellets caiam da corrente de ar e repousem no fundo do tubo.
Especificamente, materiais pesados requerem velocidades de ar mais altas. Se a velocidade do ar cair, mesmo que ligeiramente, pellets densos se acumularão nas seções horizontais do tubo e nos cotovelos, causando eventualmente um bloqueio grave que interrompe a produção. Em contraste, materiais leves e fofos ocupam muito espaço com muito pouco peso. Para atingir um rendimento de peso específico, um grande volume de material deve ser movido. Isto requer diâmetros de tubo muito maiores para acomodar o volume físico sem obstruir as linhas. Para materiais especializados, como pó de PVC, que possui características de fluxo exclusivas e riscos de geração de poeira, configurações centralizadas avançadas empregam designs fechados e livres de poeira e controles precisos de fluxo de ar para manter um ambiente de oficina limpo e, ao mesmo tempo, evitar o entupimento da tubulação.
Os engenheiros confiam em dados volumétricos precisos para calcular a potência necessária em quilowatts das bombas de vácuo. Subdimensionar a bomba para um material denso significa que o sistema não terá potência de sucção para limpar as linhas, levando a limpezas manuais frequentes. Por outro lado, o superdimensionamento de uma bomba para um material muito leve desperdiça imensas quantidades de energia elétrica e pode causar degradação do material devido a impactos de alta velocidade dentro da tubulação.
Iniciativas de sustentabilidade tornaram o uso de sucata reciclada uma prática padrão na fabricação de plásticos. No entanto, a transição da resina virgem pura para a incorporação de materiais reciclados apresenta desafios de engenharia únicos, puramente devido a mudanças drásticas no volume e na fluidez.
O material reciclado tem uma densidade aparente muito menor e mais inconsistente do que os pellets virgens. Embora os pellets virgens sejam uniformes e fluam como água, o material reciclado consiste em formas quebradas e irregulares. Uma configuração automatizada calibrada perfeitamente para pellets virgens terá dificuldades imediatas ao mudar para moído, já que o mesmo peso de material ocupa repentinamente até 40% mais volume.
As bordas irregulares do material reciclado criam graves problemas de fluidez dentro dos funis de armazenamento. As peças irregulares interligam-se mecanicamente umas com as outras, formando um arco sólido na saída da tremonha. Este fenômeno é conhecido como ponte. Alternativamente, o material pode fluir apenas pelo centro, deixando o estoque estagnado embalado contra as paredes da tremonha, o que é conhecido como rat-holeing.
Para combater esses problemas de fluxo orientados pela densidade, um moderno Sistema de Alimentação Centralizada incorpora soluções mecânicas especializadas. Os engenheiros instalam agitadores motorizados ou pás que quebram pontes dentro das tremonhas para interromper fisicamente os materiais interligados. Além disso, válvulas proporcionais são utilizadas para colocar em camadas alternadas lotes de pellets virgens e moí-los na corrente de ar. Essa estratificação garante que materiais com propriedades físicas variadas sejam transportados suavemente, mantendo uma mistura homogênea sem interromper a produção contínua.
O setor da produção de plásticos está atualmente a passar por uma grande mudança em direção à economia circular. As exigências globais continuam a pressionar os fabricantes a incorporarem percentagens mais elevadas de conteúdo reciclado pós-consumo nos seus produtos. Consequentemente, a volatilidade da densidade aparente está em um nível mais alto. Os flocos de PCR e o material reciclado pós-industrial irregular se comportam de maneira imprevisível em comparação com resinas virgens padronizadas.
Devido a esta tendência, confiar em projetos de silos estáticos não é mais viável. As instalações modernas estão adotando rapidamente soluções dinâmicas de armazenamento e transporte acionadas por sensores. Essas redes avançadas utilizam sensores de fluxo de massa em tempo real e drives de frequência variável para se adaptarem instantaneamente às rápidas mudanças de densidade. Compreender as nuances do volume físico do seu material não é mais apenas uma prática recomendada de engenharia. É um pré-requisito para sobreviver à transição da indústria para uma produção sustentável.
O dimensionamento preciso do equipamento requer dados empíricos precisos. Depender de fichas de dados genéricas resultará em silos subdimensionados e bombas de vácuo com potência insuficiente. Felizmente, medir a densidade aparente solta do seu material específico é um processo simples que pode ser realizado diretamente no chão de fábrica.
A fórmula matemática fundamental é simples: Densidade aparente = Massa / Volume
Siga estas etapas práticas para determinar a métrica exata para sua resina ou material reciclado:
Depois de ter esse número preciso, entregue-o diretamente ao fabricante do equipamento. O fornecimento de dados de campo precisos garante que a equipe de engenharia especificará os diâmetros corretos dos tubos, os volumes das tremonhas e os tamanhos dos sopradores desde o primeiro dia.
A aquisição de uma rede de movimentação de materiais é uma despesa de capital significativa. Para gestores de fábrica e responsáveis por compras, a decisão deve ser orientada por dados empíricos e estabilidade operacional a longo prazo. Ao avaliar diferentes propostas, priorize equipamentos projetados para lidar com oscilações volumétricas.
Os principais recursos a serem procurados incluem:
Investir em uma rede dimensionada matematicamente com precisão para o seu material gera um rápido retorno do investimento. Elimina a falta de material, reduz drasticamente os custos de mão-de-obra associados ao desentupimento de tubos, minimiza o desperdício de energia e garante uma alimentação consistente às extrusoras.
Confundir densidade aparente com densidade do polímero é um erro caro e evitável. A verdadeira densidade do polímero é uma métrica reservada para o design do produto final e integridade estrutural. A densidade aparente determina estritamente sua logística de manuseio de materiais, capacidade de armazenamento e eficiência de transporte pneumático.
A fabricação eficiente de plásticos depende inteiramente de um fluxo de material consistente e ininterrupto. Reserve um tempo para medir seus materiais com precisão e avalie sua configuração atual de manuseio de materiais agora mesmo. Ao adaptar sua infraestrutura às realidades físicas exatas de seu inventário, você elimina gargalos, reduz despesas gerais e melhora drasticamente a eficácia geral do equipamento.
Pronto para eliminar bloqueios de materiais e otimizar seu chão de fábrica? Explore as soluções automatizadas de alimentação e transporte líderes do setor na Jwell para encontrar o sistema perfeito projetado para sua densidade específica de material.
Sim, mas geralmente apenas ligeiramente. Os pellets de masterbatch frequentemente possuem gravidade específica e geometria física diferentes em comparação com a resina virgem base. Como o masterbatch é fortemente concentrado com pigmentos e aditivos pesados, sua densidade aparente individual pode ser bastante alta. Contudo, na fabricação de plásticos padrão, o masterbatch é dosado em porcentagens muito baixas. Portanto, o impacto matemático no volume agregado de toda a mistura de materiais é mínimo e raramente requer um redesenho da infra-estrutura de transporte.
Este é um resultado direto de ignorar a mudança drástica no volume. O material reciclado tem uma densidade aparente significativamente menor e um formato irregular e irregular. Isto significa que 100 quilogramas de material reciclado ocupam um volume de espaço muito maior do que 100 quilogramas de pellets virgens uniformes. Além disso, as bordas irregulares criam maior atrito mecânico contra as paredes do tubo. Sua configuração de transporte existente provavelmente está puxando volume de ar insuficiente para mover a maior massa física do material reciclado. Resolver isso geralmente requer aumentar o diâmetro do tubo, ajustar a proporção ar/material ou atualizar a capacidade da bomba de vácuo.
Absolutamente não. Este é um dos erros de engenharia mais comuns e caros no projeto de instalações. Se você usar a densidade real para calcular a capacidade do silo, estará operando sob a suposição de que o material é um bloco de plástico sólido e sem vazios. Você está ignorando completamente o espaço de ar vazio entre os pellets individuais. Como resultado, você assumirá matematicamente que o material ocupa muito menos espaço físico do que realmente ocupa. Você deve sempre usar a densidade aparente solta para calcular com precisão o volume cúbico necessário para o dimensionamento do silo e da tremonha.
A densidade aparente solta representa o volume que um material ocupa quando é simplesmente despejado em um recipiente ou tremonha sob a força natural da gravidade, sem qualquer compactação externa. A densidade aparente compactada representa o volume que o material ocupa depois de ter sido vibrado mecanicamente, agitado ou assentado ao longo do tempo, o que força as partículas a se compactarem e expelirem o ar preso. Para dimensionar equipamentos de fábrica, os engenheiros confiam quase exclusivamente em medições soltas. Representa o estado de menor densidade e maior volume, garantindo que o equipamento seja dimensionado com segurança para o pior cenário.
A absorção de umidade pode alterar ligeiramente o peso e a fluidez de resinas higroscópicas como PET ou Nylon. Embora o número da densidade bruta possa mudar apenas marginalmente, a umidade da superfície aumenta significativamente o atrito entre os pellets. Esse atrito adicional evita que os pellets se amontoem firmemente, o que pode diminuir artificialmente a densidade aparente solta. Além disso, os materiais úmidos são altamente propensos a formar pontes dentro das tremonhas, tornando absolutamente essencial um sistema de secagem e transporte de tamanho adequado.
Os flocos de baixa densidade requerem uma proporção ar-material significativamente menor em comparação com os pellets virgens padrão. Como os flocos têm uma grande área superficial, mas muito pouca massa, eles são facilmente captados pela corrente de ar. No entanto, exigem um grande volume de ar para evitar que caiam da suspensão. Os engenheiros normalmente projetam sistemas de transporte de flocos com diâmetros de tubo maiores e fluxos de ar volumétricos mais altos, priorizando o volume de ar em vez da pressão de vácuo para manter um trânsito suave e sem entupimentos.


