
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-01 Origem:alimentado


Os aglomerados teimosos estão arruinando a integridade mecânica dos seus produtos poliméricos? Vejo isso constantemente no chão de fábrica. Cargas elevadas de enchimento geralmente causam fraqueza mecânica severa quando processadas incorretamente. Isso leva a atrasos frustrantes na produção e lotes rejeitados. Uma extrusora de rosca dupla masterbatch de enchimento resolve esse problema generalizado. Aplica forças mecânicas precisas para misturar materiais perfeitamente. Neste guia, nos aprofundamos nas configurações essenciais da máquina. Você descobrirá como melhorar seu processo de dispersão e compreenderá os componentes críticos que garantem a estabilidade contínua da produção.
Uma extrusora de rosca dupla masterbatch de enchimento é uma máquina de composição altamente especializada. Os engenheiros o projetam especificamente para misturar grandes volumes de pós inorgânicos em uma matriz polimérica derretida. Em sua essência, a máquina utiliza dois parafusos co-rotativos e entrelaçados dentro de um cilindro modular aquecido. À medida que o motor potente aciona os parafusos, eles transportam, derretem, comprimem e misturam continuamente as matérias-primas. A geometria altamente projetada do perfil do parafuso aplica cisalhamento mecânico direcionado ao material. Isso garante que as partículas finas de pó sejam uniformemente umedecidas e encapsuladas pela resina polimérica antes de serem extrusadas através de uma matriz e cortadas em pellets densos e uniformes.
Na em larga escala pelotização industrial de plástico , a fase inicial de composição determina as propriedades físicas do produto de consumo final. Masterbatch de alta qualidade é amplamente utilizado em aplicações exigentes. Isso inclui filmes agrícolas, tubos de pressão e peças automotivas moldadas por injeção de precisão. Se o enchimento não for adequadamente disperso durante esta fase fundamental de pelotização, o masterbatch resultante causará inevitavelmente defeitos visuais, bloqueios de filtros e falhas estruturais nos produtos de uso final. Portanto, a extrusora de rosca dupla co-rotativa serve como tecnologia fundamental. Ele permite que os fabricantes produzam masterbatch confiáveis e de alto volume que atendem às rigorosas tolerâncias da indústria.
Cargas inorgânicas são adicionadas aos polímeros de base para reduzir os custos gerais de formulação, melhorar a rigidez ou alterar as propriedades térmicas. No entanto, as suas propriedades microscópicas tornam-nos notoriamente difíceis de processar sem maquinaria especializada. Eles geralmente exibem alta densidade aparente, tendências higroscópicas e uma forte tendência a aglomerar-se.
| Tipo de enchimento | Função primária | Dispersão Desafio |
|---|---|---|
| Carbonato de cálcio | Redução de custos, maior rigidez | Alta tendência para formar aglomerados compactos; altamente propenso à absorção de umidade. |
| Talco | Maior rigidez, estabilidade dimensional | A estrutura plana e escamosa torna surpreendentemente difícil umedecimento uniforme pelo polímero fundido. |
| Dióxido de Titânio | Opacidade, brancura, resistência UV | Natureza altamente coesa; a má dispersão leva a listras superficiais visíveis e pontos fracos. |
| Negro de Fumo | Proteção UV, condutividade elétrica | Tamanho de partícula extremamente fino; apresenta um alto risco de contaminação pelo ar e aglomeração grave. |
Análises de mercado recentes revelam uma mudança definitiva no setor global de capitalização. Os preços da resina polimérica virgem flutuam de forma imprevisível. Ao mesmo tempo, os mandatos globais de sustentabilidade estão a tornar-se mais rigorosos. Os fabricantes estão ampliando agressivamente os limites das proporções de enchimento para se adaptarem. A incorporação de 80% ou mesmo 85% de carbonato de cálcio não é mais apenas uma medida inteligente de redução de custos. Reduz ativamente a pegada de carbono do produto plástico final, alinhando-se com iniciativas modernas ecológicas.
Conseqüentemente, esse impulso de toda a indústria em direção a masterbatches de enchimento ultra-alto tornou a tecnologia avançada de rosca dupla uma necessidade absoluta. As máquinas padrão simplesmente não conseguem lidar com as viscosidades extremas e a natureza abrasiva dessas formulações altamente carregadas. Quando levadas além de seus limites, as extrusoras básicas sofrem desgaste catastrófico ou picos severos de pressão de fusão. A atualização para linhas de composição robustas e de alto torque é a única maneira de permanecer competitivo no mercado atual.
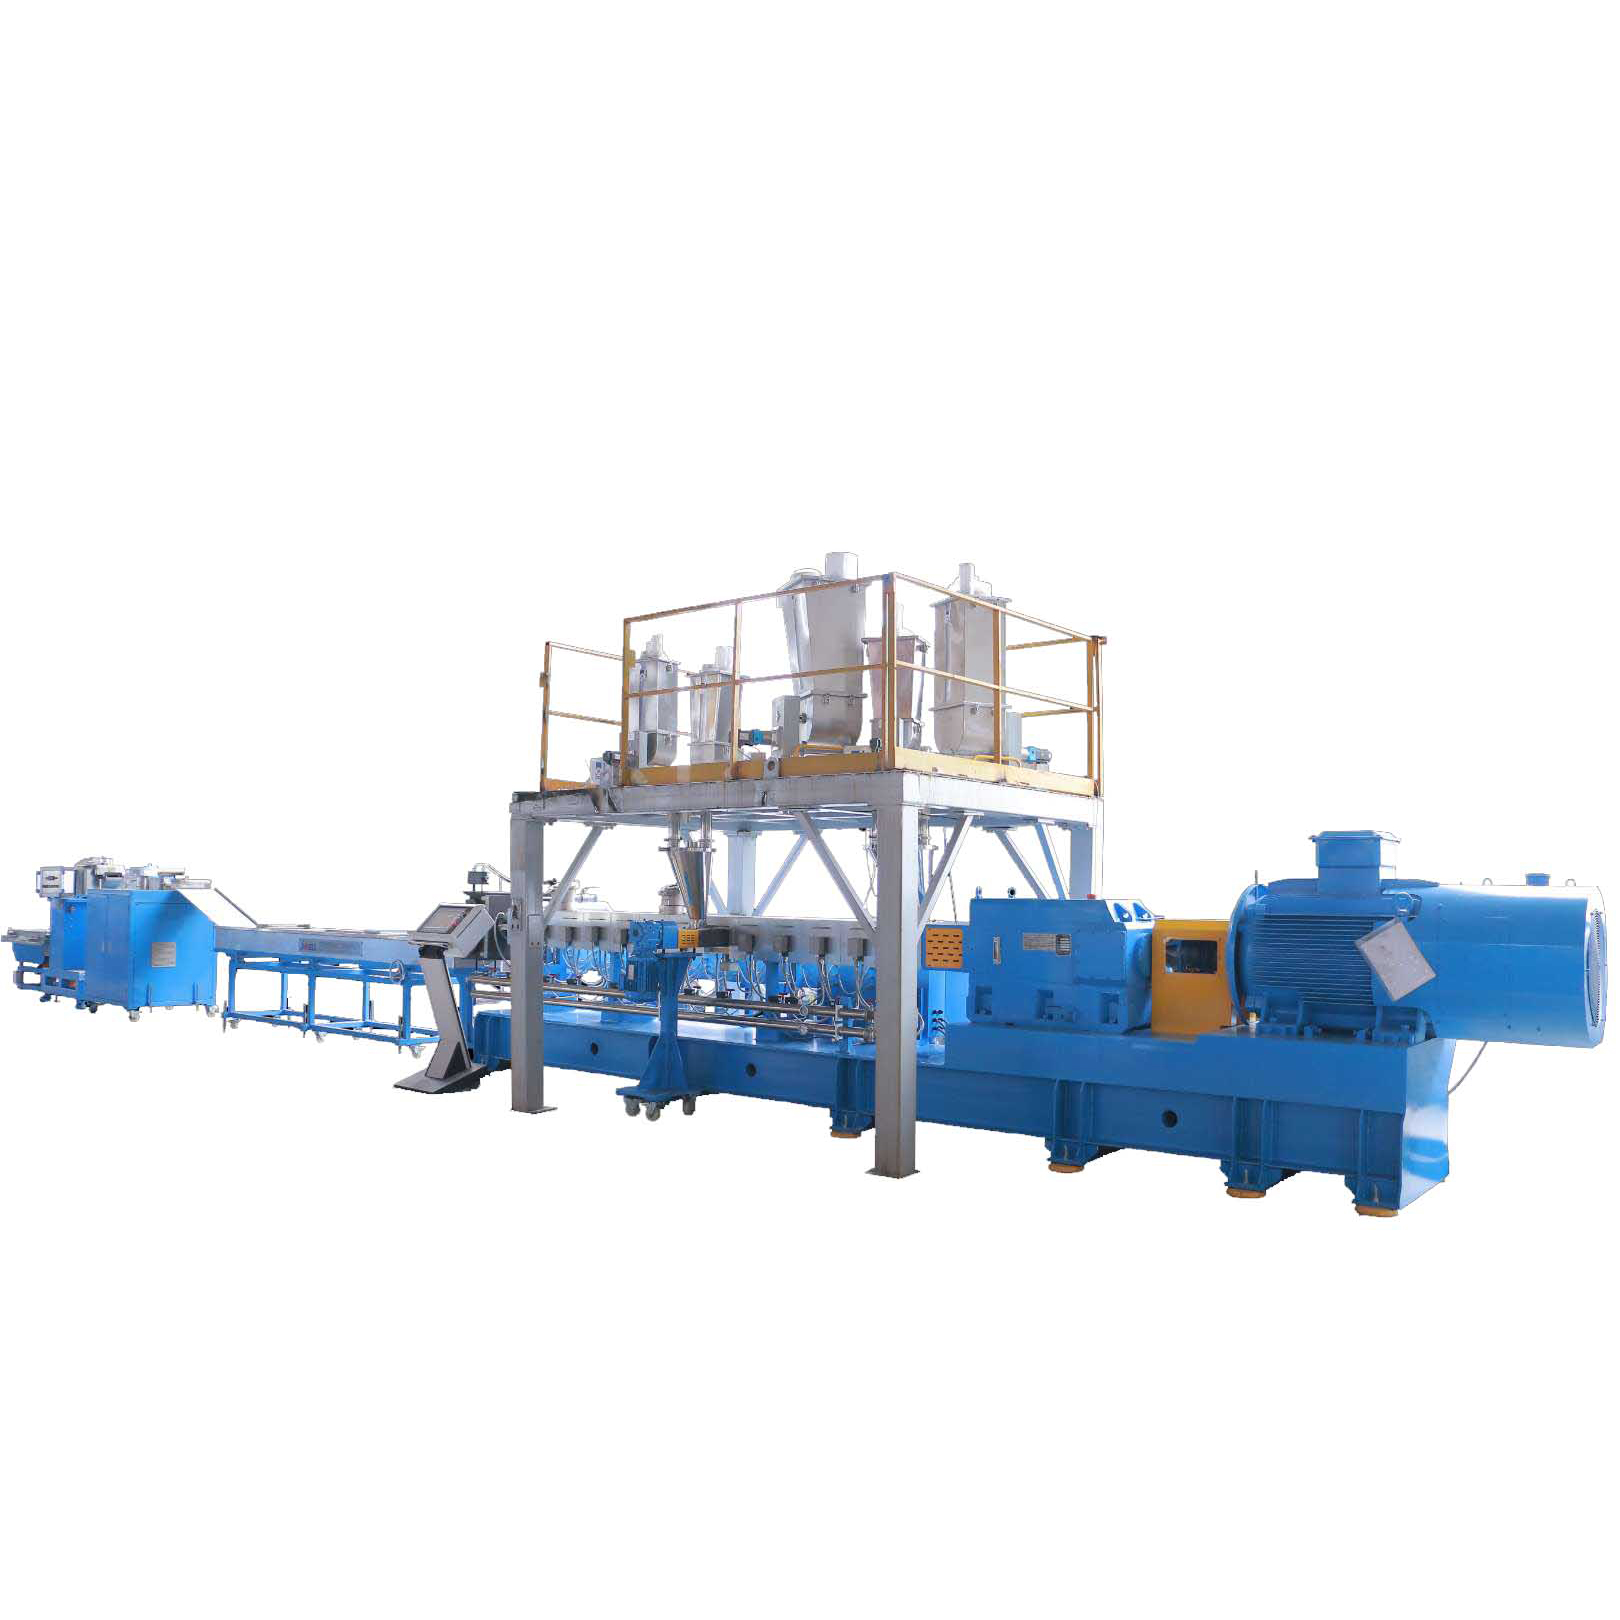
Alcançar uma mistura homogênea de pós minerais sólidos e fluidos poliméricos viscosos requer forças mecânicas precisas e calculadas. A física da mistura dentro de uma extrusora depende muito da manipulação da tensão de cisalhamento e da viscosidade do material. Quando o polímero sólido derrete, ele se transforma em um fluido altamente viscoso. A introdução de pós microscópicos secos neste fluido espesso exige que a máquina gere energia localizada suficiente. Esta energia deve superar as forças coesivas que mantêm as partículas de pó unidas.
Para compreender verdadeiramente a composição, os operadores devem diferenciar entre os dois principais tipos de mistura que ocorrem simultaneamente dentro do cilindro da extrusora.
A ação de entrelaçamento de uma extrusora de rosca dupla é projetada especificamente para executar ambos os tipos de mistura com perfeição. À medida que os parafusos giram, o material fundido é forçado através de espaços incrivelmente estreitos. Estas lacunas existem entre as hélices do parafuso e a parede do cano, bem como dinamicamente entre os próprios dois parafusos. Essa folga estreita gera a tensão de cisalhamento intensa e localizada necessária para a mistura dispersiva.
Simultaneamente, o material percorre o perfil modular do parafuso. A divisão, dobramento e recombinação contínua do polímero fundido garantem uma mistura distributiva completa. Esta sofisticada dupla ação evita a formação de partículas não fundidas ou não dispersas, eliminando pontos fracos no produto plástico final.
Ao avaliar equipamentos de extrusão, os responsáveis por compras geralmente avaliam as diferenças entre as tecnologias de parafuso simples e duplo. Para masterbatch de enchimento de alta carga, os dados empíricos e os padrões da indústria favorecem esmagadoramente a configuração de parafuso duplo.
As extrusoras de parafuso único são altamente eficazes para tarefas simples de fusão, transporte e conformação, como extrusão de tubos. No entanto, eles dependem principalmente do fluxo de arrasto. Isso significa que o material avança com base no atrito contra a parede do cano. Este projeto simplista não possui a força de cisalhamento intensa e localizada necessária para quebrar aglomerados de enchimento teimosos. Além disso, as máquinas de parafuso único têm dificuldade em transportar grandes volumes de pós finos e escorregadios. Tentar fazer isso muitas vezes resulta em aumento de material, taxas de produção altamente inconsistentes e distribuição de enchimento perigosamente deficiente.
Em contraste, a extrusora de dupla rosca co-rotativa supera essas limitações através do deslocamento positivo. Os parafusos entrelaçados limpam-se continuamente à medida que giram. Isso evita que o material fique estagnado, queime e se degrade dentro do barril.
Investir em uma moderna máquina de pelotização de plástico requer uma avaliação técnica completa de seus principais componentes mecânicos. O desempenho, a longevidade e a qualidade de saída da extrusora dependem muito da precisão de engenharia de suas peças internas.
Os parafusos em uma extrusora de rosca dupla filler masterbatch não são blocos sólidos. Eles são meticulosamente construídos deslizando elementos individuais especializados em um eixo estriado. Essa modularidade permite que os engenheiros projetem um perfil de parafuso específico adaptado à reologia exata da receita do enchimento.
O processamento de altas cargas de enchimento gera atrito interno significativo, o que cria calor absoluto. Se este calor não for gerido ativamente, o suporte polimérico irá degradar-se. Isso leva a pellets descoloridos e quebradiços e a odores desagradáveis. Extrusoras de alto desempenho utilizam zonas avançadas de controle de temperatura ao longo de todo o comprimento do cilindro. Cada zona é equipada com faixas de aquecimento elétrico independentes e canais internos de refrigeração líquida. Este gerenciamento térmico preciso garante que o polímero permaneça com a viscosidade ideal. Ele permanece fluido o suficiente para molhar as partículas de enchimento, mas espesso o suficiente para transferir a tensão de cisalhamento mecânica necessária para a dispersão.
As cargas inorgânicas são altamente abrasivas. Quando processados em altas velocidades e pressões, agem exatamente como uma lixa líquida contra os componentes internos da extrusora. A metalurgia avançada não é negociável para garantir uma longa vida útil operacional e evitar contaminação metálica. As extrusoras de nível industrial utilizam barris bimetálicos com um revestimento interno de liga altamente resistente ao desgaste. Da mesma forma, os elementos do parafuso são usinados a partir de aços-ferramenta especializados que passam por tratamentos térmicos a vácuo específicos para resistir à abrasão contínua e agressiva.
Vejo constantemente pó fino e calcário cobrindo funis padrão em pisos de fábrica. Isto destaca um grande obstáculo operacional. Mesmo a tecnologia de extrusão mais avançada não conseguirá fornecer resultados ideais se as matérias-primas forem alimentadas de forma inconsistente. Na produção de masterbatches de enchimento altamente carregados, o processo de dosagem é indiscutivelmente tão crítico quanto as fases de fusão e mistura.
Para obter uma matriz polimérica perfeita, a proporção de resina transportadora, pó de enchimento e agentes de acoplamento deve permanecer absoluta durante todo o ciclo de produção. A alimentação manual ou métodos básicos de dosagem volumétrica geralmente resultam em aumento de material. Isto leva a pressões de fusão flutuantes e qualidade inconsistente do pellet.
A integração de um sistema de alimentação totalmente automático resolve totalmente essas variações. Esses sistemas sofisticados utilizam tecnologia gravimétrica de perda de peso. Eles contam com células de carga altamente sensíveis que medem continuamente o peso exato do material que está sendo descarregado na extrusora. O controlador do sistema de alimentação se comunica diretamente com o controlador lógico programável da extrusora em tempo real. Se a densidade aparente do pó de enchimento mudar momentaneamente, o alimentador automatizado ajusta instantaneamente a velocidade da rosca. Isto mantém a taxa de fluxo de massa exata exigida pela formulação. O controle de circuito fechado garante que o masterbatch final mantenha propriedades físicas rigorosas, reduzindo a produção fora das especificações a quase zero.
As cargas inorgânicas são notórias por sua baixa fluidez. Quando armazenados em funis padrão, os pós finos tendem a compactar. Isso leva a interrupções de fluxo conhecidas como rat-holeing, onde se forma um funil central, deixando o material preso nas paredes. Também causa pontes, onde o material forma um arco sólido sobre o ponto de descarga, interrompendo totalmente o fluxo.
Sistemas avançados de alimentação automatizada são projetados especificamente para combater esses desafios reológicos. Eles incorporam agitadores horizontais e mecanismos especializados de dosagem de parafuso duplo diretamente dentro da tremonha. Os agitadores condicionam continuamente o pó, quebrando pequenos aglomerados e mantendo a carga em um estado fluidizado e dinâmico. Esta intervenção mecânica garante um fluxo constante e ininterrupto de pós pesados na garganta de alimentação principal, maximizando a estabilidade da produção.
Para gerentes de produção que buscam otimizar suas atuais configurações de composição, pequenos ajustes nos parâmetros operacionais podem gerar melhorias significativas. Alcançar o equilíbrio perfeito requer uma compreensão profunda de como o material se comporta dinamicamente dentro do cano.
A relação comprimento/diâmetro é uma especificação fundamental que determina o tempo de residência do material dentro da extrusora. Para composição plástica padrão, uma proporção de 32 para 1 pode ser suficiente. No entanto, ao processar masterbatches de enchimento de alta carga, uma proporção mais alta variando de 40 para 1 até 48 para 1 é altamente recomendada.
Um barril mais longo fornece o espaço físico e o tempo necessários para etapas de processamento sequenciais. Permite uma fusão gradual e controlada da resina transportadora, seguida pela introdução precisa de cargas através de alimentadores laterais. Mais importante ainda, proporciona amplo espaço para extensas zonas de mistura dispersiva e distributiva. Você não será forçado a operar a máquina em velocidades de rosca excessivamente altas. Velocidades mais baixas da rosca combinadas com tempos de permanência mais longos evitam aquecimento excessivo por cisalhamento. Isto protege o polímero da degradação térmica, ao mesmo tempo que garante que cada partícula de enchimento seja completamente encapsulada.
Os enchimentos inorgânicos absorvem naturalmente a umidade da atmosfera e muitas vezes aprisionam bolsas de ar microscópicas entre as partículas ásperas. Quando essas cargas são submetidas ao calor intenso do processo de extrusão, a umidade se transforma instantaneamente em vapor e o ar retido se expande. Se esses gases voláteis não forem removidos de forma eficaz, os pellets de masterbatch resultantes apresentarão defeitos graves, como vazios internos, rugosidade superficial e fragilidade extrema.
O gerenciamento adequado da zona de desgaseificação a vácuo é fundamental. A porta de vácuo deve estar estrategicamente localizada a jusante, imediatamente após as zonas de mistura primária, mas logo antes da zona de aumento de pressão na cabeça de rosca. Os operadores devem garantir que a bomba de vácuo mantenha uma pressão negativa consistente. A manutenção regular do sistema de vácuo é uma prática recomendada vital para garantir pellets densos e estruturalmente sólidos.
| Problema comum de mistura | Causa potencial | Solução viável |
|---|---|---|
| Pelotas quebradiças | Umidade excessiva nos enchimentos; baixa eficiência de desgaseificação. | Aumentar a pressão de vácuo; pré-seque os enchimentos higroscópicos antes da alimentação. |
| Defeitos de Superfície | Mistura dispersiva incompleta; aglomeração severa. | Modifique o perfil do parafuso com blocos de amassamento mais apertados; aumentar o tempo de residência do barril. |
| Surto de pressão de fusão | Alimentação inconsistente de pó; ponte ocorrendo no funil. | Implementar comedouros com perda de peso; ativar agitadores internos da tremonha. |
| Degradação de Polímero | Calor de cisalhamento excessivo; configurações incorretas do perfil de temperatura. | Menor velocidade da rosca; otimizar sistemas de resfriamento de líquido em barril em zonas de mistura de alto cisalhamento. |
A compra de equipamentos de capital para operações compostas é um investimento financeiro significativo. Dita as capacidades operacionais de uma instalação por uma década ou mais. Os decisores devem avaliar os equipamentos com base em dados empíricos, na qualidade da engenharia e na viabilidade económica a longo prazo.
Ao selecionar uma linha de pelotização, a principal consideração é combinar o volume geométrico e a capacidade de torque da máquina com suas metas precisas de produção. O tamanho da máquina é normalmente indicado pelo diâmetro do parafuso.
Especificamente, a capacidade de produção não é determinada apenas pelo tamanho físico. A densidade específica de torque da caixa de câmbio desempenha um papel vital. Uma extrusora de alto torque pode processar volumes significativamente maiores de masterbatch de enchimento denso em velocidades mais baixas em comparação com uma máquina de torque padrão com exatamente o mesmo diâmetro. Os compradores devem analisar minuciosamente a produção necessária em relação ao espaço disponível na fábrica. Isso garante que o equipamento escolhido proporcione o maior rendimento por metro quadrado sem nunca comprometer a qualidade da dispersão.
Os responsáveis por compras que avaliam uma extrusora de dupla rosca masterbatch de enchimento devem olhar muito além do gasto de capital inicial. O custo total de propriedade ao longo de um ciclo de vida de cinco a dez anos é a verdadeira métrica do valor de uma máquina.
Alcançar uma dispersão de enchimento perfeita é um equilíbrio delicado que requer as forças mecânicas exatas e corretas. O controle preciso da temperatura também é altamente necessário para proteger a integridade do polímero base. Além disso, a alimentação precisa do material mantém todo o processo termodinâmico estável e previsível.
Investir em uma extrusora de dupla rosca masterbatch de enchimento premium é uma decisão inteligente e inovadora para qualquer instalação de composição. Adicionar um sistema de alimentação automatizado dimensiona suas operações de maneira confiável. Ele permite que você lide com confiança com formulações de enchimento ultra-alto, sem medo de falha mecânica ou qualidade inconsistente.
Entre em contato com nossa equipe de engenharia especializada para uma consulta personalizada sobre máquinas hoje mesmo. Revise o extenso catálogo da Jwell Recycling para encontrar o equipamento de extrusão e alimentação ideal, adaptado perfeitamente às suas demandas específicas de produção.
Extrusoras de rosca dupla de alto desempenho normalmente podem lidar com porcentagens de carga de enchimento de até 75 a 85 por cento ao processar materiais como carbonato de cálcio ou sulfato de bário. O máximo exato depende muito do índice de fluxo de fusão da resina transportadora, do tratamento superficial específico das partículas de enchimento e da disponibilidade de uma configuração de parafuso altamente otimizada projetada para mistura distributiva intensa.
Os sistemas de alimentação automatizados projetados para pós coesivos utilizam agitação mecânica ativa para evitar formação de pontes. Dentro do reservatório de dosagem, os braços agitadores horizontais ou verticais giram continuamente. Este movimento mecânico quebra as ligações coesivas entre as partículas de enchimento, mantendo o pó fluidizado. Combinado com um mecanismo de descarga de parafuso duplo, o sistema garante que pós pesados e densos sejam mecanicamente forçados para dentro da garganta de alimentação da extrusora, eliminando completamente as condições estáticas que causam buracos e formação de pontes.
Pelotas quebradiças ou defeitos superficiais são causados principalmente por três fatores operacionais. Primeiro, a má dispersão da carga deixa aglomerados inteiros no polímero, criando pontos fracos mecânicos microscópicos. Em segundo lugar, a desgaseificação a vácuo inadequada não consegue remover a humidade transportada pelos enchimentos inorgânicos, conduzindo a vazios internos e a uma superfície rugosa. Terceiro, um perfil de temperatura incorreto pode causar a degradação térmica da resina transportadora. Otimizar o perfil de cisalhamento do parafuso e garantir a pressão de vácuo profundo geralmente resolve esses problemas frustrantes.
A vida útil dos elementos do parafuso depende inteiramente da abrasividade do enchimento, da porcentagem de carga e da metalurgia dos componentes da máquina. Ao utilizar cargas elevadas de cargas abrasivas, como carbonato de cálcio não revestido, os elementos de aço padrão podem exigir substituição a cada três a seis meses. No entanto, se a extrusora utilizar aços-ferramenta para metalurgia do pó premium e revestimentos de barril bimetálicos, o intervalo de substituição pode ser estendido significativamente para doze a dezoito meses. Inspeções regulares de desgaste devem ser realizadas a cada seis meses para manter as folgas de mistura ideais.
Sim. Uma das principais vantagens de uma extrusora de rosca dupla é seu design altamente modular. Os elementos de parafuso são montados em um eixo estriado e podem ser totalmente reorganizados. Embora o masterbatch de enchimento exija cisalhamento agressivo para dispersão, o processamento do masterbatch colorido pode ser obtido reconfigurando o perfil do parafuso para fornecer uma mistura distributiva mais suave. Isso protege os pigmentos orgânicos sensíveis da queima. No entanto, a purga rigorosa e a limpeza mecânica são obrigatórias entre as execuções para evitar contaminação cruzada de cores.
Os engenheiros normalmente usam um teste de filme soprado ou um teste de valor de pressão do filtro para avaliar a qualidade da dispersão. No teste de pressão do filtro, o masterbatch é extrudado através de um conjunto de telas muito finas. Se o enchimento estiver mal disperso, os aglomerados obstruirão a tela, causando um rápido aumento na pressão de fusão. Uma leitura de pressão mais baixa e estável indica excelente dispersão microscópica.
O perfil de temperatura ideal deve assemelhar-se a uma curva suave em forma de sino. A zona de alimentação deve permanecer relativamente fria para evitar fusão prematura e bloqueios na garganta de alimentação. A temperatura deve atingir o pico nas zonas de mistura de alto cisalhamento para garantir que a viscosidade do polímero seja baixa o suficiente para molhar as partículas de enchimento. Finalmente, a temperatura deve cair ligeiramente em direção à cabeça da matriz para aumentar a resistência do fundido e garantir um corte limpo e uniforme do pellet.


