
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-30 Origem:alimentado


Introdução
No cenário altamente competitivo da recuperação de polímeros, a umidade atua como o maior inimigo da qualidade dos pellets. Imagine o chão de fábrica. Embalagem flexível inadequadamente seca entra na extrusora de pelotização. A água retida transforma-se violentamente em vapor ao atingir a zona de fusão. Esta reação termodinâmica leva à formação de espuma severa e à resistência à tração comprometida. Em última análise, produz um lote de pellets reciclados degradados que lutam para encontrar compradores. Para gerentes de instalações que operam uma linha comercial de lavagem de plástico , selecionar a arquitetura de drenagem ideal é uma decisão crítica no fundo do funil.
Historicamente, a secagem rotacional em alta velocidade dominou o setor. No entanto, a indústria está evoluindo rapidamente. A ascensão da tecnologia avançada de compressão mecânica mudou fundamentalmente os paradigmas operacionais. Isto é particularmente verdadeiro para plantas que processam materiais macios e de grande área superficial, como filmes agrícolas LLDPE e sacos tecidos de polipropileno. Este guia abrangente disseca a mecânica física, a eficiência operacional, os drenos de manutenção ocultos e as adequações precisas dos materiais de ambas as metodologias. Ele permite que os recicladores maximizem o rendimento e protejam suas margens.
Principais conclusões
Os mandatos globais de reciclagem estão a remodelar rapidamente os perfis das matérias-primas. Os recicladores agora processam volumes crescentes de embalagens flexíveis pós-consumo ultrafinas e altamente contaminadas. Os dados de mercado indicam uma mudança decisiva nos sistemas de secagem termicamente pesados. Os custos da energia estão a aumentar e as regulamentações sobre as emissões de carbono estão a tornar-se mais rigorosas a nível mundial. Consequentemente, os operadores das instalações estão migrando ativamente para arquiteturas de drenagem mecânica. Equipamentos que podem alcançar simultaneamente extração profunda de umidade e densificação de material sem aquecimento auxiliar estão se tornando o novo padrão da indústria. Esta transição aborda tanto os desafios geométricos dos filmes flexíveis quanto a necessidade econômica de reduzir o custo por tonelada de resina processada pós-consumo.
Antes de avaliar máquinas específicas, os operadores devem compreender a física fundamental que dita a fase de extrusão. O excesso de água pedindo carona em resíduos de plástico cria uma cascata de gargalos termodinâmicos.
Quando o material úmido é alimentado na tremonha, os aquecedores do cilindro da extrusora são forçados a trabalhar horas extras. Eles consomem grandes quantidades de energia elétrica simplesmente para evaporar a água antes de derreter o polímero. Esta rápida expansão do vapor causa flutuações agressivas na desgaseificação. Freqüentemente, isso força os operadores a reduzir a taxa de alimentação para evitar que as aberturas de ventilação fiquem obstruídas. Este obstáculo operacional está a tornar-se cada vez mais pronunciado devido às mudanças nos perfis globais das matérias-primas. Fluxos complexos pós-consumo retêm significativamente mais água superficial do que sucata industrial limpa. Isto expõe as limitações dos métodos de secagem legados e empurra a indústria para a compressão mecânica de serviço pesado.
Além das contas de serviços públicos, a umidade residual ataca diretamente a integridade molecular do produto final. O vapor preso dentro do polímero fundido cria vazios microscópicos e bolhas dentro dos grânulos extrudados. Para polímeros sensíveis, esta umidade pode até desencadear a hidrólise durante a fase de fusão. Isto reduz drasticamente a Viscosidade Intrínseca e deixa o produto final quebradiço. A implementação de um estágio robusto de extração de umidade garante uma alimentação densa e uniforme. Isto eleva diretamente a densidade aparente e a clareza visual dos pellets finais, permitindo-lhes competir com resinas virgens em aplicações de fabricação de alta qualidade.
Muitas vezes chamadas no chão de fábrica como lavadoras de fricção ou secadoras giratórias, essas unidades aproveitam o poder da força rotacional de alta velocidade. A arquitetura central apresenta um rotor central robusto revestido com pás angulares. Este rotor gira furiosamente, geralmente entre 1.000 e 1.500 RPM, dentro de uma tela perfurada de aço inoxidável estacionária. À medida que o plástico encharcado é injetado na carcaça inferior, a força rotacional ensurdecedora arremessa violentamente o material contra a tela externa. A água é conduzida através das perfurações por impulso centrífugo. Simultaneamente, as pás angulares varrem o plástico para cima em direção à calha de descarga.
Para fluxos de materiais específicos, esta abordagem de alta velocidade continua incrivelmente vantajosa. Os plásticos rígidos que mantêm a sua forma sob impacto respondem perfeitamente a este tratamento. Esses sistemas podem processar volumes pesados e contínuos de flocos rígidos sem obstruir o fluxo a jusante. Além disso, o intenso atrito cinético gerado entre o plástico, as pás do rotor e a tela atua como uma etapa final de polimento. Ele elimina agressivamente etiquetas de papel teimosas, adesivos residuais e detergentes químicos. Contando com uma mecânica rotacional simples, essas máquinas normalmente exigem um desembolso de capital inicial menor.
Apesar de sua habilidade com flocos rígidos, os secadores giratórios encontram uma barreira mecânica severa quando encarregados de produzir materiais como filme extensível de LDPE ou cobertura vegetal agrícola. Na falta de rigidez estrutural, os filmes finos e úmidos são instantaneamente colados contra a tela perfurada pela força rotacional. Este fenômeno, conhecido como cegamento da tela, veda efetivamente os orifícios de drenagem. Presa dentro da habitação, a água não tem para onde escapar. O resultado é uma descarga encharcada, muitas vezes excedendo 10% de umidade. Mais importante ainda, os operadores são forçados a um ciclo frustrante de parar toda a linha para raspar e lavar manualmente as telas cegas com pressão. Isso prejudica um tempo valioso de produção.
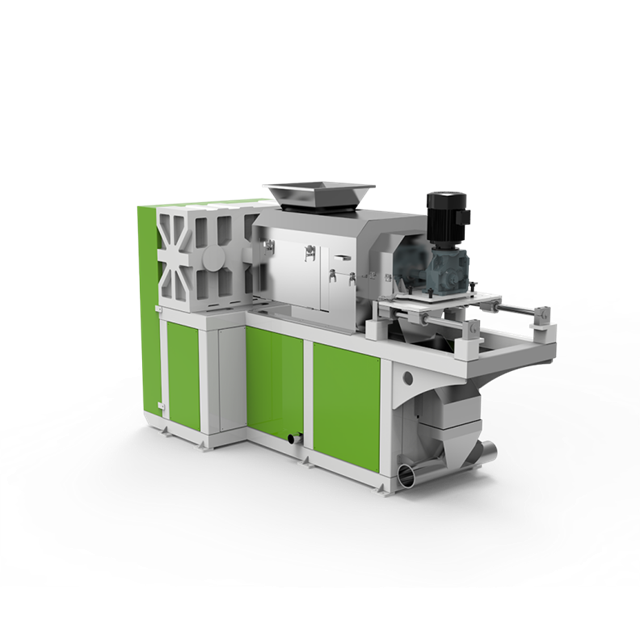
Para superar os desafios geométricos dos resíduos flexíveis, os engenheiros de equipamentos afastaram-se da velocidade e adotaram o torque lento e implacável. Um espremedor de filme opera segundo o princípio da redução volumétrica. O coração da máquina é um enorme parafuso de aço sólido, de aperto progressivo, girando em baixas velocidades dentro de um cano ranhurado fortemente reforçado.
À medida que a película úmida e fofa é arrastada para frente, o diâmetro da raiz do parafuso se expande enquanto o passo se aperta. Isso cria uma zona de compressão de extrema alta pressão. Ele literalmente extrai o líquido da matriz plástica, forçando-o através de aberturas de drenagem fresadas com precisão. Os principais equipamentos de desidratação de filme plástico , como a série DYJG Squeezer, utilizam uma enorme potência de motor que varia de 90kW a 160kW para lidar com rendimentos de alta capacidade de 500 a 1.000 kg por hora.
O que diferencia esta tecnologia é o seu perfil termodinâmico de dupla ação. O imenso cisalhamento mecânico gerado pelo parafuso que comprime o plástico contra as paredes do cilindro produz um calor de fricção localizado significativo. Este calor natural serve a um propósito secundário brilhante. Ele libera a umidade microscópica da superfície que a pressão física por si só não consegue alcançar. Simultaneamente, aquece a película leve até ao seu ponto de amolecimento. À medida que o material é empurrado através da matriz de descarga, ele se aglomera em pedaços pesados e semifundidos.
Para instalações dedicadas à recuperação de embalagens flexíveis, o método de compressão mecânica proporciona resultados transformadores. Mesmo com sacos tecidos altamente porosos ou filmes extensíveis propensos à estática, os espremedores reduzem consistentemente a umidade final para uma faixa ideal de 1% a 3%. Isto prepara perfeitamente o material para a fase de fusão. Ao converter penugem leve em pepitas densas, a densidade aparente da matéria-prima dispara. Isto elimina completamente a formação de pontes na tremonha, permitindo que a rosca da extrusora penetre no material de forma agressiva.
Tomar uma decisão de equipamento de capital baseada em dados exige que os gerentes de instalações descartem as alegações de marketing e olhem diretamente para as métricas operacionais da parte inferior do funil. Como essas duas arquiteturas realmente se comparam no chão de fábrica?
| Métrico Operacional | (Spin Dryer) | Espremer Mecânico (Prensa de Rosca) |
|---|---|---|
| Perfil de matéria-prima alvo | Plásticos rígidos, flocos de PET, garrafas de HDPE | Filmes flexíveis, LDPE, sacos tecidos, filme stretch |
| Conteúdo final de umidade | 1% a 2% para rígidos; 8% a 15% para filmes | 1% a 3% consistentemente em materiais macios |
| Pegada Energética | Alta sobrecarga se a secagem térmica for adicionada a jusante | Excelente eficiência; utiliza calor de fricção mecânica |
| Foco na Manutenção | Desobstrução frequente da tela, sensível ao desequilíbrio do rotor | Renovação periódica de solda de revestimento duro em roscas |
| Densificação de Materiais | Nenhum; produz flocos leves e soltos | Alto; produz pedaços densos e semiplastificados |
A referência final é a secura do material que atinge a garganta da extrusora. As centrífugas são altamente eficientes com flocos rígidos. Contudo, quando se alimentam películas macias, a elevada humidade resultante é totalmente inaceitável para extrusão directa. Os espremedores esmagam de forma confiável a umidade do filme macio até o limite estrito necessário para uma pelotização de alta qualidade.
À primeira vista, um motor de secador giratório consome consideravelmente menos amperagem do que o acionamento maciço e de alto torque de um espremedor. No entanto, avaliar o motor isoladamente pinta um quadro enganoso. Como as centrífugas deixam os filmes flexíveis encharcados, os engenheiros da planta geralmente são forçados a instalar extensas tubulações de secagem térmica com ar quente a jusante. Aquecer o ar ambiente para secar o plástico exige quantidades impressionantes de eletricidade. O espremedor contorna elegantemente todo esse estágio térmico, gerando um custo total de energia drasticamente menor por tonelada de material processado.
A regra de ouro do projeto de instalações de reciclagem é simples. As propriedades físicas da matéria-prima devem ditar as escolhas de engenharia. O desalinhamento da máquina com o perfil de polímero é uma receita garantida para gargalos operacionais.
Se a sua ingestão primária consiste em recipientes pós-consumo de paredes espessas que resistem à deformação, a centrifugação em alta velocidade continua sendo a campeã indiscutível. A rigidez inerente dos flocos de bebidas PET evita bloqueios na tela. Jarros de leite de paredes espessas, frascos de detergente e material reciclado de ABS rígido de lixo eletrônico respondem excepcionalmente bem a impactos de alta velocidade.
Por outro lado, se o seu modelo de negócio visa o lucrativo setor de embalagens flexíveis, a integração da tecnologia de compressão é praticamente obrigatória. Filmes de cobertura agrícola de LDPE altamente sujos são notoriamente difíceis de processar sem ação de torção agressiva. As embalagens de transporte comercial, como a embalagem extensível para paletes LLDPE, requerem secagem profunda e densificação antes de uma extrusão bem-sucedida. Sacos enormes de polipropileno retêm uma quantidade significativa de água em seus fios; apenas o cisalhamento mecânico extremo pode forçar a saída dessa umidade oculta.
Fixar-se apenas nas despesas de capital iniciais muitas vezes prende os proprietários das instalações em configurações ineficientes a longo prazo. Embora uma prensa de parafuso para serviço pesado tenha um preço inicial mais alto do que uma arruela de fricção padrão, o custo total de propriedade em uma janela de três a cinco anos favorece fortemente o espremedor para aplicações de filme.
Considere a redução drástica do trabalho manual. Os operadores da planta não são mais forçados a desligar a linha várias vezes por turno para limpar meticulosamente as telas cegas. Isso abre caminho para uma produção verdadeiramente contínua e em vários turnos. Além disso, a eficiência termodinâmica da eliminação dos ventiladores auxiliares de ar quente reduz as despesas mensais da concessionária. Isto frequentemente compensa o maior investimento inicial nos primeiros 12 a 18 meses.
Mais importante ainda, o impacto financeiro da densificação de materiais não pode ser ignorado. A alimentação de flocos leves e fofos em uma extrusora normalmente faz com que a garganta de alimentação se encaixe. Isso deixa o parafuso sem energia e reduz a capacidade de produção em até 40%. Ao fornecer pepitas densas e secas, o espremedor garante que o peletizador funcione em sua capacidade nominal máxima absoluta. A extração adicional de 200 kg de pellets premium a cada hora aumenta diretamente a receita diária.
Esteja você inaugurando uma instalação totalmente nova ou reformando uma planta antiga, realizar uma auditoria rigorosa do gargalo de desidratação atual é o primeiro passo para aumentar sua produção. A implantação da arquitetura mecânica correta garante uma transição fluida e ininterrupta de fardos contaminados para resina de alto valor.
Curiosamente, muitas instalações de elite e de alta capacidade estão agora a implementar uma arquitectura híbrida. Nessas configurações avançadas, o filme úmido passa primeiro por uma centrífuga de alta velocidade imediatamente após os tanques de enxágue. Isso sacode violentamente a maior parte da água superficial e da areia pesada. O material, agora com cerca de 15% de umidade, é então alimentado diretamente em um espremedor resistente para desidratação e densificação final dos poros profundos. Este punção duplo minimiza o desgaste abrasivo no parafuso espremedor, ao mesmo tempo que garante que a extrusora receba matéria-prima perfeita.
Para operações que processam exclusivamente polímeros flexíveis, investir em um especialmente desenvolvido sistema de lavagem de resíduos de plástico , que possua inerentemente tecnologia de prensa de parafuso integrada, proporcionará a experiência operacional mais confiável e sem intervenção. Isto assegura a sua posição no altamente competitivo mercado de resinas recicladas.
Conclusão
No impasse técnico entre a rotação centrífuga e a compressão mecânica, não existe uma máquina universalmente superior. Existe apenas a solução perfeitamente adequada para o seu perfil de polímero específico. Para operações ancoradas em plásticos rígidos, as centrifugadoras continuam sendo uma pedra angular incrivelmente rápida, robusta e econômica. Por outro lado, para os recicladores modernos que navegam na área altamente exigente dos plásticos macios, o espremedor de filme representa um salto tecnológico inevitável e altamente lucrativo.
Ao executar uma extração de umidade incomparável e a densificação de materiais vitais em uma única etapa contínua, um espremedor premium tem o poder de transformar uma linha em dificuldades em um empreendimento simplificado e com altas margens. Os gerentes de fábrica devem analisar com atenção e objetividade os fardos que chegam, calcular seus verdadeiros drenos de energia térmica e implantar a tecnologia de desidratação que garantirá a qualidade consistente dos pellets. Avalie seu fluxo de materiais hoje e explore as configurações de equipamentos especializados disponíveis através dos fabricantes líderes do setor para preparar suas operações para o futuro.
Embora seja tecnicamente possível, é uma abordagem altamente ineficiente e financeiramente desgastante. Os aquecedores térmicos requerem grandes quantidades de energia elétrica ou gasosa para evaporar a água da superfície do filme. Uma prensa de parafuso consegue uma redução superior da umidade através da pressão mecânica bruta e do calor de fricção localizado, tornando-a uma estratégia muito mais econômica e ambientalmente sustentável para embalagens flexíveis.
Para uma extrusão suave e de alta qualidade, o teor de umidade deve ser mantido estritamente abaixo de 3%. Exceder esse limite força os aquecedores da extrusora a gastar energia fervendo água em vez de derreter o plástico. Isto invariavelmente leva à formação de espuma agressiva, geometria do pellet comprometida, estrutura molecular enfraquecida e tensão severa no sistema de desgaseificação a vácuo.
Na grande maioria dos layouts operacionais modernos, sim. Como o espremedor gera intenso calor de fricção durante a fase de compressão de alta pressão, ele naturalmente semi-derrete e densifica a película fofa em pedaços sólidos e pesados. Isso permite que os operadores das instalações alimentem o material diretamente no funil da extrusora, evitando completamente a necessidade de um aglomerador de lotes separado e trabalhoso.
Absolutamente. Na verdade, muitas operações de alto rendimento em escala industrial empregam exatamente essa estratégia híbrida. Uma lavadora de fricção centrífuga é colocada imediatamente após a granulação úmida ou tanques de lavagem para eliminar rapidamente a maior parte da água superficial suja e contaminantes pesados. O material é então transportado para um espremedor para a fase final de secagem profunda e densificação. Esta sequência prolonga significativamente a vida útil operacional de ambas as máquinas.
A taxa de desgaste é fortemente determinada pela abrasividade da sua matéria-prima específica. Isso inclui o volume de areia residual, sujeira ou aparas de metal microscópicas que passam pela fase de lavagem. De modo geral, os espremedores premium forjados com ligas de aço resistentes ao desgaste podem funcionar de forma confiável por 3.000 a 5.000 horas antes que as hélices do parafuso sofram desgaste suficiente para garantir uma reforma profissional da solda de revestimento duro.
Altos níveis de contaminantes abrasivos, como areia e cascalho, aceleram o desgaste das peças móveis. Os secadores centrífugos podem atuar como uma lavadora de fricção secundária para ajudar a desalojar essa sujeira, mas sofrem desgaste rápido da tela. Os espremedores, embora excelentes na desidratação, sofrerão uma degradação mais rápida da rosca se o material não for pré-lavado adequadamente. Portanto, fluxos altamente contaminados se beneficiam mais de uma fase robusta de lavagem a montante antes de entrar em qualquer unidade de desidratação mecânica.
Uma secadora autônoma usa um motor menor, aparentemente consumindo menos energia. No entanto, deixa os filmes molhados, exigindo um secador térmico a jusante que consome enormes quantidades de energia. Um espremedor de filme usa um motor maior e de alto torque, mas elimina totalmente a necessidade de secagem térmica. Ao calcular o consumo total de energia do sistema por tonelada de filme processado, a configuração do espremedor é significativamente mais eficiente em termos energéticos.


