
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-07 Origem:alimentado


A circularidade do poliestireno está a evoluir rapidamente de uma iniciativa ambiental de nicho para uma grande prioridade de produção global. Análises recentes da indústria indicam uma mudança massiva impulsionada por estruturas rigorosas de Responsabilidade Alargada do Produtor e metas agressivas de sustentabilidade corporativa. O mercado está se afastando do downcycling tradicional, onde os estirênicos foram relegados a itens de nível inferior, como bancos de parque. Hoje, a procura por plásticos rígidos reciclados de alta qualidade e quase nobres em embalagens, produtos eletrónicos de consumo e construção está a aumentar. Espera-se agora que os recicladores forneçam materiais que correspondam às especificações da resina virgem.
A recuperação desses materiais requer a superação de obstáculos termomecânicos significativos. A reciclagem mecânica expõe inerentemente os plásticos rígidos a intenso calor condutivo e severas tensões de cisalhamento dentro do cilindro da extrusora. Este ambiente brutal pode degradar rapidamente a integridade estrutural do fundido. Neste guia técnico, exploraremos as mudanças químicas e físicas precisas que o poliestireno de alto impacto e o poliestireno de uso geral sofrem durante a extrusão. Também descreveremos os rígidos requisitos de engenharia para a seleção de máquinas capazes de preservar o máximo valor de mercado do polímero.
Antes de analisar o comportamento do fundido dentro de uma extrusora, os operadores da planta devem estabelecer uma compreensão básica desses dois estirênicos distintos. Embora pertençam à mesma família de polímeros, suas arquiteturas moleculares exclusivas impõem requisitos de manuseio totalmente diferentes no chão de fábrica.
O poliestireno de uso geral, comumente referido como GPPS, é um polímero amorfo, transparente e altamente rígido. É fabricado através da polimerização simples de monômeros de estireno e não contém quaisquer aditivos de borracha. Esta estrutura química pura confere ao material excelente clareza óptica e estabilidade dimensional. No entanto, deixa o plástico inerentemente quebradiço. No setor industrial, é muito utilizado onde a transparência é fundamental – como talheres descartáveis transparentes, tubos de ensaio médicos e conchas transparentes para alimentos. Devido à sua natureza uniforme, a sucata pós-industrial limpa é relativamente simples de processar, desde que a sua história térmica seja rigorosamente gerida.
O Poliestireno de Alto Impacto, conhecido como HIPS, é essencialmente uma versão modificada da matriz rígida padrão. Durante a polimerização, é enxertado quimicamente com borracha de polibutadieno, normalmente variando entre cinco e dez por cento em volume. Esta fase de borracha atua como um amortecedor microscópico. A introdução do polibutadieno sacrifica a transparência do material, tornando-o totalmente opaco. Em troca, aumenta exponencialmente a resistência ao impacto e a tenacidade. Consequentemente, este material é a escolha certa para aplicações estruturais exigentes, como engastes de televisão, caixas de eletrodomésticos e bens de consumo duráveis.
| Propriedade | Poliestireno de uso geral | Poliestireno de alto impacto |
|---|---|---|
| Estrutura Molecular | Matriz de monômero de estireno puro | Matriz de estireno enxertada com borracha de polibutadieno |
| Clareza Óptica | Alta transparência, semelhante a vidro | Completamente opaco |
| Resistência Mecânica | Alta rigidez, mas muito frágil | Excelente resistência ao impacto e tenacidade |
| Fontes típicas de sucata | Estojos de CD, copos transparentes, frascos médicos | Caixas de eletrodomésticos, copos de iogurte, molduras eletrônicas |
A reciclagem mecânica continua sendo o método economicamente mais viável para o processamento de resíduos plásticos em todo o mundo. Ao contrário da reciclagem química, que utiliza pirólise extrema para quebrar os polímeros num estado monómero, a rota mecânica depende de processos físicos brutos. A sucata é triturada, derretida, filtrada e extrusada em pellets reutilizáveis.
Esta transformação física sujeita o polímero a traumas graves. À medida que os flocos rígidos são alimentados na tremonha e entram na extrusora, eles encontram intenso calor condutivo dos aquecedores do barril e imensas forças de cisalhamento friccionais geradas pela rosca rotativa.
Para polímeros amorfos, o principal mecanismo de degradação durante esta jornada é a cisão da cadeia polimérica. Quando expostas a forças de cisalhamento excessivas e altas temperaturas, as longas e emaranhadas cadeias moleculares se separam fisicamente em segmentos mais curtos e fragmentados. Esta redução no comprimento da cadeia reduz diretamente o peso molecular global do polímero. Consequentemente, o Índice de Fluxo de Fusão do material aumenta.
Um fluxo de fusão mais alto significa que o plástico reciclado se comportará de maneira diferente nas máquinas de moldagem por injeção em comparação com a resina virgem, muitas vezes causando rebarbas no molde ou enchimento irregular. Como a reciclagem padrão não pode reconstruir cadeias moleculares quebradas, mitigar a degradação inicial através de um controle de maquinário altamente preciso é a única maneira viável de preservar a integridade física.
Embora ambos os materiais sofram inevitavelmente a cisão da cadeia, a presença da fase de borracha significa que estes dois plásticos reagem ao calor e ao oxigénio de um processo de extrusão de formas fundamentalmente diferentes.
Por ser uma matriz polimérica pura e não modificada, o caminho de degradação é altamente previsível. Ciclos de calor repetidos fazem com que o material sofra oxidação térmica, levando a uma rápida perda de clareza. O material tende a amarelar significativamente, aumentando seu índice de amarelecimento e restringindo severamente sua reutilização em embalagens transparentes premium. Mecanicamente, à medida que o peso molecular diminui, o plástico torna-se cada vez mais frágil. Tanto a resistência à tração quanto o alongamento na ruptura diminuem. Se for submetido a muito cisalhamento, o produto reciclado torna-se demasiado frágil para aplicações estruturais independentes.
O perfil de degradação aqui é muito mais complexo devido à sua arquitetura bifásica. A borracha de butadieno dispersa pela matriz é altamente sensível à oxidação térmica. Quando exposta a altas temperaturas de fusão, especialmente na presença de oxigênio aprisionado, a fase de borracha sofre rápida reticulação. Em vez de permanecerem flexíveis, as partículas de borracha endurecem e formam géis microscópicos rígidos.
A consequência mais drástica é a grave perda da resistência ao impacto Izod. À medida que a fase de borracha endurece, ela perde a capacidade de dissipar energia cinética. Se processado incorretamente, o produto reciclado perde essencialmente a sua classificação de alto impacto. Ele se comporta mais como o plástico quebradiço padrão e falha rotineiramente nos testes de queda nos ciclos de fabricação subsequentes.
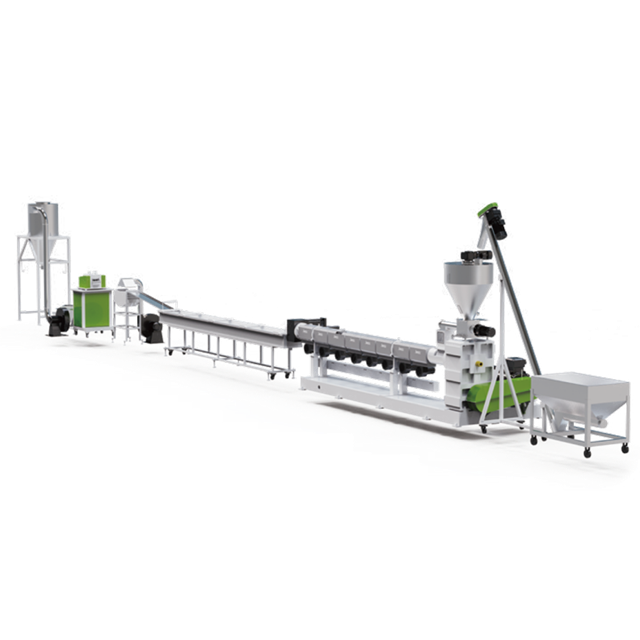
A lacuna entre a carga quebradiça e de baixa qualidade e o material de qualidade quase virgem é superada quase inteiramente pela tecnologia de processamento. As extrusoras padrão aplicam atrito excessivo e calor inconsistente, acelerando a cisão da corrente e queimando os aditivos de borracha. Para evitar isso, as instalações modernas devem contar com uma avançada máquina de pelotização de plástico projetada especificamente para estirênicos sensíveis à temperatura.
O coração de qualquer processo de extrusão bem-sucedido é a geometria do parafuso. Um sistema moderno utiliza um design de parafuso de baixo cisalhamento adaptado à viscosidade específica de fusão de polímeros amorfos. Ao otimizar a profundidade do canal e a taxa de compressão, o parafuso derrete o plástico através de uma transferência de calor condutora e suave, em vez de fricção mecânica agressiva. Isso evita pontos quentes localizados que causam a ligação cruzada dos domínios de borracha.
Durante a fase de fusão, são liberados umidade superficial, monômeros de estireno residuais e compostos orgânicos voláteis. Se estes gases permanecerem presos, criarão vazios microscópicos nos pellets finais, arruinando a densidade estrutural. As máquinas de alto desempenho apresentam sistemas de desgaseificação de vácuo profundo em múltiplas zonas que extraem ativamente esses voláteis antes que o plástico chegue à cabeça de roscar. Isso garante pellets densos e estruturalmente sólidos, ao mesmo tempo que atenua o odor.
A contaminação é uma realidade inevitável. Podem formar-se géis de borracha não derretidos e pequenos rótulos de papel estão frequentemente presentes em sucata pós-consumo. Sistemas avançados empregam trocadores de tela contínuos de pistão duplo. Esses mecanismos robustos permitem que os operadores obtenham filtração por fusão ultrafina e troquem telas sujas sem interromper o processo de extrusão. Isto mantém a pressão de fusão estável e evita a degradação causada por paradas repentinas da máquina.
Alcançar uma qualidade quase virgem requer decisões críticas de engenharia em relação à arquitetura da linha. Os operadores das instalações devem avaliar a sua matéria-prima primária para determinar a configuração mais viável.
Um sistema de extrusão de estágio único utiliza um longo cilindro extrusor primário para derreter, misturar, desgaseificar e empurrar o polímero através da matriz. Esta configuração é altamente recomendada para o processamento de sucata pós-industrial limpa, como sobras de fábrica e peças moldadas por injeção rejeitadas. Ao implantar uma linha de pelotização de plástico rígido de estágio único , os operadores podem reduzir significativamente o histórico térmico do material. Limitar a exposição ao calor é crucial para preservar a integridade da fase de borracha de polibutadieno, mantendo assim a resistência ao impacto original.
Por outro lado, quando se trata de resíduos pós-consumo, como caixas eletrónicas ou embalagens rígidas mistas, os níveis de contaminação são significativamente mais elevados. Nestes cenários desafiadores, uma configuração em cascata é obrigatória. A extrusora primária opera a uma velocidade mais alta para derreter o plástico e empurrá-lo através de uma tela de filtração grossa. O fundido é então transferido para uma extrusora secundária maior, operando a uma velocidade mais lenta. Este estágio secundário fornece uma enorme área de superfície para desgaseificação a vácuo profundo, extraindo efetivamente a umidade persistente. Também permite uma filtragem sequencial e ultrafina antes da face da matriz.
Imagine uma movimentada instalação de reciclagem onde um operador decide processar uma caixa mista de sucata transparente junto com caixas opacas para economizar tempo. De uma perspectiva puramente química, estes polímeros à base de estireno são miscíveis. Eles derreterão e se misturarão dentro da extrusora sem separação catastrófica de fases.
Contudo, do ponto de vista da engenharia comercial, este atalho é um erro caro. Misturá-los dilui as características definidoras que tornam cada polímero valioso. Quando as partículas de borracha se dispersam em um fundido transparente, seus diferentes índices de refração causam dispersão de luz. Mesmo uma pequena porcentagem de contaminação destruirá completamente a transparência, tornando os pellets finais turvos.
Por outro lado, misturar sucata rígida transparente em um fluxo resistente a impactos dilui a concentração geral de borracha. Os testes mecânicos mostram consistentemente que a resistência ao impacto da mistura resultante cai vertiginosamente. O material torna-se demasiado frágil para funcionar em peças estruturais, mas permanece demasiado opaco para aplicações transparentes. A classificação rigorosa do material utilizando classificadores ópticos de infravermelho próximo antes da extrusão é imperativa.
Investir em máquinas de reciclagem industrial é um grande gasto de capital. Como esses polímeros são altamente sensíveis ao cisalhamento, selecionar um sistema otimizado de pelotização de dois estágios para plástico rígido é a etapa mais crítica para uma operação lucrativa. Os gerentes de fábrica devem priorizar as seguintes especificações de engenharia:
A reciclagem mecânica altera inevitavelmente a estrutura molecular dos polímeros estirênicos. No entanto, a perda severa de resistência ao impacto e o amarelecimento extremo são altamente evitáveis. A lacuna entre a carga reciclada de baixa qualidade e o material de qualidade premium é ditada inteiramente pela tecnologia de processamento. Ao implementar máquinas especializadas equipadas com perfis de cisalhamento suave, desgaseificação robusta a vácuo de raízes e automação térmica precisa, os recicladores podem efetivamente interromper a degradação do material. A atualização de suas operações de extrusão não apenas preserva as propriedades mecânicas inerentes, mas também maximiza drasticamente o valor comercial de sua produção.
Se você deseja atualizar suas instalações para lidar com estirênicos de alto valor, explore as soluções avançadas de extrusão da Jwell Machinery. Nossos sistemas personalizados são projetados especificamente para enfrentar os desafios térmicos exclusivos dos plásticos rígidos, garantindo rendimento máximo e qualidade premium de pellets. Entre em contato com nossa equipe de engenharia hoje mesmo para configurar uma linha adaptada ao seu fluxo de sucata específico.
A principal diferença está em como cada material responde ao estresse termomecânico. O polímero transparente e não modificado sofre cisão da cadeia, fazendo com que perca a clareza óptica e se torne altamente quebradiço. A versão modificada por impacto contém uma fase de borracha suscetível à oxidação térmica e reticulação. Quando degradado, ele perde sua resistência ao impacto e se comporta mais como um plástico quebradiço padrão.
Máquinas especialmente construídas evitam a degradação controlando rigorosamente o calor e a força de cisalhamento aplicados ao fundido. Ele utiliza designs de parafusos de baixo cisalhamento que processam o plástico suavemente sem gerar atrito excessivo. Além disso, zonas de desgaseificação de vácuo profundo removem oxigênio, umidade e gases voláteis, evitando a oxidação térmica e mantendo o peso molecular estável.
A necessidade depende inteiramente do seu material de entrada. Se estiver processando sucata de fábrica pós-industrial limpa e com umidade zero, é preferível uma linha de estágio único para reduzir o histórico de calor. No entanto, no caso de reciclagem de resíduos sujos pós-consumo, uma linha em cascata de dois estágios é obrigatória para fornecer a filtragem aprimorada e a desgaseificação agressiva necessárias para limpar o fundido contaminado.
A umidade é altamente prejudicial durante a extrusão. Em altas temperaturas de fusão, a água retida se transforma em vapor. Se não for removido por um sistema robusto de desgaseificação a vácuo, esse vapor cria bolhas microscópicas dentro do polímero fundido. O resultado são pellets leves e espumosos, sem densidade estrutural e com mau desempenho durante a moldagem por injeção subsequente.
Para um processamento ideal sem degradação severa, o perfil de temperatura de fusão geralmente varia entre 190 graus Celsius e 230 graus Celsius. Exceder este limite superior acelera rapidamente a cisão da cadeia polimérica e a reticulação da borracha. O controle térmico preciso por meio de zonas automatizadas de aquecimento e resfriamento do barril é fundamental para manter essa estreita janela de processamento.
A produção reciclada mecanicamente padrão geralmente não é aprovada para contato direto com alimentos devido ao risco de contaminantes legados migrarem para os alimentos. Normalmente é reaproveitado para produtos eletrônicos de consumo ou materiais de construção. Para alcançar o status de qualidade alimentar, a sucata deve passar por processamento em sistemas de superlimpeza altamente especializados e aprovados para segurança alimentar, que utilizam remoção a vácuo extremo.
A desgaseificação a vácuo é crítica porque a sucata pós-consumo carrega umidade superficial, produtos químicos de limpeza residuais, tintas de impressão e monômeros que vaporizam após a fusão. Se esses gases não forem extraídos agressivamente do barril, eles ficarão presos dentro do fundido. Isto compromete a integridade estrutural e deixa odores fortes e indesejáveis no produto final reciclado.


