
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-21 Origem:alimentado


Equipamentos de reciclagem padronizados e prontos para uso frequentemente apresentam desempenho inferior ao processar fluxos de resíduos plásticos complexos, altamente contaminados ou variáveis. Essa incompatibilidade leva à degradação da produção e ao comprometimento das margens. O processamento de plásticos pós-consumo ou pós-industriais sem dados empíricos iniciais resulta em gargalos no sistema. As operações sofrem desgaste excessivo e não atendem aos rigorosos padrões de pureza do setor, como as diretrizes UL ou APR. Investir em uma linha de reciclagem de plástico personalizada — projetada especificamente de acordo com as realidades químicas e físicas de sua matéria-prima — é a metodologia mais confiável. Ele garante rendimento previsível, rendimento de pellets de alta qualidade e lucratividade operacional de longo prazo.
Suposições sobre a pureza da matéria-prima levam rotineiramente a falhas catastróficas de equipamentos. O processamento de materiais não verificados introduz abrasivos inesperados e polímeros incompatíveis no sistema. Esse descuido danifica as lâminas do triturador, obstrui as telas de filtragem e produz produtos finais invendáveis. Estabelecer testes de materiais como sua estratégia fundamental de mitigação de riscos evita essas dispendiosas interrupções operacionais. Os dados empíricos devem orientar todas as decisões de engenharia no chão de fábrica. Quando você opera uma linha sem saber o teor exato de cinzas ou o índice de fluxo de fusão dos fardos que chegam, você está voando às cegas. Os operadores acabam lutando contra o maquinário em vez de otimizar a produção. Os testes eliminam suposições e fornecem um roteiro claro para a especificação do equipamento.
Auditar fluxos de entrada é um primeiro passo obrigatório. Você deve quantificar o teor de umidade, a densidade aparente e os contaminantes abrasivos como areia, vidro ou metais. O processamento de coleções municipais de fluxo único envolve o manuseio de garrafas, potes, jarras e banheiras misturadas com contaminação severa. A sucata pós-industrial separada na fonte geralmente apresenta um perfil mais limpo e uniforme. A presença de filmes multicamadas ou plásticos de varejo altamente contaminados determina a agressividade da sua fase de pré-tratamento. Adesivos, recibos de papel e resíduos biológicos requerem intervenções mecânicas e químicas específicas.
Para auditar adequadamente um novo fluxo de matéria-prima, os gestores da fábrica devem seguir um protocolo de amostragem rigoroso:
As tecnologias avançadas de classificação dependem fortemente dos princípios da ciência dos materiais aplicados. Cada produto químico e material absorve, reflete e reemite luz em comprimentos de onda característicos. Os sensores infravermelhos próximos (NIR) utilizam esses comprimentos de onda específicos para identificar automaticamente perfis de polímeros complexos. Esta tecnologia separa PET, HDPE, PP e LDPE em altas velocidades. Os módulos de classificação exigem personalização precisa para evitar contaminação cruzada em fluxos mistos. A calibração adequada garante a separação de cores e polímeros de alta pureza antes que o material chegue à fase de lavagem.
A classificação óptica não é uma solução plug-and-play. Os sensores devem estar sintonizados com as assinaturas ópticas específicas do material recebido. Os plásticos pretos, por exemplo, absorvem a luz NIR e requerem imagens hiperespectrais especializadas ou espectroscopia de degradação induzida por laser (LIBS) para uma identificação adequada. A velocidade da esteira de classificação, a pressão do jato de ar e a resolução do sensor devem ser sincronizadas para atingir taxas de pureza acima de 95%.
As especificações do equipamento devem ser mapeadas diretamente para as certificações de mercado final desejadas. Os plásticos reciclados pós-consumo (PCR) e reciclados pós-industriais (PIR) enfrentam rigorosos padrões de qualidade. O Guia de Design da Associação de Recicladores de Plástico (APR) exige protocolos de teste específicos. Esses protocolos avaliam como tampas, rótulos e tintas impactam o processo de reciclagem final. Os testes garantem que os compostos acabados atendam aos rígidos padrões de certificação de plásticos reciclados da UL. A conformidade com UL 746D concentra-se fortemente na retenção de propriedades mecânicas, térmicas e de resistência à ignição.
O cumprimento desses padrões exige um controle rigoroso de todo o processo de reciclagem. Se seus pellets finais falharem em um teste de resistência à tração ou apresentarem amarelecimento excessivo devido à degradação térmica, eles não poderão ser vendidos para aplicações de alto valor, como peças automotivas ou embalagens de qualidade alimentar. Você deve projetar a linha para preservar o comprimento da cadeia do polímero enquanto remove agressivamente as impurezas.
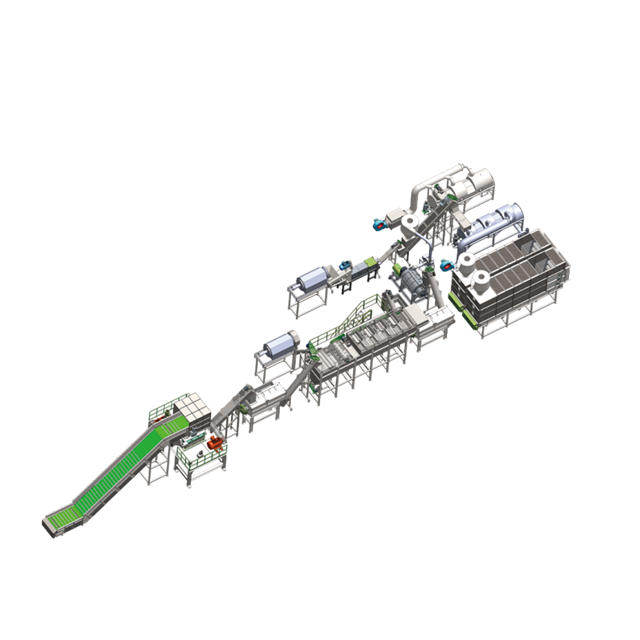
Uma linha de reciclagem adequadamente projetada opera em três fases primárias. Os dados de teste moldam a configuração exata de cada módulo. A personalização garante desempenho ideal desde a redução inicial do tamanho até a pelotização final. Você não pode simplesmente juntar peças aleatórias de equipamentos e esperar que funcionem como uma unidade coesa. Os pontos de transferência de materiais, dimensionamento de motores e sistemas de controle devem ser integrados perfeitamente.
A seleção dos trituradores e granuladores certos depende da espessura do material e da resistência à tração. Plásticos rígidos volumosos exigem configurações de rotor diferentes das películas finas e de alta resistência. Os sistemas de lavagem a seco e o despoeiramento mecânico removem papel solto, fragmentos de fita e sujeira superficial. Esta etapa ocorre antes do material entrar na fase úmida, protegendo o equipamento posterior contra desgaste excessivo. Sistemas de alimentação especializados evitam a formação de pontes nas tremonhas. Eles garantem um fluxo constante e medido de materiais de baixa densidade para os trituradores primários.
Ao lidar com filmes agrícolas ou resíduos pós-consumo muito sujos, muitas vezes é necessária uma peneira trommel ou um separador balístico antes do triturador primário. Essas máquinas reviram o material, permitindo que pedras, areia e detritos pesados caiam pelas telas. Este passo mecânico simples prolonga drasticamente a vida útil das facas trituradoras e reduz a carga nos sistemas de lavagem úmida.
A densidade da matéria-prima determina a configuração dos módulos de lavagem a quente versus a frio. Os tanques de separação sink-float dependem da gravidade específica para isolar os polímeros alvo. Adesivos, rótulos e óleos pesados de alta aderência determinam os tempos de permanência e os parâmetros térmicos necessários. Esses contaminantes geralmente requerem dosagem de aditivos químicos cáusticos, como hidróxido de sódio. Um especializado de linhas de lavagem de plástico fabricante projeta filtragem de água personalizada com base em cálculos empíricos de carga do solo. Eles integram telas de filtragem específicas e circuitos de feedback de dosagem de produtos químicos para manter a qualidade ideal da água de lavagem durante todo o processo contínuo.
As arruelas de fricção desempenham um papel importante na descontaminação de superfícies. Estas máquinas utilizam rotores de alta velocidade para criar intenso atrito mecânico, esfregando os flocos de plástico contra uma tela perfurada. O ângulo das pás, a velocidade de rotação e a taxa de injeção de água devem ser ajustados ao tipo específico de contaminação. Muito atrito pode gerar calor excessivo e derreter os flocos, enquanto muito pouco deixará resíduos de adesivo intactos.
A seleção da extrusora depende do índice de fluxo de fusão (MFI) do material e dos níveis de cisalhamento necessários. As configurações de parafuso único e parafuso duplo oferecem diferentes capacidades de homogeneização. Sistemas de desgaseificação e ventilação a vácuo multizona são necessários para polímeros altamente impressos ou higroscópicos. Essas zonas extraem umidade, solventes de tinta e compostos orgânicos voláteis (VOCs). Soluções de filtração por fusão, como filtros a laser contínuos ou trocadores de tela de backflush, removem contaminantes microscópicos que não derretem. Um devidamente especificado sistema de pelotização de plástico utiliza a metodologia de corte correta. Peletizadores de anel de água, filamentos e subaquáticos são selecionados com base nas características do polímero alvo, como PET versus PP ou LDPE.
O estágio de filtração por fusão é onde muitas linhas padrão falham. Se você estiver processando PP pós-consumo de recipientes de alimentos, encontrará flocos microscópicos de alumínio em lacres de alumínio. Um trocador de tela manual padrão ficará cego em minutos, exigindo intervenção constante do operador e paradas de linha. Um filtro de autolimpeza contínua utiliza uma lâmina raspadora rotativa para remover esses contaminantes da superfície da tela sem interromper o fluxo de fusão, garantindo pressão consistente e qualidade do pellet.
Os compradores devem justificar o maior gasto de capital inicial de um sistema personalizado. As máquinas padrão muitas vezes escondem custos operacionais significativos devido à ineficiência e aos períodos de inatividade frequentes. Uma análise comparativa destaca o valor a longo prazo das soluções de engenharia. Você deve olhar além do preço de compra inicial e avaliar os custos diários de operação, os intervalos de manutenção e o valor final de mercado de sua produção.
Linhas personalizadas podem ser projetadas verticalmente ou modularmente para maximizar o rendimento por metro quadrado. Esta flexibilidade é crucial ao atualizar instalações existentes com espaço limitado. Os gestores de instalações enfrentam compromissos entre o sobredimensionamento de equipamentos para capacidade futura versus a otimização para os volumes atuais de matéria-prima. O dimensionamento adequado mantém a eficiência energética e evita a degradação do material causada pelo tempo de residência excessivo em extrusoras subalimentadas.
Se você instalar uma extrusora com capacidade para 2.000 kg/h, mas sua linha de lavagem só puder fornecer 1.000 kg/h, o plástico permanecerá no cilindro por muito tempo. Este tempo de residência excessivo leva à degradação térmica, diminuindo a viscosidade intrínseca (IV) do polímero e tornando os pellets quebradiços. Cada componente da linha deve ser balanceado para garantir um fluxo contínuo e constante de material.
Os circuitos de filtragem e recirculação de água personalizados reduzem drasticamente o consumo municipal de água. Esses sistemas de circuito fechado reduzem significativamente os custos de tratamento de águas residuais. O processamento de matérias-primas abrasivas exige ligas de alta resistência ao desgaste. A especificação de barris bimetálicos e facas revestidas de metal duro para granuladores e extrusoras aumenta os custos iniciais. No entanto, estas atualizações proporcionam um forte retorno do investimento, ampliando os intervalos de manutenção e reduzindo os gastos com peças de reposição.
O consumo de energia é outra despesa operacional enorme. As linhas personalizadas utilizam inversores de frequência variável (VFDs) em todos os principais motores. Em vez de operar constantemente um motor triturador de 200 kW em velocidade máxima, o VFD ajusta o consumo de energia com base na carga real. Se a tremonha estiver levemente carregada, o motor desacelera, economizando milhares de quilowatts-hora em um ano de operação.
O design do sistema se conecta diretamente à geração de receita. A filtragem por fusão personalizada evita que impurezas microscópicas cheguem ao produto final. A desgaseificação de alto desempenho remove compostos voláteis que causam vazios e fraquezas estruturais. Essas escolhas de engenharia permitem que as pelotas finais sejam vendidas a taxas premium, próximas às do mercado. Os sistemas inferiores forçam os operadores a reduzir a sua produção para aplicações com margens mais baixas.
| Métrica de avaliação | Sistema padrão pronto para uso | Linha projetada sob medida |
|---|---|---|
| Otimização da pegada | Layout fixo, requer grande espaço. | Integração modular e vertical disponível. |
| Consumo de água | Alta captação de água municipal, filtração básica. | Recirculação em circuito fechado, remoção avançada de lodo. |
| Vida útil da peça de desgaste | Ligas de aço padrão, substituições frequentes. | Barris bimetálicos, facas revestidas de metal duro. |
| Valor de mercado de produção | Frequentemente reciclado devido a impurezas residuais. | Taxas premium quase nobres por meio de filtragem avançada. |
Instalar e operar uma linha personalizada apresenta desafios operacionais distintos. A identificação precoce destes riscos permite estratégias concretas de mitigação. O planejamento adequado garante uma transição tranquila da instalação para a produção em grande escala. Você não pode simplesmente apertar um botão e esperar pelotas perfeitas no primeiro dia. O comissionamento requer paciência, calibração precisa e um conhecimento profundo do maquinário.
Mesmo as matérias-primas rigorosamente testadas flutuam com o tempo. As mudanças sazonais e os métodos de recolha alteram os níveis de contaminação. Os silos tampão de engenharia fornecem a capacidade necessária de oscilação de material. Inversores de frequência variável (VFDs) e controles PLC adaptativos lidam com picos inesperados de umidade ou densidade. Esses sistemas automatizados ajustam as velocidades do motor e as taxas de alimentação de forma dinâmica, evitando atolamentos e mantendo um rendimento consistente.
Os silos amortecedores atuam como amortecedores para sua linha de produção. Se o classificador óptico encontrar um lote altamente contaminado e diminuir a velocidade, o silo tampão retém flocos limpos o suficiente para manter a extrusora funcionando em plena capacidade. Sem estes silos, qualquer pequena paragem a montante interrompe imediatamente todo o processo de pelotização, levando a enormes perdas de eficiência.
Os pré-requisitos de infraestrutura exigem uma avaliação cuidadosa antes da instalação. A capacidade da rede local deve suportar o alto consumo elétrico de grandes extrusoras e aquecedores térmicos. Os sistemas de lavagem a quente exigem protocolos seguros de manuseio e armazenamento de produtos químicos. As instalações devem planejar o descarte contínuo de lodo extraído, polpa de papel e plásticos não-alvo rejeitados por classificadores ópticos.
Não subestime o volume de resíduos gerados por um varal. Se você estiver processando filme agrícola pós-consumo, até 30% do peso do fardo recebido poderá ser sujeira, areia e umidade. Você precisa de um sistema robusto de manuseio de lodo, incluindo filtros-prensa ou centrífugas, para desidratar esses resíduos antes de enviá-los para um aterro sanitário. Deixar de planejar o gerenciamento de resíduos sobrecarregará rapidamente suas instalações.
Uma linha customizada requer conhecimento operacional especializado. Os procedimentos operacionais padrão devem refletir a engenharia específica do seu sistema. Exija testes abrangentes de aceitação de fábrica (FAT) antes do envio do equipamento. Requer comissionamento no local e treinamento extensivo do operador por parte do fabricante. Implemente cronogramas rigorosos de manutenção preventiva para proteger seu investimento e garantir rendimentos contínuos e de alta pureza.
O treinamento do operador é a diferença entre uma linha lucrativa e um constante pesadelo de manutenção. Sua equipe precisa saber como ler os medidores de pressão de fusão, quando trocar as telas de filtragem e como limpar com segurança um triturador emperrado. Documente todos os procedimentos de manutenção e aplique um cronograma rigoroso para lubrificação dos rolamentos, verificação da tensão da correia e inspeção do desgaste da faca.
R: Os testes de materiais evitam incompatibilidades de equipamentos, identificando contaminantes abrasivos e características específicas do polímero. Ele garante que o sistema final atenda a padrões de pureza rigorosos, como UL ou APR. Os dados de teste permitem que os engenheiros dimensionem motores com precisão, especifiquem faixas de aquecimento e selecionem telas de filtragem apropriadas para sua matéria-prima exata.
R: As coleções de fluxo único misturam vários plásticos com alta contaminação, exigindo classificação óptica avançada e pré-lavagem em vários estágios. Os plásticos separados na origem apresentam um perfil mais limpo, permitindo caminhos de processamento simplificados. O método de coleta determina a agressividade das fases de descontaminação mecânica e química.
R: O sistema ideal depende do tipo específico de polímero e do seu índice de fluidez. O teor de umidade recebido e a presença de compostos orgânicos voláteis determinam os requisitos de desgaseificação a vácuo. A finura necessária da filtração por fusão e o formato alvo do pellet também orientam a seleção da extrusora e do mecanismo de corte.
R: As instalações usam sensores de infravermelho próximo (NIR) para identificar plásticos em altas velocidades. Cada polímero absorve, reflete e reemite luz em comprimentos de onda característicos. Os sensores leem essas assinaturas ópticas específicas e acionam jatos de ar direcionados para separar materiais como PET, HDPE e PP em fluxos distintos.
R: Priorize fabricantes com laboratórios internos robustos e capacidades de testes em escala piloto. Avalie seu histórico de engenharia personalizada e integração de instalações. Garanta que eles forneçam garantias vinculadas diretamente à pureza da saída e ofereçam disponibilidade confiável e de longo prazo de peças de reposição especializadas.
R: Integre sistemas de tratamento de água de circuito fechado para filtrar e recircular continuamente a água de lavagem. Utilize o pré-tratamento mecânico de lavagem a seco para remover a sujeira solta antes da fase úmida. O emprego de centrífugas de alta velocidade remove com eficiência a umidade dos flocos de plástico, reduzindo a carga nos sistemas de secagem térmica.


