
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-17 Origem:alimentado


Você está perdendo dinheiro com plásticos reciclados de baixa qualidade?
A qualidade inconsistente dos pellets causa quebras de máquinas frequentes e dispendiosas. Estas avarias criam enormes estrangulamentos. Os gerentes de produção ficam frustrados e as margens de lucro diminuem. Uma máquina de reciclagem de plástico durável resolve essas dificuldades diárias de fabricação. Transforma resíduos imprevisíveis em matéria-prima confiável. Neste guia completo, você aprenderá sobre todo o processo de pelotização e nuances operacionais. Você também descobrirá maneiras práticas de maximizar o retorno do investimento.
Dados recentes da indústria revelam uma mudança crítica na produção global de plástico. Impulsionada por mandatos agressivos de sustentabilidade e metas ambientais corporativas, a demanda por resina pós-consumo de alta qualidade está aumentando exponencialmente. Os fabricantes enfrentam novas pressões legislativas, incluindo impostos sobre embalagens plásticas e cotas obrigatórias de conteúdo reciclado. Consequentemente, já não se contentam em simplesmente transformar resíduos em artigos de baixo valor.
A produção moderna requer pellets reciclados que possuam resistência à tração, consistência de cor e estabilidade térmica rigorosas. Essas propriedades permitem que o material reciclado substitua diretamente os polímeros virgens em aplicações de alto estresse. O objetivo fundamental da pelotização de plástico é a transformação física de sucata volumosa, irregular e muitas vezes contaminada em grânulos uniformes e facilmente transportáveis. Na fabricação industrial, a consistência geométrica e a integridade estrutural destes pellets não são negociáveis. Os tomadores de decisão devem avaliar rigorosamente a durabilidade e a precisão da engenharia de seus equipamentos para permanecerem competitivos.
As máquinas de nível básico frequentemente sofrem de distribuição térmica desigual. Isto leva à degradação severa do polímero. Além disso, a metalurgia inferior nos componentes do parafuso e do cilindro acelera o desgaste durante o processamento de contaminantes abrasivos. Esta fadiga mecânica resulta em desgaseificação deficiente e filtração do fundido comprometida. Os sistemas Premium utilizam caixas de engrenagens reforçadas, parafusos bimetálicos endurecidos e controles de temperatura precisos para manter uma pressão de extrusão estável. Em última análise, máquinas de alta qualidade garantem que as cadeias poliméricas permaneçam intactas. Isto produz grânulos que apresentam resistência ao impacto comparável às resinas virgens.
Antes que a sucata plástica possa ser derretida e reformada, ela deve ser reduzida mecanicamente até um tamanho uniforme. Um triturador de reciclagem de plástico multifuncional é normalmente utilizado para quebrar plásticos rígidos volumosos, tubos de paredes espessas ou grandes filmes industriais em flocos gerenciáveis. O principal objetivo da engenharia neste estágio é a consistência dimensional.
O tamanho uniforme dos flocos é fundamental para manter uma taxa de alimentação volumétrica constante no funil da extrusora. Se os flocos tiverem tamanhos irregulares, a extrusora experimentará densidades aparentes flutuantes. Isto leva ao surgimento, um fenômeno onde a pressão de fusão se torna instável. Em última análise, a oscilação causa variações severas no tamanho final do pellet. Os trituradores industriais utilizam rotores de alto torque, empurradores hidráulicos e facas de corte preciso feitas de ligas duráveis como DC53. Estas características garantem que o material de saída atenda a tolerâncias rigorosas, preparando-o perfeitamente para a etapa de purificação subsequente.
Além da redução mecânica do tamanho, o material deve ser completamente descontaminado. Sujeira, óleos residuais, etiquetas adesivas e matéria orgânica prejudicam fundamentalmente a qualidade dos pellets. Eles introduzem pontos fracos na matriz polimérica. Se não forem controladas, essas impurezas causam descoloração severa e falhas estruturais.
Uma linha abrangente de lavagem e reciclagem normalmente consiste em lavadoras de fricção, tanques de separação flutuantes e secadores centrífugos. A arruela de fricção opera em altas velocidades de rotação para remover agressivamente os contaminantes da superfície dos flocos de plástico. Simultaneamente, o tanque flutuante utiliza gravidade específica para separar plásticos alvo, como PP e PE flutuantes, de contaminantes mais pesados, como PVC, PET ou metais que afundam. Finalmente, os secadores centrífugos removem o excesso de umidade, reduzindo o teor de umidade abaixo de um por cento. Esta etapa final de secagem é vital. A água residual causa formação de espuma e hidrólise durante a extrusão. Uma configuração de lavagem robusta evita bloqueios catastróficos da tela da extrusora e garante que os pellets finais sejam estruturalmente sólidos e livres de odores.
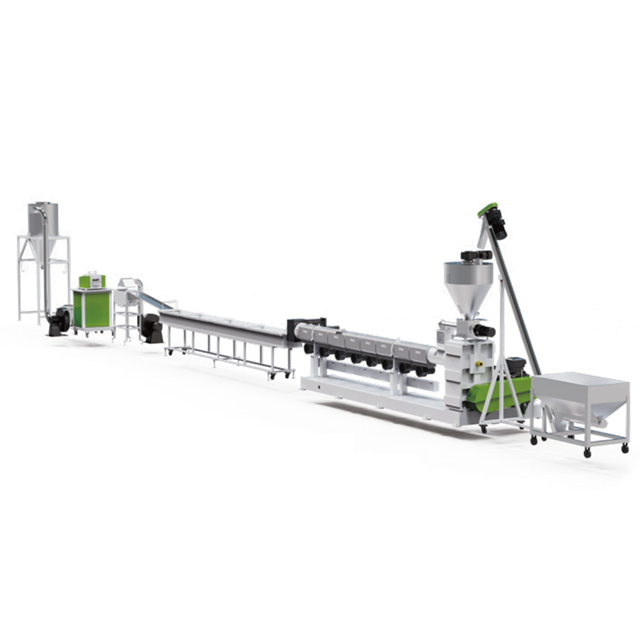
Depois que os flocos estão limpos e secos, eles entram na pelotizadora de plástico . Para plásticos rígidos, um funil padrão com alimentador forçado é frequentemente utilizado para empurrar o material profundamente no barril. Em contraste, ao manusear filmes flexíveis, um cortador-compactador ou aglomerador é integrado para densificar o material leve antes que ele atinja a rosca de extrusão. Operadores experientes geralmente ouvem o zumbido distinto e constante de um sistema de alimentação sincronizado. Este som indica um fluxo suave sem pontes.
Dentro do barril aquecido, o material sofre uma mudança de fase de sólido para líquido viscoso. Este processo de fusão depende de um delicado equilíbrio termodinâmico. Ele combina bandas de aquecimento externas e atrito de cisalhamento interno gerado pelo parafuso rotativo. O design especializado da rosca geralmente apresenta uma relação comprimento/diâmetro de 32:1 ou 36:1 com profundidades de voo e zonas de mistura variadas. Esta geometria é projetada para obter uma fusão homogênea. O gerenciamento térmico adequado é fundamental. O calor excessivo degrada o polímero, enquanto o calor insuficiente deixa partículas não derretidas que comprometem a integridade do pellet.
À medida que o plástico derrete, o ar preso, a umidade residual e os compostos orgânicos voláteis se transformam em gases. Se não forem removidos de forma agressiva, esses gases criam pellets ocos e quebradiços que se quebram sob estresse. As extrusoras de última geração apresentam zonas duplas de desgaseificação a vácuo estrategicamente posicionadas ao longo do cilindro. Essas zonas extraem ativamente gases do fundido, garantindo que o produto final seja sólido, denso e visualmente uniforme.
Ao mesmo tempo, o plástico fundido é forçado através de um trocador de tela contínuo. Este mecanismo de filtragem essencial utiliza malha de aço fina para capturar impurezas microscópicas, como pó de madeira, polímeros que não derretem ou vestígios de metais. Os trocadores de tela hidráulicos avançados permitem que os operadores substituam filtros entupidos em uma fração de segundo, sem interromper o processo de extrusão. Isto melhora significativamente a eficácia geral do equipamento.
A etapa final envolve moldar o fundido pressurizado em grânulos uniformes. O padrão da indústria utiliza vários métodos, incluindo anel de água, fio e pelotização subaquática. Nas configurações de anel de água, facas rotativas cortam o plástico à medida que ele emerge da face da matriz. O sistema imediatamente lança os pellets quentes em um anel de água de resfriamento. A pelotização de fios envolve a extrusão de longos fios de espaguete em um banho-maria antes de alimentá-los em um cortador rotativo. Após a fase de corte, os grânulos recém-formados são transportados através de um secador centrífugo. Isto remove a umidade da superfície antes que os pellets sejam transportados pneumaticamente para um silo de armazenamento.
Para alcançar a máxima eficiência e qualidade superior dos pellets, as operações de reciclagem industrial devem otimizar as configurações dos seus equipamentos com base nos tipos específicos de polímeros que estão sendo processados. O polipropileno e o polietileno apresentam propriedades térmicas e físicas distintas que requerem abordagens de extrusão personalizadas.
A forma física dos resíduos plásticos recebidos determina o mecanismo de alimentação necessário. Os plásticos rígidos possuem uma alta densidade aparente. Uma vez processados, esses flocos rígidos podem ser introduzidos na extrusora usando um funil padrão equipado com um alimentador forçado. Isso garante um fluxo volumétrico constante e uniforme no parafuso, evitando oscilações.
Por outro lado, plásticos flexíveis como filmes de embalagem LDPE e sacos de tecido PP têm uma densidade aparente incrivelmente baixa. Alimentar esses materiais leves diretamente em um funil padrão geralmente resulta em pontes. O material se aglomera e não consegue entrar no parafuso, fazendo com que a máquina fique seca. Para mitigar isso, uma linha especializada de pelotização de PP PE incorpora um cortador-compactador integrado. Este componente utiliza lâminas rotativas de alta velocidade para gerar atrito. Ele simultaneamente corta, seca e pré-aquece os restos de filme. A força centrífuga então compacta o material semifundido e o empurra diretamente para dentro da rosca extrusora.
Selecionar entre uma configuração de extrusão de estágio único e de estágio duplo é uma decisão crítica de engenharia. Tem impacto tanto nas despesas de capital como na qualidade do produto final. A escolha depende inteiramente do nível de contaminação e do teor de umidade do material de entrada.
| Característica | Extrusão de estágio único | Extrusão de estágio duplo mãe-bebê |
|---|---|---|
| Configuração | Uma extrusora primária com filtração única. | Duas extrusoras em série com zonas duplas de filtração. |
| Mais adequado para | Resíduos limpos, secos e pós-industriais. | Resíduos pós-consumo altamente impressos e lavados com umidade residual. |
| Capacidade de desgaseificação | Zonas de vácuo simples ou duplas padrão. | Múltiplas zonas de vácuo aprimoradas em ambas as extrusoras. |
| Filtração | Trocador de tela única. | Dois trocadores de tela com filtragem grossa seguida de filtragem fina. |
| Consumo de energia | Menor necessidade geral de energia por quilograma. | Maior consumo de energia devido à operação de motor duplo. |
Uma configuração de estágio único é altamente eficiente para reciclagem interna, onde o fluxo de material é previsível e limpo. Contudo, para resíduos pós-consumo que passaram por uma linha de lavagem, geralmente é necessária uma configuração de dois estágios. A extrusora mãe primária derrete o material e realiza a filtração grosseira inicial. A extrusora secundária opera a uma velocidade mais baixa para estabilizar a pressão de fusão e realizar uma filtração fina.
Um dos desafios mais complexos na recuperação de plástico é o processamento de filmes de embalagens fortemente impressos. As tintas, solventes e ligantes químicos utilizados em embalagens comerciais sofrem rápida decomposição térmica quando expostos às altas temperaturas do cilindro de extrusão. Os operadores muitas vezes lutam contra a forte emissão de gases das tintas vaporizadas. Se não forem removidos de forma eficaz, esses gases criam bolsas de ar microscópicas dentro do polímero fundido.
Para combater isso, equipamentos de reciclagem de última geração utilizam sistemas avançados de desgaseificação a vácuo com ventilação múltipla. Ao aplicar forte pressão negativa em múltiplas zonas de descompressão ao longo de um cilindro de extrusão alongado, os solventes de tinta voláteis são extraídos agressivamente antes que possam degradar a matriz polimérica. Sistemas robustos de filtragem capturam partículas residuais de tinta carbonizada, preservando a integridade estrutural do pellet.
Para fábricas ativas que operam linhas de moldagem por injeção ou moldagem por sopro, a geração de resíduos industriais limpos é inevitável. Isso inclui sprues, canais e peças defeituosas. A implementação de uma estratégia interna de circuito fechado permite que as instalações recuperem imediatamente este material de alto valor.
Como essa sucata pós-industrial normalmente está livre de sujeira e umidade, ela evita a necessidade de pré-tratamento extensivo. As fábricas podem triturar as peças defeituosas e alimentá-las diretamente em um sistema compacto de pelotização. Essa recuperação imediata reduz significativamente os custos de aquisição de matéria-prima, elimina taxas de logística fora do local e garante um fornecimento contínuo de resina verificada e de qualidade premium.
Produzir pellets reciclados de alta qualidade é apenas o primeiro passo. Integrá-los com sucesso na fabricação do produto final requer uma abordagem científica à mistura de materiais. Como os plásticos reciclados passaram por históricos anteriores de aquecimento, eles frequentemente apresentam pequenas variações no peso molecular em comparação com os polímeros virgens.
| Aplicação do produto final | Relação de reciclagem recomendada | Principais considerações sobre controle de qualidade |
|---|---|---|
| Recipientes de paredes espessas | 30% - 50% | Monitore a resistência ao impacto e a capacidade de carga. |
| Filmes Agrícolas | 50% - 80% | Garanta excelente resistência aos raios UV e alongamento à tração. |
| Sacos de lixo / sacos de lixo | 70% - 100% | Verifique a resistência à perfuração e a espessura uniforme do filme. |
| Peças de injeção de precisão | 10% - 20% | Testes rigorosos de índice de fluxo de fusão são necessários para evitar o brilho do molde. |
A prática industrial padrão envolve a mistura de grânulos reciclados com materiais virgens. Isso mantém a integridade do produto e reduz substancialmente os custos. Os laboratórios de controle de qualidade devem testar continuamente esses lotes misturados quanto à resistência ao impacto, taxas de encolhimento e estabilidade térmica. Se os limites mecânicos caírem, os operadores poderão introduzir modificadores de impacto ou agentes de acoplamento durante a fase de mistura.
Quando uma linha de fabricação faz a transição de resina virgem pura para uma mistura reciclada, os operadores de máquinas devem recalibrar os parâmetros de processamento. Os polímeros reciclados geralmente fundem mais rapidamente e a temperaturas ligeiramente mais baixas porque as suas cadeias moleculares já foram submetidas a tensões de cisalhamento.
Em termos práticos, os operadores devem reduzir o perfil de temperatura do barril nas suas máquinas de moldagem por injeção ou sopro em cinco a dez graus Celsius. Isto evita a degradação térmica. Além disso, as misturas recicladas podem possuir um índice de fluidez mais elevado, tornando-as mais fluidas. Portanto, as velocidades de injeção e as pressões de retenção podem exigir ligeiras reduções. O monitoramento contínuo garante que a mistura preencha completamente as cavidades do molde sem causar marcas de flash ou afundamento.
As despesas de capital em maquinaria de reciclagem devem ser justificadas pela fiabilidade a longo prazo. Uma máquina só é classificada como durável se os seus componentes principais puderem suportar a natureza abrasiva e implacável do processamento industrial.
Os compradores devem examinar minuciosamente a metalurgia do sistema de extrusão. Parafusos bimetálicos e cilindros revestidos com ligas resistentes ao desgaste, como carboneto de tungstênio, são obrigatórios para o processamento de materiais abrasivos. A caixa de engrenagens traduz a potência do motor em torque rotacional. Deve ser resistente e equipado com sistema independente de refrigeração e lubrificação para evitar superaquecimento durante operação contínua. Além disso, controladores lógicos programáveis inteligentes, como Siemens ou Schneider, são essenciais. Eles monitoram a carga do motor e as zonas de temperatura em tempo real, ajustando instantaneamente os parâmetros para evitar falhas mecânicas.
O cálculo do retorno do investimento no setor da reciclagem envolve a análise do custo total de propriedade durante um período de cinco a dez anos. As máquinas básicas apresentam custos iniciais mais baixos. No entanto, eles perdem dinheiro devido a paradas não planejadas, alto consumo de energia e substituição frequente de peças desgastadas.
| Métrica | Máquina de nível básico | Máquina durável para serviços pesados |
|---|---|---|
| Capacidade de produção mensal | 80.000kg | 120.000kg |
| Tempo de inatividade de manutenção | 40 horas por mês | 8 horas por mês |
| Custo de Energia por kg | US$ 0,15 | US$ 0,11 |
| Valor de revenda de pellets | Taxa padrão de mercado | +15% de prêmio para qualidade superior |
Considere uma instalação de embalagem de médio porte. A atualização para um sistema de pelotização automatizado e robusto requer um investimento inicial maior. No entanto, a máquina durável aumenta drasticamente o tempo de atividade operacional devido a menos bloqueios de tela e menor desgaste dos parafusos. Ao maximizar o rendimento, reduzir o uso de energia por quilograma e produzir um pellet de qualidade premium, o sistema para serviço pesado acelera o ponto de equilíbrio. Ele transforma a gestão de resíduos de um custo irrecuperável em um fluxo de receitas altamente lucrativo.
Transformar resíduos plásticos imprevisíveis em grânulos rentáveis e reutilizáveis requer um sistema de engenharia holístico e altamente confiável. Desde a redução inicial do tamanho e etapas de lavagem agressiva até o controle termodinâmico preciso da extrusão final, cada etapa é importante. Uma máquina de reciclagem de plástico durável garante que os fabricantes possam produzir consistentemente pellets de alta qualidade que atendam aos rígidos padrões da indústria.
Atualizar o seu equipamento não é apenas uma escolha ambiental. É uma estratégia comercial calculada que reduz o tempo de inatividade não planejado, reduz os custos de manutenção a longo prazo e aumenta significativamente as margens de lucro. Ao investir em metalurgia robusta e automação inteligente, as instalações podem preparar suas operações para o futuro contra as flutuações dos custos das matérias-primas.
Pronto para otimizar sua linha de produção e parar de perder dinheiro com reciclagem ineficiente? Avalie seu fluxo de materiais atual e atualize para soluções de nível industrial. Visite JWELL Recycling Machinery para encontrar a configuração perfeita para serviços pesados, adaptada às suas necessidades de fabricação.
Os grânulos de plástico são produzidos através de um processo contínuo de várias etapas. O material é primeiro alimentado na extrusora, onde uma rosca rotativa utiliza fricção mecânica e aquecedores externos para derreter o plástico. O polímero fundido é então empurrado através de uma tela de filtração contínua para remover impurezas. Em seguida, é desgaseificado em uma zona de vácuo para extrair a umidade e extrudado através de uma matriz. Finalmente, lâminas rotativas cortam os fios de polímero em pequenos grânulos, que são imediatamente resfriados com água e secos.
Os plásticos pós-consumo estão fortemente contaminados com sujeira, matéria orgânica, óleos e rótulos de papel. Se material não lavado entrar na extrusora, esses contaminantes queimarão em altas temperaturas. Isto causa descoloração severa, odores desagradáveis e estruturas moleculares fracas nos pellets finais. Além disso, detritos duros como areia e metal degradarão rapidamente a rosca da extrusora e causarão bloqueios constantes nas telas de filtração. Isto leva a um tempo de inatividade excessivo da máquina.
Sim, mas requer um design de máquina versátil com mecanismos de alimentação adaptáveis. Filmes macios requerem um cortador-compactador ou aglomerador para densificar o material leve para que ele possa entrar no parafuso sem formar ponte. Em contraste, os flocos rígidos requerem um alimentador forçado. Máquinas avançadas oferecem módulos de alimentação intercambiáveis ou designs de tremonha híbrida que permitem aos operadores alternar eficientemente entre materiais rígidos e flexíveis.
Com manutenção preventiva rigorosa e operação adequada, uma máquina de reciclagem industrial de alta qualidade pode operar com eficiência por dez a quinze anos ou mais. No entanto, peças de desgaste específicas, como parafuso, cilindro e lâminas de corte, são itens consumíveis. Dependendo da abrasividade dos resíduos plásticos que estão sendo processados, esses componentes podem exigir reforma ou substituição a cada dois a cinco anos para manter o rendimento ideal.
Uma linha de estágio único usa uma extrusora longa para derreter, filtrar e peletizar o plástico. Isso o torna altamente eficiente para resíduos industriais limpos e secos. Uma linha de duplo estágio utiliza duas extrusoras separadas conectadas em série. A extrusora primária derrete o material e realiza filtração grosseira. A extrusora secundária opera a uma velocidade mais baixa para filtração fina e desgaseificação a vácuo profundo. Este processo duplo torna o sistema de dois estágios absolutamente essencial para o manuseio de plásticos pós-consumo úmidos, altamente impressos ou contaminados.
Para uma estabilidade de extrusão ideal, o teor de umidade dos flocos de plástico deve ser estritamente mantido abaixo de um por cento. A umidade excessiva que entra no barril aquecido converte-se rapidamente em vapor. Isto causa formação de espuma severa, pressão de fusão instável e degradação hidrolítica das cadeias poliméricas. A utilização de secadores centrífugos de alta velocidade na fase de pré-processamento é obrigatória para atingir esse limite de baixa umidade.
A prevenção da degradação do polímero requer um controle termodinâmico preciso. Os operadores devem equilibrar o aquecimento externo do cilindro com o calor de cisalhamento interno gerado pela rotação do parafuso. Usar um design de parafuso otimizado com relações comprimento/diâmetro adequadas evita atrito excessivo. Além disso, definir um perfil de temperatura em cascata ao longo do cilindro e utilizar controladores lógicos programáveis inteligentes garante que o plástico derreta uniformemente sem exceder seu ponto de degradação térmica.


