
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-06 Origem:alimentado


Quase todos os produtos plásticos com os quais interagimos diariamente começaram sua vida dentro de uma máquina industrial altamente especializada. Pense nas resistentes garrafas de água em sua mesa ou nos componentes plásticos duráveis de seus veículos. Todos eles compartilham uma origem de fabricação comum. A maioria dos itens de plástico começa dentro de uma única máquina. Muitos lutam para compreender a mecânica exata de uma extrusora, mas este equipamento pesado molda literalmente o nosso mundo de produção moderno.
Em sua essência, uma extrusora é uma potência de fabricação. Utiliza imensa pressão mecânica e energia térmica para derreter matérias-primas. A máquina então empurra esse plástico derretido através de uma matriz de formato específico para criar perfis contínuos ou pellets uniformes. Embora a tecnologia de extrusão seja utilizada em vários setores, como o processamento de alimentos, sua aplicação industrial mais crítica hoje reside na fabricação e reciclagem de plástico em larga escala.
No setor de recuperação de materiais, a extrusora serve como o coração de qualquer instalação de recuperação. Este guia completo explicará exatamente como essas máquinas funcionam no chão de fábrica. Exploraremos seus principais componentes mecânicos, discutiremos desafios de engenharia do mundo real e forneceremos insights práticos sobre como escolher o equipamento certo para sua linha de produção.
Antes de aprovar uma enorme despesa de capital para uma nova linha de recuperação, é necessário compreender o que está a acontecer dentro do barril. Os operadores devem compreender a mecânica fundamental da tecnologia de extrusão antes de se aprofundarem nas especificações complexas de máquinas.
Quando os profissionais da indústria discutem extrusão, eles estão se referindo a um processo de fabricação altamente controlado, projetado para empurrar ou empurrar o material através de uma abertura com formato específico. Em aplicações industriais, uma extrusora é um dispositivo eletromecânico complexo. Ele converte matérias-primas sólidas, como flocos de plástico, pós ou material reciclado, em um estado fundido homogêneo. A máquina então bombeia continuamente esse fundido sob alta pressão através de uma matriz restritiva.
Para visualizar o conceito sem jargão técnico, considere a mecânica de um moedor de carne comum. A força rotacional empurra o material para frente, comprimindo-o e forçando-o a sair de uma abertura restrita. No entanto, as extrusoras industriais elevam este princípio mecânico básico. Eles adicionam dinâmica térmica precisa e pressões extremas, muitas vezes operando a centenas de graus Celsius para alcançar a homogeneização perfeita do polímero.
O processo de extrusão industrial opera através de um fluxo de trabalho rigoroso e sequencial. Compreender essas etapas é crucial para diagnosticar problemas de produção no chão de fábrica e otimizar sua produção diária.
Todo o ciclo vive ou morre na garganta de alimentação. As matérias-primas sólidas entram na máquina através de uma tremonha durante a fase de alimentação do material. Alimentadores gravimétricos ou volumétricos garantem um fluxo consistente e medido de material no sistema. Se a taxa de alimentação flutuar, todo o processo posterior será desestabilizado, levando a tamanhos desiguais de pellets.
Em seguida vem a fase de transporte e fusão. À medida que o material entra no cilindro, o parafuso giratório o empurra para frente. Curiosamente, a principal fonte de calor em uma extrusora bem otimizada não são as faixas externas do aquecedor. Em vez disso, é o intenso cisalhamento mecânico e o atrito gerado pelo giro do parafuso contra o plástico e a espessa parede do cano.
Posteriormente, o material entra na etapa de pressurização e mistura. À medida que o plástico derrete, a geometria do parafuso muda para reduzir o volume disponível. Isso comprime o plástico fundido. A pressão comprime ativamente as bolsas de ar e garante uma temperatura uniforme e distribuição de cor em todo o fundido.
Antes de sair, o fundido pressurizado passa por uma filtração rigorosa. Ele passa por um trocador de tela. Este componente atua como uma peneira mecânica robusta para filtrar partículas não derretidas, sujeira ou contaminantes estranhos que sobreviveram ao processo de lavagem inicial.
Finalmente, o processo termina com modelagem e resfriamento. O plástico derretido é forçado através da cabeça de roscar. Em aplicações de reciclagem, esta matriz normalmente molda o plástico em fios contínuos. Esses fios quentes são imediatamente temperados em banho-maria turbulento e cortados em pellets uniformes por lâminas rotativas rápidas.
Uma extrusora não é uma ferramenta única. É uma montagem de componentes projetados com precisão trabalhando em uníssono. Imagine estar no chão de uma fábrica e sentir a vibração de um enorme motor de 160 quilowatts. A longevidade e a eficiência dessa máquina dependem inteiramente da qualidade dessas peças individuais.
A tremonha atua como reservatório de material primário. Dependendo da densidade aparente do material, as tremonhas podem ser simples funis alimentados por gravidade ou sistemas complexos de alimentação forçada com agitadores internos. Para materiais leves ou fofos, como restos de filmes, os alimentadores forçados são absolutamente essenciais. Quando os operadores encontram pontes de material, um cenário frustrante em que o plástico se aglomera e bloqueia a garganta de alimentação, um compactador garante uma taxa de enchimento constante e agressiva para a rosca.
O barril é o cilindro de aço de paredes espessas que abriga todo o processo de extrusão. Dentro do cano está o parafuso, que é sem dúvida o componente mais crítico da máquina. Um parafuso meticulosamente projetado é normalmente dividido em três zonas distintas. A zona de alimentação apresenta voos profundos para capturar o material sólido. A zona de transição aumenta gradualmente o diâmetro da raiz para comprimir o plástico e gerar calor de cisalhamento. Finalmente, a zona de medição apresenta voos rasos que bombeiam o plástico totalmente fundido a uma pressão consistente em direção à matriz. Um parafuso de reciclagem padrão pode apresentar uma relação comprimento/diâmetro de 32:1 ou 36:1 para garantir a homogeneização adequada do fundido.
Embora o atrito mecânico forneça a maior parte da energia de fusão, faixas externas de aquecimento de alumínio fundido ou cerâmica circundam o cilindro. Esses aquecedores elevam a máquina à temperatura operacional durante a inicialização. O controle preciso da temperatura é vital. Se o calor cair ligeiramente abaixo do ponto de fusão do polímero, a tensão mecânica resultante pode literalmente quebrar o parafuso. Por outro lado, se o atrito gerar calor excessivo, sopradores de ar de alta velocidade ou camisas de água serão ativados para evitar que o plástico se degrade e se torne quebradiço.
O trocador de tela é um dispositivo de filtragem mecânica localizado na extremidade do cilindro. Utiliza telas de malha de aço tecida para capturar impurezas. Sistemas avançados utilizam mecanismos hidráulicos contínuos para trocar as telas em frações de segundo, sem parar a máquina. A cabeça de roscar é o componente final do ferramental. Ele restringe o fluxo para criar contrapressão no cilindro e molda o fundido existente em fios para corte.
| Consideração de engenharia da chave | de função primária | do componente |
|---|---|---|
| Funil | Armazena e alimenta a matéria-prima na máquina. | Deve corresponder à densidade aparente do material para evitar pontes e falta de alimentação. |
| Parafuso | Transporta, derrete e pressuriza o plástico. | A relação comprimento/diâmetro determina a eficiência de fusão e o tempo de homogeneização. |
| Barril | Contém pressão e transfere energia térmica. | Requer revestimento bimetálico para processar flocos rígidos altamente abrasivos. |
| Aquecedores e Resfriadores | Regula as temperaturas exatas de fusão entre zonas. | Os controladores de temperatura PID evitam a degradação térmica do material e a quebra da cadeia polimérica. |
| Trocador de tela | Filtra contaminantes físicos do fundido. | Os trocadores hidráulicos contínuos reduzem drasticamente o tempo de inatividade da máquina durante as trocas de filtros. |
A tecnologia de extrusão é altamente adaptável. É altamente personalizado para atender a requisitos específicos de fabricação e propriedades de materiais. Selecionar o tipo correto de extrusora é o passo fundamental na construção de uma linha de produção lucrativa.
As extrusoras de parafuso único representam o projeto mais comum e econômico na indústria de reciclagem. Utilizando um eixo giratório, eles são altamente eficientes na geração da pressão necessária para bombear o plástico fundido através de uma matriz. Eles são o padrão confiável para reciclagem básica, fabricação de tubos e extrusão de chapas, onde o objetivo principal é fusão e conformação simples.
Em contraste, as extrusoras de rosca dupla utilizam duas roscas paralelas girando dentro de um cilindro em forma de oito. Essas máquinas oferecem recursos superiores de mistura, composição e desgaseificação. Os engenheiros geralmente os utilizam ao misturar diferentes plásticos, adicionar grandes volumes de cargas como carbonato de cálcio ou processar materiais altamente sensíveis ao calor que exigem controle exato de cisalhamento.
Embora ambos utilizem os mesmos princípios básicos de derreter e empurrar plástico, a escala é muito diferente. Uma extrusora de impressora 3D de mesa é um microssistema projetado para derreter um fio de filamento pré-fabricado, depositando apenas alguns gramas de plástico por hora. As extrusoras industriais processam flocos ou pós brutos e irregulares. Eles operam com motores enormes, muitas vezes excedendo 160 quilowatts para produzir centenas ou milhares de quilogramas de material por hora continuamente.
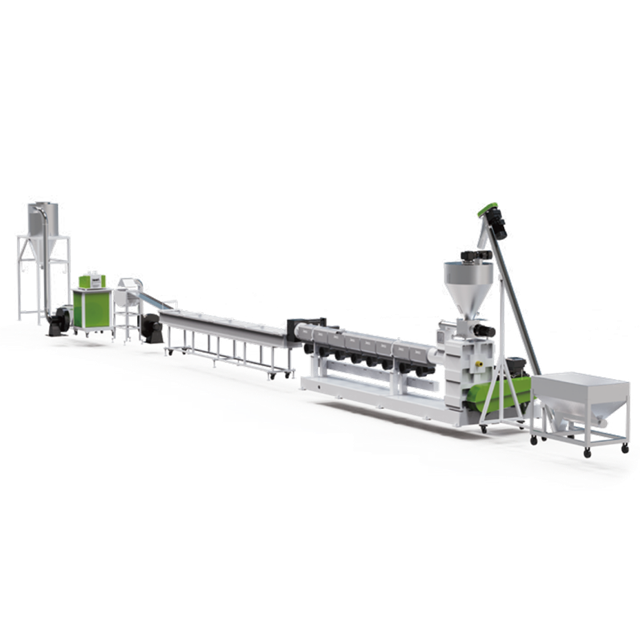
O impulso global em direção à sustentabilidade ambiental depende fortemente da tecnologia avançada de extrusão. As extrusoras preenchem a lacuna crítica entre a coleta de resíduos e a fabricação de novos produtos. Eles atuam como o motor transformador da recuperação material.
Desenvolvimentos recentes no setor manufatureiro destacam uma enorme transformação na tecnologia de extrusão. Mandatos globais rigorosos exigem agora percentagens mais elevadas de conteúdo reciclado pós-consumo em embalagens comerciais. Este impulso legislativo forçou as instalações de reciclagem a atualizar as suas linhas antigas. As extrusoras padrão simplesmente não conseguem lidar com os índices de fluxo de fusão extremamente flutuantes dos fluxos de resíduos mistos. Hoje, estamos testemunhando uma rápida mudança em direção a sistemas de extrusão inteligentes. Essas linhas modernas integram sensores contínuos da Internet das Coisas para monitorar a pressão do fundido, a carga do motor e a degradação térmica em tempo real. A automação avançada permite que a máquina ajuste rapidamente as velocidades da rosca e as zonas de temperatura. Este nível de controlo compensa as inconsistências inerentes encontradas nos resíduos de plástico reciclado, provando que o futuro da recuperação de materiais depende de um processamento inteligente e orientado por dados, em vez de apenas energia mecânica bruta.
No contexto da recuperação de materiais, uma extrusora raramente é utilizada isoladamente. Em vez disso, forma o núcleo de uma máquina abrangente de pelotização de plástico . Este sofisticado sistema pega resíduos plásticos lavados e triturados e os submete ao processo de extrusão. A máquina derrete os flocos irregulares, filtra a sujeira restante ou as etiquetas de papel e extrusa o plástico limpo em fios contínuos. Esses fios são posteriormente temperados em banho-maria e cortados em pelotas cilíndricas uniformes por lâminas rotativas rápidas. Esses pellets resultantes tornam-se o formato padronizado de matéria-prima exigido pelas instalações de moldagem por injeção e sopro em todo o mundo.
Sem sistemas de extrusão robustos, a economia circular dos plásticos entraria efetivamente em colapso. Flocos de plástico triturados possuem tamanhos e densidades aparentes totalmente inconsistentes. Isso torna impossível alimentá-los diretamente na maioria das máquinas de fabricação de bens de consumo. O processo de extrusão e pelotização homogeneiza o plástico, padronizando seu índice de fluidez e propriedades físicas. Consequentemente, isto permite que os fabricantes substituam com segurança plásticos virgens à base de combustíveis fósseis por pellets reciclados, sem comprometer a integridade estrutural dos seus produtos finais.
Nem todos os resíduos plásticos são criados iguais. Embalagens flexíveis, como sacolas de supermercado, comportam-se de maneira muito diferente dentro de uma extrusora em comparação com itens duros e rígidos, como frascos de detergente, tubos grossos ou caixas de armazenamento resistentes.
Plásticos rígidos, predominantemente polietileno de alta densidade, polipropileno e acrilonitrila butadieno estireno, apresentam desafios de processamento agressivos. Primeiro, os flocos rígidos são notavelmente abrasivos. Quando itens como peças automotivas são triturados, os flocos pontiagudos resultantes causam desgaste rápido e severo nas roscas e cilindros da extrusora padrão. Em segundo lugar, estes plásticos densos exigem temperaturas de processamento mais elevadas e um enorme torque mecânico para atingir uma fusão adequada.
Além disso, os plásticos rígidos pós-consumo frequentemente contêm umidade retida no processo de lavagem. Quando os flocos úmidos atingem um barril aquecido a 250 graus Celsius, os operadores podem literalmente ouvir o silvo da água enquanto se transforma em vapor. Se não for adequadamente ventilado, esse vapor e tinta gaseificada se transformam em gases voláteis que criam pellets ocos, quebradiços ou espumosos.
Para superar essas duras realidades industriais, as instalações devem utilizar máquinas dedicadas, construídas para durar. Os componentes internos requerem cilindros e parafusos bimetálicos. Os engenheiros normalmente tratam essas peças com ligas de carboneto de tungstênio para resistir à natureza altamente abrasiva dos flocos rígidos.
Configurações específicas são importantes. Essas máquinas apresentam zonas de desgaseificação agressivas, onde aberturas de ventilação especializadas se conectam a poderosas bombas de vácuo. À medida que o plástico derrete, o vácuo extrai com força a umidade e os gases antes que o fundido chegue à cabeça da matriz. Caixas de câmbio especializadas de alto torque também são padrão. Eles garantem que o motor principal possa manter velocidades de rotação consistentes da rosca contra a imensa resistência física de materiais densos, sustentando facilmente saídas contínuas que variam de 300 a 1.200 quilogramas por hora sem travamento ou superaquecimento.
Ao configurar um sistema para reciclagem de plástico rígido, a decisão arquitetônica mais crítica que um gerente de instalação tomará é escolher entre uma configuração de extrusão de estágio único e de estágio duplo. Esta decisão estrutural determina diretamente a qualidade do seu pellet final e os seus custos operacionais diários.
Uma linha de extrusão de estágio único utiliza um cilindro extrusor longo e contínuo para realizar alimentação, fusão, ventilação e bombeamento em uma única passagem.
As instalações devem investir em uma linha de pelotização de plástico rígido com design de estágio único quando o material de origem estiver relativamente limpo, seco e consistente. Por exemplo, se uma fábrica recicla a sua própria sucata pós-industrial, como caixas de polipropileno defeituosas ou cortes limpos de tubos de polietileno de alta densidade, o material inerentemente carece de sujidade pesada ou humidade excessiva. Sob estas condições favoráveis, uma máquina de estágio único é altamente eficiente. Ele consome visivelmente menos eletricidade, ocupa uma área de fábrica menor e requer menos intervenções de manutenção, ao mesmo tempo em que aumenta facilmente a produtividade.
Em contraste, um sistema de dois estágios conecta uma extrusora primária maciça diretamente a uma extrusora secundária de bombeamento menor. Isto é frequentemente referido na indústria como uma configuração mãe-bebê. O plástico derrete no primeiro estágio, passa por um trocador de tela inicial, passa para o segundo estágio para processamento posterior, passa por uma segunda tela mais fina e é finalmente peletizado.
Esta configuração de serviço pesado é absolutamente obrigatória para o processamento de resíduos pós-consumo altamente contaminados. Se seus flocos de plástico rígido tiverem alto teor de umidade acima de 3%, impressão em superfícies pesadas ou sujeira residual de lavagem inadequada, um único estágio não conseguirá processá-los de maneira eficaz. A utilização de um sistema de pelotização para plástico rígido com um layout de dois estágios permite a ventilação ao ar livre à medida que o material fundido é transferido entre os estágios. Isto proporciona uma desgaseificação superior e descomprometida. Além disso, o processo de dupla filtração garante que até mesmo contaminantes microscópicos sejam capturados, produzindo um pellet reciclado premium, sem bolhas e com um preço de mercado mais elevado.
A seleção de equipamentos de extrusão industrial é um grande gasto de capital. Requer uma análise rigorosa e objetiva dos seus objetivos de produção e da sua cadeia de fornecimento de matérias-primas. A compra de uma máquina com especificações insuficientes resulta em pellets de baixa qualidade e quebras constantes. Por outro lado, a especificação excessiva inflaciona desnecessariamente seus custos de capital iniciais.
As propriedades químicas e físicas do seu material de entrada devem ditar o projeto da máquina. Determine inequivocamente se você está processando filmes flexíveis, flocos rígidos ou plásticos de engenharia especializados. Se o seu fornecimento primário consistir em garrafas trituradas, carcaças de baterias ou paletes pesadas, você deverá especificar um sistema projetado especificamente para aplicações de alta densidade e alto torque. Certifique-se de que a geometria do parafuso esteja mapeada para o polímero específico. Um perfil de parafuso otimizado para polipropileno não processará o tereftalato de polietileno de forma eficiente, levando a uma má homogeneização do fundido.
A capacidade da extrusora é determinada principalmente pelo diâmetro do parafuso medido em milímetros, como 90 mm ou 150 mm, combinado com a potência do motor medida em quilowatts. Calcule com precisão o rendimento diário necessário. Se o seu modelo de negócios exige a produção de 500 kg de pellets por hora para permanecer lucrativo, selecione uma máquina com capacidade para 600 kg por hora para permitir um buffer operacional confortável. Operar continuamente uma extrusora em capacidade máxima absoluta acelerará dramaticamente o desgaste da caixa de engrenagens e dos rolamentos axiais, levando à falha prematura.
Analise meticulosamente o nível de contaminação de seus flocos crus. Se o seu material for lavado, mas ainda reter umidade ou etiquetas de papel, priorize máquinas com sistemas agressivos de desgaseificação a vácuo e trocadores de tela de grandes áreas. A escolha crítica entre extrusão de estágio único e duplo deve ser finalizada aqui. Investir em trocadores de tela hidráulicos avançados e contínuos evita a necessidade de interromper a produção apenas para trocar os filtros. Isto aumenta drasticamente a produção diária e a rentabilidade operacional geral.
Compreender a mecânica de uma extrusora é apenas o começo de sua jornada na fabricação industrial. Esta máquina notável alimenta a moderna indústria de reciclagem de plástico, transformando resíduos globais em recursos sustentáveis e rentáveis.
Selecionar o equipamento certo requer reflexão cuidadosa, análise profunda de materiais e uma compreensão clara de seus objetivos finais. Um sistema de pelotização dedicado e adaptado ao seu tipo de plástico específico maximiza a eficiência e garante um produto final de alta qualidade. Não adivinhe com suas especificações. Avalie minuciosamente suas necessidades de materiais e explore máquinas de nível profissional na Jwell para configurar uma solução personalizada que atenda exatamente às suas demandas operacionais e impulsione seu negócio de reciclagem.
Na indústria de reciclagem, uma extrusora serve como unidade central de processamento de uma máquina de pelotização de plástico. Ele pega resíduos de plástico limpos e triturados, como flocos ou material reciclado, derrete-os usando intensa fricção mecânica e calor externo e empurra-os através de uma matriz. O material fundido é então cortado em pellets de plástico uniformes, que são embalados e vendidos aos fabricantes como matéria-prima sustentável para criar novos produtos plásticos.
É um sistema de extrusão industrial altamente especializado projetado explicitamente para processar plásticos duros e densos como polipropileno, polietileno e acrilonitrila butadieno estireno. Esses materiais específicos, normalmente provenientes de itens rígidos como garrafas, caixas de transporte e tubos agrícolas grossos, exigem maior torque do motor, designs de parafusos especializados resistentes a abrasivos e recursos robustos de desgaseificação a vácuo para serem efetivamente transformados em pellets de plástico bruto de alta qualidade.
Uma extrusora opera continuamente, empurrando constantemente o plástico derretido através de uma matriz aberta para criar formas contínuas e intermináveis, como tubos, filmes ou longos fios para pelotização. Em total contraste, uma máquina de moldagem por injeção opera ciclicamente. Ele derrete uma quantidade específica de plástico e o injeta sob imensa pressão em um molde de metal discreto e fechado para criar um objeto tridimensional único e sólido, como uma tampa de garrafa, um brinquedo infantil ou um componente de painel automotivo.
Um sistema de dois estágios é altamente recomendado, e muitas vezes necessário, se os flocos de plástico rígido contiverem altos níveis de umidade, impressão com tinta pesada ou impurezas residuais do processo de coleta. O processo de extrusão em duas etapas, utilizando uma extrusora de fusão primária e uma extrusora de bombeamento secundária, fornece desgaseificação a vácuo superior para remover gases aprisionados e permite filtração dupla. Este processo rigoroso garante que mesmo resíduos altamente contaminados produzam um pellet final limpo, denso e sem bolhas, adequado para fabricação de alta qualidade.
Bolhas de ar, muitas vezes chamadas de espuma, ocorrem quando a umidade retida ou os gases voláteis das tintas derretidas não conseguem escapar antes que o plástico chegue à cabeça da matriz. Se os flocos de entrada tiverem alto teor de umidade, uma máquina padrão irá reter esse vapor dentro do fundido. Para evitar isso, os operadores devem utilizar extrusoras equipadas com zonas agressivas de desgaseificação a vácuo ao longo do barril para extrair esses gases, garantindo um pellet final denso e sólido.
A relação comprimento/diâmetro determina quanto tempo o plástico passa dentro do cilindro aquecido. Para sucata industrial limpa e fácil de derreter, uma proporção menor de 24:1 pode ser suficiente. No entanto, para plásticos rígidos pós-consumo que requerem mistura e desgaseificação extensivas, os engenheiros normalmente especificam uma proporção mais longa de 32:1 ou 36:1 para garantir a homogeneização adequada do fundido sem causar degradação térmica às cadeias poliméricas.


