
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-01 Origem:alimentado


A reciclagem moderna depende fortemente de uma máquina específica e altamente projetada. Sem este equipamento principal, o processamento de resíduos industriais em materiais reutilizáveis permanece fisicamente impossível.
Esteja você fabricando produtos alimentícios, operando um laboratório de polímeros ou gerenciando uma enorme instalação de recuperação de materiais, compreender o processo de extrusão é fundamental. Neste guia abrangente, exploramos tudo, desde os princípios mecânicos fundamentais até o papel vital que essas máquinas desempenham como o coração de uma moderna linha de reciclagem de plástico.
Ao terminar a leitura, você compreenderá como funcionam esses complexos sistemas termodinâmicos, os principais componentes envolvidos e como selecionar o maquinário ideal para processar plásticos resistentes e contaminados sem destruir suas margens de lucro devido ao tempo de inatividade excessivo.
Principais conclusões
- Definição: Uma extrusora é uma máquina industrial robusta que força a matéria-prima através de uma matriz moldada para criar perfis contínuos ou pellets uniformes.
- Mecanismo Central: Todo o processo depende de um delicado equilíbrio de calor, pressão intensa e atrito mecânico. O parafuso rotativo da extrusora conduz esta reação.
- Aplicação de reciclagem: As extrusoras atuam como o sistema nervoso central de qualquer linha de reciclagem, transformando resíduos plásticos volumosos em resina reutilizável de alto valor.
- Seleção do sistema: A escolha entre uma configuração de estágio único e de estágio duplo depende muito do teor de umidade, das tintas de impressão e dos níveis de contaminação de seus resíduos de plástico bruto.
Para compreender verdadeiramente este equipamento, é necessário observar os princípios fundamentais da engenharia mecânica e da ciência dos materiais. Basicamente, uma extrusora é uma peça especializada de equipamento de fabricação pesada projetada para processar, derreter e moldar matérias-primas. Ele consegue isso utilizando um parafuso giratório alojado dentro de um cilindro cilíndrico de parede espessa e altamente aquecido. Este mecanismo força o material viscoso através de uma abertura especificamente projetada conhecida como matriz.
O termo extrusão refere-se a este processo dinâmico exato de moldar o material, forçando-o através de uma seção transversal restrita. Consequentemente, o resultado é um perfil contínuo que assume perfeitamente a forma da matriz. No processamento de polímeros, a extrusora transforma flocos ou grânulos de plástico sólidos e irregulares em um estado fundido suave e homogêneo. Ele aplica uma pressão imensa e consistente para garantir que a saída final seja densa, uniforme e completamente livre de vazios de ar estruturais.
Embora este guia se concentre fortemente na mecânica da reciclagem de plástico, o processo de extrusão permanece incrivelmente versátil. A sequência central de mistura, aquecimento e modelagem permanece consistente em vários setores globais, mesmo que a geometria específica e os parâmetros operacionais da máquina mudem drasticamente.
Compreender a operação requer quebrar as complexas fases termodinâmicas e mecânicas do ciclo de extrusão. Como o processo é contínuo, a matéria-prima entra por uma extremidade enquanto o produto acabado sai pela outra simultaneamente. Vamos percorrer a sequência exata da perspectiva de um operador.
A jornada começa na garganta de alimentação, localizada na parte traseira da extrusora. Operadores ou sistemas automatizados carregam matérias-primas em uma grande tremonha de metal. Este material pode ser pellets de polímero virgem, material reciclado pós-industrial ou flocos de plástico cuidadosamente lavados. A tremonha depende da gravidade para alimentar o material volumoso no parafuso giratório abaixo. Em configurações industriais avançadas, os alimentadores gravimétricos ou volumétricos ficam acima da tremonha para garantir uma taxa de alimentação altamente precisa e consistente. Manter esse fluxo constante evita picos de pressão dentro do barril.
Uma vez que o material sólido cai no cilindro, os voos giratórios da rosca da extrusora o transportam com força para frente. Isso introduz a fase mais crítica: o derretimento. Ao contrário da crença popular, as faixas externas do aquecedor enroladas no cano não fornecem a fonte primária de calor para derreter o plástico.
Em vez disso, a grande maioria da energia térmica vem do cisalhamento mecânico e do atrito. À medida que o plástico rígido é comprimido agressivamente entre as hélices do parafuso e a parede interna do cilindro, o atrito intenso gera grandes quantidades de calor de cisalhamento. Os aquecedores externos servem principalmente para levar a máquina à temperatura operacional durante a inicialização e para manter um perfil de temperatura preciso em diferentes zonas. Durante esta violenta fase mecânica, o plástico sólido faz a transição para um fundido homogêneo, viscoso e completamente misturado.
À medida que o polímero fundido atinge a seção final da rosca, ele entra na zona de dosagem. Aqui, o material passa por mistura final para garantir temperatura e viscosidade uniformes. O parafuso atua então como uma poderosa bomba hidráulica. Ele gera a pressão de cabeça necessária para forçar o polímero espesso e fundido através de uma placa de ruptura e para dentro da matriz. Este bloco de metal usinado com precisão atua como um molde contínuo. Em aplicações de reciclagem, a matriz normalmente apresenta vários pequenos orifícios circulares, expelindo longos fios de plástico derretido e brilhante.
Como o plástico sai da matriz em um estado altamente viscoso, quase líquido, ele requer um resfriamento rápido para manter sua nova forma. Os fios recém-extrudados são imediatamente puxados através de um longo banho de resfriamento com água circulante. Depois que os fios estiverem suficientemente solidificados, um extrator os alimenta em um peletizador. Este mecanismo de corte rotativo de alta velocidade corta os fios contínuos em pelotas cilíndricas uniformes. Finalmente, esses pellets são secos, vibrados para remover a poeira e embalados como matéria-prima premium para a fabricação de novos plásticos.
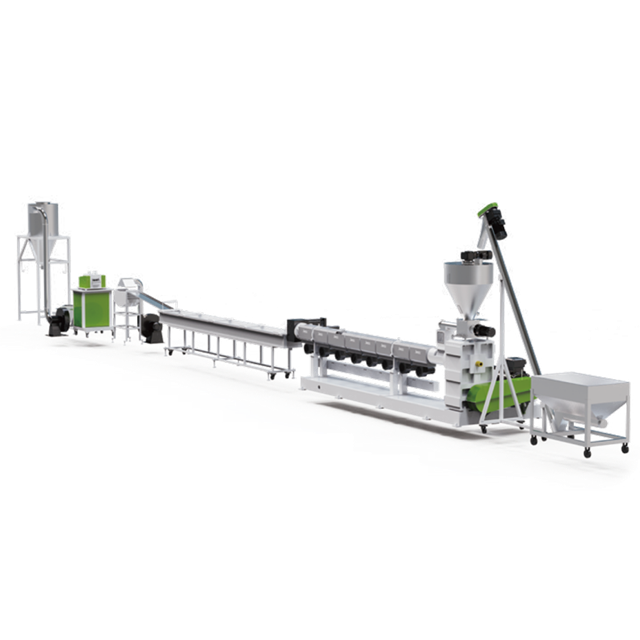
Para compreender plenamente as imensas capacidades de uma linha de extrusão moderna, é necessário examinar os seus componentes mecânicos individuais. Os engenheiros projetam cada peça para suportar pressões internas extremas, temperaturas extremas e desgaste abrasivo contínuo de materiais resistentes.
A tremonha atua como o principal recipiente de retenção da matéria-prima. As tremonhas de nível industrial geralmente incluem agitadores internos para evitar a formação de pontes de material. Este cenário frustrante ocorre quando flocos irregulares se aglomeram e bloqueiam a garganta de alimentação. Muitos funis também possuem mecanismos de secagem com ar quente para remover a umidade da superfície antes que o plástico entre no barril.
Diretamente abaixo fica o barril. Este cilindro de aço resistente e de paredes espessas abriga o parafuso. Como os plásticos reciclados geralmente contêm impurezas abrasivas, como vestígios de metais ou sujeira, os fabricantes normalmente revestem a superfície interna do cilindro com ligas bimetálicas ou aço nitretado. Este revestimento especializado resiste ferozmente ao desgaste e à corrosão durante milhares de horas de operação incansável.
Pergunte a qualquer operador de planta experiente e ele lhe dirá que a rosca é inegavelmente o coração da extrusora. Seu design geométrico específico determina o rendimento geral da máquina, sua capacidade de mistura e os tipos exatos de materiais que ela pode processar com sucesso. Um único parafuso padrão se divide em três zonas geométricas distintas:
A regulação da temperatura permanece inegociável na extrusão. Uma flutuação de apenas alguns graus pode arruinar um lote de produção. As faixas de aquecimento de alumínio fundido ou cerâmica são fixadas firmemente ao redor do exterior do cano. Eles operam em múltiplas zonas independentes, permitindo que os operadores definam um gradiente de temperatura altamente específico desde a garganta de alimentação fria até a matriz quente.
Embutidos profundamente na parede do cilindro estão termopares. Esses sensores de temperatura de alta precisão comunicam dados térmicos em tempo real diretamente ao painel de controle PLC central. Se uma zona específica ficar perigosamente quente devido ao atrito interno excessivo, ventiladores de resfriamento automatizados ou camisas internas de resfriamento de água serão ativados instantaneamente para estabilizar o processo.
Ao processar materiais reciclados, encontrar contaminantes estranhos como etiquetas de papel, folhas de alumínio, lascas de madeira ou borracha não derretida é uma realidade inevitável. Antes que o plástico derretido possa chegar com segurança à matriz, ele deve passar por um sistema de filtragem robusto conhecido como trocador de tela. Este dispositivo hidráulico contém telas de malha de arame fino que retêm impurezas microscópicas. Trocadores de tela contínuos avançados permitem que os operadores substituam filtros entupidos rapidamente, sem interromper o processo de extrusão. Este recurso específico aumenta significativamente a eficiência geral da produção.
O mercado de extrusão industrial divide-se principalmente em duas categorias principais com base na configuração do rotor. A seleção do tipo correto depende inteiramente das propriedades reológicas do seu plástico específico e dos requisitos exatos de processamento da sua instalação.
As extrusoras de parafuso único servem como indiscutíveis cavalos de batalha da indústria de reciclagem de plástico. Eles são altamente eficientes, surpreendentemente econômicos e mecanicamente simples. Para plásticos rígidos padrão, como polipropileno limpo ou reciclado de polietileno, um único parafuso fornece ampla capacidade de fusão e bombeamento. Sua simplicidade inerente se traduz diretamente em custos operacionais mais baixos, solução de problemas mais fácil e tempo de inatividade drasticamente reduzido para manutenção.
As extrusoras de rosca dupla apresentam duas roscas paralelas operando lado a lado. Eles podem ser co-rotativos ou contra-rotativos. Os engenheiros especificam essas máquinas complexas quando um processo requer mistura intensa, um procedimento conhecido como composição.
Se uma instalação de reciclagem precisar misturar masterbatches de cores, fibras de vidro ou aditivos químicos no plástico reciclado, uma extrusora de rosca dupla fornece a mistura distributiva e dispersiva agressiva necessária. A sua natureza autolimpante evita que materiais pegajosos ou sensíveis ao calor fiquem estagnados nos parafusos. No entanto, esse desempenho acarreta um custo de capital inicial significativamente maior e um cronograma de manutenção mais exigente.
Para compreender plenamente a importância industrial da extrusão, devemos olhar para a sua aplicação mais crítica na economia circular moderna: a reciclagem. Neste contexto vital, a extrusora torna-se o motor fundamental de um sistema interconectado muito maior.
Quando os produtos plásticos chegam ao fim do seu ciclo de vida, as instalações os coletam, lavam e esmagam em pequenos flocos irregulares. Os fabricantes não podem alimentar esses flocos irregulares diretamente nas máquinas de moldagem por injeção para fabricar novos produtos. O material deve ser completamente homogeneizado, filtrado e padronizado.
É exatamente aqui que o processo de extrusão se mostra indispensável. Ao integrar uma extrusora com sistemas de alimentação inteligentes, unidades de filtração de fusão e mecanismos de corte a jusante, você cria uma máquina completa de pelotização de plástico . Este equipamento pega flocos volumosos e inconsistentes, derrete-os, remove impurezas residuais e produz pellets limpos que refletem as propriedades do plástico virgem.
Olhando para o panorama actual do processamento de polímeros, o sector da reciclagem está a passar por uma enorme mudança tecnológica impulsionada por mandatos globais de sustentabilidade. As linhas de extrusão modernas estão adotando rapidamente a integração inteligente de IoT. Os gerentes de fábrica agora utilizam sensores que monitoram a pressão do fundido, a viscosidade e a degradação térmica em tempo real, alimentando dados para painéis de controle acionados por IA que ajustam automaticamente as velocidades da rosca para evitar a degradação do material.
Juntamente com a automação, à medida que se intensifica o impulso para o processamento de resina pós-consumo altamente contaminada, há uma tendência distinta da indústria de equipar extrusoras com zonas de desgaseificação de ultra-alto vácuo. As extrusoras tradicionais lutam com plásticos úmidos ou fortemente impressos, muitas vezes produzindo pellets porosos e quebradiços. Os sistemas de vácuo avançados atuais extraem gases voláteis e umidade no meio do barril. Estes avanços de engenharia permitem que as instalações processem plásticos anteriormente não recicláveis sem comprometer a integridade estrutural do pellet final, aproximando a verdadeira economia circular da realidade.
A jornada do floco triturado até o pellet uniforme envolve várias etapas precisas de engenharia no final do cilindro de extrusão. A maneira como o plástico fundido é cortado determina, em última análise, o tipo específico de sistema de pelotização usado. Os dois métodos mais comuns de reciclagem industrial são a pelotização de fios e a pelotização de anel de água.
Os operadores aprendem rapidamente que nem todos os plásticos se comportam igualmente dentro de um barril aquecido. Os plásticos macios requerem um manuseio muito diferente em comparação aos plásticos rígidos. Os materiais rígidos incluem polietileno de alta densidade de jarras de leite, polipropileno de peças automotivas e acrilonitrila butadieno estireno de lixo eletrônico.
Esses materiais rígidos apresentam maior densidade aparente e exigem máquinas de extrusão robustas e de alto torque. Para gerentes de instalações e investidores, selecionar o sistema de pelotização correto para plástico rígido representa a decisão mais crítica para garantir a lucratividade da planta e a qualidade do produto a longo prazo.
O principal desafio no processamento de plásticos rígidos reside no gerenciamento da contaminação e da umidade. Os plásticos rígidos geralmente carregam umidade residual da linha de lavagem, junto com tintas de impressão pesadas ou vestígios de polímeros estranhos. Se não forem gerenciados, esses contaminantes causam vazios internos e descoloração severa nos pellets finais. Os fabricantes devem escolher cuidadosamente entre duas arquiteturas de equipamentos principais.
| Característica | Sistema de extrusão de estágio único | Sistema de extrusão de estágio duplo |
|---|---|---|
| Configuração | Uma extrusora principal (proporção L/D típica: 30:1 a 36:1) | Duas extrusoras em sequência (Mãe L/D: 36:1, Baby L/D: 12:1) |
| Material Ideal | Sucata pós-industrial limpa e seca | Resíduos pós-consumo contaminados e úmidos |
| Tolerância à umidade | Abaixo de 3% | Até 5% - 8% |
| Filtração e Desgaseificação | Trocador de tela única, ventilação padrão | Trocadores de tela dupla, desgaseificação agressiva de alto vácuo |
| Consumo de energia | Menor custo operacional | Custo operacional mais alto, mas produz pellets de PCR premium |
Sistemas de extrusão de estágio único: Um sistema de estágio único utiliza uma extrusora principal. O plástico rígido triturado entra na tremonha, desce pelo barril aquecido, passa por uma única tela de filtração e é imediatamente cortado em pellets. Os sistemas de estágio único são a escolha ideal e econômica para o processamento de sucata limpa e relativamente pura. Se o seu material reciclado de plástico rígido tiver baixa umidade e contaminação superficial mínima, esta configuração oferece excelente rendimento com menor consumo de energia.
Sistemas de extrusão de duplo estágio: Por outro lado, um sistema de duplo estágio conecta duas extrusoras independentes em sequência. A primeira extrusora maior cuida da fusão primária, mistura e filtração grossa inicial. O plástico derretido então cai continuamente em uma segunda extrusora menor, que opera a uma velocidade mais baixa para fornecer filtração fina secundária e desgaseificação extensiva antes de chegar à matriz.
Investir em uma linha de pelotização de plástico rígido com design de dois estágios é absolutamente essencial no processamento de plásticos pós-consumo. A zona de transição entre as duas extrusoras atua como um ponto natural de liberação de pressão, permitindo que gases retidos e compostos voláteis de tinta escapem facilmente através de aberturas de vácuo. Esta desgaseificação agressiva evita a formação de espuma, enquanto a filtração dupla garante um pellet final extraordinariamente puro e de alto valor.
Compreender todo o escopo da extrusão requer uma visão objetiva de suas realidades operacionais. Embora a extrusão seja a espinha dorsal inquebrável do processamento de polímeros, ela naturalmente traz compromissos específicos de engenharia que os operadores da planta devem gerenciar ativamente.
As extrusoras representam o núcleo da moderna reciclagem de plástico e fabricação de polímeros. Ao aplicar combinações precisas de calor, pressão e cisalhamento mecânico, eles transformam perfeitamente resíduos volumosos e inconsistentes em matérias-primas uniformes e altamente valiosas.
A escolha do equipamento certo para suas instalações garante uma eficiência operacional muito melhor e reduz significativamente os custos de manutenção a longo prazo. Você deve avaliar cuidadosamente seu material de entrada antes de comprar máquinas. Corresponder às suas necessidades específicas de reciclagem com a linha adequada de estágio único ou duplo garante pellets de maior qualidade, operações diárias mais tranquilas e, em última análise, melhores margens de lucro.
Se você estiver atualizando suas instalações ou construindo uma nova planta de reciclagem, a seleção de maquinário robusto e projetado sob encomenda não é negociável. Avalie os níveis de umidade e contaminação do seu material e explore as soluções avançadas de extrusão da Jwell Recycling para encontrar a linha de pelotização exata que atenda às suas metas de produção.
Enquanto as extrusoras industriais processam toneladas de plástico a cada hora, uma extrusora de impressão 3D é uma versão em microescala exatamente do mesmo conceito. Ele utiliza um pequeno motor de passo e um mecanismo de engrenagem para empurrar um filamento sólido de plástico através de um bico aquecido com precisão. O plástico derretido é então depositado meticulosamente, camada por camada, para construir objetos tridimensionais complexos. Apesar da enorme diferença no tamanho físico, a física central da fusão térmica e da modelagem controlada por pressão permanece completamente idêntica.
A temperatura operacional depende inteiramente do polímero específico que está sendo processado. Para plásticos de baixo ponto de fusão como o LDPE, a temperatura do barril normalmente varia de 160°C a 190°C. Para plásticos rígidos como polipropileno ou HDPE, as temperaturas oscilam entre 200°C e 240°C. Plásticos de engenharia como PET ou policarbonato exigem perfis térmicos muito mais elevados, muitas vezes excedendo 260°C a 280°C. Os operadores definem diferentes temperaturas em diversas zonas do barril para garantir uma transição suave de fusão sem degradar o material.
Uma extrusora é projetada para produção contínua, empurrando constantemente o material fundido através de uma matriz para criar perfis uniformes e infinitos, como longos fios para pelotização, tubos de água ou filme plástico. Em total contraste, uma máquina de moldagem por injeção utiliza um processo cíclico e discreto. Ele usa um parafuso alternativo para derreter o plástico, mas em vez de empurrá-lo continuamente através de uma matriz aberta, ele injeta um volume específico de plástico fundido sob pressão incrivelmente alta em um molde de metal fechado e resfriado. Isso cria um objeto 3D específico e independente, como uma tampa de garrafa ou um para-choque de carro.
Na reciclagem industrial, uma extrusora entupida geralmente resulta de um trocador de tela bloqueado ou de uma matriz fria. Primeiro, os operadores devem verificar os sensores de pressão de fusão. Se a pressão aumentar, o trocador de tela hidráulico é ativado para trocar uma malha de filtro limpa. Se a própria matriz estiver obstruída com contaminação não derretida ou plástico degradado (manchas pretas), os operadores devem aumentar ligeiramente a temperatura da matriz, reduzir a rotação do parafuso e purgar a máquina com um composto de purga comercial de alta viscosidade ou acrílico fundido limpo para remover o bloqueio.
Embora teoricamente possível, é altamente ineficiente e fortemente desencorajado sem grandes modificações mecânicas. Os plásticos rígidos têm alta densidade aparente e são facilmente alimentados por gravidade em um funil padrão. Os plásticos macios, como filmes agrícolas LDPE ou sacolas de supermercado, são extremamente leves e fofos. Se alimentados em uma linha de plástico rígido, eles formarão uma ponte ou simplesmente flutuarão na tremonha, não conseguindo engatar no parafuso. O processamento de plásticos macios requer um mecanismo de alimentação especializado, como um cortador-compactador integrado ou um aglomerador, para densificar adequadamente o material antes mesmo de ele entrar no cilindro de extrusão.


