
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-30 Origem:alimentado


A procura global por reciclagem eficiente de plástico e produção sustentável está a acelerar a um ritmo sem precedentes. No centro desta transformação industrial está o processo de extrusão. Esta operação mecânica crítica determina a qualidade, consistência e viabilidade financeira dos produtos poliméricos reciclados. Os gestores de fábricas e os operadores de instalações de reciclagem enfrentam constantemente um complexo processo de tomada de decisões ao selecionar os equipamentos principais para as suas linhas de produção. Selecionar o maquinário errado faz mais do que desperdiçar capital; isso inevitavelmente leva a graves gargalos operacionais e tempos de inatividade inaceitáveis.
A recente inteligência de mercado destaca um enorme pivô no setor global de plásticos. Impulsionados por regulamentações ambientais mais rigorosas e por um impulso incansável para uma economia circular, os fabricantes estão a investir fortemente em tecnologias avançadas de reciclagem. Especificamente, a tendência da indústria mostra um afastamento acentuado de configurações excessivamente complexas e que drenam energia para tarefas de reciclagem padrão. Em vez disso, os operadores das instalações preferem agora sistemas de parafuso único robustos e simplificados. Estas máquinas modernas garantem um rendimento massivo, menores pegadas de carbono e rotinas de manutenção simplificadas.
Para tomar uma decisão de compra verdadeiramente informada, as equipes de engenharia devem compreender a tecnologia fundamental. Este guia abrangente explora a mecânica exata deste equipamento, como ele lida com o estresse operacional contínuo e por que continua sendo o campeão indiscutível em aplicações de reciclagem padrão.
No domínio da engenharia de polímeros, este equipamento é um dispositivo mecânico resistente construído para converter matérias-primas plásticas sólidas em um perfil fundido homogêneo e contínuo. Essas matérias-primas normalmente incluem flocos pós-consumo, material reciclado industrial ou grânulos virgens. Operando com base em um princípio termodinâmico simples, a máquina apresenta um parafuso estilo Arquimedes girando dentro de um cilindro aquecido estacionário usinado com precisão. À medida que o motor robusto gira o parafuso, ele transporta o polímero sólido para frente. O material experimenta intenso atrito de cisalhamento mecânico combinado com energia térmica externa. Esta enorme entrada de energia força o plástico a fazer a transição de um estado sólido para um fundido viscoso. Finalmente, o sistema bombeia esse fundido sob extrema pressão através de um cabeçote especializado.
Dentro de qualquer instalação de reciclagem padrão, este equipamento atua como o núcleo absoluto da operação. Pense nela como a unidade central de processamento de uma configuração completa Quando os trabalhadores recolhem, lavam e trituram os resíduos pós-consumo, o material permanece fragmentado. Você não pode alimentar esses flocos irregulares diretamente em uma máquina de moldagem por injeção. O sistema de parafuso único preenche essa lacuna crítica de fabricação. Ele derrete os flocos irregulares, filtra as impurezas residuais por meio de um trocador de tela hidráulico e extrusa o polímero limpo em fios uniformes e contínuos. O equipamento downstream então corta esses fios em pellets padronizados, transformando com sucesso os resíduos brutos novamente em uma mercadoria industrial de alto valor. de máquina de pelotização de plástico .
O desenho do parafuso não é apenas uma espiral uniforme. Os engenheiros metalúrgicos dividem estrategicamente o parafuso interno em três zonas funcionais distintas. Cada segmento específico executa uma tarefa termodinâmica vital durante o processo de fusão.
O cisalhamento mecânico gera uma porção significativa da energia de fusão necessária. No entanto, a gestão térmica precisa continua a ser absolutamente vital para o controlo de qualidade. As faixas do aquecedor elétrico envolvem-se firmemente ao longo do cilindro para estabelecer perfis de temperatura específicos nas diferentes zonas. Em contraste, o atrito de cisalhamento excessivo pode facilmente superaquecer e degradar os polímeros sensíveis ao calor. Para combater isso, os engenheiros integram camisas de resfriamento de água de circuito fechado ou ventiladores centrífugos de alta velocidade no projeto do barril. Essa capacidade dupla de aquecimento e resfriamento garante que o polímero fundido permaneça estritamente dentro de sua janela de processamento ideal.
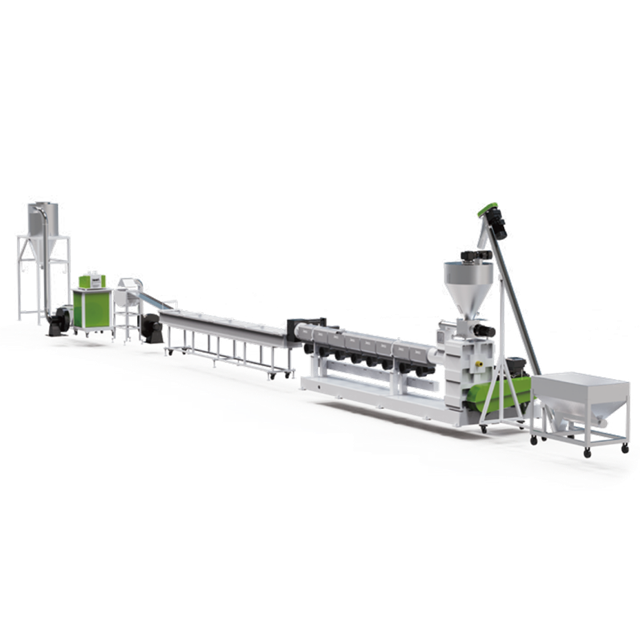
A produção contínua e lucrativa depende inteiramente da operação sincronizada de vários componentes mecânicos de serviço pesado. Uma falha em qualquer uma dessas partes interromperá toda a linha.
Ao alocar capital para novos equipamentos, os gerentes de fábrica frequentemente enfrentam a decisão entre tecnologias de parafuso único e duplo. Compreender suas distinções técnicas é crucial para otimizar o retorno do investimento.
Os sistemas de parafuso duplo utilizam dois parafusos entrelaçados girando dentro de um cilindro em forma de oito. Eles oferecem capacidades excepcionais de mistura dispersiva. No entanto, a sua mecânica complexa conduz inevitavelmente a custos iniciais muito mais elevados, exige formação especializada do operador e exige reconstruções de caixas de velocidades altamente dispendiosas.
Em contraste, os sistemas de parafuso único operam com base em um princípio confiável de fluxo de arrasto. Eles oferecem uma relação custo-desempenho incomparável, simplicidade operacional e custos de peças de reposição muito mais baixos. Para instalações de reciclagem de plástico padrão focadas no processamento de flocos lavados ou material reciclado uniforme, a configuração de parafuso único é a campeã indiscutível.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Mecanismo Primário | Fluxo de arrasto e fricção | Deslocamento positivo e cisalhamento entrelaçado |
| Custo de capital inicial | Baixo a moderado | Alto a muito alto |
| Manutenção e Desgaste | Manutenção simples, custos de substituição mais baixos | Manutenção complexa da caixa de velocidades, reconstruções dispendiosas de parafusos |
| Capacidade de mistura | Boa mistura distributiva, dispersiva limitada | Excelente mistura dispersiva e distributiva |
| Melhor Aplicação | Reciclagem padrão, pelotização, extrusão de tubos/perfis | Composição de cores, adição de enchimento pesado, PVC sensível ao calor |
Essas máquinas são altamente versáteis. Os engenheiros podem adaptar a geometria específica do parafuso e a configuração do cilindro para atender às demandas termodinâmicas exatas de polímeros muito diferentes.
Uma das aplicações industriais mais comuns é o processamento de Polipropileno e Polietileno. As instalações obtêm esses materiais de recipientes rígidos, frascos de detergente e sobras moldadas por injeção. Após a lavagem e trituração, uma dedicada linha de pelotização PP PE assume o controle. Esses sistemas específicos normalmente apresentam uma relação comprimento/diâmetro entre 30:1 e 36:1, perfeitamente otimizada para lidar com o comportamento de fusão da poliolefina. Modelos de alto desempenho podem facilmente atingir rendimentos estáveis que variam de 300 kg/h a 1.000 kg/h. A máquina derrete com eficiência os flocos rígidos, filtra a sujeira residual e produz pellets altamente uniformes, prontos para moldagem por injeção.
O tereftalato de polietileno apresenta desafios de processamento únicos devido à sua natureza altamente higroscópica. Absorve umidade rapidamente e é extremamente suscetível à degradação hidrolítica durante a fase de fusão. Esta degradação reduz drasticamente a Viscosidade Intrínseca do produto final. Para combater isso, equipamentos especializados, como uma de alto desempenho linha de granulação de plástico projetada para PET, incorporam zonas avançadas de desgaseificação de duplo vácuo. Essas zonas de alta sucção extraem agressivamente a umidade e os compostos voláteis diretamente do fundido, garantindo que o polímero reciclado mantenha sua integridade estrutural e mecânica.
Para manter uma perspectiva de engenharia equilibrada, os operadores devem avaliar os pontos fortes e as limitações inerentes deste maquinário antes de finalizar um pedido de compra.
Em primeiro lugar, essas máquinas oferecem taxas de produção massivas projetadas para produção contínua de alto volume, 24 horas por dia, 7 dias por semana. Seu projeto mecânico relativamente simples mantém as despesas de capital iniciais e os custos operacionais de longo prazo notavelmente baixos. Com significativamente menos peças móveis do que os sistemas de parafuso duplo, eles exigem muito menos treinamento especializado para operadores de piso. A solução de problemas se torna um processo simples. Esta mecânica simplificada também resulta num desgaste menos intenso na caixa de velocidades, levando a uma vida útil operacional muito mais longa para os componentes principais.
Como dependem fortemente do fluxo de arrasto, essas máquinas enfrentam dificuldades com a mistura dispersiva intensiva. Eles não são a ferramenta certa para compor polímeros brutos com grandes volumes de aditivos líquidos ou cargas minerais pesadas. Além disso, eles podem enfrentar severas restrições de alimentação ao lidar com materiais altamente contaminados ou carregados de umidade, a menos que você os combine com equipamento de pré-condicionamento especializado, como um cortador-compactador integrado.
Para os responsáveis por compras prontos para investir, selecionar as especificações exatas da máquina é uma decisão crítica. Uma máquina mal especificada inevitavelmente levará a gargalos de produção, pellets de baixa qualidade e paradas frequentes.
Uma extrusora representa um enorme investimento de capital para qualquer instalação. A implementação de um cronograma de manutenção preventiva rigoroso e intransigente é a única maneira de proteger esse ativo e garantir uma qualidade de produção consistente durante anos de operação severa.
Em última análise, a extrusora de parafuso único se destaca como um carro-chefe altamente confiável e econômico na moderna indústria de reciclagem de plástico. Ao derreter, misturar e bombear materiais poliméricos com eficiência, ele forma o núcleo de uma operação de reciclagem altamente lucrativa.
A compreensão das nuances mecânicas profundas, desde a geometria específica do parafuso até os perfis de temperatura térmica, capacita os gerentes de fábrica a tomarem decisões de compra altamente informadas. Atualizar suas instalações com a tecnologia de extrusão correta, adaptada exatamente aos seus tipos de materiais, garantirá lucratividade a longo prazo, reduzirá seus custos de manutenção e garantirá qualidade de pellets consistentemente premium.
Se a sua instalação estiver enfrentando gargalos ou se você estiver planejando expandir sua capacidade de reciclagem, selecionar o parceiro certo é crucial. Avalie seus fluxos de materiais atuais, defina seu rendimento alvo e explore soluções de extrusão avançadas e com baixo consumo de energia, projetadas especificamente para reciclagem industrial pesada.
Para a reciclagem pós-consumo, os engenheiros recomendam fortemente uma relação L/D entre 32:1 e 36:1. Este comprimento estendido do cilindro fornece o tempo de residência necessário para derreter completamente flocos inconsistentes e permite espaço físico suficiente para incorporar zonas duplas de desgaseificação a vácuo, que são essenciais para remover umidade e voláteis de tinta.
O consumo de energia varia muito com base no tamanho e na produtividade da máquina. Uma linha de reciclagem de tamanho médio que produz 500 kg/h normalmente requer um motor de acionamento principal entre 132 kW e 160 kW, além de 40 kW a 60 kW adicionais para aquecimento de barris e equipamentos a jusante. Os sistemas modernos utilizam inversores de frequência variável para otimizar esse consumo de energia com base na carga em tempo real.
Sim, o processamento de filmes plásticos flexíveis é perfeitamente possível. No entanto, como os filmes agrícolas ou de embalagem leves possuem uma densidade aparente muito baixa, eles irão colmatar e bloquear um funil de gravidade padrão. O processamento eficaz de filmes requer um cortador-compactador ou aglomerador especializado integrado diretamente no sistema de alimentação. Esta etapa de pré-condicionamento para serviço pesado aumenta a densidade do material, garantindo uma alimentação consistente e livre de surtos diretamente nas roscas da rosca.
A vida útil operacional depende inteiramente da abrasividade do seu fluxo de material específico e do tratamento metalúrgico dos componentes de aço. O processamento de polímeros padrão e limpos pode facilmente proporcionar uma vida útil de 3 a 5 anos. Por outro lado, se o seu material contiver consistentemente contaminantes abrasivos como areia, pó de metal ou fibras de vidro, mesmo um parafuso com revestimento bimetálico premium poderá exigir reforma profissional ou substituição total dentro de 12 a 18 meses.
Um sistema de estágio único, utilizando uma extrusora longa, é perfeitamente adequado para processar sucatas industriais limpas, secas e relativamente uniformes. Um sistema de dois estágios, muitas vezes referido como configuração mãe-bebê, é altamente recomendado para resíduos pós-consumo altamente contaminados. Se o seu material contiver altos níveis de umidade, impressões de tinta pesada ou impurezas sólidas significativas, o processo de dois estágios fornece um ponto crítico de filtração secundária e capacidades superiores de desgaseificação, garantindo um pellet final livre de defeitos.
Surging, ou instabilidade de saída, é um problema operacional notório, frequentemente ligado diretamente à zona de alimentação. Geralmente é causado por configurações inadequadas de temperatura na garganta de alimentação, causando derretimento prematuro do material, densidade aparente inconsistente da matéria-prima ou um design de parafuso fundamentalmente incompatível com as características de fusão específicas do seu polímero. Ajustar o resfriamento da água na garganta de alimentação e garantir uma taxa de alimentação volumétrica de material altamente consistente geralmente resolve a instabilidade de pressão.


