
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-07 Origem:alimentado


Você está lutando com a mistura ineficiente de materiais no chão de fábrica? A composição inadequada não apenas desperdiça um tempo valioso, mas também esgota recursos críticos, levando a uma qualidade inconsistente do produto. Atualizar seu equipamento pode resolver definitivamente esse gargalo de fabricação. Neste guia completo, você descobrirá a mecânica por trás da tecnologia avançada de extrusão e explorará suas vastas aplicações industriais. Para instalações que desejam otimizar seu fluxo de trabalho, investir em uma máquina robusta de pelotização de plástico costuma ser o primeiro passo vital em direção à excelência operacional.
Quando os gerentes de fábrica investigam esse maquinário, normalmente procuram uma análise técnica de suas capacidades de processamento contínuo. Em sua essência, este sofisticado equipamento de composição é projetado para lidar com formulações complexas que exigem intensa mistura, desvolatilização e gerenciamento térmico preciso. Em vez de um simples tubo de fusão, pense nele como um reator termodinâmico contínuo.
A jornada operacional do material dentro do barril é um processo termodinâmico e mecânico cuidadosamente orquestrado. Funciona através de vários estágios distintos.
Para compreender plenamente as capacidades do sistema, é essencial examinar a sua anatomia estrutural. A modularidade inerente destas máquinas permite que sejam personalizadas para ambientes de produção específicos. Um pequeno ajuste no perfil do parafuso pode alterar completamente a dinâmica da mistura.
| Componente | Função Primária | Detalhes Técnicos |
|---|---|---|
| Sistema de alimentação | Fornece matéria-prima no barril. | Os alimentadores gravimétricos garantem um controle preciso do fluxo de massa, o que é fundamental para a precisão consistente da formulação e para minimizar o desperdício de material. |
| Barril e Aquecedores | Abriga os parafusos e gerencia a temperatura. | Apresenta um design modular com zonas de temperatura independentes, permitindo controle preciso de aquecimento e resfriamento em diferentes estágios de processamento. |
| Os parafusos gêmeos | Transporta, derrete e mistura o material. | Composto por elementos intercambiáveis montados em eixos estriados, oferecendo infinita personalização para transporte, amassamento e mistura. |
| Motor e caixa de velocidades | Fornece potência rotacional e torque. | Projetado para fornecer torque massivo em RPMs específicas, garantindo operação estável mesmo durante o processamento de fundidos altamente viscosos e cheios. |
| Cabeça de roscar e cortador | Molda a saída final. | Determina a geometria do extrudado, muitas vezes integrado diretamente com mecanismos de pelotização subaquáticos ou em anel de água. |
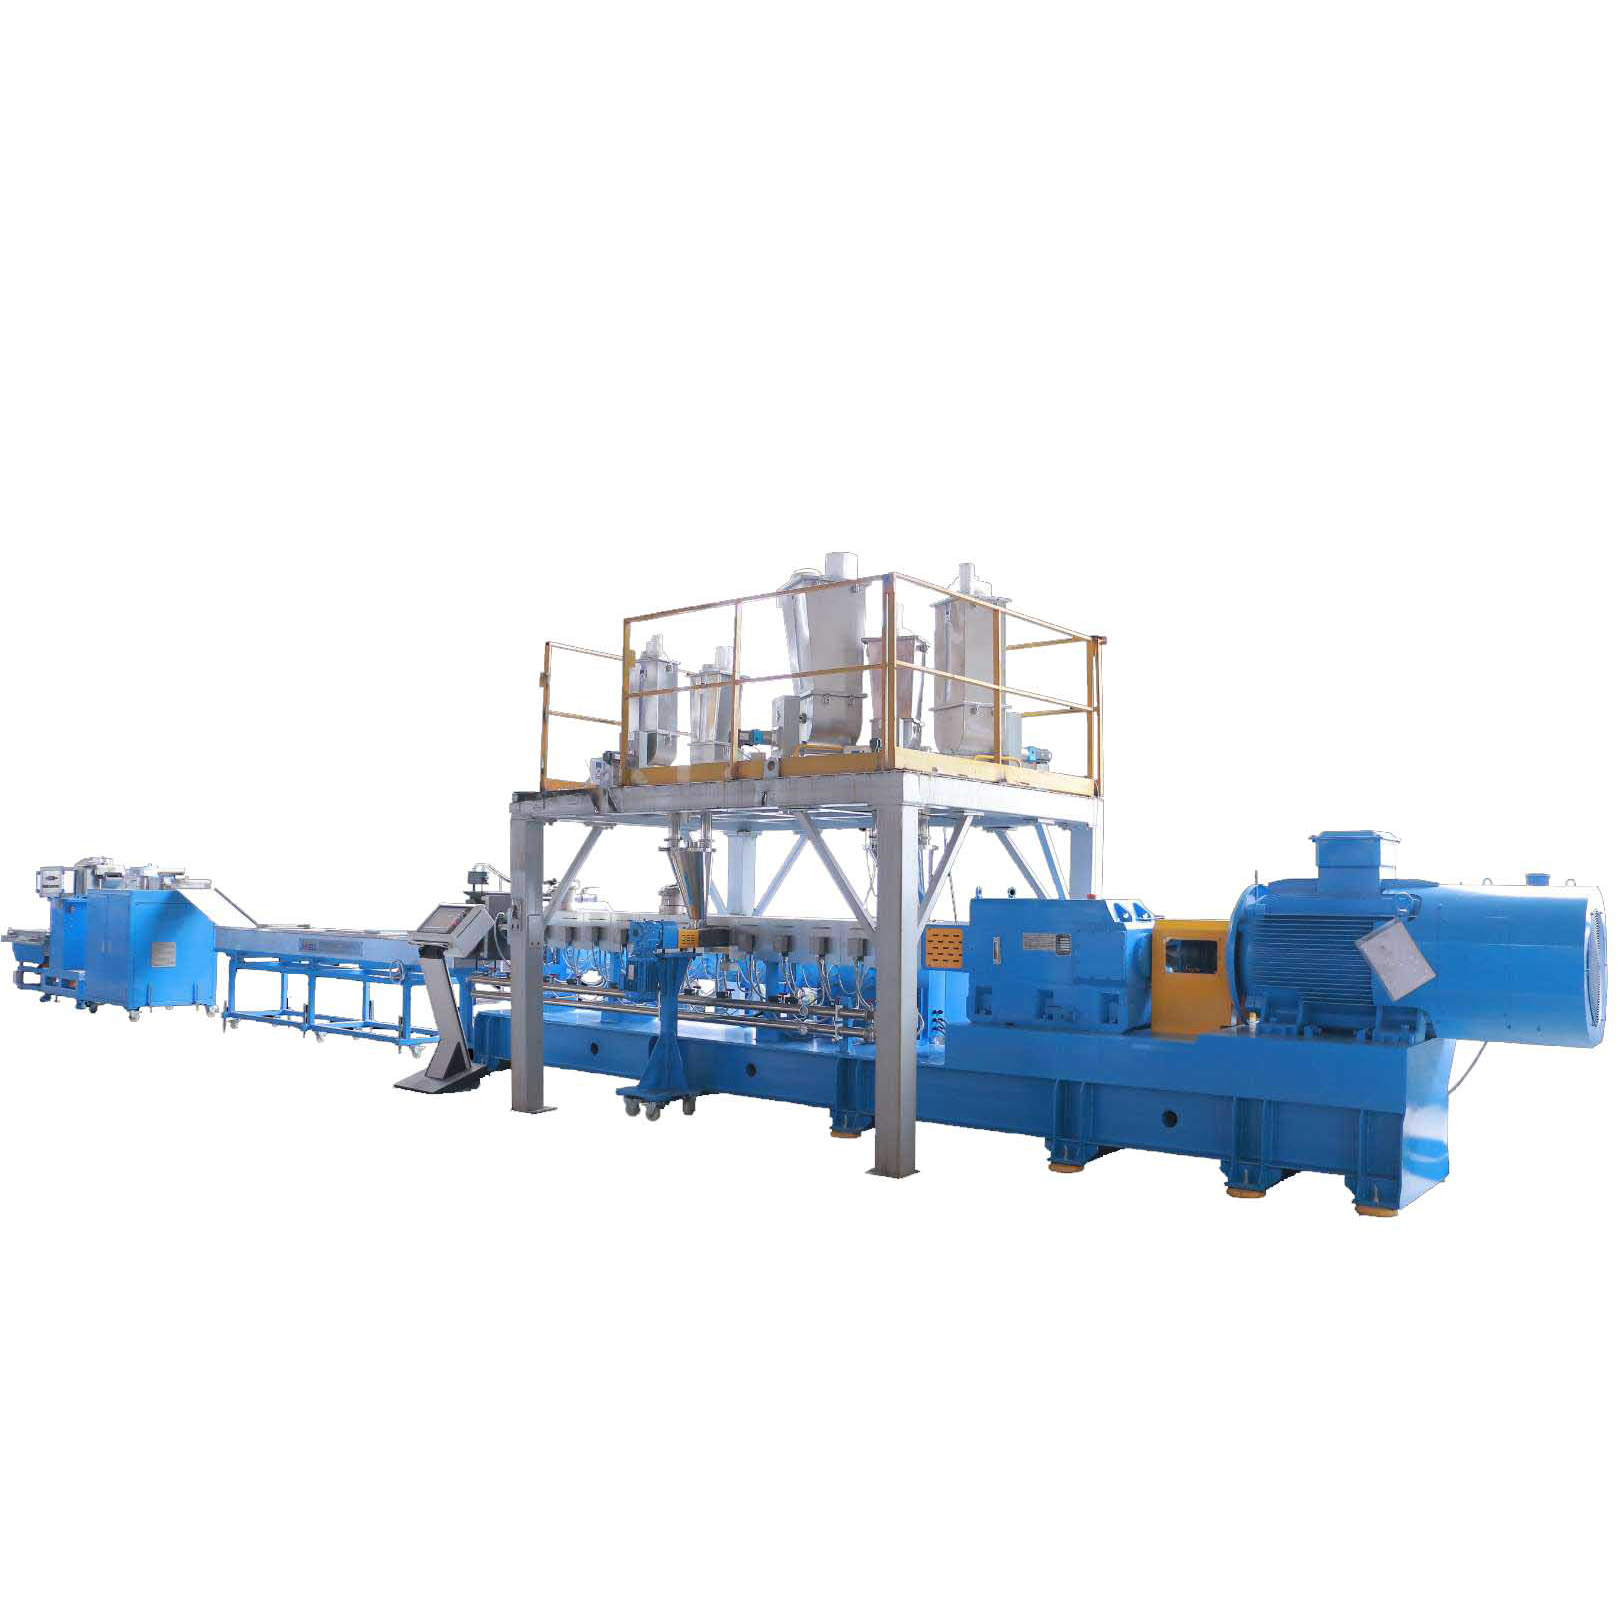
Nem todas as máquinas de extrusão são construídas com a mesma filosofia mecânica. A direção na qual os eixos giram altera fundamentalmente a física do processo de mistura. Isto determina diretamente as aplicações industriais ideais da máquina.
Numa configuração co-rotativa, ambos os parafusos giram na mesma direção. Este design específico permite que o movimento de um parafuso limpe a raiz do outro, criando um ambiente interno altamente dinâmico.
O plástico derretido é transferido de um parafuso para o outro em um padrão contínuo em forma de oito. Este movimento facilita uma mistura distributiva e dispersiva extraordinária. Além disso, a geometria estreita entrelaçada garante uma ação de limpeza constante. Ao evitar a estagnação do material, reduz drasticamente o risco de degradação térmica. Esta configuração representa o padrão da indústria para composição de alta velocidade, produção de masterbatch e modificação geral de polímeros. É altamente recomendado para formulações que requerem homogeneização agressiva sem acúmulo excessivo de pressão interna.
Por outro lado, em uma configuração de rotação contrária, os parafusos giram em direções opostas. Eles giram para dentro, um em direção ao outro, ou para fora.
O material é comprimido com força entre os dois eixos rotativos, agindo como um laminador de serviço pesado. Esta ação gera pressão extremamente alta enquanto mantém cisalhamento relativamente baixo. Como o fundido não é facilmente transferido entre os parafusos, ele é impulsionado para frente em uma câmara fechada. Isto resulta num deslocamento positivo estrito e numa distribuição de tempo de residência notavelmente estreita. Esta configuração é estritamente preferida para processar materiais altamente sensíveis ao calor. Por exemplo, a fabricação de tubos de cloreto de polivinila ou de compósitos de madeira-plástico depende deste método, pois o cisalhamento excessivo inevitavelmente causaria queimaduras ou degradação química do material.
Os gerentes de fábrica frequentemente debatem se devem atualizar de sistemas de eixo único para sistemas de eixo duplo. Embora as máquinas de parafuso único permaneçam econômicas para fusão básica e formação de perfis, os sistemas de eixo duplo oferecem capacidades de processamento incomparáveis. Estas capacidades justificam facilmente as suas despesas de capital iniciais mais elevadas.
Um único parafuso depende principalmente do atrito entre os pellets de polímero, o parafuso giratório e a parede estacionária do cilindro para transportar e derreter o plástico. Por ser fundamentalmente um dispositivo de arraste e fluxo, sua capacidade de mistura é inerentemente restrita.
Em total contraste, uma máquina de eixo duplo opera com base nos princípios de deslocamento positivo e cisalhamento entrelaçado. A geometria complexa força o material através de espaços incrivelmente estreitos. Isto aplica um estresse mecânico intenso que quebra facilmente aglomerados teimosos e distribui uniformemente os corantes.
As plataformas de eixo único muitas vezes enfrentam formulações complexas, materiais altamente preenchidos ou insumos brutos que possuem densidades aparentes muito variadas. Para funcionar de forma eficaz, frequentemente requerem materiais pré-misturados. Isso adiciona uma etapa extra ao processo de fabricação.
As configurações de eixo duplo podem lidar com vários ingredientes distintos simultaneamente. Plastificantes líquidos, cargas minerais sólidas e resinas básicas podem ser alimentados em diferentes zonas isoladas do barril. Essa flexibilidade elimina a necessidade de estágios dispendiosos de pré-mistura. Consequentemente, agiliza o fluxo de trabalho de produção e reduz significativamente os custos de mão de obra manual.
Investir em tecnologia de extrusão avançada requer capital significativo. No entanto, as vantagens operacionais validam rapidamente o gasto através do melhor rendimento do produto e da confiabilidade mecânica.
O design altamente modular do parafuso permite que os engenheiros de processo personalizem o perfil de cisalhamento exatamente de acordo com as necessidades reológicas de um material específico. Combinado com zonas independentes de controle de temperatura em circuito fechado ao longo do cilindro, os operadores mantêm um gerenciamento térmico absoluto. Isso evita o superaquecimento localizado e garante que cada pellet produzido atenda às rigorosas tolerâncias de controle de qualidade.
Como essas máquinas não dependem apenas do atrito da parede para o transporte, elas podem operar em velocidades significativamente mais altas. Esta ação de bombeamento positiva garante uma produção estável e de alto volume. Isso os torna a escolha preferida para operações em grande escala, industriais de pelotização de plástico onde a maximização da tonelagem diária é o objetivo principal.
Os sistemas de composição modernos são projetados para uma utilização ideal de energia. A energia mecânica gerada pelo motor de acionamento principal é eficientemente convertida em energia térmica através de cisalhamento interno. Isso reduz drasticamente a dependência de aquecedores elétricos externos. Além disso, a melhor dinâmica de transferência de calor dentro das zonas entrelaçadas leva a um consumo específico de energia visivelmente menor, medido em quilowatts-hora por quilograma de material processado.
Compreender as diversas aplicações deste equipamento é crucial para os decisores avaliarem o seu potencial retorno do investimento. O design exclusivo de entrelaçamento permite controle exato sobre cisalhamento, temperatura e tempo de residência. Assim, a máquina se adapta facilmente a vários setores rigorosos.
A aplicação mais proeminente para esta tecnologia permanece no setor de polímeros. Uma de alto desempenho linha de pelotização de rosca dupla é o padrão indiscutível da indústria para tarefas complexas de composição. Ao contrário da fusão básica, a composição requer a dispersão homogênea de aditivos, retardadores de chama e corantes em uma matriz polimérica básica. Os operadores frequentemente processam plásticos de engenharia, como poliamidas, policarbonatos e elastômeros termoplásticos, que exigem mistura intensa para obter propriedades mecânicas uniformes.
Olhando para as tendências atuais da indústria, os dados de mercado revelam uma enorme mudança em direção à produção circular. Há uma crescente dependência global de tecnologias avançadas de extrusão para processar resinas pós-consumo. À medida que os mandatos de sustentabilidade se tornam mais rigorosos em todo o mundo, os fabricantes estão a afastar-se das configurações básicas de reciclagem. Em vez disso, estão adotando sistemas de eixo duplo de alto torque equipados com desgaseificação a vácuo avançada. Esta tecnologia específica é exclusivamente capaz de extrair compostos orgânicos voláteis e combater a degradação molecular normalmente encontrada em tereftalato de polietileno reciclado e poliolefinas. Ele transforma efetivamente os resíduos em insumos industriais de alto valor.
Além dos polímeros sintéticos, a extrusão termomecânica é amplamente utilizada nos setores de alimentos e rações agrícolas. No processamento de alimentos, a extrusora atua essencialmente como um reator bioquímico contínuo. A combinação precisa de energia térmica e cisalhamento mecânico desencadeia a gelatinização do amido e a desnaturação das proteínas. Os equipamentos implantados neste setor são rigorosamente customizados com aço inoxidável de qualidade alimentar para atender aos rígidos padrões internacionais de higiene.
No domínio farmacêutico, a Extrusão Hot Melt depende fortemente destas configurações para criar dispersões sólidas de Ingredientes Farmacêuticos Ativos. A combinação do fármaco com um transportador polimérico a nível molecular aumenta dramaticamente a sua biodisponibilidade no corpo humano. Da mesma forma, na indústria química, essas máquinas funcionam como reatores contínuos para o processamento de adesivos termofusíveis e compostos avançados de baterias.
A implementação de um Procedimento Operacional Padrão rigoroso é absolutamente vital para manter a longevidade do equipamento e garantir a segurança do operador no chão de fábrica. Sequências inadequadas de inicialização ou desligamento podem facilmente desencadear falhas mecânicas graves. Elementos de parafuso fraturados ou caixas de engrenagens destruídas resultam em tempos de inatividade catastróficos.
Iniciar uma linha de composição contínua requer uma abordagem metódica para alcançar a estabilização térmica e mecânica.
Um desligamento altamente controlado é igualmente crítico para evitar a carbonização do material dentro do barril. O material degradado pode contaminar gravemente futuras execuções de produção.
| Parâmetro | Indicador Normal | Sinal de Advertência | Causa Potencial |
|---|---|---|---|
| Torque do motor principal | Estável dentro de 60% a 80% da capacidade | Picos repentinos ou sustentados acima de 90% | Superalimentação, pontos frios ou pontes de material na garganta de alimentação. |
| Pressão de fusão | Consistente na cabeça da matriz | Queda rápida de pressão ou pressão extremamente alta | Bloqueio no trocador de tela ou alimentação altamente inconsistente. |
| Temperaturas da Zona | Estável no ponto de ajuste | Aumento incontrolável da temperatura exotérmica | Fricção de cisalhamento interno excessivo ou falha do sistema de resfriamento interno. |
| Temperatura do óleo da caixa de velocidades | 40 a 55 graus Celsius | Excedendo 60 graus Celsius | Resfriamento inadequado da lubrificação ou desgaste prematuro do rolamento. |
A aquisição de máquinas de extrusão industrial representa um grande gasto de capital. Os tomadores de decisão devem alinhar meticulosamente as especificações de engenharia da máquina com suas formulações específicas de materiais e metas de produção de longo prazo. Especificações genéricas não serão suficientes para composições especializadas.
As propriedades físicas e químicas de suas matérias-primas diárias determinam a arquitetura fundamental do projeto.
Materiais como o cloreto de polivinila são notoriamente sensíveis ao cisalhamento e propensos à rápida degradação térmica, tornando ideal uma configuração de contra-rotação. Por outro lado, as poliolefinas se beneficiam imensamente da mistura distributiva de alto cisalhamento fornecida por uma configuração co-rotativa. Se a sua formulação proprietária incluir altas porcentagens de cargas abrasivas, como fibras de vidro ou aditivos corrosivos, o aço nitretado padrão sofrerá erosão rapidamente. Nestes cenários exigentes, especificar barris bimetálicos e elementos de parafuso fabricados a partir de ligas de alta resistência ao desgaste é uma despesa inicial absolutamente necessária.
Alcançar o rendimento desejado não é apenas uma função de aparafusar um motor maior. Depende muito do volume geométrico dos parafusos e da capacidade de torque estrutural da caixa de engrenagens. Ao avaliar equipamentos modernos, preste muita atenção aos seguintes parâmetros.
A relação Comprimento/Diâmetro determina diretamente o tempo de permanência do material dentro do barril aquecido. Uma proporção mais curta, como 32, é perfeitamente suficiente para fusão simples e composição padrão. No entanto, tarefas altamente complexas exigem uma proporção mais longa. Por exemplo, a desvolatilização avançada ou o processamento de cargas extremas de cargas minerais geralmente requerem proporções que variam de 44 a 64 para fornecer tempo adequado para mistura e ventilação completas.
Além disso, a capacidade da máquina aumenta com o diâmetro e a velocidade do parafuso. As linhas de alto desempenho normalmente oferecem diâmetros de parafuso que variam de 41 mm a 135 mm, com velocidades de rotação atingindo com segurança 600 rotações por minuto ou mais. Os equipamentos industriais modernos são categorizados pela sua densidade de torque específica. As máquinas de alto torque são projetadas especificamente para processar fundidos de alta viscosidade em temperaturas muito mais baixas, resultando em rendimentos superiores sem degradar as cadeias poliméricas.
Equipamentos avançados de extrusão transformam com eficiência as matérias-primas, fornecendo capacidades de mistura incomparáveis e controle preciso de temperatura. Este maquinário é inegavelmente vital para os processos de fabricação modernos nas indústrias de plásticos, química e alimentícia. Ao atualizar seu chão de fábrica com essa tecnologia, você melhora drasticamente as velocidades de produção e, ao mesmo tempo, garante alta flexibilidade de material e qualidade de produto intransigente. Explore a ampla gama de soluções da Jwell Recycling para encontrar a configuração exata que se alinha perfeitamente às suas necessidades operacionais e impulsionar suas capacidades de fabricação para o futuro.
Um único eixo depende quase inteiramente do atrito entre o material e a parede do cilindro para transportar o polímero para frente. Em total contraste, um sistema de eixo duplo utiliza o deslocamento positivo gerado por dois parafusos entrelaçados. Este mecanismo avançado permite mistura distributiva e dispersiva muito superior, controle preciso sobre forças de cisalhamento e a capacidade única de processar vários aditivos complexos simultaneamente, sem pré-mistura.
Sim, é altamente eficaz para operações avançadas de reciclagem de plástico. O design oferece excelentes capacidades de desvolatilização, extraindo vácuos profundos para remover umidade e contaminantes voláteis de plásticos pós-consumo. Além disso, os operadores podem combinar perfeitamente resinas recicladas degradadas com materiais virgens, extensores de cadeia e corantes, reciclando efetivamente os resíduos em pellets industriais de alta qualidade.
Indica o comprimento total do cilindro de extrusão em relação ao diâmetro externo dos parafusos. Uma proporção mais alta significa um cilindro mais longo, o que proporciona inerentemente um maior tempo de residência para o material. Este tempo prolongado é crucial para processos complexos que exigem múltiplas zonas de alimentação a jusante, dispersão intensa ou desgaseificação a vácuo prolongada.
O tempo de residência é controlado por uma combinação do desenho geométrico da máquina e dos parâmetros operacionais. O principal fator de hardware é a relação comprimento/diâmetro. Operacionalmente, o ajuste da velocidade da rosca principal e da taxa de alimentação da matéria-prima impacta diretamente o tempo que o polímero permanece dentro do cilindro aquecido. Além disso, modificar o perfil do parafuso adicionando ou removendo blocos de amassamento de passo reverso pode atrasar intencionalmente o fluxo do material para aumentar o tempo de mistura localizado.
Surtos, ou fluxo de fusão inconsistente na cabeça da matriz, é um problema comum de processamento. Geralmente é causado por alimentação inconsistente de matérias-primas, pontes na garganta de alimentação ou configurações inadequadas de temperatura, levando à alternância de zonas de fusão e congelamento dentro do barril. Garantir uma alimentação gravimétrica precisa e manter perfis de temperatura estáveis e otimizados em todas as zonas do barril são os melhores métodos para eliminar oscilações.
Os intervalos de substituição dependem inteiramente da abrasividade das formulações processadas e da metalurgia específica dos componentes da máquina. O processamento de polímeros não preenchidos padrão pode permitir que os componentes durem vários anos. No entanto, o uso de materiais altamente abrasivos, como compostos pesados com enchimento de vidro, pode desgastar agressivamente o aço nitretado padrão em questão de meses. A utilização de ligas bimetálicas especializadas de alto desgaste prolonga significativamente a vida útil dos componentes nesses ambientes agressivos.


