
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-04 Origem:alimentado


À medida que a procura global de plástico continua a aumentar rapidamente, a reciclagem evoluiu de uma reflexão ambiental tardia para uma necessidade industrial multibilionária. No entanto, apesar deste mercado em expansão, inúmeras instalações ainda lutam para processar resíduos de forma eficiente e lucrativa. O cenário atual da indústria mostra uma mudança massiva impulsionada por rigorosas exigências globais para conteúdo reciclado pós-consumo. As instalações devem processar os resíduos com maior precisão do que nunca. A principal solução para esse gargalo operacional está na tecnologia avançada de extrusão. Ao dominar o maquinário que está no centro do processo, os gerentes de fábrica podem transformar matérias-primas inconsistentes em commodities de alto valor. Neste guia abrangente, exploraremos a mecânica fundamental da extrusão e avaliaremos os sistemas projetados para otimizar a capacidade de produção da sua fábrica.
Para compreender verdadeiramente a fabricação moderna de plástico, é necessário primeiro responder a uma questão fundamental relativa ao próprio equipamento. Uma extrusora de plástico serve como uma máquina de fabricação de alto volume. Sua principal função é derreter plástico sólido bruto e transformá-lo em um perfil contínuo e ininterrupto. Ele consegue essa transformação alimentando a matéria-prima em um barril cilíndrico fortemente aquecido. Dentro deste cilindro, um parafuso giratório gera intenso atrito mecânico e calor de cisalhamento para atingir um estado fundido uniforme e homogêneo.
Do ponto de vista da engenharia, o objetivo principal desta maquinaria pesada é plastificar e homogeneizar polímeros. Nas aplicações industriais diárias, as extrusoras atuam como burros de carga silenciosos, responsáveis pela fabricação de uma impressionante variedade de produtos. Eles produzem os tubos de PVC usados em encanamentos modernos, os caixilhos de janelas duráveis utilizados na construção e os filmes finos e flexíveis essenciais para embalagens de alimentos. Mais crucialmente para a economia circular, eles produzem pellets de plástico reciclado que servem como blocos de construção fundamentais para futuros ciclos de produção.
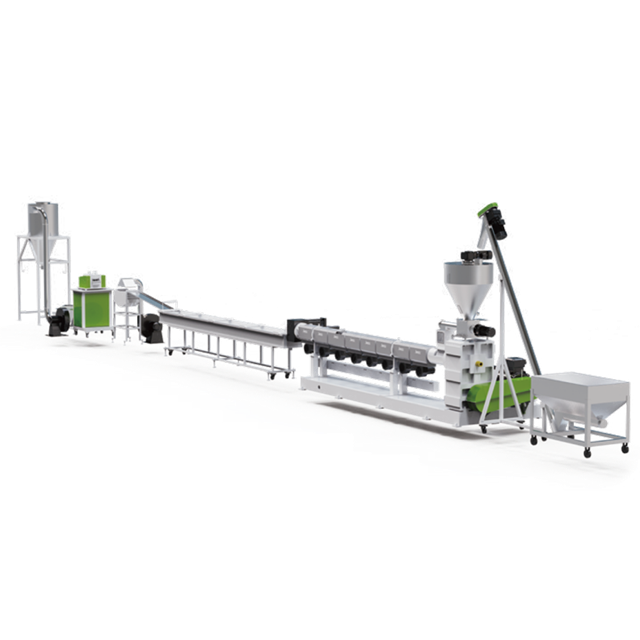
O processo de extrusão é um delicado ato de equilíbrio entre termodinâmica e mecânica dos fluidos. Compreender esta operação passo a passo ajuda os operadores e gerentes de fábrica a otimizar suas linhas de produção. Também minimiza o tempo de inatividade e evita a degradação do material.
Imagine o movimentado chão de uma usina de reciclagem. A transformação começa no funil. As matérias-primas são alimentadas por gravidade na garganta de alimentação da extrusora. Esses materiais podem ser pós de resina virgem, grânulos uniformes ou uma mistura caótica de flocos reciclados triturados. Em sistemas altamente automatizados, alimentadores gravimétricos ou volumétricos são implantados para garantir um fluxo de material preciso e consistente. Esta precisão evita oscilações repentinas ou falta de energia da rosca, o que poderia desestabilizar toda a pressão de fusão.
Assim que os flocos rígidos entram no cilindro, eles imediatamente encontram a rosca rotativa da extrusora. Embora o barril esteja equipado com faixas de aquecimento elétrico externas que fornecem a energia inicial de fusão, a grande maioria do calor é, na verdade, gerada internamente. À medida que o parafuso gira, o cisalhamento mecânico e a fricção comprimem o plástico com força. A geometria específica da rosca é dividida em zonas distintas de alimentação, transição e medição. Este projeto amassa os flocos degradantes em um fundido consistente e homogêneo, desprovido de partículas sólidas.
A filtragem serve como um ponto de verificação crítico, especialmente em operações de reciclagem onde a contaminação é inevitável. Antes que o plástico fundido pressurizado alcance a matriz, ele é forçado através de um trocador de tela. Este componente robusto utiliza malhas metálicas finas de múltiplas camadas para reter e filtrar impurezas teimosas. Contaminantes comuns incluem etiquetas de papel chamuscadas, fragmentos microscópicos de metal ou polímeros estranhos não derretidos. A filtragem adequada garante que o produto final mantenha a integridade estrutural máxima.
Finalmente, o plástico fundido purificado é empurrado através de uma matriz especificamente usinada. Dependendo inteiramente do objetivo de produção da fábrica, a matriz molda o plástico fluido em fios contínuos semelhantes a espaguete para pelotização, folhas largas e planas para termoformação ou tubos ocos para construção.
O impulso global em direção a uma economia circular sustentável depende fortemente do avanço contínuo da tecnologia de extrusão. Dados recentes de mercado indicam uma rápida transição para sistemas de extrusão inteligentes. Os processadores enfrentam fluxos de resíduos cada vez mais complexos, com níveis de contaminação mais elevados. Consequentemente, as instalações modernas exigem equipamentos integrados com monitoramento da pressão do fundido em tempo real e recursos de desgaseificação dinâmica para lidar com essas entradas desafiadoras.
Quando os resíduos pós-consumo são coletados, separados e lavados vigorosamente, eles permanecem na forma de flocos irregulares e volumosos. Como esses flocos não têm uniformidade, eles não podem ser alimentados diretamente em delicadas máquinas de moldagem por injeção. Eles devem primeiro ser processados em uma extrusora para serem derretidos, filtrados agressivamente e homogeneizados. No centro desse processo transformador está a máquina de pelotização de plástico , um ecossistema completo projetado para purificar o polímero fundido, padronizar seu índice de fluxo de fusão e prepará-lo para uma revenda lucrativa.
No amplo domínio da reciclagem de plástico, os materiais são geralmente divididos em plásticos flexíveis e plásticos rígidos. Os plásticos rígidos abrangem polietileno de alta densidade, polietileno de baixa densidade e polipropileno. Esses materiais são normalmente provenientes de garrafas de detergente pós-consumo, tambores de produtos químicos industriais, tubos para serviços pesados, carcaças de baterias e móveis domésticos descartados.
O processamento de plásticos rígidos apresenta obstáculos termodinâmicos e mecânicos únicos. Ao contrário dos filmes finos e flexíveis, os flocos de plástico rígido são grossos e densos. Após a fase de lavagem, eles frequentemente retêm umidade superficial persistente e contêm contaminantes graves, como tintas de impressão pesadas, adesivos e resíduos orgânicos. O processamento desses materiais exigentes requer uma configuração de extrusão capaz de aplicar força de cisalhamento agressiva. Deve liberar simultaneamente o vapor preso e os gases voláteis para evitar a porosidade microscópica nos pellets finais.
Para enfrentar diretamente esses desafios específicos, as instalações de reciclagem implantam uma linha especializada de pelotização de plástico rígido . Estas linhas robustas são projetadas com geometrias de parafuso otimizadas. Eles normalmente apresentam relações comprimento-diâmetro que variam de trinta para um até trinta e seis para um. Esta proporção estendida garante a plastificação e homogeneização completa de flocos duros e inflexíveis. Além disso, essas unidades geralmente incorporam parafusos bimetálicos especializados e resistentes ao desgaste para combater contaminantes abrasivos. Dependendo da área ocupada pela fábrica, as capacidades de produção podem escalar perfeitamente de duzentos quilogramas por hora até sistemas massivos de mil quilogramas por hora.
Ao configurar uma linha para plásticos rígidos, os compradores enfrentam uma escolha arquitetônica crítica com base nas condições de sua matéria-prima. Compreender as diferenças operacionais entre sistemas de estágio único e duplo é vital para maximizar a eficiência da produção.
| Característica técnica | Sistema de extrusão de estágio único | Sistema de extrusão de estágio duplo |
|---|---|---|
| Condição da matéria-prima | Limpo, bem lavado, baixa contaminação. | Altamente impresso, alta umidade, contaminação severa. |
| Manuseio de umidade | Zona de desgaseificação a vácuo única padrão. | Zonas superiores de desgaseificação a vácuo duplo. |
| Capacidade de filtragem | Ponto de verificação do trocador de tela único. | Filtração dupla através de extrusoras mãe e bebê. |
| Consumo de energia | Alta eficiência energética e custos operacionais mais baixos. | Maior consumo de energia devido à configuração de motor duplo. |
| Melhor Aplicação | Sucata de defeito pós-industrial, remoído limpo. | Resíduos sólidos urbanos pós-consumo. |
Especificamente, um sistema de estágio único utiliza uma extrusora longa e altamente eficiente. Esta configuração consome significativamente menos energia e é recomendada para flocos rígidos limpos e bem lavados. Em contraste, materiais fortemente impressos ou carregados de umidade exigem uma abordagem em dois estágios. O material fundido passa através de uma extrusora mãe primária para fusão inicial e desgaseificação a vácuo. Em seguida, ele é alimentado perfeitamente em uma extrusora secundária para homogeneização adicional e uma segunda rodada de filtração fina.
Investir em máquinas de extrusão industrial requer uma avaliação cuidadosa e altamente técnica dos parâmetros da fábrica e dos insumos materiais. As despesas de capital são significativas. Selecionar a configuração errada pode levar a gargalos operacionais, despesas excessivas de energia e resultados invendáveis. Os decisores devem avaliar rigorosamente os seguintes critérios.
O fator mais crítico na seleção da máquina é a natureza exata do material de entrada. Se a sua instalação processa sucata limpa e seca diretamente de uma planta de moldagem por injeção, um sistema de estágio único maximizará o retorno do investimento. Por outro lado, se você estiver processando resíduos sólidos urbanos pós-consumo altamente contaminados com sujeira e umidade, um sistema de pelotização para plástico rígido utilizando uma arquitetura de dois estágios não é negociável. O processo de filtragem dupla garante que os pellets finais não serão rejeitados pelos compradores a jusante devido a deficiências estruturais ou bolhas de gás aprisionadas.
Os compradores devem combinar cuidadosamente a capacidade da máquina com os limites de classificação e lavagem das instalações. Operar uma máquina superdimensionada com muito pouco material desperdiça imensas quantidades de energia elétrica. O subdimensionamento da extrusora cria gargalos de produção frustrantes no chão de fábrica.
A umidade é o inimigo indiscutível da extrusão de plástico de alta qualidade. Quando flocos rígidos entram no barril com água residual, o calor intenso os converte instantaneamente em vapor. Sem zonas robustas de desgaseificação a vácuo, este vapor cria bolhas microscópicas no interior dos pellets, comprometendo gravemente a sua resistência mecânica. Trocadores de tela hidráulicos contínuos de pistão duplo são altamente recomendados para resíduos contaminados. Eles permitem que os operadores troquem malhas de filtros entupidas sem interromper toda a linha de produção.
Para maximizar a vida útil operacional de uma linha de extrusão e garantir a qualidade intransigente dos pellets, os gerentes da fábrica devem aplicar protocolos de manutenção rigorosos e proativos. Negligenciar os cuidados de rotina leva inevitavelmente à degradação das propriedades dos materiais, picos repentinos no consumo de energia e falhas mecânicas catastróficas.
A manutenção de rotina deve ser tratada como um ritual diário. Os operadores devem limpar regularmente a tremonha para evitar a formação de pontes de material e contaminação cruzada entre lotes de polímeros de cores diferentes. Além disso, como os materiais abrasivos aceleram o desgaste do metal, as equipes de manutenção devem medir periodicamente a folga entre o parafuso e a parede do cilindro. A folga excessiva reduz drasticamente o atrito de cisalhamento. Isto leva a partículas não derretidas e a uma queda acentuada na capacidade geral de produção.
O monitoramento dos medidores de pressão de fusão é igualmente crítico. Um aumento repentino e acentuado na pressão é um indicador claro de que a malha do trocador de tela está entupida e requer substituição imediata. Além disso, os engenheiros devem inspecionar rotineiramente os rolamentos axiais e os níveis de lubrificação da caixa de engrenagens. Se o motor principal estiver sobrecarregado, isso geralmente significa que o material está sendo alimentado muito rapidamente ou que as zonas de aquecimento não atingiram as temperaturas alvo, tornando o polímero muito viscoso para ser empurrado.
Compreender a complexa mecânica de uma extrusora de plástico é o passo fundamental para dominar a moderna fabricação e reciclagem de plástico. Ao reconhecer como o calor, o atrito e a filtração funcionam em harmonia, os gerentes de fábrica podem otimizar suas operações para lidar até mesmo com os fluxos de resíduos mais desafiadores.
Escolher o equipamento de extrusão certo é um investimento crítico e de longo prazo. Quando implantado corretamente, esse maquinário poderoso faz mais do que apenas derreter plástico. Transforma ativamente os resíduos ambientais em uma mercadoria padronizada e altamente lucrativa.
Se você precisar atualizar os recursos de processamento de suas instalações, explore as máquinas de reciclagem JWELL. Entre em contato com nossa equipe de vendas especializada hoje para obter um orçamento personalizado, adaptado aos seus requisitos específicos de material e capacidade.
Uma extrusora é projetada especificamente para criar formas contínuas e ininterruptas, como longos tubos de plástico, filmes finos ou fios contínuos que são posteriormente cortados em pellets. Ele opera constantemente em estado estacionário. Em contraste, uma máquina de moldagem por injeção opera em ciclos distintos. Ele derrete o plástico e o injeta sob imensa pressão em um molde fechado e discreto para criar peças específicas e individuais, como tampas de garrafas roscadas ou componentes de painéis automotivos.
Essas linhas especializadas e robustas são projetadas principalmente para processar flocos rígidos triturados. Os polímeros mais comumente processados incluem polipropileno, polietileno de alta densidade e polietileno de baixa densidade. Esses plásticos rígidos são normalmente provenientes de fluxos de resíduos pós-consumo ou pós-industriais, como garrafas de detergentes pesados, tambores de produtos químicos, encanamentos rígidos e carcaças de baterias automotivas.
A vida útil operacional de uma rosca extrusora depende muito da abrasividade dos materiais que estão sendo processados e do total de horas de operação. Normalmente, um parafuso de aço tratado de alta qualidade dura entre um a três anos sob uso contínuo. O processamento de plásticos altamente contaminados ou materiais que contenham aditivos abrasivos, como fibras de vidro, acelerará rapidamente o desgaste das roscas. Inspeções regulares de manutenção são necessárias para determinar exatamente quando uma substituição é necessária.
A desgaseificação a vácuo é essencial porque remove ativamente gases voláteis, ar preso e vapor gerado a partir da umidade residual durante a fase de fusão. Se esses gases não forem extraídos do barril, ficarão presos dentro do plástico derretido. Isto resulta em pellets ocos, porosos e estruturalmente fracos que possuem muito pouco valor comercial.
A temperatura de fusão é controlada através de uma combinação precisa de faixas de aquecimento elétrico externo e fricção de cisalhamento mecânico interno. As bandas aquecedoras fornecem a energia inicial para amolecer o plástico, enquanto o parafuso giratório gera a maior parte do calor através do atrito. Os operadores mantêm a janela de processamento ideal ajustando a velocidade de rotação da rosca e utilizando ventiladores de resfriamento para evitar que o polímero se degrade sob calor excessivo.


