
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-03 Origem:alimentado


Uma frustração comum na fabricação de plástico é descobrir bolhas, vazios ou defeitos superficiais no produto extrudado final assim que um grande lote é concluído. Ao derreter plásticos, gases ambientais retidos, umidade residual e produtos químicos voláteis são inevitáveis. Isto é especialmente verdadeiro para materiais altamente higroscópicos ou resíduos pós-consumo reciclados. Se não forem tratadas, estas substâncias aprisionadas comprometem gravemente a integridade estrutural e a estética visual do polímero fundido.
A solução padrão de engenharia para esse problema generalizado é a desgaseificação a vácuo. Funcionando como um processo crítico de extração dentro de uma moderna pelotizadora de plástico , essa tecnologia resgata a qualidade do fundido. Ele retira contaminantes prejudiciais antes que o polímero chegue à cabeça da matriz. Ao remover à força essas impurezas, os fabricantes podem transformar restos altamente contaminados em resinas de qualidade superior.
Este artigo explora os mecanismos empíricos da tecnologia de vácuo na extrusão. Detalharemos exatamente quais contaminantes a desgaseificação a vácuo remove e como o processo termodinâmico funciona em nível molecular. Além disso, explicaremos por que a seleção de equipamentos adequadamente projetados é crucial para manter uma qualidade de produção consistente e eficiência operacional.
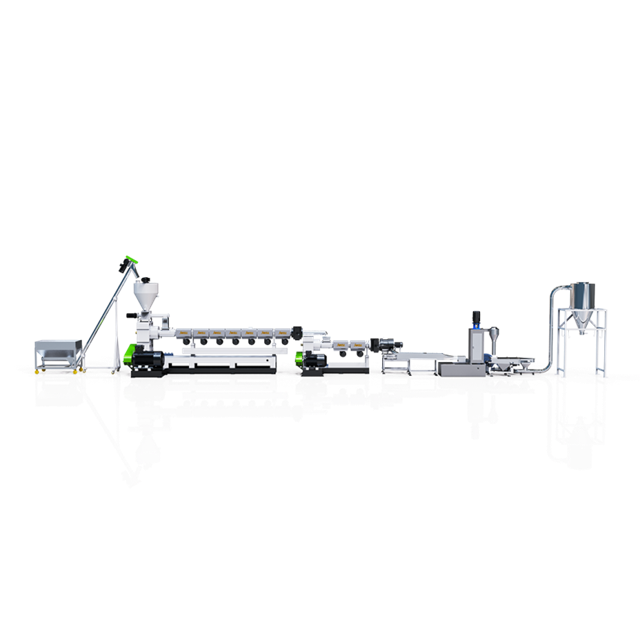
A desgaseificação a vácuo depende da aplicação de pressão atmosférica negativa diretamente ao polímero fundido. Os engenheiros conseguem isso usinando portas de ventilação específicas no pesado corpo de aço da extrusora. À medida que o plástico viscoso passa por essas zonas, uma bomba externa extrai com força o ar preso, a umidade e os gases voláteis. Isso os tira totalmente do sistema. Isso garante que a matriz polimérica seja densa e pura antes que a rosca a empurre através da matriz de extrusão.
Dentro do cilindro da extrusora, a rosca rotativa apresenta zonas geométricas distintas para alimentação, compressão, fusão e medição. A desgaseificação real ocorre em uma área altamente especializada conhecida como zona de descompressão. Aqui, o diâmetro da raiz do parafuso torna-se subitamente mais profundo. Este alívio temporário da imensa pressão permite que as substâncias líquidas aprisionadas se expandam rapidamente em gases.
Posicionado exatamente acima desta zona de descompressão está a ventilação de vácuo. O material fundido rola e dobra sobre as passagens profundas da rosca, expondo continuamente novas áreas de superfície. Simultaneamente, a bomba de vácuo retira os gases expandidos. Os operadores que estão perto da máquina muitas vezes podem ouvir o distinto chiado rítmico da bomba que evacua esses vapores. Entretanto, o polímero fundido continua com segurança a sua trajetória para a frente até à zona de medição final.
A principal função da zona de vácuo é a purificação intensiva. Dependendo da matéria-prima, o fundido contém uma grande variedade de impurezas. Esses contaminantes transitam para um estado gasoso sob temperaturas extremas de extrusão.
Atualmente, o setor global de reciclagem está a passar por uma mudança massiva em direção aos padrões da economia circular. Os processadores enfrentam demandas cada vez mais rigorosas por resinas inodoras e seguras para contato com alimentos das principais marcas de consumo. Esta atualização em todo o setor torna a desvolatilização de alta eficiência absolutamente crítica. A ventilação atmosférica padrão simplesmente não consegue atender aos rigorosos limites de emissão exigidos atualmente. A extração avançada a vácuo é agora o principal método para transformar resíduos de baixo valor em materiais compatíveis de alto valor.
A umidade continua sendo o inimigo mais comum da extrusão de plástico. Os polímeros higroscópicos absorvem naturalmente a água diretamente da atmosfera circundante. Além disso, os flocos reciclados muitas vezes transportam água residual das linhas de lavagem industriais. Quando estes plásticos aquecem acima dos seus pontos de fusão, a humidade interna ferve rapidamente em vapor de alta pressão. O sistema de vácuo ferve continuamente e extrai esse vapor de água. Sem extração, a água superaquecida reage quimicamente com as cadeias poliméricas. Isso leva a um colapso catastrófico conhecido como hidrólise.
O ar ambiente inevitavelmente entra no funil da extrusora junto com flocos de plástico sólido ou pellets brutos. Grande parte desse ar escapa de volta pela garganta de alimentação durante a fase inicial de compressão. No entanto, uma porção significativa fica presa dentro do plástico fundido viscoso. A zona de desgaseificação a vácuo puxa com força esse oxigênio preso para fora da matriz. Remover o oxigênio é vital. Sua presença em altas temperaturas causa oxidação, levando à degradação térmica, fragilidade e amarelecimento severo do plástico.
Durante a criação de plásticos virgens, alguns blocos de construção químicos não conseguem se ligar em longas cadeias poliméricas. Estes monômeros que não reagiram permanecem presos dentro da estrutura plástica sólida. Sob o alto calor da extrusão secundária, eles volatilizam. Além disso, os resíduos plásticos modernos são frequentemente cobertos por tintas de impressão, adesivos e agentes de limpeza agressivos. Esses contaminantes superficiais vaporizam em gases solventes complexos. A desgaseificação a vácuo captura efetivamente esses vapores químicos, evitando que emissões perigosas escapem para a instalação de fabricação.
A eficiência do processo de desgaseificação determina diretamente a viabilidade comercial e a lucratividade do produto extrusado. A falha na remoção de contaminantes resulta em perdas financeiras imediatas.
Quando os gases aprisionados permanecem no fundido, eles são forçados através da cabeça de roscar. À medida que o plástico esfria e solidifica no banho-maria, essas bolsas de gás permanecem permanentemente presas em seu interior. Isso cria vazios ocos e bolhas internas. Em aplicações estruturais como tubos estruturais, esses vazios microscópicos atuam como concentradores de tensão. Consequentemente, reduzem drasticamente a resistência à tração e ao impacto do produto final, levando à falha mecânica prematura.
Embora as bolhas internas comprometam a resistência, os gases que escapam e atingem a superfície causam defeitos cosméticos devastadores. As manifestações mais comuns são marcas espalhadas ou listras prateadas. Essas linhas alongadas e de aparência gelada arruinam o acabamento superficial e a clareza óptica do plástico. Para produtos destinados ao consumidor, a desgaseificação inadequada leva à rejeição imediata do lote e ao desperdício maciço de material.
A umidade e o oxigênio causam danos químicos invisíveis. Quando a água reage com plásticos higroscópicos fundidos sob altas temperaturas, ela literalmente rompe as longas cadeias poliméricas. Esta redução no peso molecular diminui a viscosidade intrínseca do plástico. O material torna-se incrivelmente frágil. A desgaseificação a vácuo eficiente preserva a arquitetura molecular original, garantindo que o plástico reciclado retenha propriedades mecânicas comparáveis às dos materiais virgens.
O processamento de plásticos rígidos como polipropileno, polietileno e ABS apresenta desafios únicos de desgaseificação. Isto é particularmente verdade quando se trata de resíduos pós-consumo derivados de invólucros eletrónicos ou recipientes domésticos.
Flocos de plástico rígido carregam uma carga extremamente pesada de contaminantes superficiais. Detergentes residuais, fibras de etiquetas de papel e camadas espessas de tinta de serigrafia geralmente permanecem presos ao polímero mesmo após uma lavagem rigorosa. Quando estes flocos altamente contaminados entram na extrusora, geram um enorme volume de gases voláteis. Os sistemas padrão de ventilação única são rapidamente sobrecarregados por esse influxo repentino de vapor.
Para processar esses materiais desafiadores de forma eficaz, os gerentes de fábrica contam com um sistema de pelotização especializado para plástico rígido . Essas configurações avançadas de extrusão empregam configurações robustas de desgaseificação a vácuo de dois estágios. Ao submeter o fundido a múltiplas zonas de vácuo consecutivas, o equipamento extrai até mesmo os voláteis mais profundamente incrustados. Dados de engenharia do mundo real mostram que sistemas de zona dupla com proporções L/D de 36:1 ou superiores produzem pellets densos, pesados e completamente não porosos. Esses pellets premium alimentam suavemente as máquinas de moldagem por injeção posteriores.
A otimização de uma linha de extrusão requer uma compreensão fundamental dos princípios termodinâmicos que regem a zona de vácuo. É um delicado equilíbrio entre calor, pressão e design da máquina.
A redução artificial da pressão ambiente em torno de uma substância diminui seu ponto de ebulição. Ao aplicar um vácuo profundo normalmente entre 20 a 200 mbar de pressão absoluta à zona de descompressão, a extrusora força a umidade retida a se transformar rapidamente em vapor. Isto ocorre mesmo que a temperatura de fusão por si só não os ferva à pressão atmosférica padrão. A bomba então evacua continuamente esse vapor.
Depender de sistemas de vácuo mal conservados introduz graves gargalos operacionais. A inundação da ventilação é um problema frustrante quando o plástico derretido é sugado inadvertidamente pela porta de vácuo. Isso exige que os operadores interrompam a produção e retirem manualmente o plástico endurecido do encanamento. A inundação da ventilação geralmente ocorre quando o projeto do parafuso não consegue criar uma vedação de fusão adequada antes da zona de descompressão.
Além disso, as ceras e vapores extraídos condensam-se novamente em líquidos pegajosos à medida que viajam para as linhas de vácuo mais frias. Esta condensação inevitável obstrui os filtros de vácuo. As modernas linhas de extrusão combatem isso utilizando bombas de vácuo avançadas de anel de água equipadas com sistemas de lavagem automatizados, reduzindo drasticamente o tempo de inatividade para manutenção manual.
As decisões de compra devem priorizar a engenharia específica do sistema de desgaseificação, em vez de apenas a produção geral da máquina. Um alto retorno do investimento depende da adequação do maquinário ao seu material específico.
A eficácia de qualquer sistema de vácuo depende inteiramente da geometria da rosca extrusora. Um parafuso bem projetado cria uma vedação dinâmica e firme de plástico derretido logo antes da ventilação. Esta vedação crucial evita que o vácuo puxe o ar ambiente para trás da garganta de alimentação. Os compradores devem garantir que o fabricante ofereça perfis de parafuso personalizados, meticulosamente adaptados aos comportamentos de fusão de seus polímeros alvo.
| Tipo de material | Nível de contaminação | Configuração de desgaseificação recomendada | Principal benefício de engenharia |
|---|---|---|---|
| Resina Virgem Limpa | Muito baixo | Ventilação Atmosférica Única | Econômico, evita o aprisionamento básico de ar. |
| Filmes Agrícolas Lavados | Médio (alta umidade) | Compactador Cortador + Vácuo Único | Pré-secagem friccional combinada com extração a vácuo profundo. |
| Flocos Rígidos Pós-Consumo | Alto (tintas, etiquetas, produtos químicos) | Sistema de vácuo de duplo estágio | Lida com grandes volumes de gás e evita inundações de ventilação. |
A extrusão é uma ciência implacável. Máquinas de baixa qualidade geralmente apresentam designs genéricos de parafusos e sistemas de vácuo de baixa potência. Isso leva a constantes inundações de ventilação e pellets de baixo valor. Investir em uma de última geração Linha de Pelotização de Plásticos garante acesso a engenharia superior. Por exemplo, sistemas integrados de corte e compactação utilizam calor friccional para pré-secar filmes úmidos antes mesmo de chegarem à rosca da extrusora. Isto reduz significativamente a carga na bomba de vácuo a jusante. Maquinário de alta qualidade se traduz diretamente em maior rendimento, menores taxas de defeitos e uma operação mais lucrativa.
A desgaseificação a vácuo é o herói anônimo do processo de extrusão de plástico. Ao remover de forma forçada e consistente a umidade, o ar ambiente aprisionado e os compostos orgânicos voláteis prejudiciais, esta tecnologia resgata a integridade física e química do polímero fundido. Em última análise, a qualidade, a resistência e o valor estético do seu pellet reciclado final dependem inteiramente da eficiência deste processo de extração.
Você está enfrentando problemas com pellets porosos, superfícies espalhadas ou resistência inconsistente do material? Atualizar seu equipamento para apresentar perfis de parafuso otimizados e tecnologia de vácuo avançada de vários estágios é a maneira mais definitiva de eliminar esses defeitos. Explore nossa linha completa de soluções avançadas de reciclagem na Jwell Recycling para encontrar a configuração exata do equipamento adaptada às suas necessidades específicas de material.
Sim, mas isso geralmente só é viável para materiais virgens muito limpos e completamente secos que não produzem gases voláteis quando derretidos. Para processar materiais reciclados, fortemente impressos ou higroscópicos, um sistema de desgaseificação a vácuo é absolutamente obrigatório para evitar defeitos estruturais e cosméticos graves.
Os requisitos variam de acordo com o polímero específico e seu nível de contaminação. No entanto, extrusoras industriais típicas operam entre 20 e 200 mbar de pressão absoluta. Esta faixa fornece pressão negativa suficiente para evaporar efetivamente a umidade sem ser tão agressiva a ponto de puxar o polímero viscoso fundido para o encanamento de ventilação.
Embora os princípios termodinâmicos básicos permaneçam idênticos, os plásticos rígidos geralmente requerem uma desgaseificação muito mais agressiva. Devido ao maior rendimento de material e à presença frequente de produtos químicos de lavagem residuais ou tintas espessas, os sistemas de reciclagem rígidos utilizam frequentemente configurações de vácuo de dois estágios para lidar com o aumento do volume de gás.
A inundação da ventilação é um sintoma de um desequilíbrio maior do processo. Geralmente é causado por um perfil de temperatura inadequado do cilindro, um design incorreto do parafuso que não consegue criar uma vedação de fusão adequada ou simplesmente superalimentação da máquina. A atualização para máquinas com perfil de parafuso específico para o material é a maneira mais eficaz de resolver esse problema persistente.
A pressão negativa excessiva pode puxar com força o polímero fundido para cima, para dentro da porta de ventilação. Isso causa inundação imediata da ventilação, causando encanamento bloqueado, bombas de vácuo danificadas e paralisação inesperada da máquina. A regulação adequada da pressão é vital para uma operação estável.
Os cronogramas de manutenção dependem muito da matéria-prima. Para plásticos reciclados muito impressos ou lavados, os operadores devem inspecionar e limpar os filtros da bomba de anel de água diariamente. O processamento de sucatas industriais limpas pode exigir apenas verificações visuais semanais e lavagem básica.


