
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-19 Origem:alimentado


A qualidade do plástico reciclado varia muito. Os gerentes de fábrica e os operadores de extrusão conhecem muito bem essa frustração. Você alimenta um lote de material reciclado na tremonha e, de repente, a pressão de fusão da máquina aumenta ou a face da matriz começa a babar. Por que essa inconsistência acontece? A resposta está em como o processamento térmico altera fundamentalmente as propriedades físicas de um polímero.
Ignorar as características de fluxo de fusão de um material leva inevitavelmente a produtos finais defeituosos. No chão de fábrica, esse descuido se traduz diretamente em dispendiosos tempos de inatividade da máquina, desperdício de energia e desperdício de material rejeitado. Para navegar com sucesso pelas complexidades da recuperação de polímeros, dominar o Melt Flow Rate não é negociável. Requer muito mais do que testes laboratoriais básicos. Exige a implementação de equipamentos de processamento avançados projetados para corrigir essas mudanças reológicas em tempo real.
O processamento eficaz de resinas recicladas requer uma compreensão científica de como os polímeros se comportam sob intenso calor e tensão de cisalhamento. A taxa de fluxo de fusão serve como métrica de diagnóstico fundamental para esta análise crítica.
A taxa de fluxo de fusão, frequentemente referida como índice de fluxo de fusão, é uma medida padronizada. Ele quantifica exatamente a facilidade com que um fundido termoplástico flui sob pressão. Em termos práticos, os técnicos de laboratório medem a massa de um polímero extrudado através de uma matriz capilar usinada com precisão. Eles aplicam um peso morto específico a uma temperatura constante durante um período de dez minutos.
A unidade de medida padrão é gramas por dez minutos. Diferentes polímeros exigem condições de teste altamente específicas. Por exemplo, os testes de polipropileno acontecem convencionalmente a 230 graus Celsius com uma carga de 2,16 quilogramas. O polietileno utiliza exatamente a mesma carga, mas a 190 graus Celsius. O estabelecimento dessas medições de linha de base permite que as instalações de reciclagem classifiquem com precisão os resíduos de entrada e prevejam como o plástico se comportará quando entrar no cilindro da extrusora aquecido.
As propriedades físicas de um plástico decorrem de sua estrutura molecular. Especificamente, o comprimento das suas cadeias poliméricas entrelaçadas determina a sua resistência e flexibilidade. O índice de fluxo atua como um indicador indireto altamente confiável do peso molecular e da viscosidade do fundido.
Quando um material plástico possui cadeias poliméricas longas e emaranhadas, ele possui um alto peso molecular. Essas longas cadeias resistem naturalmente ao movimento quando derretidas, criando alta viscosidade de fusão. Consequentemente, o material flui lentamente através da matriz de teste, produzindo um valor de vazão baixo. Por outro lado, cadeias poliméricas mais curtas indicam um peso molecular mais baixo. O material exibe baixa viscosidade de fusão e flui rapidamente sob pressão, resultando em um alto valor de vazão.
Os engenheiros de processo contam diariamente com essa relação inversa. Se um lote de plástico reciclado apresentar uma taxa de fluxo significativamente maior do que o seu equivalente virgem, os operadores deduzem imediatamente que as cadeias poliméricas fraturaram durante os ciclos de vida anteriores.
Passar da fabricação de plástico virgem para o processamento de plástico reciclado pós-consumo introduz um enorme grau de imprevisibilidade do material. Análises recentes da indústria revelam uma mudança acentuada no mercado global de plásticos no que diz respeito aos padrões de materiais. Impulsionados por exigências governamentais rigorosas para um maior conteúdo reciclado nas embalagens de consumo, os principais proprietários de marcas estão rejeitando firmemente resinas de baixa qualidade e recicladas. Hoje, eles exigem pellets reciclados que tenham desempenho idêntico ao dos materiais virgens em suas linhas de produção de alta velocidade.
Essa tendência do setor transformou o perfil de fluxo. Já não se trata apenas de uma verificação básica de qualidade; é uma ferramenta crítica de conformidade e avaliação. Os processadores que não conseguem garantir tolerâncias de fluxo rigorosas estão rapidamente perdendo contratos lucrativos para concorrentes equipados com tecnologias avançadas de controle reológico.
As resinas virgens chegam com especificações certificadas direto das plantas petroquímicas. Os plásticos pós-consumo carregam uma história térmica difícil e complexa. Eles foram derretidos, moldados, resfriados, expostos à radiação UV ambiental e triturados agressivamente. Cada estágio inflige estresse microscópico na matriz polimérica.
Os testes permitem que os técnicos de controle de qualidade quantifiquem a extensão exata dessa degradação. Ao comparar a taxa de fluxo de sucata plástica recebida com as linhas de base estabelecidas pela indústria, as instalações determinam o destino do material. Plásticos estruturalmente sólidos migram para aplicações de alto desempenho. Lotes altamente degradados são relegados a produtos menos exigentes, como madeira composta ou tubos de drenagem enterrados.
Os compradores de pellets de plástico reciclado exigem consistência reológica inabalável. Os processos de fabricação do produto final operam sob parâmetros incrivelmente rígidos. Se a taxa de fluxo de pellets reciclados flutuar inesperadamente de uma caixa para outra, toda a linha de produção irá inevitavelmente falhar.
Especificamente, a moldagem por injeção requer uma taxa de fluxo relativamente alta. O fundido deve preencher rapidamente as intrincadas cavidades do molde antes de solidificar. Fluxo excepcionalmente baixo causa disparos curtos, deixando o molde preenchido de forma incompleta. Em contraste, a moldagem por extrusão e sopro requer uma taxa de fluxo baixa para manter a resistência do fundido. Isso evita que a forma preliminar de plástico derretido ceda sob seu próprio peso antes que os grampos do molde se fechem. O controle preciso garante que os pellets reciclados atendam às especificações exatas a jusante, preservando o valor econômico do material recuperado.
A ciência dos polímeros utiliza diversas métricas distintas, mas relacionadas, para descrever o comportamento do fluxo. Esclarecer as diferenças sutis entre fluxo de massa, fluxo de volume e viscosidade real do fundido é essencial para a calibração precisa do equipamento no chão de fábrica.
Enquanto a taxa de fluxo de fusão mede a massa do polímero extrudado, a taxa de volume de fusão mede o volume do polímero extrudado exatamente nas mesmas condições padrão. Esta medida é expressa em centímetros cúbicos por dez minutos.
A taxa de volume é particularmente útil na avaliação de plásticos com muito enchimento. Resinas compostas com carbonato de cálcio, fibras de vidro ou talco possuem gravidades específicas significativamente alteradas. Depender apenas da massa fornece uma perspectiva distorcida do comportamento real do fluxo do material dentro do cilindro da máquina. A taxa de volume elimina totalmente a variável de densidade, oferecendo uma representação pura do fluxo volumétrico.
A viscosidade de fusão é a propriedade fundamental que descreve a resistência interna de um fluido ao fluxo. Reômetros capilares avançados medem isso em segundos Pascal. As taxas de fluxo de massa e de volume são medições empíricas simplificadas e de ponto único. Eles se correlacionam fortemente com a viscosidade do fundido, mas não fornecem uma curva reológica completa.
| Unidade de Medição | Métrica | O que Mede | Aplicação Primária em Reciclagem |
|---|---|---|---|
| Taxa de fluxo de fusão | g/10 min | Fluxo de massa ao longo do tempo | Controle de qualidade padrão e classificação de materiais. |
| Taxa de volume de fusão | cm³/10 min | Fluxo volumétrico ao longo do tempo | Avaliação de plásticos reciclados altamente preenchidos ou compostos. |
| Viscosidade de fusão | Pa·s | Resistência interna ao fluxo | Engenharia avançada de processos e otimização do projeto de parafusos. |
Os engenheiros utilizam esses pontos de dados para ajustar os parâmetros operacionais de suas linhas de reciclagem. Se os dados de volume indicarem um fundido altamente viscoso, os operadores aumentam proativamente a temperatura do cilindro ou ajustam a velocidade da rosca. Isso evita carga excessiva do motor e degradação indesejada por cisalhamento.
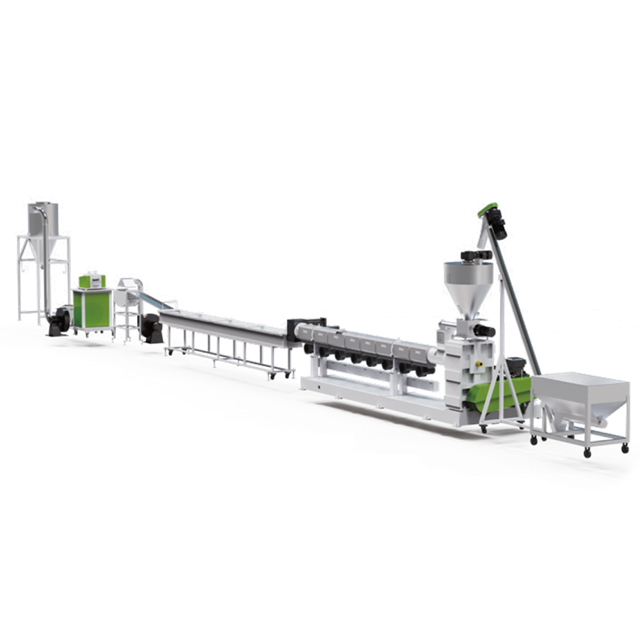
O principal desafio da reciclagem mecânica é que o plástico não é infinitamente reciclável sem intervenção química. Compreender exatamente como os ciclos repetidos de processamento alteram o índice de fluxo é vital para o planejamento operacional de longo prazo.
Alimentar sucata de plástico em uma extrusora a sujeita imediatamente a intensa energia térmica proveniente de faixas de aquecimento. Simultaneamente, o parafuso de rotação rápida gera forte tensão de cisalhamento mecânico. Esta combinação severa induz degradação termomecânica.
A reação exata depende muito do tipo de polímero. No polipropileno, as tensões térmicas e de cisalhamento fazem com que a longa estrutura do polímero se encaixe em segmentos mais curtos. Este processo, conhecido como cisão da cadeia, leva a um aumento progressivo na vazão a cada ciclo de reciclagem. O material torna-se visivelmente mais fluido, mas perde resistência crítica à tração e resistência ao impacto. Além disso, certos tipos de polietileno tendem a formar ligações cruzadas entre cadeias poliméricas sob calor excessivo. Isso cria uma estrutura molecular complexa, semelhante a uma teia, que na verdade diminui a taxa de fluxo ao longo de vários ciclos, tornando o material mais rígido e mais difícil de processar.
Dados empíricos demonstram que um ciclo de reciclagem direto e não misturado de polipropileno pode ver sua vazão dobrar ou triplicar após apenas três ciclos de vida. Devido a estas mudanças altamente previsíveis, as instalações de reciclagem raramente processam sucata altamente degradada para aplicações estruturais exigentes.
Em vez disso, os operadores estabelecem protocolos de mistura precisos no chão de fábrica. Ao misturar proporções calculadas de sucata pós-consumo com plásticos virgens, as instalações estabilizam a vazão agregada. Esta prática garante que o produto peletizado final permaneça dentro das tolerâncias de fabricação aceitáveis.
A geração de dados confiáveis exige adesão estrita aos protocolos de testes internacionais. Isso elimina suposições e garante que os dados sejam universalmente aceitos por compradores rigorosos.
Os técnicos medem as taxas de fluxo usando um instrumento de laboratório especializado conhecido como plastômetro de extrusão. Os procedimentos de teste são rigorosamente regidos por padrões internacionais, predominantemente ISO 1133 e ASTM D1238.
O aparelho possui um cilindro metálico aquecido com diâmetro interno específico. Uma matriz capilar usinada com precisão fica na parte inferior do cilindro. Um técnico carrega cuidadosamente flocos de plástico secos neste barril aquecido, permitindo-lhes pré-aquecer e derreter. Eles inserem um pistão e aplicam um peso morto padronizado no topo. Esse peso força o plástico derretido através da minúscula matriz. O extrusado que emerge durante um intervalo de tempo definido é meticulosamente cortado e pesado para calcular o valor final.
A geração de leituras precisas requer rigorosa disciplina laboratorial. Diversas variáveis ambientais podem distorcer drasticamente os resultados se não forem gerenciadas adequadamente. Plásticos higroscópicos, como PET e Nylon, absorvem agressivamente a umidade da atmosfera. Sem uma secagem completa antes do teste, a umidade retida se transforma em vapor dentro do barril aquecido. Isto atua como um plastificante temporário, inflando artificialmente a leitura e acelerando a degradação hidrolítica durante o próprio teste.
Além disso, os técnicos devem limpar meticulosamente o cano, o pistão e a matriz com ferramentas de latão entre cada teste. Mesmo resíduos microscópicos de polímero queimado e degradado de um lote anterior alteram a dinâmica do fluxo e invalidam completamente os resultados subsequentes.
Compreender a ciência por trás do fluxo de fusão é apenas a fase de diagnóstico. O verdadeiro desafio operacional reside em controlar e estabilizar ativamente esta métrica durante a produção contínua. As taxas de fluxo de sucata recebida variam enormemente. Para transformar esses resíduos inconsistentes em resina comercialmente viável, os fabricantes contam com uma máquina de pelotização de plástico altamente projetada , projetada especificamente para o gerenciamento da reologia de polímeros.
A umidade e os compostos orgânicos voláteis atuam como os principais culpados por trás da flutuação indesejada do fluxo. O aquecimento de polímeros na presença de umidade causa hidrólise, que cliva as cadeias poliméricas e aumenta drasticamente a taxa de fluxo. Tintas de impressão residuais e contaminantes superficiais também criam bolhas de gás que interrompem o fluxo contínuo de fusão.
Equipamentos modernos enfrentam essa ameaça por meio de sistemas de desgaseificação a vácuo multizonas. À medida que o plástico passa para um estado fundido, as bombas de vácuo Roots de alta potência extraem vapor, monômeros de baixo peso molecular e gases voláteis. Em uma linha bem otimizada, você pode ouvir claramente o assobio do vapor extraído. A remoção dessas impurezas antes que o plástico chegue à cabeça da matriz evita a degradação hidrolítica, estabilizando assim o produto final.
O processo de extrusão depende inerentemente do cisalhamento mecânico para gerar calor de fusão. No entanto, a tensão de cisalhamento excessiva fratura as cadeias poliméricas. Máquinas inferiores dependem do atrito de força bruta, gerando calor de cisalhamento excessivo que destrói a integridade do material.
Sistemas de última geração evitam isso através de geometrias de parafuso altamente específicas. Projetados com relações L/D otimizadas de 32:1 ou 36:1 e revestimentos bimetálicos, esses parafusos fornecem energia mecânica exata sem cisalhamento excessivo. Controladores de temperatura PID sofisticados funcionam em conjunto com sistemas de refrigeração a água. Se a temperatura de fusão aumentar devido ao atrito interno, o sistema de resfriamento é acionado instantaneamente. Isto evita a degradação descontrolada do polímero e mantém o índice de fluxo dos pellets reciclados estritamente dentro do alvo.
Em muitas aplicações do mundo real, os resíduos plásticos recebidos degradaram-se a um ponto em que o seu caudal natural é simplesmente demasiado elevado. Uma superior linha de pelotização de plástico atua como um compostor intensivo, permitindo que os operadores introduzam aditivos específicos diretamente no fundido.
Os extensores de corrente reconectam cadeias de polímero quebradas, reduzindo efetivamente a taxa de fluxo e restaurando a resistência à tração. Peróxidos de reologia controlada podem aumentar intencionalmente a taxa de fluxo se o objetivo for uma resina de alto fluxo. As zonas de mistura dispersiva e distributiva da máquina garantem que os modificadores químicos se integrem uniformemente em nível microscópico, eliminando discrepâncias erráticas de fluxo no lote final.
A seleção do maquinário apropriado requer o alinhamento das especificações do equipamento com as características reológicas do seu fluxo de resíduos específico. Plásticos rígidos, como garrafas de HDPE, invólucros de baterias de PP e resíduos eletrônicos de ABS, apresentam desafios de processamento únicos devido à sua alta densidade aparente e comportamento de fusão.
Os operadores devem escolher entre arquiteturas de extrusão de estágio único e de estágio duplo com base nas condições do material de entrada.
Uma linha de estágio único utiliza um cilindro extrusor longo. Esta configuração é altamente eficiente e exerce menos histórico térmico total no plástico. Como o material passa menos tempo sob calor e cisalhamento, uma linha de estágio único é a escolha ideal para material reciclado rígido limpo e pré-lavado que já possui uma vazão inicial uniforme.
Em contraste, os plásticos rígidos altamente contaminados requerem uma configuração de dois estágios. Uma extrusora primária derrete e desgaseifica fortemente o material, alimentando diretamente uma extrusora secundária mais curta para filtração adicional e geração de pressão. Embora isso prolongue a história térmica, a homogeneização superior e a extração volátil são absolutamente essenciais para gerenciar taxas de fluxo iniciais mistas.
Máquinas padronizadas raramente oferecem estabilidade ideal para fluxos complexos. O processamento de sucata de tubos HDPE rígidos de alta viscosidade exige uma caixa de engrenagens robusta e de alto torque e parafusos profundos para evitar a estagnação do material.
Os mecanismos de alimentação também desempenham um papel crucial. O plástico rígido reciclado apresenta uma alta densidade aparente. A utilização de uma especializada de pelotização de plástico rígido linha equipada com um alimentador forçado garante que um volume consistente de material entre na rosca. Isso evita surtos. A sobretensão causa flutuações severas na pressão de fusão, levando a um aquecimento de cisalhamento desigual e a uma qualidade final errática do pellet. A adaptação desses componentes específicos maximiza o rendimento e ao mesmo tempo protege a integridade estrutural.
A taxa de fluxo de fusão é a métrica de saúde mais vital para plásticos reciclados. Ela determina o valor final, o desempenho estrutural e a usabilidade da sua resina recuperada em um mercado altamente competitivo. Testar com precisão a sucata recebida é apenas o primeiro passo do diagnóstico. O verdadeiro controle da reologia requer máquinas de reciclagem robustas e cientificamente projetadas.
Você está enfrentando problemas com pressão de fusão errática, taxas de fluxo inconsistentes e lotes rejeitados? Se a configuração atual da sua fábrica não consegue lidar com as rigorosas demandas reológicas do processamento pós-consumo moderno, é hora de avaliar o seu equipamento. A atualização para a tecnologia de extrusão líder do setor garante qualidade premium de pellets, minimiza o tempo de inatividade e protege seus resultados financeiros. Explore soluções de extrusão personalizadas e de alto desempenho na Jwell Machinery para estabilizar sua produção hoje.
Não existe um padrão universal para uma taxa de fluxo “boa”. A métrica ideal é estritamente ditada pelo processo de fabricação posterior. A moldagem por injeção requer preenchimento rápido da cavidade, tornando desejável uma taxa de fluxo mais alta entre 10 a 50 gramas por dez minutos. Os processos de extrusão, como a fabricação de tubos, exigem alta resistência ao fundido para manter a forma, necessitando de uma baixa taxa de fluxo entre 0,5 a 3 gramas por dez minutos. Um pellet de alta qualidade atende consistentemente ao objetivo do comprador, sem variação de lote para lote.
Embora as máquinas não consigam reverter magicamente a degradação por si só, uma linha configurada corretamente corrige e estabiliza absolutamente a taxa de fluxo. Zonas de mistura avançadas dentro do parafuso misturam extensores de corrente, agentes de reticulação ou resina virgem diretamente na sucata degradada. A excelente desgaseificação e o controle de cisalhamento otimizado evitam maior degradação durante o processamento, trazendo o material de volta às especificações comerciais.
A vazão do polipropileno aumenta devido à cisão da corrente. Durante seu ciclo de vida e extrusão, o polímero enfrenta severo estresse térmico, mecânico e oxidativo. Essa energia quebra as longas cadeias moleculares de carbono. Cadeias mais curtas diminuem o peso molecular médio. O peso molecular mais baixo resulta em menor viscosidade do fundido, manifestando-se como uma taxa de fluxo mais rápida durante o teste.
As principais diferenças estão no manuseio do material, nos mecanismos de alimentação e no design da rosca. As linhas flexíveis para filmes LDPE incorporam um cortador-compactador para pré-aquecer e densificar materiais fofos. Linhas rígidas para garrafas HDPE ou ABS processam flocos duros com alta densidade aparente. Estes utilizam alimentadores forçados de tremonha em vez de compactadores. As geometrias dos parafusos também diferem, pois os plásticos rígidos exigem taxas de compressão exclusivas para derreter com eficiência sem alterar a taxa de fluxo.
A umidade distorce drasticamente os resultados dos testes para plásticos higroscópicos como o PET. Se o material não estiver completamente cristalizado e seco antes de entrar no indexador de fusão, a umidade residual se transformará em vapor. Este vapor atua como um plastificante e causa rápida degradação hidrolítica dentro do cilindro de teste. As cadeias poliméricas se quebram durante o próprio teste, resultando em uma leitura de vazão artificialmente alta e completamente imprecisa.
A pressão de fusão atua como o pulso da linha de extrusão. Se a taxa de fluxo da sucata recebida flutuar, a viscosidade muda, o que imediatamente faz com que a pressão de fusão aumente ou caia. Ao monitorar essas mudanças de pressão em tempo real no cabeçote, os operadores podem ajustar as velocidades da rosca ou as configurações do trocador de tela. A pressão de fusão consistente garante aquecimento de cisalhamento uniforme, o que é fundamental para a produção de pellets com um índice de fluxo estável e previsível.


