
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-02 Origem:alimentado


Os picos repentinos de pressão estão causando paradas inesperadas da máquina no chão de fábrica? A pressão de fusão instável faz mais do que apenas arruinar a qualidade final do pellet. Isso danifica gravemente seu equipamento de extrusão de núcleo. Você pode enfrentar discos de ruptura queimados, motores parados e atrasos dispendiosos na manutenção. Diagnosticar essas anomalias hidrodinâmicas é o primeiro passo crítico para otimizar sua produção.
Neste guia abrangente, detalharemos as causas mecânicas e materiais exatas da instabilidade de pressão durante a extrusão de reciclagem. Veremos isso da perspectiva de um engenheiro. Além disso, exploraremos soluções práticas baseadas em equipamentos para corrigir permanentemente essas interrupções e garantir uma operação estável e lucrativa.
Se você estiver próximo a uma extrusora em funcionamento, não poderá ver o que está acontecendo dentro do barril de aço. No entanto, os transdutores de pressão contam toda a história. No contexto da reciclagem de plásticos, a pressão de fusão refere-se à resistência interna que o polímero fundido enfrenta à medida que o parafuso rotativo o empurra em direção à cabeça da matriz. À medida que os flocos de plástico sólido derretem e se transformam em um fluido altamente viscoso, eles devem ser forçados através de componentes restritivos. Isso inclui trocadores de tela, tubos de fusão e a própria placa de matriz. A imensa força necessária para superar essa resistência gera contrapressão.
Manter uma pressão de fusão estável é um requisito fundamental para qualquer de alto desempenho máquina de pelotização de plástico . A pressão constante garante que o polímero fundido seja adequadamente homogeneizado, adequadamente desgaseificado e extrudado a uma taxa volumétrica constante. Quando a pressão permanece estável, os pellets resultantes apresentam tamanho uniforme, densidade consistente e excelente integridade estrutural. Por outro lado, quando a pressão flutua muito, todo o processo de extrusão fica comprometido.
Um dos sintomas mais visíveis de flutuação de pressão no chão de fábrica é o aumento. Você verá isso como uma espessura irregular do fio saindo da cabeça de roscar. Como a pressão interna empurra o fundido de forma inconsistente, os fios extrudados alternam entre serem excessivamente grossos e perigosamente finos. Esta variação dimensional torna quase impossível para o peletizador a jusante cortar os fios uniformemente. No final das contas, você acaba com uma mistura rejeitada de pellets superdimensionados e partículas de poeira indesejáveis.
Os sistemas de extrusão modernos dependem de alarmes de segurança automatizados para evitar falhas catastróficas do equipamento. Quando a pressão aumenta repentinamente devido a bloqueios ou grandes oscilações de material, o sistema acionará um alarme de alta pressão no trocador de tela. Conseqüentemente, alarmes frequentes forçam os operadores a interromper a produção, trocar de tela prematuramente ou ajustar manualmente a velocidade da rosca. Todas estas medidas reativas diminuem gravemente a eficiência operacional global e a produção diária.
A instabilidade de pressão degrada diretamente a qualidade física e estética do seu produto final. Quedas repentinas de pressão podem impedir que os voláteis sejam adequadamente evacuados na zona de desgaseificação a vácuo. Isto leva a pellets ocos ou porosos que falham no controle de qualidade. Além disso, picos de pressão localizados geram calor de cisalhamento excessivo dentro do cano. Esse excesso de energia térmica pode causar degradação do polímero, resultando em pellets descoloridos e quebradiços que não atendem aos rígidos padrões da indústria.
Ao contrário da resina virgem, que é cuidadosamente fabricada para ter formato e peso uniformes, os plásticos reciclados apresentam um desafio significativo no manuseio de materiais. A sucata pós-consumo e pós-industrial possui densidades aparentes muito variadas. Você pode processar flocos triturados em uma hora e filmes agrícolas triturados na próxima. Esta inconsistência física é uma das principais causas da instabilidade de pressão.
Quando material com densidade aparente baixa ou irregular entra na garganta de alimentação, a rosca da extrusora se esforça para agarrar e transportar um volume consistente de plástico. Isto muitas vezes leva a um ciclo vicioso de fome e superalimentação. Durante uma fase de fome, as hélices da hélice ficam parcialmente vazias. A pressão interna de fusão cai. Momentos depois, um lote mais denso de material pode cair repentinamente no parafuso. Isso sobrecarrega os voos e causa um aumento enorme e instantâneo de pressão. Esta alternância constante entre um parafuso vazio e um parafuso obstruído cria oscilações severas.
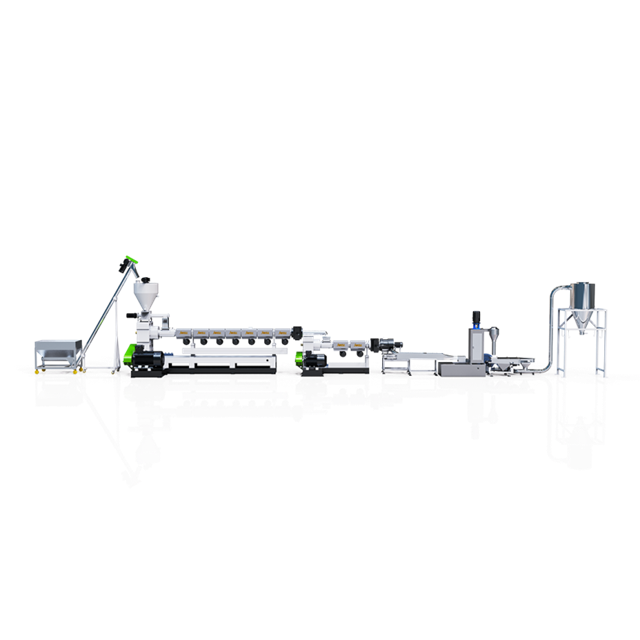
Para mitigar este problema, as instalações devem implementar sistemas de alimentação especializados concebidos para padronizar o material antes de entrar no tambor da extrusora. Especificamente, ao manusear materiais extremamente leves e macios, como filmes de LDPE, é altamente recomendável investir em uma linha completa de pelotização de plástico equipada com um cortador compactador integrado. O compactador utiliza fricção mecânica de alta velocidade para pré-aquecer o material a cerca de 60 a 80 graus Celsius. Este processo seca e densifica a sucata em uma massa uniforme e semifundida antes da alimentação. Ele garante uma taxa de alimentação volumétrica constante e estável que normaliza completamente a pressão de extrusão a jusante.
Os plásticos pós-consumo são frequentemente expostos aos elementos, linhas de lavagem intensiva e vários contaminantes líquidos. Isso significa que eles retêm naturalmente altos níveis de umidade. Mesmo a sucata pós-industrial cuidadosamente armazenada pode absorver a umidade ambiente da fábrica. Quando um lote de material úmido atinge o ambiente de alta temperatura do cilindro da extrusora, a umidade retida se transforma em vapor instantaneamente.
A água se expande mais de 1.600 vezes seu volume ao passar de líquido para gás. Esta expansão repentina cria bolsas localizadas de alta pressão dentro do polímero viscoso fundido. Esses gases em expansão formam vazios ou bolhas móveis na corrente de fusão. À medida que essas bolsas de gás passam pelos transdutores de pressão, os sensores leem números erráticos e saltitantes. A presença de gás perturba a pressão hidrostática contínua do polímero, levando a uma saída imprevisível na matriz.
Com base nisso, a eficiência adequada da desgaseificação é absolutamente crítica para resolver as flutuações de pressão induzidas pela umidade. Uma configuração de extrusão de alta qualidade deve incorporar zonas de ventilação eficazes. Dependendo do nível de umidade do material de entrada, são necessários sistemas robustos de desgaseificação a vácuo simples ou duplo. Essas bombas de vácuo extraem ativamente vapor, solventes de tinta e outros gases voláteis do fundido antes que o plástico atinja a zona de compressão final. Isso permite que o parafuso crie e mantenha uma pressão constante e confiável.
A reciclagem de plástico envolve inerentemente lidar com contaminação pesada. Os materiais de sucata contêm rotineiramente sujeira, etiquetas de papel, folhas de alumínio, fragmentos de madeira e polímeros estranhos não derretidos. Para produzir pellets limpos e reutilizáveis, a linha de extrusão deve empregar filtração agressiva por fusão. O trocador de tela serve como defesa primária contra esses contaminantes abrasivos.
No entanto, o próprio processo de filtração é uma importante fonte de variação de pressão. À medida que o plástico derretido flui através do filtro, a malha de aço retém os detritos sólidos. Ao longo das horas de operação, esses detritos se acumulam. Diminui gradualmente a área aberta disponível para o fluxo do plástico. À medida que o caminho do fluxo se torna restrito, a contrapressão a montante do trocador de tela aumenta constantemente. Se um lote altamente contaminado for processado, esse pico de pressão poderá ocorrer em minutos. Isso pode potencialmente exceder os limites de segurança da máquina e provocar a ruptura do disco de ruptura.
| Tipo de trocador de tela | Flutuação de pressão Impacto | Ação mecânica | Adequação para |
|---|---|---|---|
| Manual/Hidráulico Padrão | Alto | Requer a interrupção ou desaceleração do fluxo de fusão para trocar as telas, causando grandes quedas de pressão. | Baixo a Médio |
| Contínuo de pistão duplo | Moderado | Uma tela permanece ativa enquanto a outra é alterada. Uma ligeira mudança de pressão ocorre durante a troca. | Médio a alto |
| Filtro Totalmente Automático/Laser | Muito baixo | Raspe ou purga continuamente contaminantes sem interromper o fluxo de fusão, mantendo a pressão completamente estável. | Muito alto |
A implementação de medidas preventivas é vital para manter a estabilidade da pressão. A atualização de sistemas manuais para trocadores de tela contínuos ou totalmente automáticos permite que a máquina gerencie contaminação pesada sem exigir que o operador pare a linha. Isto garante que o delta de pressão permaneça com segurança dentro dos parâmetros operacionais aceitáveis.
A relação entre a temperatura do polímero e a viscosidade do fundido é um princípio fundamental da reologia da extrusão. A viscosidade mede a resistência do fluido ao fluxo. No processamento de plásticos, temperaturas mais frias resultam em maior viscosidade, criando um fundido mais espesso e rígido. Temperaturas mais altas resultam em menor viscosidade, criando um fundido mais fino e fluido. Como a pressão de fusão é essencialmente a resistência ao fluxo, qualquer variação não intencional na temperatura do barril causa diretamente uma variação proporcional na pressão.
Falhas de hardware nos sistemas de aquecimento e resfriamento são comuns, embora muitas vezes ignoradas, e são os culpados por trás dessas variações térmicas. Se uma faixa de aquecimento estourar, um termopar funcionar mal ou uma ventoinha de resfriamento ficar presa na posição de funcionamento, pontos frios localizados podem se desenvolver ao longo do cilindro. Quando a rosca da extrusora tenta empurrar plástico semissólido e altamente viscoso através dessas zonas frias, ela encontra enorme resistência mecânica. O resultado é um pico de pressão repentino e perigoso.
Para evitar flutuações de pressão induzidas pela temperatura, os sistemas de extrusão modernos contam com sofisticados controladores PID. Esses algoritmos monitoram constantemente o perfil térmico por meio de termopares sensíveis e fazem microajustes nos aquecedores e ventiladores de resfriamento em tempo real. O controle preciso da temperatura por PLC garante que a viscosidade do fundido permaneça perfeitamente consistente desde a garganta de alimentação até a matriz.
Em qualquer processo de fabricação contínua, o desgaste mecânico é uma variável inevitável que influencia diretamente a estabilidade do sistema. A rosca e o cilindro da extrusora estão sujeitos a atrito implacável, altas temperaturas e imensas forças de cisalhamento. A natureza abrasiva da reciclagem agrava significativamente este desgaste. Os plásticos pós-consumo frequentemente contêm contaminantes abrasivos microscópicos, como areia residual, fibras de vidro ou pó de metal. Estes agem como pasta de moagem contra o aço endurecido dos componentes de extrusão.
Ao longo de milhares de horas de operação, essa abrasão contínua corrói gradualmente o diâmetro externo das hélices do parafuso. Também aumenta o diâmetro interno do cano. A métrica crítica aqui é a folga radial. Esta é a lacuna precisa entre o pico do voo do parafuso e a parede do cano. Quando esta folga aumenta devido ao desgaste severo, a hidrodinâmica do processo de extrusão muda fundamentalmente. Em vez de ser forçado para frente, o plástico fundido altamente pressurizado encontra um caminho de menor resistência e desliza para trás sobre as roscas desgastadas. Os engenheiros chamam esse fenômeno de fluxo de vazamento.
À medida que o fluxo de vazamento aumenta, a extrusora perde sua eficiência de bombeamento volumétrico. O sintoma imediato é uma queda geral na pressão de fusão basal e uma redução notável no rendimento da produção em uma determinada rotação. Além disso, um parafuso desgastado torna-se hipersensível a pequenas alterações na densidade aparente do material. Quando a extrusora encontra um lote mais denso de material, as palhetas desgastadas lutam para transmitir o aumento repentino de massa, resultando em forte aumento de pressão. A medição regular das dimensões do parafuso e do cilindro durante a manutenção programada é essencial para diagnosticar flutuações de pressão induzidas por desgaste.
Olhando para os desenvolvimentos recentes no setor global de reciclagem de plásticos, verifica-se uma clara mudança da indústria em direção a tecnologias de processamento preditivo. O mercado exige maiores porcentagens de Resina Pós-Consumo em novos produtos. Como a PCR tem variações massivas no índice de fluxo de fusão, a extrusão reativa tradicional não é mais suficiente. Historicamente, os operadores só podiam reagir às flutuações de pressão quando um alarme soasse ou um disco de ruptura explodisse.
Hoje, as modernas instalações de reciclagem estão adotando cada vez mais o monitoramento reológico orientado por IA e redes de sensores inteligentes. Esses sistemas avançados não registram apenas a pressão. Eles analisam microvariações em deltas de pressão em tempo real para prever mudanças de viscosidade na resina antes mesmo que o fundido atinja a cabeça da matriz. Ao identificar essas tendências antecipadamente, os sistemas de controle automatizados podem ajustar proativamente as RPMs da rosca e as velocidades dos alimentadores para neutralizar um pico de pressão antes que ele se manifeste fisicamente. Esta abordagem proativa sublinha que a gestão da pressão já não se trata apenas de força bruta mecânica. Trata-se de gerenciamento de extrusão inteligente e baseado em dados.
A instabilidade de pressão muitas vezes resulta de uma incompatibilidade fundamental entre as propriedades físicas do material reciclado e o projeto de engenharia do equipamento de extrusão. A utilização de uma configuração de máquina genérica e de tamanho único para morfologias de polímeros muito diferentes inevitavelmente leva a gargalos de processamento e graves anomalias de pressão.
Plásticos rígidos, como garrafas de polietileno de alta densidade, invólucros de baterias de polipropileno ou tubos grossos de PVC, possuem alta densidade aparente. Eles exigem cisalhamento mecânico substancial para derreter uniformemente. No entanto, a sucata de plástico rígido geralmente vem de fontes mistas, o que significa que o Índice de Fluxo de Fusão pode variar significativamente de lote para lote. Quando uma extrusora de parafuso único tenta processar flocos rígidos MFI mistos, a taxa de fusão flutua. Isso causa áreas localizadas de polímero não derretido que bloqueiam temporariamente o trocador de tela e causam picos repentinos de pressão a montante.
Para esses materiais densos, é altamente recomendável utilizar um sistema de pelotização dedicado para plástico rígido . Esses sistemas especializados apresentam uma configuração de extrusão em cascata de dois estágios. A extrusora primária de giro rápido concentra-se na fusão intensa, mistura de alto cisalhamento e desgaseificação a vácuo. O polímero fundido é então transferido para uma extrusora secundária maior e de giro mais lento. Este estágio secundário opera a uma rotação mais baixa para proporcionar um transporte suave. Ele homogeneiza a temperatura de fusão e estabiliza a pressão perfeitamente antes que o material atinja a matriz precisa de filtração e pelotização.
| categoria de material de alta contaminação | Densidade aparente típica | Desafio de processamento primário | Solução de engenharia recomendada |
|---|---|---|---|
| Plásticos Rígidos (Flocos HDPE/PP) | Alto (300-500 kg/m³) | Variação de MFI, degradação térmica, contaminantes duros causando bloqueios de tela. | Sistema de extrusão em cascata de duplo estágio |
| Plásticos Flexíveis (Filme LDPE/LLDPE) | Baixo (20-100 kg/m³) | Alimentação faminta, ar aprisionado, retenção massiva de umidade. | Linha Integrada Cortador-Compactador |
Para gestores de instalações e operadores de reciclagem na fase de decisão de atualização da sua infraestrutura, lidar com as flutuações de pressão requer uma avaliação holística da sua tecnologia de extrusão. Embora a manutenção de rotina possa aliviar temporariamente os surtos, a estabilidade da pressão a longo prazo é alcançada através da integração de controles mecânicos e digitais avançados na arquitetura de extrusão.
Uma das atualizações mecânicas mais definitivas para eliminar as flutuações de pressão na cabeça da matriz é a instalação de uma bomba de fusão entre a extremidade da extrusora e o conjunto da matriz. As extrusoras, por design, são sensíveis a variações na matéria-prima. Isso os torna inerentemente propensos a pequenas pulsações de pressão.
Uma bomba de fusão opera com base no princípio do deslocamento volumétrico positivo. Ele utiliza duas engrenagens entrelaçadas em contra-rotação para capturar um volume preciso de polímero fundido e forçá-lo através da matriz. Como a saída de uma bomba de engrenagens é estritamente volumétrica, ela isola efetivamente o cabeçote de qualquer oscilação a montante originada na extrusora. Mesmo que a pressão da extrusora flutue em 20%, a bomba de fusão pode fornecer uma pressão de saída constante para a matriz com uma variação inferior a 1%. Isto garante pellets perfeitamente uniformes.
A transição da operação manual para sistemas PLC SIEMENS totalmente automatizados é um passo crítico na modernização de uma instalação de reciclagem. Os sistemas PLC avançados utilizam algoritmos de feedback de circuito fechado para monitorar continuamente a pressão do fundido por meio de transdutores altamente sensíveis.
Quando o PLC detecta um ligeiro desvio dos parâmetros de pressão definidos, ele pode ajustar instantaneamente a velocidade do mecanismo de alimentação ou da rosca principal da extrusora para compensar. Por exemplo, se a pressão começar a cair devido a uma diminuição momentânea na densidade do material, o PLC aumentará automaticamente a taxa de alimentação para embalar o parafuso. Isto restaura a estabilidade da pressão antes mesmo que o operador perceba uma mudança física na saída.
A base mecânica da estabilidade da pressão está no sistema de transmissão e na geometria do parafuso. A atualização para uma caixa de engrenagens de alto torque garante que a extrusora possa manter uma RPM constante mesmo ao processar lotes de polímero altamente viscosos que, de outra forma, causariam a parada ou oscilação de um motor menor.
Além disso, designs de parafusos personalizados, adaptados a famílias específicas de polímeros, podem reduzir drasticamente as anomalias de pressão. A incorporação de faixas de barreira na zona de transição separa o polímero fundido do leito sólido. Isso evita que sólidos não derretidos fiquem presos na seção de medição e causem picos repentinos de pressão.
As flutuações de pressão na reciclagem de plásticos não são ocorrências aleatórias. Eles decorrem de variáveis de engenharia identificáveis, como alimentação inconsistente, umidade retida, telas de filtração bloqueadas, inconsistências térmicas ou equipamentos severamente desgastados. Embora seja necessário solucionar problemas de componentes individuais, utilizar materiais reciclados altamente variáveis em uma máquina desatualizada ou mal equipada sempre será uma batalha difícil.
Atualizar seu maquinário para incluir sistemas de alimentação especializados, configurações de dois estágios e controles PLC avançados pode resolver permanentemente esses problemas comuns de extrusão. Um sistema confiável e especialmente desenvolvido garante fluxo de fusão consistente, maior eficiência e qualidade superior de pellets. Avalie sua configuração atual hoje para identificar gargalos operacionais. Se sua instalação estiver enfrentando esses problemas, explorar soluções personalizadas de líderes do setor, como a Jwell Recycling, pode ajudá-lo a atualizar sua infraestrutura, reduzir o tempo de inatividade dispendioso e proteger seus resultados financeiros.
Não existe uma pressão de fusão ideal universal, pois o alvo ideal depende muito do polímero específico que está sendo processado, do seu índice de fluxo de fusão, da temperatura operacional, do tamanho da malha do trocador de tela e da geometria da cabeça de roscar. Contudo, em operações de reciclagem padrão, a pressão de fusão normalmente varia entre 100 e 300 bar. O valor numérico absoluto da pressão é muito menos crítico do que a sua estabilidade. Uma linha de extrusão operando de forma constante a 200 bar com uma flutuação de ±5 bar tem um desempenho ideal, enquanto uma extrusora oscilando descontroladamente entre 100 e 200 bar indica grave instabilidade de processamento.
Componentes de extrusão desgastados apresentam vários sintomas mensuráveis antes que ocorra uma falha completa. O método mais empírico para diagnosticar o desgaste é calcular a produção específica da máquina, medida em quilogramas por hora por RPM. Se você observar um declínio constante na produção específica ao longo de vários meses enquanto utiliza exatamente o mesmo material nas mesmas temperaturas, o aumento da folga radial devido ao desgaste do parafuso e do cilindro é a causa mais provável. Para um diagnóstico definitivo, o pessoal de manutenção deve medir fisicamente o diâmetro externo das passagens do parafuso durante uma desmontagem programada.
Sim, especificamente ao processar materiais leves e de baixa densidade, como filmes agrícolas de LDPE, embalagens extensíveis de LLDPE ou sacos de PP tecido. O aumento de pressão na reciclagem de filmes é causado quase exclusivamente pela alimentação irregular e pelo aprisionamento de ar dentro do cilindro da extrusora. Um compactador cortador atua como uma unidade de pré-condicionamento que usa fricção mecânica para aquecer, secar e compactar suavemente o filme fofo em um estado denso e semiplastificado. Ao garantir que uma massa constante e uniforme entre no canal da rosca, o compactador de corte elimina efetivamente a alimentação insuficiente e estabiliza a pressão interna do fundido.
Picos de pressão durante transições de lote na reciclagem de plástico rígido são normalmente causados por variações no índice de fluxo de fusão e na viscosidade do polímero. A sucata rígida pós-consumo geralmente contém uma mistura de diferentes tipos de plásticos que derretem em taxas diferentes e exibem viscosidades variadas sob cisalhamento. Quando um lote contendo um volume maior de plástico de baixo MFI entra no barril, ele requer mais energia mecânica para derreter e empurra de volta contra a rosca, causando um aumento imediato na pressão de fusão. Um sistema robusto de extrusão de dois estágios é altamente recomendado para homogeneizar suavemente esses materiais MFI mistos.
Uma queda repentina na pressão de fusão geralmente indica uma interrupção na alimentação do material. Isso pode ser causado pela formação de pontes de material na tremonha, onde flocos leves se aglomeram e bloqueiam a garganta de alimentação. Também pode ocorrer se a velocidade da rosca de alimentação for muito baixa, causando falta de alimentação. Além disso, se você fizer uma transição repentina para um lote de material altamente degradado com um Índice de Fluxo de Fusão muito alto, a viscosidade cairá, causando uma queda imediata na contrapressão.
Quanto mais fina for a malha da tela, maior será a resistência básica ao fluxo do polímero. Usar uma malha muito fina cria uma pressão de fusão de linha de base mais alta. Mais importante ainda, uma malha fina irá capturar partículas contaminantes menores, o que significa que irá entupir muito mais rápido do que uma tela grossa. Esse entupimento rápido acelera a taxa de aumento da contrapressão, levando a picos de pressão mais frequentes e graves, a menos que você esteja usando um trocador de tela contínuo totalmente automático.


